

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
إعداد ماكينة تلصيق حواف ABS: التحكم في سرعة التغذية والحرارة وتشطيب الحواف
لا يتحقق تشطيب حواف ABS نظيف برفع كل إعداد إلى مستوى أعلى. فمعدل التغذية السريع مع تنشيط غير كافٍ للمادة اللاصقة ينتج ترابطًا ضعيفًا؛ كما أن الحرارة الزائدة قد تُغمّق الغراء، وتزيد من تسرّبه للخارج، وتترك خطًا ظاهرًا. وقد يخفي التشذيب العنيف مشكلة الترابط مؤقتًا، لكنه يسبب زوايا متكسرة أو حافة متموجة. وتأتي النتائج الموثوقة من مواءمة سرعة التغذية ودرجة حرارة الغراء والضغط وإعدادات أدوات التشطيب مع اللوح والشريط والمادة اللاصقة وظروف الورشة الفعلية.
في ماكينة تلبيس الحواف بـ ABS، ينبغي تقييم تشطيب الحافة كتسلسل من المراحل: تغذية الشريط، ونقل الغراء، والضغط بالبكرات، وتشذيب الأطراف، والتشذيب العلوي والسفلي، والكشط، والتلميع. وقد يكون العيب الذي يظهر عند نقطة الفحص النهائي قد بدأ في مرحلة أبكر بكثير. وسيجري المشغلون الذين يعزلون المرحلة المسببة للعيب تصحيحات أسرع ويهدرون ألواحًا أقل مقارنةً بمن يضبطون كل الوحدات دفعة واحدة.
ابدأ باللوح والحافة، وليس بلوحة التحكم
افحص المواد الواردة قبل تغيير إعدادات الماكينة. يجب تخزين شريط ABS بشكل مسطح، وحمايته من الغبار، وتركه ليصل إلى درجة حرارة منطقة العمل قبل الاستخدام. قد يقاوم الشريط شديد البرودة التشكّل حول حافة اللوح، وقد يبدو أقل مرونة في مرحلة تشذيب الأطراف. ويمكن أن يسبب الشريط المخزن تحت شد، أو المعرّض للحرارة، أو المتضرر عند حافة اللفة، مشكلات في التغذية والمحاذاة لا يمكن لأي ضبط لبكرات الضغط حلها بالكامل.
تُعد حافة اللوح مهمة بالقدر نفسه. فلا تستقبل ألواح MDF وألواح الجسيمات والخشب الرقائقي والألواح المكسوة بطبقات لاصقة بالطريقة ذاتها. وتكون حافة MDF المشغلة حديثًا أكثر تجانسًا عمومًا من الحافة المسامية أو المتضررة، بينما قد يسبب سطح الميلامين المتشظي فجوات تظهر على شكل خطوط غراء. ويُعد الغبار ضارًا بشكل خاص؛ إذ يشكل حاجزًا بين المادة اللاصقة والركيزة، ويقلل انتقال الحرارة، وقد يسبب انفصالًا موضعيًا بعد خروج اللوح من الماكينة.
تكون وحدة التفريز المسبق ذات قيمة عندما تكون حواف الألواح غير متناسقة، لكنها لا تفيد إلا إذا كانت القواطع حادة ومثبتة في الموضع الصحيح. فقد تضغط الأداة غير الحادة لوح الجسيمات أو تمزق الطبقة المكسوة بدلًا من إنشاء سطح ترابط نظيف. وينبغي للمشغل التحقق من أن التفريز المسبق لا يزيل سوى الحد الأدنى من المادة اللازمة لإنتاج حافة مستقيمة ونظيفة. فالإزالة المفرطة تغيّر أبعاد اللوح وقد تكشف مادة القلب خارج شكل الحافة المقصود.
- تأكد من أن حواف الألواح جافة وخالية من غبار الصنفرة وغير مضغوطة.
- افحص لفة ABS للتحقق من الالتفاف أو الانزلاق التلسكوبي أو تلف الحواف أو عدم اتساق العرض.
- طابق سماكة الشريط وعرضه مع برنامج التشذيب وقدرة القاطع.
- تحقق من أن درجة المادة اللاصقة مناسبة لـ ABS ونوع اللوح وظروف الخدمة المتوقعة.
تكتسب هذه الفحوص أهمية خاصة عند تغيير دورة الإنتاج من مورد ألواح أو سطح ديكوري أو سماكة شريط إلى آخر. فلا ينبغي نسخ إعداد نجح مع لوح كثيف وأملس تلقائيًا إلى ركيزة أكثر مسامية.
تتحكم سرعة التغذية في نافذة الترابط
ليست سرعة التغذية مجرد إعداد للإنتاجية. فهي تحدد مدة بقاء حافة اللوح على تماس مع المادة اللاصقة وبكرات الضغط، ومقدار الوقت المتاح قبل أن تبرد المادة اللاصقة. وعندما ترتفع السرعة، يجب أن يواكبها نظام الغراء وتغذية الشريط ومنطقة الضغط ووحدات التشذيب جميعًا. وإذا لم تفعل، تظهر العيوب غالبًا في صورة التصاق غير مكتمل أو خط غراء مكشوف أو تحرك الشريط عند الطرفين الأمامي والخلفي.
تتمثل طريقة الإعداد العملية في تحقيق جودة مستقرة عند سرعة تغذية متوسطة قبل زيادة الإنتاج. شغّل عدة ألواح اختبارية بدلًا من الاعتماد على عينة واحدة. وافحص الطرف الأمامي والقسم الأوسط والطرف الخلفي كلًا على حدة. يشير الترابط الذي يبدو مقبولًا في المنتصف لكنه ينفتح عند أحد الأطراف إلى مشكلة في التوقيت أو الضغط أو تتبع اللوح أو مزامنة قطع الشريط، وليس إلى مشكلة بسيطة في درجة حرارة المادة اللاصقة.
عند خفض سرعة التغذية، لا ينبغي للمشغلين افتراض أن النتيجة ستتحسن تلقائيًا. فقد تؤدي الحركة الأبطأ إلى زيادة مدة تعرض الغراء الساخن قبل الضغط، وقد تؤدي إلى تسرّب أكبر للغراء إذا لم يتغير الضغط. كما قد تغيّر العلاقة بين حركة اللوح والمواضع المبرمجة لوحدات التشذيب أو الكشط أو تدوير الزوايا. لذلك يجب أن يتبع أي تعديل كبير للسرعة فحص لانتشار الغراء وعمل البكرات وجودة التشطيب.
تشمل العلامات التي تدل على أن سرعة التغذية مرتفعة جدًا بالنسبة للإعداد الحالي ما يلي:
- ارتفاع الحافة الذي يكون أكثر وضوحًا قرب أطراف اللوح.
- تغطية غراء غير متساوية أو مناطق جافة على طول حافة اللوح.
- انحراف شريط ABS قبل وصوله إلى بكرات الضغط.
- قطع أطراف خشن ناتج عن اهتزاز الشريط أو عدم كفاية ثبات التثبيت.
- علامات تشذيب تصبح أكثر وضوحًا مع ارتفاع سرعة الإنتاج.
لا توجد سرعة «صحيحة» عالمية لكل ماكينة تلبيس حواف ABS. يعتمد الإعداد القابل للاستخدام على نوع الغراء وحالة حوض الغراء ودرجة الحرارة المحيطة وأبعاد اللوح ومادة الحافة وتكوين الماكينة وحالة كل وحدة معالجة. إن أفضل سرعة إنتاج هي أعلى سرعة تستمر عندها الماكينة في إنتاج ترابط متكرر وتشطيب مستقر عبر الدفعة كاملةً، وليست أعلى رقم معروض على وحدة التحكم.
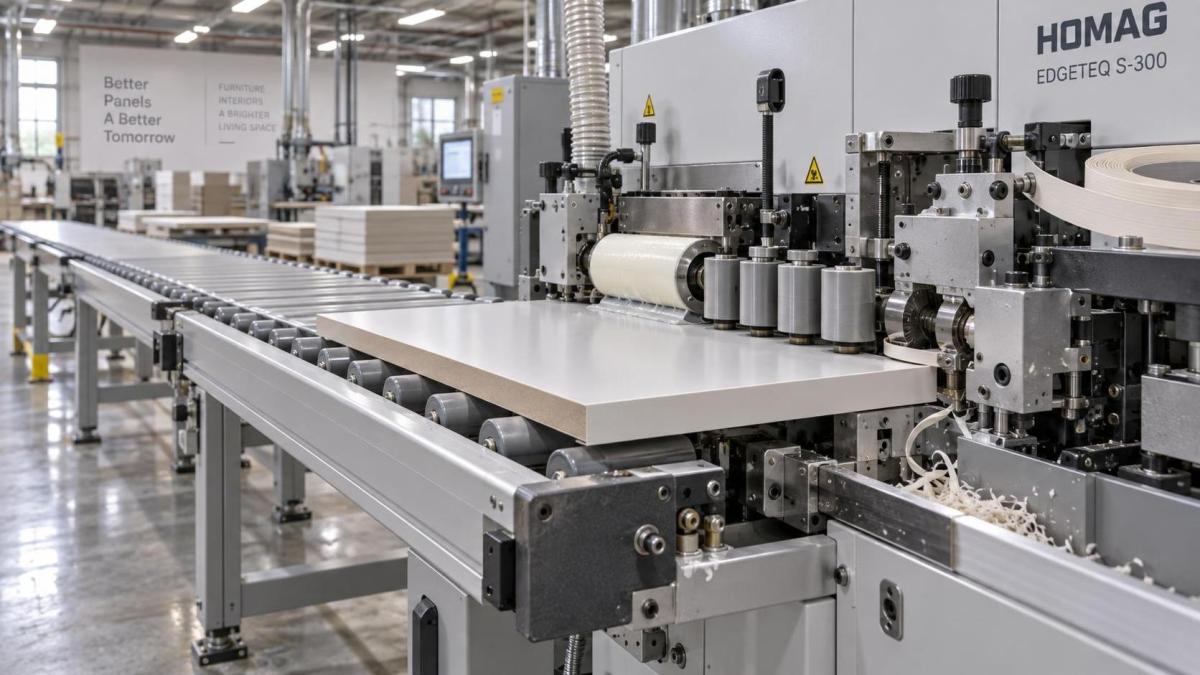
يجب قياس حرارة المادة اللاصقة كعملية، لا افتراضها من شاشة العرض
غالبًا ما تُلام درجة حرارة الغراء أولًا عند فشل تلبيس حواف ABS، لكن القيمة المعروضة على الماكينة ليست سوى جزء واحد من الحالة الحرارية. يجب تسخين المادة اللاصقة إلى النطاق المحدد من مورّدها، وأن تبقى ضمن هذا النطاق مدة كافية لتتدفق بشكل صحيح، وأن تصل إلى حافة اللوح قبل أن تبرد بشكل مفرط. تؤثر درجة الحرارة في حوض الغراء، ودرجة الحرارة عند بكرة التطبيق، ودرجة حرارة اللوح، ودرجة حرارة الغرفة جميعها في قوة الترابط الفعلية.
بالنسبة إلى المواد اللاصقة EVA المصهورة بالحرارة، تُحدد نطاقات التشغيل عادةً وفقًا لورقة البيانات الفنية الخاصة بمصنّع المادة اللاصقة، وغالبًا ضمن نطاق درجات حرارة مرتفع نسبيًا. يختلف الرقم الصحيح بحسب التركيبة، ولا ينبغي استبداله بإعداد عام للماكينة. تتطلب المواد اللاصقة PUR المصهورة بالحرارة أسلوب تعامل مختلفًا، بما في ذلك التحكم في الرطوبة والتنظيف المنضبط، لأن بقايا PUR المتصلبة لا يمكن التعامل معها مثل غراء EVA العادي القابل لإعادة الصهر.
لا يؤدي التسخين المفرط إلى ترابط أقوى. فقد تتدهور المادة اللاصقة التي تبقى ساخنة جدًا لمدة طويلة، أو يتغير لونها، أو تتشكل فيها جسيمات متفحمة، أو تتغير لزوجتها. وقد تظهر هذه الجسيمات كنقاط داكنة في خط الغراء أو تسبب نمط تطبيق غير منتظم. إذا ظل حوض الغراء عند درجة حرارة التشغيل خلال فترات توقف طويلة، فافحص حالة المادة اللاصقة قبل استئناف الإنتاج. اتبع إرشادات مورّد المادة اللاصقة بشأن درجة حرارة الاستعداد ووقت الفتح المسموح به.
تسبب الحرارة غير الكافية المشكلة المعاكسة: فقد لا يبلل الغراء حافة اللوح أو ظهر ABS بشكل كافٍ قبل تطبيق الضغط. وقد يبدو الشريط ملتصقًا عند خروجه من الماكينة، لكنه يمكن أن يُقشر بعد التبريد. وغالبًا ما يشير الترابط الضعيف الذي يحدث فقط في الصباحات الباردة أو بعد تخزين الألواح في منطقة غير مدفأة إلى برودة المادة، وليس إلى إعداد خاطئ لحوض الغراء.
تشمل الفحوص المفيدة ملاحظة ما إذا كان غشاء المادة اللاصقة متصلًا على حافة اللوح، وما إذا كان انتشاره متساويًا من الأعلى إلى الأسفل، وما إذا كان الغراء ينتقل بدلًا من التراكم على بكرة التطبيق. تجنب اختبار قوة الترابط على لوح لا يزال ساخنًا. اترك المادة اللاصقة تتماسك، ثم افحص وجود التصاق متصل على طول الحافة. وحيثما تسمح إجراءات الجودة الداخلية، يمكن لاختبار تقشير مضبوط على قطعة مقصوصة أن يكشف ما إذا كان الفشل يحدث عند الواجهة بين الغراء واللوح، أو بين الغراء وABS، أو داخل سطح اللوح نفسه.
يجب أن تثبت بكرات الضغط الشريط، لا أن تعصر طبقة الغراء كاملةً
تُكمل بكرات الضغط الترابط عبر ضغط شريط ABS داخل طبقة المادة اللاصقة بينما لا تزال قابلة للتشكيل. يؤدي الضغط القليل جدًا إلى ترك فجوات هوائية وتلامس ضعيف. وقد يجبر الضغط الزائد كمية مفرطة من المادة اللاصقة على الخروج من الوصلة، ويكشف خط غراء، ويُحدث ترابطًا ضعيفًا موضعيًا بسبب نقص الغراء. وفي المكونات الضيقة، قد تؤثر قوة البكرة الزائدة أيضًا في تتبع اللوح.
ينبغي أن تلامس البكرات الشريط بتسلسل مضبوط، حيث تثبت البكرة الأولى الالتصاق وتُحكم البكرات اللاحقة التلامس. تحقق من أن أسطحها نظيفة وتدور بحرية وليست متصلبة أو متشققة أو مغطاة بغراء متصلب. فقد تترك البكرة الملوثة علامات على وجه الشريط أو تنشئ نطاقات ضغط غير متسقة.
يجب أن يعكس موضع البكرة سماكة الشريط. فالانتقال من ABS رقيق إلى حافة أكثر سماكة دون إعادة معايرة نظام الضغط قد يسبب درجة ظاهرة أو تسرّب الغراء أو تثبيتًا سيئًا للشريط. راقب الحافة مباشرة بعد منطقة الضغط. يجب أن يستقر الشريط بمحاذاة اللوح دون تذبذب، بينما ينبغي أن يكون تسرّب الغراء محدودًا ومتسقًا بدلًا من أن يكون كثيفًا أو متقطعًا.
ليس خط الغراء الظاهر دائمًا مشكلة غراء
غالبًا ما يستجيب المشغلون للخط الظاهر بزيادة درجة حرارة المادة اللاصقة أو كمية تطبيقها. وقد يؤدي ذلك إلى جعل الخط أسوأ. فقد ينجم الخط الظاهر عن عدم تطابق بين لون الشريط والديكور الخاص باللوح، أو حافة لوح غير مستوية، أو تفريز مسبق رديء، أو ضغط شريط غير كافٍ، أو إزالة مفرطة في التشذيب، أو مكشطة مضبوطة بعنف شديد.
ميّز أولًا بين فجوة حقيقية في المادة اللاصقة وتباين لوني عند الوصلة. قد تظهر الفجوة الحقيقية كظل داكن متقطع أو فراغ أو فتحة عند رؤيتها تحت إضاءة جانبية. وإذا ظل الخط متساويًا تمامًا على طول الحافة بالكامل وكان الشريط ملتصقًا بالكامل، فقد تكون المشكلة في المطابقة البصرية وليس جودة الترابط. وهذا يتطلب قرارًا بشأن لون الشريط أو ملمس السطح أو ديكور اللوح أو طريقة التشطيب، وليس حوض غراء أكثر سخونة.
تتغير رؤية خط الغراء أيضًا حسب زاوية الإضاءة. افحص ألواح الاختبار تحت ظروف الإضاءة نفسها المستخدمة لمراقبة الجودة النهائية. فقد يكشف السطح عالي اللمعان فروقًا هندسية صغيرة لا تظهر على لوح ذي ملمس أو سطح مطفي.
يحدد إعداد التشذيب ما إذا كان الترابط الجيد سيبقى حافة حسنة المظهر
ينبغي لوحدات تشذيب الأطراف والتشذيب المحيطي إزالة الشريط الزائد بشكل نظيف دون سحب خط الترابط. وإذا كانت القواطع غير حادة أو ملوثة أو تعمل بسرعة غير مناسبة، فقد تتسبب في تكسير ABS أو صهر الحافة موضعيًا أو ترك مادة مهدبة. وعندئذ قد يبدو الشريط الملصق بشكل نظيف معيبًا، رغم أن مرحلتي الضغط والمادة اللاصقة كانتا صحيحتين.
اضبط موضع القاطع بحيث تزيل الماكينة البروز المقصود دون القطع في سطح اللوح. ويكتسب هذا أهمية خاصة في ألواح الميلامين أو القشرة ذات الطبقة السطحية الرقيقة، إذ قد يكشف خطأ محاذاة بسيط الركيزة. وعند الانتقال من سماكة شريط إلى أخرى، تحقق من هندسة القاطع وإزاحات البرنامج المرتبطة به قبل معالجة دفعة كاملة.
ينبغي أن تعمل المكاشط على تحسين الحافة بدلًا من التعويض عن تشذيب رديء. فقد تُنشئ المكشطة المضبوطة أكثر من اللازم خطًا لامعًا، أو تزيل مادة زائدة عند الزاوية، أو تترك علامات متكررة. أما المكشطة ذات الضبط الخفيف جدًا فقد تترك حافة حادة أو آثار تفريز طفيفة. تعتمد النتيجة المناسبة على شكل الشريط وتشطيبه: فالحافة المربعة، ونصف القطر الصغير، والشكل المشكل بالحرارة لا تستخدم العلاقة نفسها بين التشذيب والكشط.
تُعد عجلات التلميع المرحلة التجميلية النهائية، وليست محطة إصلاح. يمكنها إزالة البقايا الخفيفة وتحسين مظهر السطح، لكن التلميع الشديد قد يولد حرارة وينشر بقايا المادة اللاصقة على وجه اللوح. وإذا كانت البقايا مفرطة، فتتبعها إلى تطبيق الغراء أو الضغط أو التشذيب قبل زيادة شدة التلميع.
غيّر متغيرًا واحدًا في كل مرة عند ظهور العيوب
تجعل التعديلات المتزامنة المتعددة استكشاف الأخطاء وإصلاحها غير موثوق. فإذا تغيرت سرعة التغذية ودرجة حرارة الغراء وضغط البكرة وموضع التشذيب معًا، يصبح من المستحيل تحديد الإجراء الذي حسّن النتيجة أو أضر بها. استخدم تسلسلًا قصيرًا ومضبوطًا: دوّن العيب، وافحص مرحلة الماكينة المقابلة، وأجرِ تعديلًا واحدًا، وشغّل عددًا كافيًا من العينات للتأكد من أن التغيير قابل للتكرار.
احتفظ بسجلات الإعداد المرتبطة بالمواد، لا بأسماء المنتجات فقط
يحدد سجل الإعداد المفيد تركيب اللوح وتشطيب السطح وسماكة اللوح وسماكة ABS وعرضه ونوع المادة اللاصقة وسرعة التغذية وإعدادات درجة الحرارة وموضع بكرات الضغط وبرنامج القاطع وحالة الغرفة عند الحاجة. لا يكفي تسجيل طراز الخزانة أو رقم الطلب فقط، لأن التصميم نفسه قد يُنتج لاحقًا باستخدام دفعات مختلفة من الألواح أو الأشرطة.
تقلل هذه السجلات وقت إعادة التشغيل بعد الصيانة أو تغييرات الورديات أو الطلبات المتكررة. كما تساعد على فصل مشكلات المواد المتكررة عن انحراف الماكينة. وإذا أدى إعداد مستقر سابقًا فجأة إلى التصاق ضعيف، فتحقق من التغييرات في دفعة المادة اللاصقة وظهر الشريط وتخزين الألواح وجودة التفريز المسبق والظروف المحيطة قبل تعديل الوصفة الأساسية.
ينبغي النظر إلى جودة تلبيس الحواف جنبًا إلى جنب مع بقية مسار تشطيب الألواح. على سبيل المثال، قد يستخدم إنتاج أبواب الخزائن تلبيس الحواف على المكونات المربعة وكبس الأغشية على الأسطح المشكلة. تستخدم ماكينة تصفيح الأغشية بالفراغ ضغط الفراغ والتسخين المضبوط لتطبيق أغشية PVC أو PET أو القشرة أو الأغشية الزخرفية على الألواح المشكلة؛ وهي لا تحل محل خطوات التشذيب الميكانيكي والتحكم في المادة اللاصقة المطلوبة لتلبيس حواف ABS. إن التعامل معهما كعمليتين منفصلتين للتشطيب يمنع المقارنات غير الصحيحة لمظهر الترابط أو إعدادات الحرارة.
لذلك، فإن إعداد ماكينة تلبيس حواف ABS الأكثر استقرارًا هو توازن مضبوط وليس إعدادًا بأقصى قيمة. يجب أن تترك سرعة التغذية وقتًا كافيًا لنقل المادة اللاصقة وتثبيتها بالضغط. ويجب أن تدعم الحرارة التدفق الصحيح دون إتلاف الغراء. ويجب أن يثبت الضغط الشريط دون تجويع الوصلة من الغراء. ويجب أن يحافظ التشذيب والكشط على الشكل الذي تم إنشاؤه في المراحل السابقة. وعندما تُفحص هذه الظروف بالتسلسل، تصبح الحواف النظيفة قابلة للتكرار بدلًا من أن تعتمد على تعديلات متكررة بالتجربة والخطأ.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.