

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات تلصيق حواف قشرة الخشب: إعدادات العملية لحواف نظيفة خالية من التمزق
غالبًا ما تضيع حافة القشرة النظيفة في الثواني الأخيرة من دورة تلبيس الحواف: يدخل الشريط بمحاذاة غير دقيقة قليلًا، أو تسحق بكرات الضغط خطًا هشًا من عروق الخشب، أو يكون الغراء باردًا أكثر من اللازم بحيث لا يبلل القشرة بصورة مناسبة، أو تسحب أداة قطع غير حادة الألياف بدلًا من قصّها. وقد تكون النتيجة شظايا صغيرة عند الزاوية الأمامية، أو حافة مشذبة زغبية، أو تشققات شعرية عبر سطح القشرة، أو حافة تبدو مقبولة قبل الصنفرة لكنها تتكسر أثناء المناولة.
في ماكينة تلبيس الحواف بالقشرة الخشبية، تأتي النتائج الخالية من التمزق من مواءمة خمسة إعدادات مع حالة المادة: سرعة التغذية، ودرجة حرارة المادة اللاصقة وكمية توزيعها، وقوة بكرات الضغط، وهندسة التشذيب، وحدّة القاطع. لا تتعامل مع هذه التعديلات كعناصر تحكم مستقلة. فعلى سبيل المثال، قد تتطلب سرعة التغذية الأعلى درجة حرارة غراء أكثر استقرارًا ووحدة تشذيب أكثر حدّة؛ وقد يمنع تقليل ضغط البكرات التشقق، لكنه قد يكشف عن سوء تحضير اللوح أو عدم كفاية ترطيب المادة اللاصقة.
ابدأ بتحديد موضع بداية التلف
قبل تغيير الإعدادات، افحص عدة ألواح مرفوضة بالتتابع. يشير موضع العيب ومظهره عادةً إلى المحطة التي تحتاج إلى اهتمام. فالحافة المتشظية بعد التشذيب الخشن تختلف عن التشقق الذي يظهر مباشرة بعد بكرات الضغط. يمكن للمشغلين توفير الوقت بفصل عيوب اللصق عن عيوب القطع بدلًا من زيادة الضغط والحرارة وعمق التشذيب دفعة واحدة.
افحص كلًا من قشرة السطح والحافة المشذبة تحت ضوء مائل. غالبًا ما يشير الخط الأبيض أو المنطقة المسحوقة بالقرب من الحافة إلى انضغاط قبل التشذيب. أما المظهر الخشن والممزق المحصور في خط القطع فيرجح أن يكون مشكلة أداة أو تغذية. وعندما يتبع العيب اتجاه العروق في مناطق معينة فقط، فإن جودة القشرة واتجاه العروق يستحقان قدرًا من الاهتمام يعادل إعدادات الماكينة.
حضّر حافة اللوح وشريط القشرة قبل ضبط الماكينة
لا يمكن لتلبيس الحواف تصحيح ركيزة غير متجانسة بشكل كامل. يجب أن تكون حافة اللوح مربعة ونظيفة وخالية من علامات المنشار والألياف المفككة والغبار ومواد الفصل أو بقايا الغراء السابقة. يمكن لآثار النشر العميقة أن تخلق فجوات تتطلب كمية زائدة من المادة اللاصقة؛ وقد تدفع بكرات الضغط هذا الغراء الإضافي نحو سطح القشرة. وقد يلوث هذا التسرب السطح ويجعل التشذيب اللاحق أقل استقرارًا.
تحقق مما إذا كانت حافة اللوح متعامدة فعلًا مع السطح. فالحافة المشطوفة قليلًا تغير موضع تطبيق حمل البكرة وقد تترك أحد جانبي القشرة الرقيقة دون دعم كافٍ. في الألواح خفيفة الوزن، قد تمتص حواف الألواح الحبيبية التالفة أو المسام المفتوحة المادة اللاصقة بصورة غير متساوية. وغالبًا ما تكون تمريرة تفريز مسبق خفيفة أكثر فائدة من زيادة خرج الغراء، لأنها تنشئ سطح لصق متجانسًا وتزيل المادة التي أضعفها القطع السابق.
تحتاج شرائط القشرة إلى اهتمام مماثل. تتفاعل القشرة الطبيعية الرقيقة بقوة مع تغيرات الرطوبة ودرجة الحرارة وبنية العروق. قد تصبح المادة المخزنة في منطقة شديدة الجفاف هشة؛ وقد تلتف المادة التي لم تستقر بعد نقلها من بيئة مختلفة أو يتغير عرضها. دع الشرائط تستريح، عند الإمكان، في ظروف قريبة بشكل معقول من منطقة الإنتاج. لا تفترض أن كل لفة أو حزمة ستتصرف بصورة متطابقة لمجرد أن لها السماكة الاسمية نفسها.
يكون اتجاه العروق مهمًا للغاية عند الزوايا والألواح القصيرة. فقد يسحب قاطع يؤدي قطعًا نظيفًا مع اتجاه العروق أليافًا مفككة عند وصوله إلى جزء عرضي العروق أو شكل كاتدرائي أو منطقة عقدة أو قشرة تم إصلاحها. يساعد تحديد اتجاه تغذية القشرة أثناء الإعداد المشغل على تمييز ما إذا كان التلف يتبع نمط المادة أو نمط الماكينة.
اضبط حرارة المادة اللاصقة وسرعة التغذية كزوج واحد
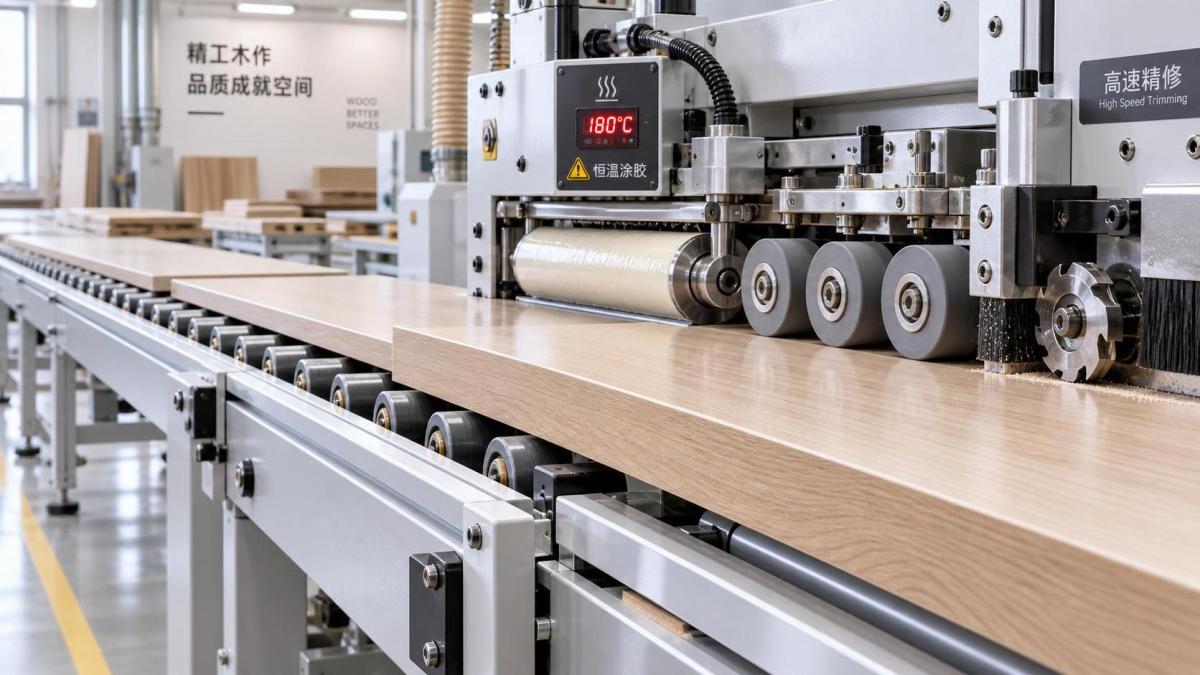
يجب أن تكون المادة اللاصقة سائلة بالقدر الكافي لتنتشر بانتظام وتبلل السطحين، ولكن يجب ألا تبقى مسخنة أكثر من اللازم مدة تؤدي إلى تدهورها أو نفاذها المفرط. اتبع نطاق التشغيل الموصى به من مورد المادة اللاصقة، ثم أكد درجة الحرارة الفعلية عند وعاء الغراء بدلًا من الاعتماد فقط على القيمة المعروضة. فقد ينحرف المستشعر أو السخان أو إعداد التحكم، وقد لا تتصرف منطقة الغراء الباردة قرب بكرة التطبيق مثل المادة السائبة داخل الوعاء.
عند زيادة سرعة التغذية، يكون لدى الماكينة وقت أقل لنقل المادة اللاصقة وتحديد موضع الشريط وتطوير التلامس الأولي تحت بكرات الضغط. لذلك يعتمد الإعداد المستقر عالي السرعة على لزوجة غراء متسقة وبكرات تطبيق مضبوطة بشكل صحيح وتوقيت ضغط موثوق. وإذا خُفّضت سرعة الخط بشكل كبير، فلا تترك كل إعداد آخر دون تغيير. فقد تزيد الحركة الأبطأ التعرض للحرارة وتغير سلوك المادة اللاصقة، خاصة أثناء عمليات التوقف والانطلاق المتكررة.
استخدم خط اللصق النهائي كمؤشر عملي. بعد أن تبرد قطعة اختبار مضبوطة بدرجة كافية، افحص الحافة بحثًا عن المناطق الجافة والمناطق التي تفتقر إلى الغراء والتسرب المفرط. يفضل خط غراء متصل ولكن محدود على خرزة كثيفة تُدفع إلى سطح القشرة. إذا كانت قوة الالتصاق ضعيفة، فتحقق أولًا من نظافة السطحين ومن وصول الغراء إلى حافة اللوح بالتساوي. إن رفع درجة الحرارة دون فحص التغطية قد يجعل العملية أقل قابلية للتنبؤ بدلًا من أن يجعلها أقوى.
تتطلب انقطاعات الإنتاج اهتمامًا. يمكن أن تتغير خصائص المادة اللاصقة التي تبقى عند درجة حرارة التشغيل بينما لا تتحرك الألواح، وفقًا لنوع الغراء وتعليمات التعامل معه. وقد يؤدي استئناف التشغيل بالسرعة الكاملة دون قطعة تجريبية قصيرة إلى وضع رابطة ضعيفة أو غراء مفرط التسخين على اللوح النهائي التالي. نظّف أو ثبّت نظام التطبيق وفقًا لإجراء المادة اللاصقة والماكينة قبل استئناف العمل الحرج.
ينبغي أن تثبّت بكرات الضغط القشرة لا أن تسحقها
لبكرات الضغط وظيفتان: جعل القشرة تلامس المادة اللاصقة بالكامل وإبقاؤها في موضعها بينما يبدأ الغراء في التصلب. الضغط الأعلى ليس أفضل تلقائيًا. فمع القشرة الرقيقة، قد تنقل القوة الزائدة عدم انتظام الركيزة عبر السطح، وتُحدث إجهادًا على طول الحافة، وتبدأ تشققات لا تظهر بوضوح إلا بعد التشذيب.
ابدأ بقوة كافية لإزالة الفجوات المرئية على طول لوح اختبار مستقيم. ثم افحص سطح القشرة بجوار خط اللصق. إذا كانت هناك علامات انضغاط أو تسرب مفرط للغراء أو تشقق متكرر عند موضع البكرة نفسه، فقلل القوة بزيادات صغيرة وأعد الاختبار. وتعد محاذاة البكرات مهمة بالقدر نفسه. فالبكرة التي تلامس الجزء العلوي أو السفلي من الشريط قبل بقية القشرة قد تركز الحمل على خط ضيق.
تُنشئ البكرة الأولى عادةً التلامس، بينما تحافظ البكرات اللاحقة عليه. يجب أن تدعم إعداداتها تدرجًا سلسًا بدلًا من إحداث تغيرات مفاجئة في الحمل. تأكد من أن البكرات تدور بحرية وأن أسطحها نظيفة. قد يضغط الغراء المتصلب على البكرة نتوءًا موضعيًا في القشرة، وقد تسحب البكرة التي لا تدور بسلاسة الشريط بدلًا من ضغطه.
راقب العلاقة بين بروز الشريط وموضع البكرة
يمنح بروز القشرة الصغير والمضبوط أدوات التشذيب مادة كافية لإنشاء حافة نهائية نظيفة. لكن البروز الزائد يترك قسمًا أعرض غير مدعوم يمكن أن يهتز أو ينثني عند وصوله إلى محطة التشذيب. وقد يجبر البروز القليل جدًا القاطع على ملامسة الحافة النهائية بعنف زائد. اضبط الموجهات بحيث يتمركز الشريط باستمرار، ثم تحقق من البروز العلوي والسفلي على لوح اختبار بدلًا من الحكم من جانب الدخول فقط.
اجعل قطع التشذيب صغيرًا وحادًا ومدعومًا جيدًا
تنشأ معظم مشكلات التمزق التي تُعزى إلى جودة القشرة أو تتفاقم بسبب وحدة التشذيب. يجب أن يقص القاطع المادة بشكل نظيف بينما يكون اللوح مدعومًا مقابل الموجهات. قد تترك الحشوة البالية أو السكين المتشظي أو القاطع الملوث أو عمود الدوران المفكك حافة تبدو ممزقة حتى عندما تكون الرابطة سليمة.
افحص حالة القاطع قبل تغيير سرعة التغذية. تنتج الأداة الحادة قطعًا نظيفًا بمقاومة متوقعة. أما الأداة غير الحادة فتولد حرارة وقوة سحب، مما يجعل القشرة الرقيقة أكثر عرضة للكسر على طول العروق. استبدل الحشوات القابلة للاستهلاك أو أدرها وفقًا لحالة حافتها الفعلية، وليس فقط وفق فاصل إنتاج ثابت. تؤثر تشطيبات القشرة الكاشطة والتلوث المعدني ومواد الألواح جميعها في عمر الأداة.
ينبغي أن يزيل عمق التشذيب البروز المقصود بأقل مقدار عملي من إزالة المادة. فالقطع العميق يطلب من الأداة إزالة مادة أكثر، ويرفع قوة القطع، ويزيد احتمال سحب الألياف من جزء عرضي العروق. اضبط التشذيب الخشن بحيث يترك سماحية متواضعة للتشذيب النهائي عند استخدام مراحل منفصلة في تصميم الماكينة. يجب أن يزيل القاطع النهائي فقط ما يلزم لإنتاج حافة مستوية.
تحقق من اتجاه دوران القاطع وهندسة الأداة وفقًا لتكوين الماكينة. قد ينتج القطع المتسلق والقطع التقليدي نتائج مختلفة تبعًا للدعم واتجاه العروق وسماكة المادة. لا يوجد إعداد عالمي يناسب كل قشرة، لكن الإعداد الصحيح يجب أن يبقي قوة القطع موجهة إلى حالة دعم مستقرة بدلًا من رفع القشرة بعيدًا عن اللوح.
تستحق الاهتزازات فحصًا مباشرًا. استمع إلى تغيرات صوت عمود الدوران، وافحص المحامل وحوامل الأدوات، وتأكد من أن أجهزة الضغط والموجهات ومكونات الناقل تثبت اللوح بإحكام. قد يظهر على اللوح الذي يتحرك قليلًا عند القاطع تشظٍ متقطع يشبه مشكلة الأداة غير الحادة. يجب أن تكون قطع الاختبار طويلة بما يكفي لإظهار ما إذا كان التلف يحدث عند الدخول فقط أو عند الخروج فقط أو عشوائيًا خلال القطع.
استخدم إعدادات تشذيب الزوايا والنهايات لحماية العروق الهشة
تكون الزوايا الأمامية والخلفية معرضة للخطر بشكل خاص لأن القشرة لا تكون مدعومة بالكامل في اللحظة التي تدخل فيها الأداة أو تخرج. إذا كان التشظي مقتصرًا على الزوايا، فمن غير المرجح أن يحل تغيير درجة حرارة الغراء المشكلة. ركز على توجيه اللوح وتزامن تشذيب النهايات وحدّة القاطع وكمية المادة المزالة عند الزاوية.
تأكد من اكتشاف اللوح باستمرار ومن أن توقيت تشذيب النهايات يتوافق مع طول اللوح الفعلي وحركة التغذية. قد يضرب التشذيب غير المتزامن مبكرًا جدًا أو يترك ذيلًا غير مدعوم أو يزيل قسمًا أكبر من المقصود. وفي القطع القصيرة، قد تؤثر عمليات البدء والتوقف المتكررة أيضًا في استقرار الناقل. شغّل عدة قطع، وليس قطعة واحدة فقط، قبل أن تقرر أن تغيير التوقيت صحيح.
استخدم أسلوب تشطيب محافظًا للقشرة شديدة التعرجات أو الهشة. قلل حمل التشذيب حيثما أمكن، وأبقِ الدعم قريبًا من قطعة العمل، وتجنب فرض معدل إنتاج مرتفع لا تستطيع المادة تحمله. فقد تكون سرعة الإنتاج المناسبة لتلبيس حواف الميلامين المتجانس غير مناسبة للقشرة الطبيعية الرقيقة.
لا تستخدم الصنفرة لإخفاء تشذيب سيئ
ينبغي لمحطات الكشط والصنفرة تحسين حافة نظيفة تقريبًا، لا إنقاذ تمزق شديد. فقد تؤدي الصنفرة القوية إلى ترقيق القشرة عند الحافة أو تدوير شكل يجب أن يبقى حادًا أو إظهار خط ركيزة أفتح. وقد تخفي أيضًا المصدر الحقيقي للعيب إلى أن تصل الألواح إلى التجميع أو التشطيب.
اضبط ضغط الكاشط والصنفرة بخفة كافية لإزالة علامات القاطع البسيطة دون الحفر في سطح القشرة. افحص حالة المادة الكاشطة وحافظ على فعالية شفط الغبار؛ إذ قد تسخن المواد الكاشطة المحملة السطح وتترك تلميعًا أو علامات غير منتظمة. افحص الحافة بعد كل محطة لاحقة. وإذا ساء العيب بعد الكشط، فقد يكون الكاشط مضبوطًا بعمق زائد أو قد تكون حافته تالفة.
عند تحضير القشرة داخليًا، تحكم في الرابطة السابقة أيضًا
تبدأ بعض مشكلات جودة الحواف قبل تلبيس الحواف، خاصة عندما تكون قشرة السطح أو الألواح المدعمة بالقشرة قد كُبست بدرجة حرارة أو ضغط غير متساويين. قد ترتفع قشرة السطح ضعيفة الالتصاق عند حافة اللوح أثناء التفريز أو اللصق أو التشذيب. وعند الاشتباه في ذلك، افحص اللوح قبل دخوله إلى ماكينة تلبيس الحواف: جسّ السطح بخفة بالقرب من المحيط وابحث عن مناطق مفككة أو فقاعات أو التصاق غير متجانس.
بالنسبة لمعالجة القشرة والألواح التي تتطلب كبسًا مضبوطًا، يمكن لمعدات مثل ماكينة كبس حرارية هيدروليكية 200 طن أن تدعم التثبيت المتجانس عبر أسطح الألواح الكبيرة. ويكون ضغطها الاسمي البالغ 200 طن، وثلاث طبقات عمل، والتسخين الكهربائي بزيت نقل الحرارة، ودرجة الحرارة القصوى البالغة 150°C عوامل ذات صلة عندما يكون اتساق الكبس جزءًا من عملية تحضير اللوح. ومع ذلك، يجب أن تتوافق معلمات الكبس مع القشرة والركيزة والمادة اللاصقة وبنية الرص؛ فالتثبيت الأقوى وحده لا يصحح ظروف درجة الحرارة أو المعالجة غير المناسبة.
ترتيب ضبط عملي للحصول على نتائج قابلة للتكرار
عند ظهور العيوب، غيّر مجموعة متغيرات واحدة في كل مرة. ابدأ بحالة المادة وحافة اللوح، لأن أي محطة لاحقة لا يمكنها التعويض بصورة موثوقة عن القشرة المفككة أو الحواف الملوثة أو علامات المنشار الشديدة. ثم تحقق من درجة حرارة الغراء وتوزيعه ونظافة البكرات. بعد ذلك اضبط بكرات الضغط، تليها أدوات التشذيب وسماحية التشذيب وسرعة التغذية. يمنع هذا الترتيب المشغل من إخفاء قاطع غير حاد بإبطاء الإنتاج أو إخفاء نقل ضعيف للمادة اللاصقة بقوة بكرة مفرطة.
- حضّر عدة ألواح اختبار ممثلة، بما فيها اتجاه عروق القشرة ونوع اللوح المسببان للمشكلة.
- افحص تعامد الحافة وحالة القشرة ونظافة الغراء ومحاذاة الموجهات وحدّة القاطع قبل ضبط عناصر التحكم.
- شغّل اختبارًا بمعدل تغذية معتدل ومستقر وافحص اللوح بعد اللصق والتشذيب والتشطيب النهائي.
- اضبط إعدادًا واحدًا بزيادة مدروسة، ثم شغّل عددًا كافيًا من القطع لتأكيد أن النتيجة قابلة للتكرار.
- سجل التركيبة المثبتة من معدل التغذية وإعداد الغراء وموضع البكرة وسماحية التشذيب وحالة الأداة لتلك المادة.
يكون الإعداد المسجل مفيدًا بشكل خاص عند التبديل بين أنواع القشرة أو سماكاتها أو ركائز الألواح. وهو لا يلغي الحاجة إلى قطع تجريبية، لكنه يمنح المشغل التالي نقطة بداية موثوقة. نادرًا ما تنتج حواف القشرة النظيفة من إعداد واحد «صحيح»؛ بل تأتي من تسلسل مضبوط يُحضّر فيه اللوح جيدًا، وتكون القشرة مدعومة، والمادة اللاصقة مستقرة، والقاطع لا يزيل إلا ما يحتاج إلى إزالته.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.