

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلات تلصيق الحواف لإنتاج الأبواب: بناء خط إنتاج مستقر عالي الحجم
لا يتم إنشاء خط إنتاج أبواب مستقر بشراء أسرع آلة في كتالوج. بل يتحقق ذلك عندما تعمل تجهيزات الألواح ومناولة المواد وتطبيق الحواف والتشطيب والفحص والصيانة بسرعات متوافقة. لذلك، في المشاريع التي تتضمن آلة تلبيس حواف عالية الإنتاجية لإنتاج الأبواب، لا يكون السؤال الأول هو: "كم لوحًا يمكنها معالجة في الساعة؟" بل: "هل يستطيع الخط بأكمله تغذيتها بدقة دون التسبب في إعادة العمل أو تأخيرات في المراحل اللاحقة؟"
يجعل إنتاج الأبواب هذا السؤال أكثر تطلبًا من معالجة أجزاء الخزائن القياسية. غالبًا ما تكون ألواح الأبواب أطول وأثقل وأكثر ظهورًا بعد التركيب. ويمكن أن تتحول فجوة صغيرة في الحافة، أو تشذيب غير متسق للزوايا، أو خط غراء، أو علامة مناولة على اللوح إلى شكوى من العميل. وعند الإنتاج بكميات أكبر، تكون هذه العيوب مكلفة لأنها تتكرر في دفعة كاملة قبل أن يلاحظ أي شخص السبب الأساسي.
ابدأ ببرنامج الأبواب، وليس بتكوين الآلة
ينبغي اختيار آلة تلبيس الحواف وفقًا للمزيج الفعلي من الأبواب التي سينتجها الخط. ويشمل ذلك أبعاد الألواح، ومواد القلب، ومواد الحواف، وسماكة الحواف، وتشطيب السطح، وعدد تغييرات الإنتاج في كل وردية. فالخط الذي ينتج نطاقًا محدودًا من الأبواب المسطحة المكسوة باللامينيت له احتياجات مختلفة جدًا عن خط ينتج أبواب MDF مطلية، أو أبوابًا مغلفة بـ PVC، أو أبوابًا بإطار من الخشب الصلب، أو طلبات متكررة بمقاسات مخصصة.
قبل مقارنة المعدات، أنشئ ملفًا تشغيليًا للإنتاج. أدرج أقصر وأطول باب، وأضيق وأعرض لوح، ونطاق السماكات، وأكثر الأسطح تطلبًا التي يُحتمل أن تدخل الآلة. وأدرج مواد الحواف المتوقعة: شريط ميلامين أو PVC رقيق، أو ABS أكثر سماكة، أو قشرة خشبية، أو شرائح خشب صلب، أو حواف زخرفية خاصة. يجب أن تؤدي الآلة أداءً متسقًا مع التركيبات الصعبة، وليس فقط مع الألواح الأكثر شيوعًا.
تستحق حالة اللوح اهتمامًا مماثلًا. لا يمكن لتلبيس الحواف تصحيح ضعف التربيع، أو عدم استقرار سماكة اللوح، أو الحواف المعالجة مسبقًا والمتكسرة، أو الحركة المرتبطة بالرطوبة. إذا كانت الألواح غير متجانسة قبل وصولها إلى آلة تلبيس الحواف، يميل المشغلون إلى التعويض بتغيير إعدادات الغراء أو الضغط أو معلمات التشذيب. قد يقلل ذلك العيوب المرئية مؤقتًا، لكنه يجعل العملية أقل قابلية للتكرار.
تقتصر الإنتاجية على أبطأ عملية مستقرة
غالبًا ما تبالغ المشاريع ذات الحجم الكبير في تقدير قيمة سرعة التغذية العالية، بينما تقلل من أهمية التحميل والتباعد والنقل والتفريغ. قد تكون الآلة قادرة على معالجة الألواح بسرعة، لكن الخط يفقد ميزته عندما لا يستطيع المشغلون وضع الأبواب الثقيلة باستمرار، أو عندما لا يستطيع القطع في المراحل السابقة الحفاظ على التدفق المطلوب، أو عندما تتراكم الأبواب المكتملة عند مخرج الآلة.
ينظر تصميم الخط العملي إلى كل مرحلة بوصفها نظامًا مترابطًا:
- يجب أن يوفر تجهيز الألواح الخام ألواحًا مربعة ذات حواف نظيفة وأبعاد متوقعة.
- يجب أن تدعم مناولة التغذية الأبواب الطويلة أو الثقيلة دون انحراف، أو خدش الأسطح النهائية، أو التسبب في فجوات غير متسقة بين الألواح.
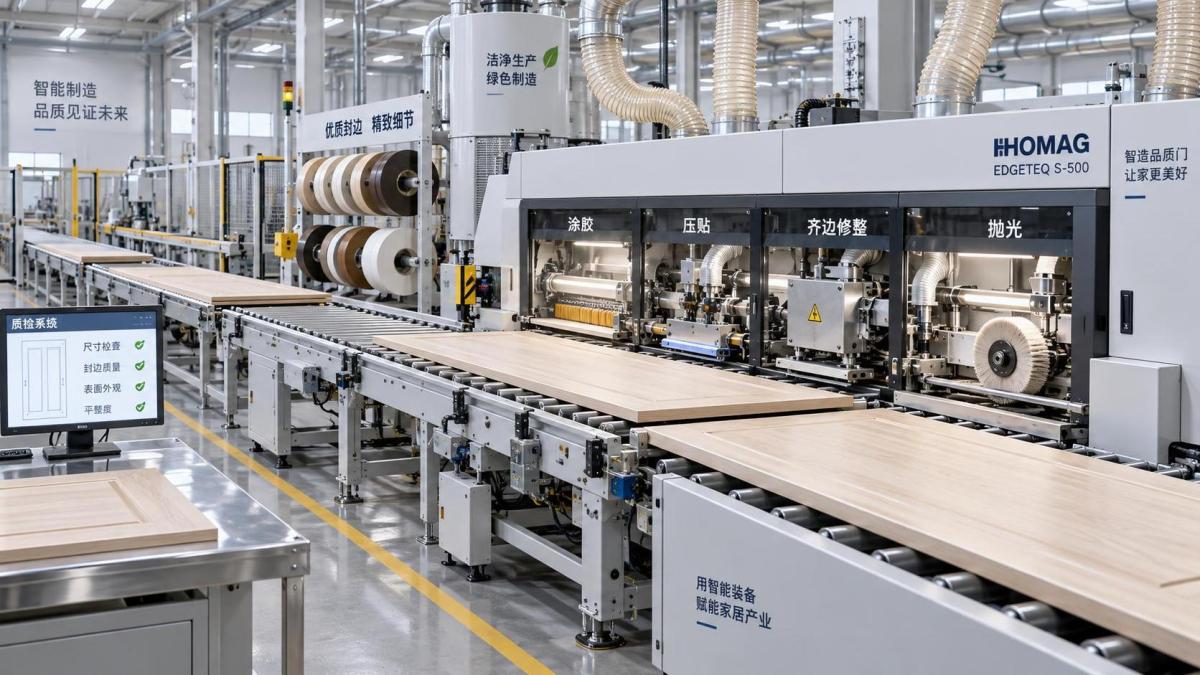
- يجب أن تطبق آلة تلبيس الحواف اللاصق، وتضغط الحافة، وتقص المواد الزائدة، وتكشط وتلمع بسرعة تحافظ على جودة التشطيب.
- يجب أن تحمي مناولة المخرج الحافة النهائية وتوفر مساحة كافية للفحص أو التكديس أو النقل إلى عمليات الثقب وتركيب التجهيزات.
بدلًا من تحديد حجم الآلة بناءً على معدل ذروة متفائل، خطط بناءً على المعدل المستمر الذي يسمح بإعادة تزويد المواد بشكل طبيعي، وتغيير الأدوات، وفحوصات الجودة، والتعديلات البسيطة. يوفر ذلك تقديرًا أكثر فائدة للطاقة الإنتاجية ويقلل الميل إلى تشغيل الآلة بما يتجاوز النقطة التي تظل عندها جودة التشطيب مستقرة.
ما الذي يجب أن تتحكم فيه عملية تلبيس الحواف
بالنسبة لألواح الأبواب، تمثل الحافة المرئية سطحًا نهائيًا وليست تفصيلًا إنشائيًا مخفيًا. يحتاج التكوين المناسب إلى التحكم في التسلسل بالكامل: مرجعية اللوح، وتجهيز الحافة، وتطبيق اللاصق، والضغط، والتشذيب النهائي، والتشذيب العلوي والسفلي، ومعالجة الزوايا عند الحاجة، والكشط، والتلميع.
يأتي استقرار المرجعية أولًا. يجب أن يتحرك اللوح عبر الآلة دون انحراف. تجعل الأبواب الطويلة أخطاء المحاذاة الصغيرة أكثر وضوحًا، لا سيما عندما يجب أن يظل النمط أو اتجاه العروق أو شكل الحافة متسقًا بصريًا. وتكتسب أنظمة الضغط الموثوقة، ودعم الألواح، والأدلة المضبوطة بشكل صحيح أهمية تماثل أهمية عدد محطات المعالجة.
غالبًا ما يكون التفريز المسبق مبررًا عندما تتفاوت جودة حافة اللوح. تزيل هذه العملية علامات المنشار البسيطة وتُنشئ سطحًا جديدًا ومستقيمًا قبل تطبيق الغراء. وهي مفيدة بشكل خاص لألواح MDF والخشب الحبيبي والألواح المكسوة باللامينيت، حيث يمكن أن تؤدي الحافة الخشنة إلى خط غراء مرئي أو التصاق ضعيف. وهي ليست بديلًا عن دقة القطع الضعيفة، لكنها توفر سطح ربط أكثر اتساقًا عندما يكون التفاوت في المراحل السابقة ضمن نطاق يمكن التحكم فيه.
يجب أن يتوافق اختيار اللاصق مع مادة الباب وإيقاع الإنتاج. لا يقتصر القرار ببساطة على غراء "قوي" أو "ضعيف". يحتاج المديرون إلى مراعاة زمن الفتح، وسلوك الحرارة، والتعرض للرطوبة، ومواد الحواف، ومتطلبات التنظيف، وما إذا كانت تغييرات الألوان المتكررة تحدث. قد تؤدي إعدادات اللاصق التي تعمل مع تركيب لوح معين إلى خروج الغراء الزائد، أو وصلات تفتقر إلى الغراء، أو التصاق ضعيف مع تركيب آخر. الهدف هو طبقة غراء مضبوطة وضغط متسق، وليس أكبر كمية من الغراء.
تحدد محطات التشطيب ما إذا كانت الحافة تبدو مندمجة مع الوجه. يجب أن يتوافق التشذيب النهائي، وتشذيب الشكل، والكشط، والتلميع مع سماكة الحافة والتشطيب. ويكون الباب ذو الوجوه الزخرفية شديدة اللمعان أو الداكنة أقل تسامحًا: فالخدوش الخفيفة وبقايا اللاصق والانتقالات غير المتسقة عند الزوايا تكون مرئية فورًا. ينبغي أن يتضمن الخط نقطة فحص محددة بعد آلة تلبيس الحواف، وقبل أن يجعل ثقب التجهيزات أو التغليف عملية التصحيح أكثر صعوبة.
اختر الأتمتة حيث تزيل مصدرًا فعليًا للتفاوت
يمكن للضبط التلقائي، وتخزين الوصفات، والإعداد المعتمد على الباركود، وسيور الإرجاع أن تحسن خط الأبواب، لكن قيمتها تعتمد على مزيج المنتجات. بالنسبة لبرنامج إنتاج طويل مع تغييرات قليلة في المقاسات، قد تكون الإعدادات البسيطة والمتينة والتحكم المنضبط في الإعداد أكثر قيمة من الأتمتة المعقدة. أما بالنسبة لمصنع ينتج يوميًا العديد من مقاسات الأبواب وألوانها ومواصفات حوافها، فإن التغيير الآلي يقلل الاعتماد على الإعداد ويخفض احتمال استخدام المشغل لمعلمات الطلب السابق.
يكون التحكم بالوصفات مفيدًا على نحو خاص عندما يخزن أكثر من أبعاد اللوح. ينبغي أن تميز الوصفة الكاملة بين سماكة الحافة، وإعدادات اللاصق، ومواضع أدوات التشذيب، وسرعة التغذية، وإعدادات الضغط، ومتطلبات التشطيب. ومع ذلك، لا تعمل الوصفات إلا عندما تكون مادة اللوح الفعلية ومادة الحافة خاضعتين للرقابة. فلا يمكن لبرنامج أن يعوض استبدال لفة حواف مختلفة أو تغيير موردي الألواح دون التحقق من التركيبة الجديدة.
تحتاج مناولة الإرجاع أيضًا إلى قرار واقعي. يمكن لسير الإرجاع أن يقلل العمالة عندما يتعين على مشغل واحد معالجة عدة جوانب من اللوح، لكنه يضيف متطلبات للمساحة ويقدم نقطة نقل إضافية. بالنسبة للأبواب الكبيرة جدًا أو الحساسة، قد تكون المناولة اليدوية أو معدات النقل المخصصة أكثر أمانًا وأسهل تحكمًا من إجبار كل منتج على المرور عبر مسار إرجاع مدمج.
لا تعامل تركيب الباب باعتباره مسألة مستقلة في المراحل السابقة
تؤدي آلة تلبيس الحواف أفضل أداء عندما تستقبل لوحًا خامًا مستقرًا. وفي برامج الأبواب الخشبية الصلبة، قد يعتمد هذا الاستقرار على كيفية تشغيل القوائم والعارضات ومكونات الإطار قبل تجميع اللوح. وحيثما تحتاج نهايتا مكونات الخشب الصلب إلى ألسنة أو أخاديد أو ثقوب أو وصلات زاوية دقيقة، يمكن لعملية تشغيل مزدوجة الطرف أن تدعم تجهيز الإطار بصورة قابلة للتكرار. وتكون CNC Double Ended Tenoning Machine ذات صلة في هذا الجزء من العملية لأنها تشغل طرفي المكون في وقت واحد تحت تحكم CNC.
هذه المعدات ليست بديلًا لآلة تلبيس الحواف، ولا ينبغي تحديدها لتلبيس حواف الأبواب المصمتة. دورها في المراحل السابقة، حيث تؤثر هندسة الإطار المتسقة على دقة التجميع. ويهم هذا التمييز أثناء تخطيط المشروع: فلا تستطيع آلة تلبيس حواف محددة المواصفات جيدًا حل مشكلة وصلات الإطار المرتخية أو المكونات الملتوية أو أطوال العارضات غير المتسقة. يجب أن تعالج كل آلة التفاوت الذي يخص مرحلة العملية الخاصة بها.
قرارات التخطيط التي تمنع التوقفات الممكن تجنبها
غالبًا ما يُحسم تخطيط مساحة المصنع في وقت متأخر جدًا. فمساحة الآلة المركبة ليست سوى جزء من المساحة المطلوبة. تحتاج خطوط الأبواب أيضًا إلى مساحة للتحميل، وتخزين الألواح مؤقتًا، وتخزين لفات الحواف، والوصول لخدمة اللاصق، واستبدال الأدوات، والفحص، وإعادة العمل، والتحريك الآمن لقطع العمل الطويلة.
حافظ على وضوح الوصول إلى جانب الصيانة. إذا كان من الصعب الوصول إلى وحدات اللاصق أو أدوات التشذيب أو المكونات الكهربائية، تستغرق الصيانة الروتينية وقتًا أطول ويؤخر المشغلون الفحوصات اللازمة. ويظهر هذا التأخير لاحقًا غالبًا على شكل تراجع في جودة الحواف أو توقف غير مخطط له. وينبغي تصميم شفط الغبار بالجدية نفسها التي يُصمم بها تدفق الإنتاج. إذ يمكن للغبار الناعم حول محطات التشذيب والكشط أن يؤثر في النظافة والرؤية وموثوقية المكونات إذا كان الشفط غير كافٍ.
ينبغي أن يفصل التخطيط أيضًا بين المخرجات المقبولة والمخرجات المشكوك فيها. يمنع موقع العزل الواضح بالقرب من الفحص انتقال الألواح التي بها خطوط غراء مشكوك فيها أو تشققات أو علامات تشطيب إلى الثقب أو الطلاء أو التعبئة بالخطأ. إعادة العمل أمر لا مفر منه في الإنتاج الفعلي؛ أما إعادة العمل غير المنضبطة فهي التي تضر بأداء الجدول الزمني.
يجب أن يثبت التشغيل التجريبي قابلية التكرار، وليس مجرد التشغيل
ينبغي أن تستخدم عملية قبول الآلة الألواح والحواف والتشطيبات الفعلية المخطط لها للإنتاج. اختبر نطاقًا ممثلًا، بما في ذلك الأبواب الطويلة، والقطع الضيقة عند الاقتضاء، والحواف الأكثر سماكة، والتشطيبات الأكثر حساسية للمظهر. افحص القطع الأولى بعد الضبط، ثم افحص عينات بعد التشغيل المستمر. ويهم الفحص الثاني لأن الحرارة وسلوك اللاصق وحالة الأدوات وتراكم الغبار قد تتغير أثناء تشغيل الآلة.
سجل الإعدادات المعتمدة بوصفها معايير للإنتاج. ينبغي أن يعرف المشغلون أي الملاحظات تتطلب ضبطًا، وأيها يتطلب فحص الأداة أو اللاصق، وأيها يشير إلى مشكلة في الألواح بالمراحل السابقة. وبدون هذا التمييز، تصبح آلة تلبيس الحواف المكان الافتراضي لاستكشاف كل عيب في الخط وإصلاحه.
يندرج تخطيط الدعم ضمن نطاق المشروع أيضًا. تجمع Qingdao Zhongding Machinery Co., Ltd. بين توريد آلات النجارة والدعم الفني وخدمة قطع الغيار، وهو نهج ذو صلة بخطوط الأبواب لأن الأجزاء المستهلكة وإرشادات الإعداد والاستجابة السريعة للأعطال تؤثر في وقت التشغيل لفترة طويلة بعد التركيب. عند مقارنة الموردين، قيّم توافر المواد الاستهلاكية وقطع الغيار الحرجة إلى جانب مواصفات الآلة.
أسئلة يجب حسمها قبل إصدار أمر الشراء
- ما مقاسات الأبواب وموادها وتشطيباتها وأنواع حوافها التي ستمثل الإنتاج المعتاد والإنتاج الأكثر تطلبًا؟
- هل يمكن للقطع والمناولة في المراحل السابقة توفير ألواح بالجودة والوتيرة المستمرة المطلوبتين؟
- ما العمليات الأساسية للتشطيب المطلوب: التفريز المسبق، أو تدوير الزوايا، أو الكشط، أو التلميع، أو أنظمة الغراء الخاصة، أو المعالجة على الجانبين؟
- كيف سيتم تحميل الأبواب الطويلة أو الثقيلة أو شديدة اللمعان ودعمها وإرجاعها وتكديسها دون تلف؟
- أين سيتم إجراء فحص الجودة وإعادة العمل وصيانة اللاصق وتغيير الأدوات وشفط الغبار؟
- ما قطع الغيار وموارد الدعم الفني اللازمة للحفاظ على تشغيل الخط خلال التآكل الطبيعي والأعطال العرضية؟
إن أفضل المواصفات ليست تلك التي تضم أكبر عدد من المحطات أو أعلى سرعة معلنة. بل هي التي تتوافق مع برنامج الأبواب الفعلي، وتستقبل مدخلات مستقرة، وتحمي الأسطح المرئية، وتظل قابلة للصيانة أثناء الإنتاج اليومي. وهكذا تصبح عملية تلبيس الحواف جزءًا موثوقًا من خط أبواب عالي الحجم بدلًا من أن تكون عنق زجاجته المتكرر.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.