


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة تغليف PUR بعرض 300 مم: حل مشكلة انفصال الحواف في ألواح MDF من خلال التحكم الدقيق في تطبيق الغراء
إن انفصال الحواف في ألواح MDF ليس مجرد عيب تجميلي، بل هو فشل وظيفي يؤدي إلى إعادة العمل وتأخير الشحن وزيادة معدلات الهدر. عندما يفشل لاصق PUR في الالتصاق بشكل متسق على طول وصلة شريط الحواف، نادرًا ما يكون السبب الجذري هو اللاصق نفسه. وغالبًا ما ينشأ ذلك عن عدم اتساق سماكة طبقة الغراء، أو عدم كفاية درجة حرارة التنشيط، أو عدم تساوي تطبيق الضغط أثناء دورة التغليف، وخاصة عند زوايا الألواح وبالقرب من الفتحات حيث تنخفض صلابة المادة وتتغير ديناميكيات التغذية.
تعالج ماكينة التغليف PUR بعرض 300mm هذه المتغيرات على المستوى الميكانيكي، وليس من خلال التعويض البرمجي وحده، بل عبر عناصر تحكم مادية متكاملة تمت معايرتها وفقًا للتوصيل الحراري المحدد لمادة MDF ومسامية سطحها واستقرار أبعادها. وعلى عكس ماكينات تلبيس الحواف متعددة الأغراض، تتميز هذه الماكينة بنظام تسخين ثنائي المنطقة لحوض الغراء ومجموعة البكرات، يحافظ على استقرار بمقدار ±2°C عبر عرض العمل الكامل البالغ 300mm. وتُعد هذه الدقة مهمة: إذ تمتص MDF الحرارة أسرع من الخشب الصلب، لكنها توصلها ببطء أكبر، لذلك قد يؤدي التبريد الموضعي عند نقطة تلامس البكرة إلى خفض لزوجة اللاصق دون الحد المطلوب للتشابك الجزيئي. تضبط حلقة التغذية الراجعة الحرارية الفورية في الماكينة خرج السخان كل 0.8 ثانية، مما يمنع البقع الباردة دون تسخين الغراء بشكل مفرط، وهو سبب معروف للبلمرة المبكرة وخطوط الالتصاق الهشة.
يعتمد اتساق تطبيق الغراء أيضًا على تحضير الركيزة. فالألواح التي تحتوي على غبار متبقٍ أو بقايا شمع أو درجات صنفرة غير متسقة تُنشئ فجوات دقيقة تعيق ترطيب اللاصق. وعلى الرغم من أن ماكينة التغليف PUR بعرض 300mm تتضمن محطة تنظيف مدمجة قبل وضع الغراء مزودة بضغط فرشاة قابل للضبط واستخراج بالشفط، فإن فعاليتها تعتمد على جودة السطح في المراحل السابقة. فعلى سبيل المثال، إذا تم تسوية لوح MDF باستخدام ماكينة تسوية مزدوجة الجوانب ذات رؤوس قطع متآكلة، فقد تبقى أنماط تموج دقيقة لا يمكن اكتشافها بالعين المجردة، لكنها كافية لتعطيل التوزيع المنتظم للغراء. تحقق ماكينات مثل الطرازين MB204HL وMB206HL تفاوتًا في السماكة يبلغ ±0.05mm عبر عروض تصل إلى 610mm، لكن حتى هذه الدقة تفترض محاذاة السكاكين بشكل صحيح ومطابقة سرعة التغذية، وهي معلمات تؤثر مباشرة في نعومة السطح قبل تلبيس الحواف.
يُعد التحكم بالضغط بالغ الأهمية بالقدر نفسه، وغالبًا ما يُساء فهمه. يفترض كثير من المشغلين أن قوة التثبيت الأعلى تحسن الالتصاق. لكن في الواقع، يؤدي الضغط الزائد إلى عصر لاصق PUR خارج الوصلة، مما يقلل القوة التماسكية وينشئ خطوط التصاق رفيعة ومتقطعة معرضة لتسرب الرطوبة. تستخدم ماكينة التغليف PUR بعرض 300mm بكرات ضغط تعمل بمحركات مؤازرة مع ملفات قوة قابلة للبرمجة: ضغط أقل (1.2–1.8 bar) أثناء التلامس الأولي للسماح بتدفق اللاصق إلى المسام، ثم ضغط متزايد (2.4–3.0 bar) بعد 1.2 ثانية فقط، عندما يصل اللاصق إلى زمن الفتح الأمثل. يتوافق هذا التوقيت مع سلوك المعالجة ذي المرحلتين لـ PUR، أي التصلب الفيزيائي أولًا ثم التشابك الكيميائي، ويتجنب الضغط المبكر قبل أن يحقق اللاصق اللزوجة الأولية اللازمة.
يزيد تفاوت المواد من تعقيد تحقيق الاتساق. تختلف كثافة MDF بين الدفعات، حتى لدى المورد نفسه، وتؤثر في كل من الكتلة الحرارية ومعدل امتصاص اللاصق. تُظهر الألواح ذات المحتوى الأعلى من اللجنين مسامية أقل، مما يتطلب زمن مكوث أطول قليلًا للتنشيط؛ بينما تمتص الألواح ذات الجزيئات الليفية الدقيقة الأعلى كمية أكبر من اللاصق، مما يستلزم تحكمًا أدق بطبقة الغراء. تتيح واجهة المشغل في الماكينة حفظ إعدادات مسبقة خاصة بالمواد، لا تقتصر على درجة الحرارة والسرعة، بل تشمل حجم الغراء لكل متر طولي، المعدل بزيادات 0.05 ml، ومدة مكوث البكرة، وتأخير التبريد بعد الضغط. وهذه ليست إعدادات عامة، بل ترتبط ببيانات أداء تم التحقق منها عبر أكثر من 1,200 تشغيل إنتاجي في تطبيقات الأثاث والخزائن والألواح المعمارية.
تلعب المحاذاة الميكانيكية دورًا صامتًا لكنه حاسم. تتسبب سيور التغذية غير المحاذاة في انجراف جانبي أثناء التغليف، مما يولد إجهاد قص عند خط الالتصاق. تستخدم ماكينة التغليف PUR بعرض 300mm تتبعًا للسيور موجّهًا بالليزر مع إعادة معايرة تلقائية للشد كل 4 ساعات من التشغيل، لاكتشاف الانحرافات وتصحيحها قبل أن تتراكم بالقدر الذي يضر بسلامة الحافة. وبالمثل، يجب أن يبقى توازي بكرة الغراء مع سطح اللوح ضمن 0.08mm على امتداد طولها. تستخدم معايرة المصنع التحقق من الاستواء البصري، وليس فقط فحوصات مؤشر القياس، لأن التمدد الحراري أثناء الورديات الطويلة يمكن أن يشوه حوامل البكرات إذا كانت أسطح التثبيت تفتقر إلى الصلابة الكافية.
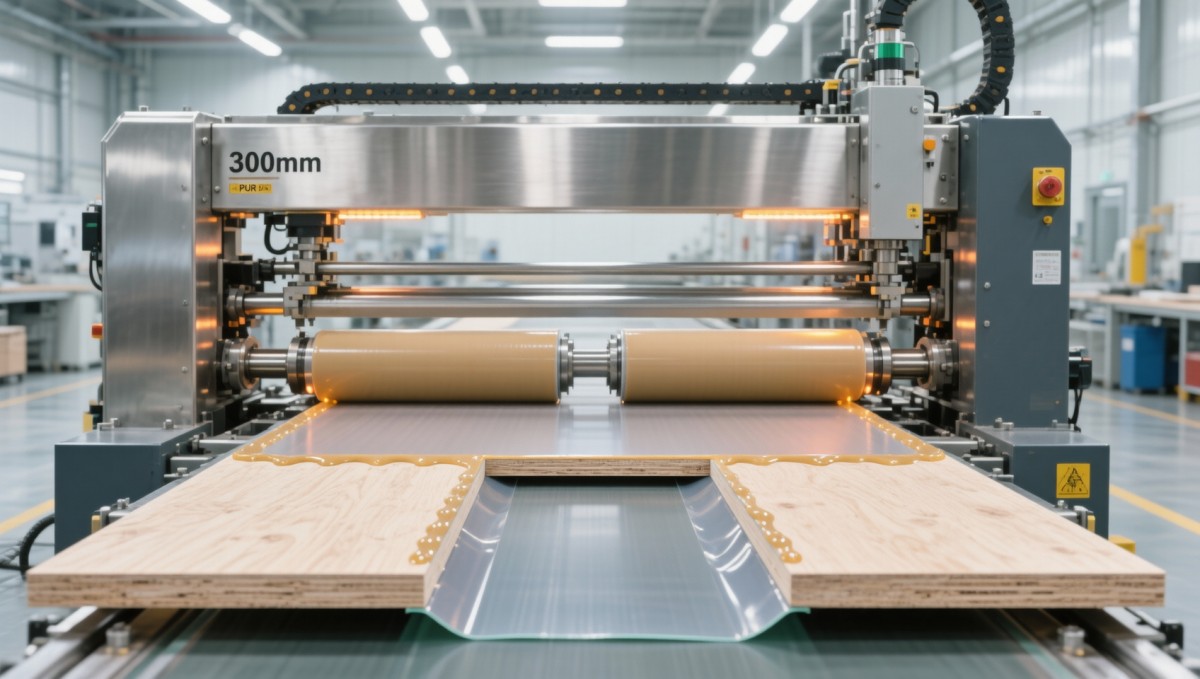
يبقى اختيار اللاصق متغيرًا، لكنه متغير تساعد الماكينة على إدارته. وبينما تختلف لواصق PUR في اللزوجة وزمن الفتح والحساسية للرطوبة، يعزل نظام توصيل الغراء في الماكينة هذه الفروقات عبر التحكم في ثلاثة معلمات مستقلة: درجة حرارة التطبيق (95–125°C)، وفجوة البكرة (0.12–0.35mm)، وزمن المكوث (0.8–2.4 seconds). وهذا يفصل سلوك اللاصق عن أداء الماكينة: فاللاصق سريع الفتح لا يتطلب سرعات تغذية أبطأ إذا تم تمديد زمن المكوث؛ وتعمل التركيبات عالية اللزوجة بشكل موثوق إذا تم تحسين درجة الحرارة والفجوة معًا. لا يحتاج المشغلون إلى حفظ نشرات بيانات اللاصق، بل يختارون من ملفات تعريف محمّلة مسبقًا تم التحقق منها وفقًا للنشرات الفنية للموردين الرائدين.
تؤثر المناولة بعد التطبيق أيضًا في مخاطر الانفصال. فحتى مع الالتصاق المثالي، يمكن أن يؤدي التكديس المبكر أو الإجهاد الميكانيكي قبل اكتمال المعالجة التامة، والتي تستغرق عادةً 24–48 hours لـ PUR، إلى بدء تشققات دقيقة. تدمج الماكينة منطقة تبريد قابلة للبرمجة مع تدوير هواء قسري مضبوط زمنيًا ليتوافق مع ذروة التفاعل الطارد للحرارة للاصق، مما يقلل الإجهاد الداخلي مع تسريع التصلب الأولي دون المساس بقوة الالتصاق النهائية. تخرج الألواح من الماكينة بدرجات حرارة سطح محفوظة بين 38–42°C، مما يقلل الصدمة الحرارية عند نقلها إلى مناطق التجهيز في درجة الحرارة المحيطة.
يُظهر التحقق في ظروف التشغيل الفعلية أثرًا قابلًا للقياس: فقد شهدت المنشآت التي أبلغت عن معدلات انفصال >3.2% قبل التركيب انخفاضًا إلى ≤0.4% خلال أسبوعين من بدء التشغيل، دون أي تغييرات في مورد اللاصق أو مصادر الألواح. لم ينتج التحسن عن «غراء أفضل» أو «تفاوتات أكثر إحكامًا»، بل عن إزالة المتغيرات غير المضبوطة في عملية التغليف نفسها: التسخين غير المتسق، والضغط غير المنتظم، وتوقيت المكوث غير المعاير. وحيث تعامل ماكينات أخرى تلبيس الحواف كعملية من خطوة واحدة، تقسم ماكينة التغليف PUR بعرض 300mm هذه العملية إلى مراحل منفصلة وقابلة للمراقبة والضبط، ترتبط كل منها بمعلمة فيزيائية قابلة للقياس تؤثر في سلامة الالتصاق.
تختلف إجراءات الصيانة أيضًا. تركز الفحوصات اليومية على نظافة حوض الغراء وتشطيب سطح البكرات، وليس على الفحص البصري فقط، بل على التحقق باللمس باستخدام ورق صنفرة معياري لاكتشاف الخدوش الدقيقة التي تحبس بقايا اللاصق. تشمل المعايرة الأسبوعية التحقق من زمن استجابة المزدوج الحراري مقارنة بالمستشعرات المرجعية وفحص اتساق عزم المحرك المؤازر عبر نطاق الضغط الكامل. وهذه ليست إجراءات مجردة؛ بل صُممت حول أنماط الأعطال الملحوظة، مثل الانفصال المتقطع الذي يبدأ عند نهايات الألواح، والذي يرتبط مباشرة بأنماط تآكل البكرات لا بتفاوت دفعات اللاصق.
في النهاية، لا يتعلق حل مشكلة انفصال الحواف في MDF بإضافة التعقيد، بل بإزالة الغموض. يتوافق كل ضبط في ماكينة التغليف PUR بعرض 300mm مع خاصية فيزيائية لتفاعل نظام المادة واللاصق. ترتبط درجة الحرارة بالانتشارية الحرارية لـ MDF. وترتبط ملفات الضغط بالمنحنى الريولوجي لـ PUR. ويرتبط زمن المكوث بمعدلات انتشار الرطوبة عبر الركيزة. وعندما يفهم المشغلون هذه الروابط، لا كمفاهيم نظرية بل كعوامل تحكم قابلة للتنفيذ، فإنهم يتوقفون عن الاستجابة للأعراض ويبدؤون في التحكم بالأسباب.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.