


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لآلات تلصيق الحواف لألواح خلايا النحل المصنوعة من الألومنيوم تلبية متطلبات شهادة السلامة في الاتحاد الأوروبي؟
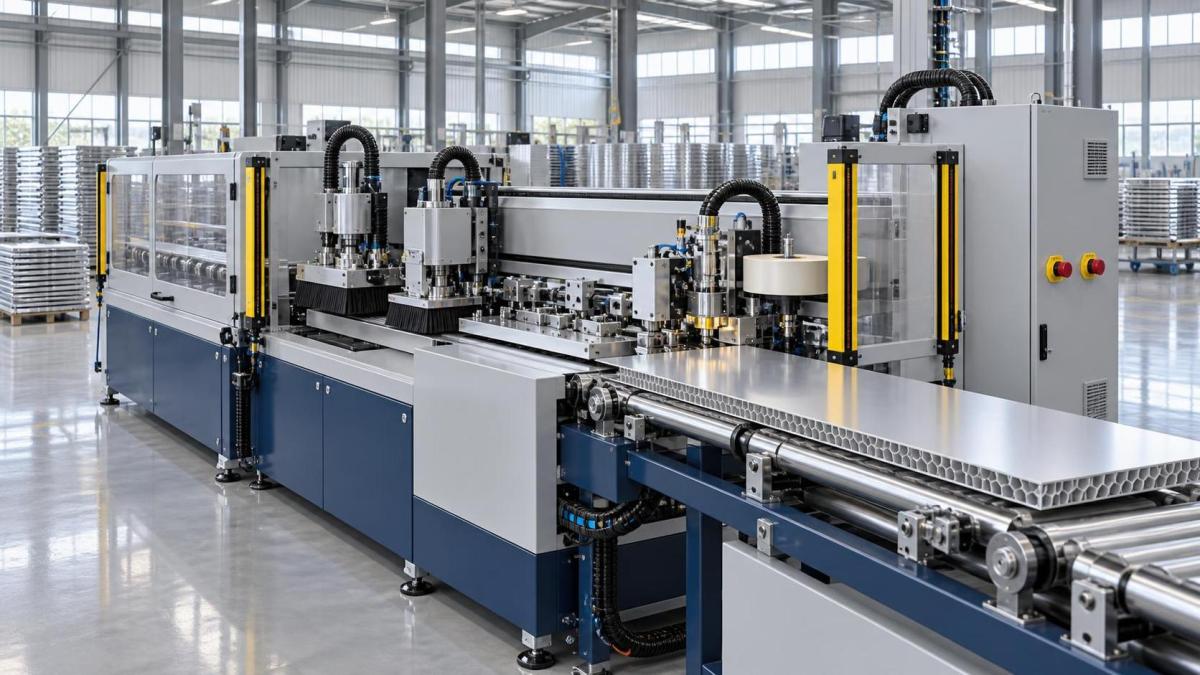
نعم — يمكن لآلات تلبيس حواف ألواح خلية النحل المصنوعة من الألومنيوم أن تستوفي متطلبات شهادات السلامة في الاتحاد الأوروبي، لكن الامتثال ليس تلقائيًا. فهو يعتمد على كيفية تصميم الآلة، والمكونات المدمجة فيها، وكيفية تنفيذ وظائف السلامة والتحقق منها، وما إذا كانت الوثائق تتوافق مع متطلبات الصحة والسلامة الأساسية (EHSRs) الواردة في توجيه الآلات 2006/42/EC. وعلى خلاف آلات تلبيس الحواف العامة للنجارة، فإن الآلات التي تتعامل مع ألواح خلية النحل المصنوعة من الألومنيوم تنطوي على مخاطر تشغيلية محددة: سرعات تغذية أعلى للركائز خفيفة الوزن لكنها صلبة، وزيادة خطر انحراف الألواح أو انزلاقها أثناء وضع الغراء والتشذيب، واحتمال وجود شظايا حواف حادة أثناء تشذيب الأطراف أو تشطيب الزوايا. وتتطلب هذه المخاطر دمجًا مستهدفًا لتدابير السلامة — وليس مجرد واقيات تُركّب لاحقًا.
لماذا لا تكفي شهادة آلة تلبيس الحواف القياسية
يفترض كثير من المصنّعين أن الطراز الأساسي الحاصل على علامة CE للخشب الصلب أو MDF مؤهل تلقائيًا لألواح خلية النحل المصنوعة من الألومنيوم. وهذا الافتراض غير صحيح من الناحية التقنية. إذ يتطلب توجيه الآلات إجراء تقييم للمخاطر وفقًا لـالاستخدام المقصود — بينما تتصرف ألواح خلية النحل المصنوعة من الألومنيوم بصورة مختلفة جذريًا تحت قوى المعالجة. وتعني نسبة كتلتها المنخفضة إلى مساحة سطحها أنها تتسارع بسرعة أكبر تحت بكرات الدفع، مما يزيد خطر القذف إذا فشل التثبيت أو التتبع. كما أن قلبها الخلوي يسبب أنماط كسر غير متوقعة أثناء التفريز أو التخديد، مولّدًا حطامًا عالي السرعة قد لا تحتويه الواقيات القياسية المصنوعة من البولي كربونات بالكامل. والآلة المعتمدة فقط لمعالجة MDF بسماكة 18 mm لا تستوفي، افتراضيًا، متطلب EHSR 1.2.3 (الحماية من المخاطر الميكانيكية) عند تغذية ألواح خلية النحل المصنوعة من الألومنيوم بسماكة 30 mm وبسرعة 22 m/min.
الطبقات الثلاث غير القابلة للتفاوض للامتثال في الاتحاد الأوروبي
يعتمد استيفاء متطلبات الاتحاد الأوروبي على ثلاث طبقات مترابطة — ويجب التحقق من كل منها، لا افتراضها:
- الدمج على مستوى التصميم: يجب أن تكون السلامة مدمجة في بنية الآلة — لا أن تُضاف لاحقًا. ويشمل ذلك دوائر إيقاف طوارئ مزدوجة القناة ومراقبة (EN ISO 13850)، وستائر ضوئية بدقة دنيا ≤ 30 mm (EN ISO 13855) تغطي جميع نقاط الانحشار بين سيور التغذية ووحدات التفريز المسبق، ومحركات بكرات محددة العزم لمنع التسارع المفاجئ إذا انحشر لوح أثناء العملية.
- إمكانية تتبع المكونات: يجب أن يحمل كل مكون حرج للسلامة — من وحدة السلامة في PLC (EN 62061 SIL2 أو EN ISO 13849-1 PLd) إلى صمامات المشابك الهوائية — إقرارات CE سارية للمطابقة. واستخدام مشغل مؤازر غير معتمد لوحدة تشذيب الأطراف، حتى لو كان الهيكل الرئيسي معتمدًا، يبطل الإقرار بالكامل.
- وثائق خاصة بالتطبيق: يجب أن يتضمن الملف الفني تقارير اختبار للإعداد الدقيق المستخدم مع خلية النحل المصنوعة من الألومنيوم: التحقق من استقرار درجة حرارة حوض الغراء خلال التشغيل المستمر لمدة 8 ساعات (لمنع الانفلات الحراري)، وقياس انبعاث الضوضاء عند موضع المشغل (تنطبق حدود EN ISO 7010:2014)، والتحقق من أداء واجهة شفط الغبار عند التقاط جسيمات الألومنيوم الدقيقة (وليس غبار الخشب فقط).
مواضع حدوث عدم التوافق الشائعة
تعرقل ثلاث فجوات عملية جهود الحصول على الشهادات بشكل متكرر:
أولًا، ديناميكيات تغذية المواد. غالبًا ما تتطلب ألواح خلية النحل المصنوعة من الألومنيوم دعمًا سفليًا بمساعدة التفريغ لمنع الاهتزاز أثناء وضع غراء الحواف. وإذا كان نظام التفريغ يفتقر إلى حساسات ضغط مراقبة وإيقاف تلقائي للتغذية عند فقدان التفريغ، فإنه يخالف EHSR 1.2.1 (الثبات ومقاومة الانقلاب). ثانيًا، هندسة التشذيب. تولد وحدات تشذيب الأطراف التي تستخدم سكاكين متذبذبة خصائص طاقة حركية مختلفة عن القواطع الدوارة. وتطلب جهات الاعتماد الآن بانتظام حسابات القوة الديناميكية لحركة عربة السكين — خصوصًا عند تشذيب صفائح وجه الألومنيوم بسماكة 3 mm فوق قلوب خلية النحل. ثالثًا، استمرارية التأريض الكهربائي. ألواح الألومنيوم موصلة للكهرباء. وإذا لم يكن هيكل الآلة موصولًا بالأرض بمقاومة ≤ 0.1 Ω (تم التحقق منها وفق EN 60204-1 §8.2.3)، فقد تقفز الشحنات الساكنة أو تيارات الأعطال عبر قضبان التوجيه، مما يخلق مخاطر اشتعال في بيئات رذاذ الغراء.
بروتوكولات الاختبار المهمة — وليست مجرد أعمال ورقية
لا يكون التحقق من طرف ثالث ذا معنى إلا إذا عكس التشغيل الفعلي في ظروف الاستخدام. ويتضمن تسلسل الاختبار المتوافق ما يلي:
- اختبار الحمل الديناميكي: تغذية 10 ألواح متتالية من خلية النحل المصنوعة من الألومنيوم بأبعاد 1200 × 2400 mm عند السرعة القصوى المقدرة، مع مراقبة تباين عزم البكرات (يجب أن يبقى ضمن ±7% من القيمة الاسمية).
- التحقق من سلامة الواقي: إطلاق مقذوف فولاذي بوزن 1.2 g بسرعة 12 m/s على واقيات الوصول الجانبي — يجب أن تتجاوز مقاومة الصدمات متطلبات EN 1010-1 الملحق D للآلات ذات «المخاطر المتوسطة».
- قياس زمن استجابة إيقاف الطوارئ: من ضغط الزر إلى التعشيق الكامل للفرامل الميكانيكية، ويُقاس عند محطتي التغذية والتشذيب — يجب أن يكون ≤ 200 ms (EN ISO 13850).
- الخريطة الحرارية: مسوحات بالأشعة تحت الحمراء لحوض الغراء ومحركات الدفع وخزانة التحكم تحت الحمل المستمر — دون أي نقطة ساخنة تتجاوز 65 °C فوق درجة الحرارة المحيطة.
هذه الاختبارات ليست إضافات اختيارية. فهي تشكل الأساس الإثباتي لإقرار المطابقة للاتحاد الأوروبي. إن تجاوز أي منها — أو إجراؤها فقط على وحدات نموذجية أولية من دون إعادة تحقق بعد تحديثات البرمجيات أو تعديلات الأجهزة — يبطل ادعاء CE.
ظروف التشغيل التي تستدعي إعادة التقييم
الشهادة ليست حدثًا لمرة واحدة. فقد تتطلب التغييرات في طريقة استخدام الآلة إعادة تقييم جزئية أو كاملة. على سبيل المثال:
- التحول من غراء البولي يوريثان (PUR) إلى الغراء الساخن يغير توزيع الحمل الحراري ويتطلب تحليلًا محدثًا للمخاطر الحرارية.
- إضافة وحدة آلية لتدوير الزوايا تُدخل أجزاء متحركة جديدة، مما يتطلب تقييمًا جديدًا للمخاطر وفق EN ISO 12100:2018، البند 6.
- نقل الآلة إلى منشأة بدرجات حرارة محيطة أقل من 5 °C يؤثر في زمن استجابة الصمام الهوائي ولزوجة المادة اللاصقة — وكلاهما يندرج تحت EHSR 1.1.5 (الظروف البيئية).
غالبًا ما يغفل المصنّعون أن دليل المستخدم نفسه جزء من الشهادة. ويجب أن يحدد الحد الأدنى لسماكة اللوح (مثلًا، «غير مناسب للألواح < 12 mm بسبب عدم كفاية قوة التثبيت»)، ويسرد أنواع الغراء المتوافقة مع بيانات نقطة الوميض، ويحدد تدفق هواء الشفط المطلوب (m³/h) عند محطة التشذيب — لا أن يكتفي بعبارة عامة مثل «التوصيل بنظام الغبار».
ما الذي يعنيه «التصميم المتوافق» عمليًا بالفعل
يعني أن قرارات الهندسة المتخذة على مستوى لوحة الرسم تعكس توقعات الاتحاد الأوروبي — وليس إجراء تعديلات لاحقة. وتشمل الأمثلة: وضع فوهة تطبيق الغراء بحيث يصبح عنصر التسخين فيها غير قابل للوصول فعليًا من دون إزالة مثبتين مستقلين؛ وتصميم وحدة التفريز المسبق بحيث يتطلب ضبط العمق أداة مخصصة (لمنع القطع الزائد العرضي)؛ وتمرير جميع أسلاك التحكم 24 V DC بشكل منفصل عن كابلات محركات 400 V AC لتجنب التداخل الكهرومغناطيسي الذي قد يعطل مرحلات السلامة. وهذه ليست خيارات جمالية — بل استجابات مباشرة لبنود EN 60204-1 وEN ISO 13857.
في النهاية، يمكن تحقيق شهادة السلامة في الاتحاد الأوروبي لآلات تلبيس حواف ألواح خلية النحل المصنوعة من الألومنيوم — ولكن فقط عندما تُعامل السلامة كمتطلب وظيفي منسوج في التصميم الميكانيكي والبنية الكهربائية ومنطق التحكم والوثائق — لا كخطوة إدارية في المرحلة النهائية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.