


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
دعم تركيب معدات النجارة: قائمة تحقق للتشغيل التجريبي لخطوط الأثاث
يمكن أن يكون خط إنتاج الأثاث مكتملاً ميكانيكياً ومع ذلك يفشل خلال أسبوعه الأول من الإنتاج. الأسباب المعتادة ليست أعطالاً جسيمة في الماكينات: نظام شفط غبار غير مكتمل، هواء مضغوط غير مستقر، مواد مفقودة للمعايرة، تسليم متعجل بين فرق الرفع والفنيين، أو مشغلون يُطلب منهم تشغيل وصفات لم يتحققوا منها بعد. بالنسبة لمدير المشروع، ينبغي التعامل مع دعم تركيب ماكينات النجارة باعتباره عملية تشغيل تجريبي مُحكَمة، لا خدمة تُقدَّم في يوم التسليم.
الاختبار العملي بسيط: هل يستطيع الخط إنتاج قطع ممثلة بالوتيرة المخططة، مع تدفق آمن للمواد، وجودة مقبولة، وإعدادات مسجلة، وفريق قادر على التعافي من الانقطاعات الروتينية؟ إذا كانت الإجابة لا، فلا يزال المشروع في مرحلة التشغيل التجريبي، بغض النظر عما إذا كانت كل ماكينة قد تم تشغيلها بالكهرباء.
تُنشئ خطوط الأثاث تبعيات يسهل التقليل من شأنها. تؤثر خلية التفريز بالتعشيش CNC في إنتاجية تلصيق الحواف؛ وتؤثر جودة قطع منشار الألواح في تعامد المراحل اللاحقة؛ ويمكن لأداء الصنفرة أن يكشف مشكلات بدأت في تجهيز الألواح. يكون دعم التركيب أكثر فاعلية عندما يتبع تدفق الإنتاج هذا بدلاً من معاملة كل ماكينة كأصل مستقل.
ابدأ بمسؤول للتشغيل التجريبي وخطة قبول مشتركة
قبل وصول المعدات، عيّن شخصاً واحداً من جانب المشتري لتنسيق القرارات بين الأعمال المدنية، والمرافق، والإنتاج، والصيانة، والسلامة، وتقنية المعلومات عند الاقتضاء، ومورد المعدات. لا يعني ذلك أن على مدير واحد حل كل مشكلة فنية. بل يعني وجود مسؤول واضح واحد عن الأولويات، والبنود المفتوحة، والمواعيد النهائية، والتصعيد.
ينبغي أن تحدد خطة التشغيل التجريبي أكثر من مجرد تاريخ التركيب. يجب أن توضح ما يُعد اكتمالاً ميكانيكياً، وما الظروف التي تسمح بتغذية الكهرباء، وما عينات المنتجات التي ستُستخدم للتجارب، ومن يحق له اعتماد التغييرات، وما الأدلة المطلوبة قبل التسليم. من دون هذا الاتفاق، غالباً ما تعلن الفرق النجاح في مراحل مختلفة: فقد يعتبر فريق التركيب أن الماكينة موضوعة وموصولة، بينما يتوقع الإنتاج مكونات أثاث قابلة للبيع.
بالنسبة إلى خط أثاث، ينبغي ربط معايير القبول بمزيج المنتجات المقصود. فالخط المخطط لهياكل الخزائن، على سبيل المثال، يجب اختباره باستخدام مقاسات الألواح والمواد وأنواع الحواف وأنماط الثقب والتفاوتات المهمة في العمل اليومي. إن لوح التجربة العام يثبت فقط إمكانية الحركة، ولا يثبت أن إعدادات الماكينة والعدد وشفط الغبار ومناولة المواد وسير عمل المشغلين جاهزة للإنتاج.
يتضمن ملف التشغيل التجريبي المفيد عادةً:
- رسومات تخطيطية توضح مواقع الماكينات، ومساحات الخلوص للخدمة، ومسارات التغذية والدفع، ومناطق المشغلين، ومداخل الصيانة.
- مصفوفة مسؤوليات تغطي التفريغ، والتموضع، والأعمال الكهربائية، وتوصيلات الهواء والشفط، والتثبيت، وإدخال البرامج، وفحوصات السلامة، وحضور المشغلين.
- جدولاً للمرافق يحدد نقاط التوصيل المطلوبة والطرف المسؤول عن التحقق من كل منها.
- إجراءً لقائمة البنود غير المكتملة يتضمن مسؤولاً وتاريخ استحقاق وحالة وتأثيراً على التشغيل التجريبي لكل بند لم يُحل.
- خطة تجارب تستند إلى قطع إنتاج ممثلة بدلاً من عينة عرض مناسبة.
- حزمة تسليم تشمل الكتيبات، ومخططات الأسلاك، ونسخاً احتياطية للمعلمات، ومعلومات قطع الغيار، ومتطلبات الصيانة، وسجلات التدريب.
حافظ على نشاط هذا الملف طوال المشروع. قد يوثق ملف مجلد بعد بدء التشغيل عملية التركيب، لكنه لا يستطيع إدارتها.
تحقق من جاهزية الموقع قبل وصول الفنيين
جاهزية الموقع هي الموضع الذي تضيع فيه كثير من جداول التشغيل التجريبي. يستطيع فنيو الماكينات ضبط ماكينة، لكن لا ينبغي أن ينتظروا معالجة الأرضيات، أو توسيع الفتحات، أو استكمال خزائن الكهرباء، أو تصنيع مجاري الشفط. كل تأخير يضغط الوقت المتاح للمعايرة وتجارب الإنتاج، وهما عادة المرحلتان اللتان تكشفان المشكلات الجوهرية.
تستحق ظروف الأرضية اهتماماً دقيقاً. تحتاج معدات معالجة الألواح الثقيلة، ووحدات التغذية الآلية، وناقلات الإرجاع، وماكينات الصنفرة إلى الاستواء المخطط والقدرة على التحمل عبر مساحة عملها، لا مجرد أرضية تبدو مستوية بالعين. قد يعقد الدعم غير المتساوي عملية المحاذاة ويسهم في مشكلات التكرارية. تحقق من مواقع المراسي، والخدمات المدمجة، وقنوات التصريف، وفواصل التمدد قبل التموضع النهائي. قد تتطلب الماكينة التي تُنقل بعد المحاذاة إعادة العملية.
ينبغي مراجعة حركة المواد بالجدية نفسها التي تُراجع بها مواضع الماكينات. افحص المسار من التفريغ إلى منطقة التجهيز، ومن التجهيز إلى الماكينة الأولى، وبين كل عملية رئيسية. راعِ مساحة دوران الرافعات الشوكية وعربات الألواح والرافعات الفراغية وتجميع المخلفات. قد يتناسب التخطيط من حيث الأبعاد، لكنه قد يضطر المشغلين إلى عبور مسارات الناقلات، أو حمل الألواح حول الحواجز، أو تكديس المنتجات تحت التشغيل في منطقة سلامة.
يشمل الوصول أيضاً المساحة العلوية. فقد تتعارض مجاري الهواء وصواني الكابلات والإضاءة وأنظمة الرشاشات وتغطية الرافعات مع إطارات التحميل وأبواب الصيانة ونقاط الرفع ومعدات مناولة الألواح. عالج هذه التعارضات باستخدام رسومات التركيب الخاصة بالمورد قبل الشحن حيثما أمكن. غالباً ما يكون إصلاح تعارض علوي بعد وضع الماكينات أبطأ وأكثر إزعاجاً مما هو متوقع.
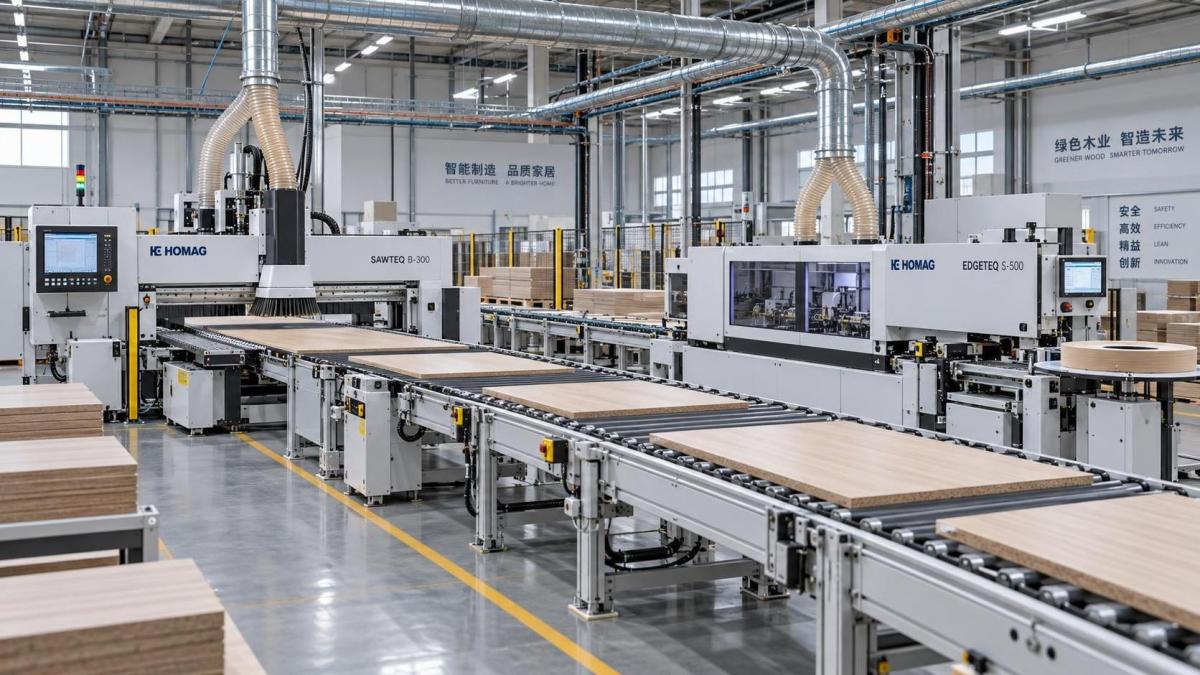
المرافق مدخلات للإنتاج وليست بنود إقفال إنشائية
يجب تشغيل التغذية الكهربائية والهواء المضغوط وشفط الغبار وأحياناً اتصال الشبكة كنظم متكاملة. لا يكفي توصيل ماكينة بخدمة متاحة. يجب أن تظل الخدمة ضمن متطلبات تشغيل الماكينة في الظروف التي تخلق ذروة الطلب.
التغذية الكهربائية
أكد الجهد والتردد وترتيب الأطوار وأجهزة الحماية ومقاسات الكابلات والتأريض وترتيب العزل المطلوب مقابل وثائق الماكينة. تحقق من اتجاه الدوران قبل تشغيل المحركات التي تعتمد عليه. يجب أن تكون الخزائن الكهربائية قابلة للوصول، وموسومة بشكل صحيح، وخالية من غبار البناء والرطوبة. عند بدء عدة ماكينات تحت تحكم مركزي، راجع تسلسلات البدء وتأثيرات الأحمال مع الفريق الكهربائي المسؤول.
قد تظهر مشكلات جودة الطاقة على شكل مشغلات متقطعة أو أعطال اتصال أو فصلات وقائية مزعجة أو أداء غير متسق. ومن السهل تصنيف هذه الأعراض خطأً كعيوب في الماكينة. سجل ظروف التغذية مبكراً عند الحاجة إلى استكشاف الأعطال، بدلاً من الاعتماد على قراءة لمرة واحدة تؤخذ أثناء خمول المعدات.
الهواء المضغوط
غالباً ما يُقلَّل من تقدير الطلب على الهواء لأن كل مشغل يبدو صغيراً عند النظر إليه منفرداً. في خط الأثاث، يمكن للمشابك والمصدات الهوائية ومبدلات الأدوات ونفاثات التنظيف وأجهزة المناولة أن تُحدث تغيرات سريعة في الطلب. أكد الضغط عند مدخل الماكينة أثناء الدورات النشطة، وليس في غرفة الضاغط فقط. افحص الترشيح وإزالة الرطوبة ومسارات الخراطيم والتسربات وإمكانية الوصول إلى صمامات الإغلاق. قد لا يوقف تلوث الماء أو الزيت التشغيل التجريبي فوراً، لكنه قد يقصر عمر الصمامات ويؤثر في استمرارية التشغيل.
شفط الغبار
ينبغي اختبار نظام الشفط بينما يقوم الخط بالقطع أو التفريز أو معالجة الحواف أو صنفرة المواد التي سيعالجها فعلياً. يؤثر قطر المجرى وتصميم الفروع ومنطق بوابات الهواء وتوازن تدفق الهواء وسعة التجميع والتخلص من الرايش جميعها في الأداء. ضعف الشفط ليس مجرد مسألة نظافة. فقد يتداخل مع جودة القطع وموثوقية المستشعرات ورؤية المشغل وإدارة مخاطر الحريق والقدرة على إبقاء الخط عاملاً دون توقفات تنظيف متكررة.
لا تقبل عبارة «المروحة تعمل» كاختبار للشفط. افحص التراكم حول أغطية الماكينات، وداخل الخزائن عند السماح بذلك، وعند نقاط النقل، وعلى المكونات النهائية. أكد أن تجميع الغبار يظل فعالاً عند تشغيل عدة ماكينات متصلة معاً.
ركّب بالتسلسل، ثم حاذِ وفق تدفق الإنتاج
توضع الماكينات الكبيرة عادةً في أماكنها أولاً، تليها الناقلات وتوصيلات الشفط والحواجز وخدمات الكهرباء والتسوية النهائية. ينبغي أن يعكس التسلسل التبعيات المادية للخط. لا يمكن محاذاة ناقل الإرجاع بشكل ذي معنى إذا كانت ماكينة تلصيق الحواف المتصلة به لا تزال تتحرك. ولا يمكن معايرة نظام التحميل حتى تستقر مواضعه المرجعية ومناطق السلامة وارتفاع النقل في المرحلة اللاحقة.
ينبغي أن يشمل التركيب الميكانيكي فحوصات غالباً ما تُترك ضمنية: اتجاه الماكينة، والاستواء، وحالة المراسي، ومحاذاة الوصلات، وارتفاع الناقل، وفجوة النقل، وموضع المستشعر، وخلوص الحاجز، وتخفيف شد الكابلات والخراطيم، ونقاط التشحيم، والوصول إلى الأجزاء القابلة للاستهلاك. بالنسبة للماكينات المترابطة، تحقق من كيفية انتقال القطع في ظروف قطعة العمل المخططة الأدنى والأعلى والأضيق والأعرض. فقد ينجح النقل مع لوح اختبار واحد، لكنه قد يسبب انحشاراً أو انحرافاً مع مقاس آخر.
أتح وقتاً كافياً للضبط الدقيق. في مناشير الألواح، وأجهزة التفريز بالتعشيش، ومراكز الثقب، وماكينات تلصيق الحواف، وماكينات الصنفرة ذات السيور العريضة، وأنظمة المناولة الآلية، تؤثر جودة الإعداد في جودة المخرجات وقابلية التعافي. قد يؤدي استعجال المحاذاة لبدء الإنتاج التجريبي إلى إحساس زائف بالتقدم: يعمل الخط، لكن المشغلين يعوضون ذلك بتعديلات يدوية تصبح لاحقاً ممارسة روتينية غير موثقة.
خلال هذه المرحلة، اطلب من الفنيين وفريق الصيانة الداخلي تحديد مهام الخدمة المطلوبة بعد التسليم. ينبغي أن يكونوا قادرين على تحديد نقاط التشحيم، واستبدال المكونات القابلة للاستهلاك، وإعادة ضبط الإنذارات العادية، وعزل الطاقة بأمان، وتنظيف المناطق المتاحة، والتمييز بين الضبط العادي والمسألة التي تحتاج إلى دعم المورد. تكون قيمة دعم التركيب محدودة عندما تغادر هذه المعرفة مع فريق التشغيل التجريبي.
نفّذ التجارب على مراحل بدلاً من السعي فوراً إلى سرعة الخط الكاملة
يصبح التشغيل التجريبي أكثر موثوقية عندما ينتقل الاختبار من الوظائف الفردية المستقرة إلى الإنتاج المترابط. ابدأ بدوائر السلامة والمحاور والمستشعرات ونقل المواد والحركات اليدوية. ثم اختبر كل ماكينة بموادها وعددها المقصودة. ولا ينبغي للفريق محاولة تدفق الخط الكامل وأزمنة الدورة المخططة إلا بعد استقرار المعدات الفردية.
يجعل هذا النهج المرحلي عزل الأعطال أسهل. فإذا دخل لوح إلى ماكينة CNC بشكل صحيح لكنه وصل غير محاذٍ إلى ماكينة تلصيق الحواف، يستطيع الفريق فحص واجهة النقل وإعدادات الناقل ومنطق توجيه القطعة وسلوك المادة دون التشكيك في الخط بأكمله في الوقت نفسه.
ينبغي أن تمثل قطع التجربة الظروف الصعبة للنطاق المخطط، لا أسهلها فقط. ضمّن ألواحاً صغيرة وكبيرة حيثما كان ذلك مناسباً، وشرائح ضيقة، وقطعاً ذات أنماط ثقب، ومواد حواف مختلفة، وسماكات ألواح شائعة، ومكونات تتطلب تشطيباً بصرياً دقيقاً. استخدم ألواحاً وطلاءات ومواد لاصقة وعدداً بدرجة إنتاجية كلما أمكن. قد يخفي استبدال مواد أسهل مشكلات التهشم أو لصق الحواف أو علامات الصنفرة أو التقاط الغبار أو استقرار التغذية.
وثّق الأدلة أثناء التجارب. سجل البرامج المختارة ومعرّفات الأدوات والإزاحات وإعدادات الضغط وإعدادات الحرارة عند الاقتضاء ومعدلات التغذية وأحداث الإنذار وأسباب الرفض والتدخلات اليدوية. يجب أن يتضمن اعتماد القطعة الأولى فحوصات أبعاد وفحوصات بصرية مناسبة للمنتج، لكنه يجب أن يوثق أيضاً كيفية تحقيق النتيجة المعتمدة. وإلا فقد تقضي الوردية الأولى بعد مغادرة الفنيين ساعات في إعادة إنشاء إعداد كان ناجحاً بالفعل.
درّب على اتخاذ القرارات والتعافي والصيانة
لا ينبغي أن ينتهي تدريب المشغلين بوظائف البدء والإيقاف والإيقاف الطارئ. ينطوي إنتاج الأثاث على تغيرات متكررة في أبعاد الألواح والمواد وحالة الأدوات والوصفات ومتطلبات الحواف. يحتاج المشغلون إلى فهم شكل الإعداد الطبيعي، والفحوصات التي يجب إكمالها قبل التشغيل، ومتى ينبغي أن تؤدي النتيجة غير الطبيعية إلى مراجعة الصيانة أو العملية.
افصل التدريب حسب الدور. يحتاج المشغلون إلى تسلسلات التشغيل وفحوصات الجودة والتحميل والتفريغ الآمنين وروتين التنظيف والاستجابة الأساسية للإنذارات. ويحتاج أفراد الصيانة إلى تعليمات أعمق حول التشحيم وحدود الضبط وتشخيص الأعطال والنسخ الاحتياطية والعزل الكهربائي والهوائي وقطع الغيار الموصى بها. ويحتاج المشرفون إلى فهم قيود الإنتاج التي تحدد ما إذا كان الجدول واقعياً: وقت الإحماء أو الإعداد، وممارسات تغيير الأدوات، وفترات التنظيف، والصيانة المخططة، ومسار التعافي بعد التوقف.
يكون التدريب أقوى عندما يستخدم قطع المشتري وبرامج إنتاجه الخاصة. اطلب من المشغلين تنفيذ إعداد كامل وتشغيل القطعة وفحصها والتعافي من انقطاع مُتحكَّم فيه بينما يكون الفني حاضراً. يمكن أن تخفي الملاحظة وحدها عدم اليقين. ويكشف التشغيل العملي تحت الإشراف مواضع الحاجة إلى تحسين التعليمات أو تسمية البرامج أو تجهيز المواد أو التواصل بين الورديات.
اختتم التشغيل التجريبي مع إبقاء القضايا المفتوحة ظاهرة
لا يتطلب التسليم العملي اختفاء كل بند ثانوي قبل بدء الإنتاج. لكنه يتطلب فهم البنود المتبقية وتعيين المسؤوليات عنها وفصلها عن القضايا التي تؤثر في السلامة أو الجودة أو السعة أو موثوقية المعدات. لا تسمح بدفن العيوب الخطيرة في قائمة طويلة عامة للبنود غير المكتملة.
قبل إغلاق مرحلة التركيب، تأكد من حفظ إعدادات التشغيل المعتمدة، وتخزين النسخ الاحتياطية للبرامج والمعلمات في موقع يسهل الوصول إليه، ومطابقة الرسومات الكهربائية والهوائية للحالة المركبة، وأن يكون لجدول الصيانة مسؤول محدد بالاسم. راجع المواد الاستهلاكية الأولية وقطع الغيار الحرجة بالنسبة إلى حمل العمل المخطط للخط ومدة التوريد لإعادة الإمداد. فقد يحول غياب قاطع أو سير أو مستشعر أو مكون هوائي مشكلة صغيرة بعد بدء التشغيل إلى توقف ممتد.
أفضل مؤشر على فاعلية دعم تركيب ماكينات النجارة ليس توقيعاً احتفالياً. بل هو فريق إنتاج يستطيع بدء الخط بأمان، وإنتاج مكونات الأثاث المحددة باستمرار، وتشخيص الانحرافات العادية، وتزويد المورد بمعلومات دقيقة عند الحاجة إلى دعم أعمق. تعتمد هذه النتيجة على التحضير قبل التسليم، والتجارب المنضبطة أثناء التشغيل التجريبي، وتسليم مبني حول الطريقة التي سيعمل بها الخط فعلياً.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.