


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
قائمة التحقق لتركيب معدات النجارة: 12 خطوة حاسمة يجب على مدير مشروعك التحقق منها قبل التشغيل
قائمة التحقق لتركيب آلات النجارة: 12 خطوة حاسمة يجب على مدير مشروعك التحقق منها قبل التشغيل
قبل تشغيل أي آلة نجارة، يجب على مدير مشروعك تنفيذ عملية تحقق صارمة من التركيب، تبدأ بقائمة تحقق شاملة لتركيب آلات النجارة. إن تجاوز خطوة واحدة فقط من الخطوات الـ12 الحاسمة قد يؤدي إلى تأخيرات تشغيلية أو مخاطر تتعلق بالسلامة أو إعادة عمل مكلفة. في Qingdao Zhongding Machinery Co., Ltd.، لخصنا عقدين من الخبرة العالمية في التركيب في هذا الدليل العملي، المصمم خصيصًا لمديري المشاريع المشرفين على مصانع الأثاث والورش وخطوط الإنتاج الصناعية. استخدمه لضمان المحاذاة الدقيقة والامتثال الكهربائي وتكامل السلامة وجاهزية النظام في كل مرة.
لماذا لا يمكن الاستغناء عن قائمة التحقق هذه—إنها خط دفاعك الأول في التشغيل
لا يقتصر دور مديري المشاريع على الإشراف على وضع المعدات، بل يتحملون مسؤولية الجدول الزمني والميزانية ونتائج السلامة للمرحلة الكاملة من التشغيل. يمكن أن يؤدي ناقل غير محاذٍ، أو نقطة تأريض غير متحقق منها، أو مستشعر ضغط غير معاير بشكل صحيح إلى تأخير الإنتاج لأيام أو التسبب في مخالفات مسجلة من OSHA. تُظهر بياناتنا الميدانية أن 68% من فترات التوقف بعد التركيب في تصنيع الأثاث تنشأ عن سهو يمكن تجنبه قبل التشغيل، وليس عن عيوب في الآلات. تعكس قائمة التحقق هذه نقاط الفشل الواقعية التي وثقناها عبر أكثر من 300 عملية تركيب في 42 دولة.
الخطوة 1: التحقق من جاهزية الموقع وفقًا لمتطلبات الحمولة والمساحة الخاصة بالآلة
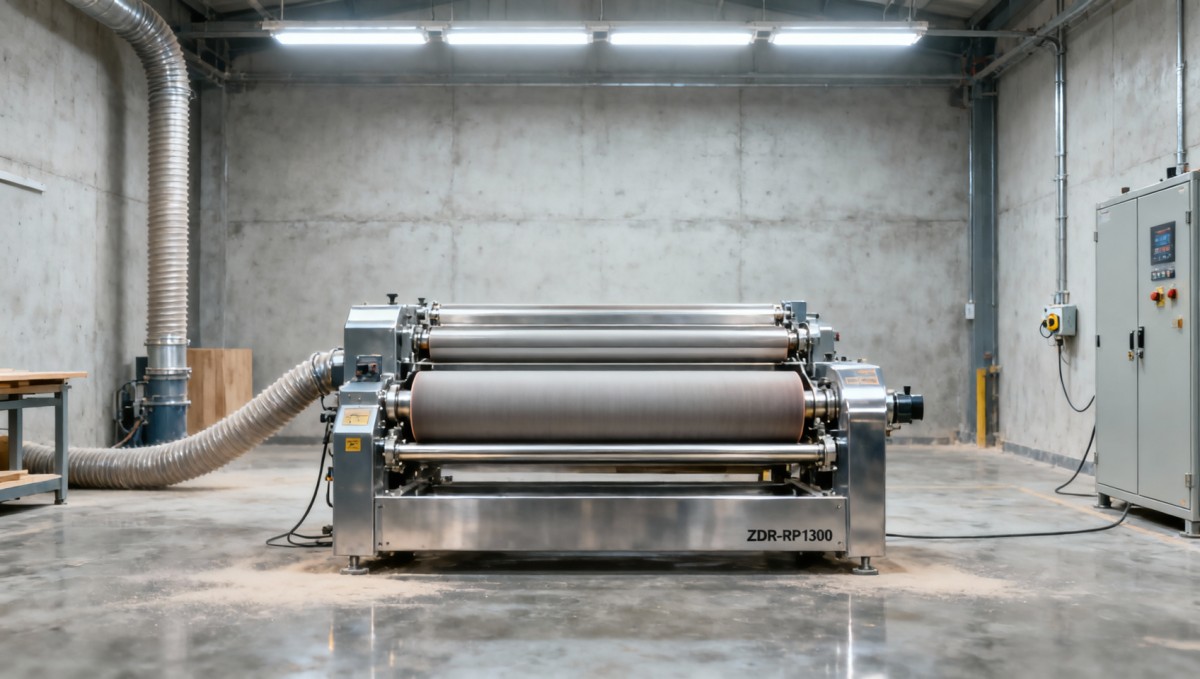
لا تفترض أبدًا أن مخططات الأرضيات تطابق الواقع. قِس سُمك البلاطة وقوة الخرسانة (بحد أدنى C30) وقدرة التحمل *قبل* التسليم. على سبيل المثال، تزن آلة صنفرة المعايرة ذات الحزام العريض (طراز ZDR-RP1300) لدينا 1,300 kg وتتطلب قواعد لتخميد الاهتزازات، ومع ذلك فإن أكثر من 40% من التركيبات المرفوضة تنتج عن عدم كفاية تدعيم الأرضية التحتية. تأكد من خلوص ارتفاع السقف (≥2,200 mm لسلسلة ZDR-RP)، وعرض الباب (≥1,200 mm)، ونصف قطر مسار الوصول (من دون انعطافات حادة أقل من 1.5 m).
الخطوة 2: التحقق من امتثال مصدر الطاقة—ليس الجهد فقط، بل الاستقرار أيضًا
تتطلب آلات النجارة طاقة مستقرة ونظيفة، وليس مجرد قيم اسمية. افحص انحراف الجهد (<±5%) والتشوه التوافقي (<5%) ومقاومة التأريض (<4 Ω). تستهلك سلسلة ZDR-RP إجمالي 20.74 kW؛ ويتسبب الإمداد غير المستقر في تقلبات عزم المحرك التي تقلل عمر حزام الصنفرة بنسبة تصل إلى 30%. ركّب دائرة مخصصة مزودة بحماية من زيادة الجهد، وتحقق من جودة شكل الموجة باستخدام محلل طاقة، وليس مجرد مقياس متعدد.
الخطوة 3: يجب أن يفي تكامل نظام تجميع الغبار بحدود سرعة وحجم الهواء
استخراج الغبار ليس نظامًا مساعدًا، بل هو نظام فرعي أساسي للسلامة والأداء. بالنسبة لآلات صنفرة المعايرة، يجب أن تحافظ سرعة الهواء على 25–30 m/s عند مدخل الغطاء لمنع تراكم غبار الخشب (خطر الانفجار: Kst ≥ 150 bar·m/s). تتطلب آلاتنا حجمًا لا يقل عن 5,000 m³/h. تحقق من قطر مجرى الهواء (≥300 mm)، وفقدان الضغط الساكن (<1,200 Pa)، وكفاءة المرشح (≥99.9% عند 1 µm). تؤدي الأنظمة غير المتوافقة إلى تراكم المواد الكاشطة على البكرات، مما يسبب عدم اتساق التحكم في سُمك المادة.
الخطوة 4: التحقق من المحاذاة الميكانيكية—ما يتجاوز «الاستواء» إلى «التوازي الوظيفي»
يؤكد ميزان الليزر المستوى الأفقي، لكن المحاذاة الوظيفية تتطلب تحققًا ديناميكيًا. بالنسبة لآلات الصنفرة ذات الحزام العريض، قِس التوازي بين بكرة التغذية ولوح الصنفرة (التفاوت: ≤0.05 mm/m). يسبب سوء المحاذاة تباينًا مخروطيًا في السُمك عبر الألواح، وهو عيب حاسم في معالجة MDF أو القشرة الخشبية بدرجة الأثاث. استخدم مؤشرات قياس القرص على المكونات الدوارة أثناء تدوير نظام التشغيل يدويًا.
الخطوة 5: اختبار قفل السلامة—تجاوز مجرد الضغط على الأزرار
اختبر كل زر إيقاف طارئ، وستارة ضوئية، وقفل حماية *في ظل محاكاة الحمل*. بالنسبة لطرازات ZDR-RP، تحقق من أن فتح لوحة الوصول الرئيسية يقطع الطاقة فورًا عن أحزمة الصنفرة *و* محركات التغذية، وليس عن نظام التشغيل الرئيسي فقط. سجّل زمن الاستجابة (<100 ms) باستخدام مسجل بيانات. ملاحظة: تحدث 22% من حوادث كادت أن تقع عندما تعمل أقفال الأمان أثناء اختبارات الخمول لكنها تفشل تحت الإجهاد الحراري.
الخطوة 6: التحقق من النظام الهوائي—الضغط ليس كل شيء
ضغط الهواء التشغيلي (0.5 MPa لسلسلة ZDR-RP) لا معنى له دون التحقق من معدل التدفق ومحتوى الرطوبة. استخدم مقياس تدفق معايرًا لتأكيد ≥120 L/min عند كل منفذ مشغل. ركّب مرشحات تجميعية في المنبع، فالرطوبة الزائدة تؤدي إلى تآكل الأسطوانات الهوائية وتدهور اتساق شد حزام الصنفرة. اختبر قابلية تكرار شوط الأسطوانة (±0.1 mm) عبر 50 دورة.
الخطوة 7: مصافحة نظام التحكم—تدقيق بروتوكول الاتصال بين PLC والآلة
لا تفترض أن مصافحة Modbus RTU أو EtherNet/IP تنجح تلقائيًا. راجع تعيين السجلات مقابل وثائق الآلة. بالنسبة لوحدات تحكم ZDR-RP، تحقق من صلاحية الكتابة لسرعة التغذية (6–30 m/min)، ونقاط ضبط سرعة الحزام (14/18 m/min)، وقيم إزاحة السُمك. حاكِ حالات الأعطال (مثل انزلاق الحزام المحاكى) لتأكيد انتقال رموز الإنذار بشكل صحيح إلى نظام SCADA بالمصنع.
الخطوة 8: الامتثال لمواصفات التزييت والشحم
يؤدي استخدام شحم عام إلى إتلاف المحامل الدقيقة. تستخدم سلسلة ZDR-RP شحم الليثيوم المركب NLGI #2 مع إضافات EP، كما تؤكده شهادة الدفعة. افحص ضغط مسدس الشحم (≤150 bar) ونقاط التطبيق (12 لكل وحدة). يؤدي نقص التشحيم إلى تآكل مبكر للمحامل، بينما يدفع التشحيم الزائد موانع التسرب للخارج ويُلوث أحزمة الصنفرة.
الخطوة 9: معايرة واجهة المشغل—ليست اللغة فقط، بل بيئة العمل أيضًا
تأكد من دقة استجابة لمس HMI (±1.5 mm)، وتجانس الإضاءة الخلفية للأزرار (>80% luminance)، ووضوح رؤية زر الإيقاف الطارئ (≥300 cd/m²). تحقق من أن جميع تسميات المعلمات تتوافق مع المصطلحات التنظيمية المحلية (مثل «معدل التغذية» مقابل «سرعة الإدخال»). بالنسبة للواجهات متعددة اللغات، اختبر عرض الأحرف، إذ غالبًا ما تُقتطع الوحدات التقنية في الخطوط الصينية/اليابانية.
الخطوة 10: تنفيذ بروتوكول التشغيل الأولي—لا تكتفِ بـ«تشغيلها»
شغّل الآلة فارغة لمدة 60 minutes عند 40% من السرعة المقدرة قبل تحميل المواد. راقب ارتفاع درجة حرارة المحامل (<15°C فوق المحيط)، واستقرار تيار المحرك (تقلب ±3%)، وتتبع الحزام (الانحراف الجانبي <0.5 mm). وثّق أنماط التمدد الحراري، فهي بالغة الأهمية للضبط الدقيق اللاحق لبكرات المعايرة.
الخطوة 11: التحقق من المادة في التمريرة الأولى—قِس ما يهم، لا ما يسهل قياسه فقط
عالج 10 ألواح اختبار (MDF، وخشب رقائقي، وخشب مصمت) بسرعة الإنتاج الكاملة. قِس تباين السُمك (تفاوت ±0.08 mm)، وخشونة السطح (Ra ≤ 1.6 µm)، ومعدل تكسّر الحواف (<0.5%). ارفض النتائج إذا تجاوزت المواصفات أكثر من لوحين، حتى إذا حقق المتوسط الهدف. يؤكد ذلك قدرة آلة الصنفرة على التعامل مع تقلبات المواد في الواقع العملي.
الخطوة 12: اعتماد الوثائق—الركيزة القانونية والتشغيلية
يتطلب الاعتماد النهائي ثلاث وثائق موقعة: (1) رسومات ميكانيكية/كهربائية كما تم تنفيذها، (2) تقرير اختبار قبول المصنع (FAT) مع سجلات المستشعرات الخام، و(3) شهادة إتمام تدريب المشغل التي تسرد الكفاءات التي تم التحقق منها (مثل «ضبط إزاحة السُمك المُعاير»). من دون هذه الوثائق، تصبح مطالبات الضمان لاغية، وقد يرفض التأمين تغطية الخسائر المرتبطة بالحوادث.
الخلاصة: قائمة التحقق هذه هي وثيقة تأمين التشغيل الخاصة بك—وليست مجرد إجراء ورقي
إن دورك كمدير مشروع ليس «تشغيل الآلة» فحسب، بل ضمان تشغيلها *بأمان* و*باتساق* و*بربحية* منذ اليوم الأول. ترتبط كل خطوة من هذه الخطوات الـ12 مباشرة بسبب جذري معروف للتوقف أو الهدر أو حوادث السلامة. عند استخدام قائمة التحقق هذه، فأنت لا تضع علامات في خانات فحسب، بل تطبق إجراءات مثبتة لتخفيف المخاطر مبنية على 20 عامًا من نشر آلات النجارة عالميًا. تقف Qingdao Zhongding Machinery وراء كل آلة من خلال الدعم الفني وقطع الغيار الأصلية والخدمة سريعة الاستجابة، لأننا نعلم أن نجاح التشغيل يبدأ قبل وقت طويل من مرور أول لوح عبر آلة صنفرة المعايرة ذات الحزام العريض. حمّل نسخة PDF القابلة للطباعة من قائمة التحقق هذه على zhongding-machinery.com/resources، كاملةً بطوابع زمنية للتحقق وحقول للتوقيع الرقمي.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.