


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
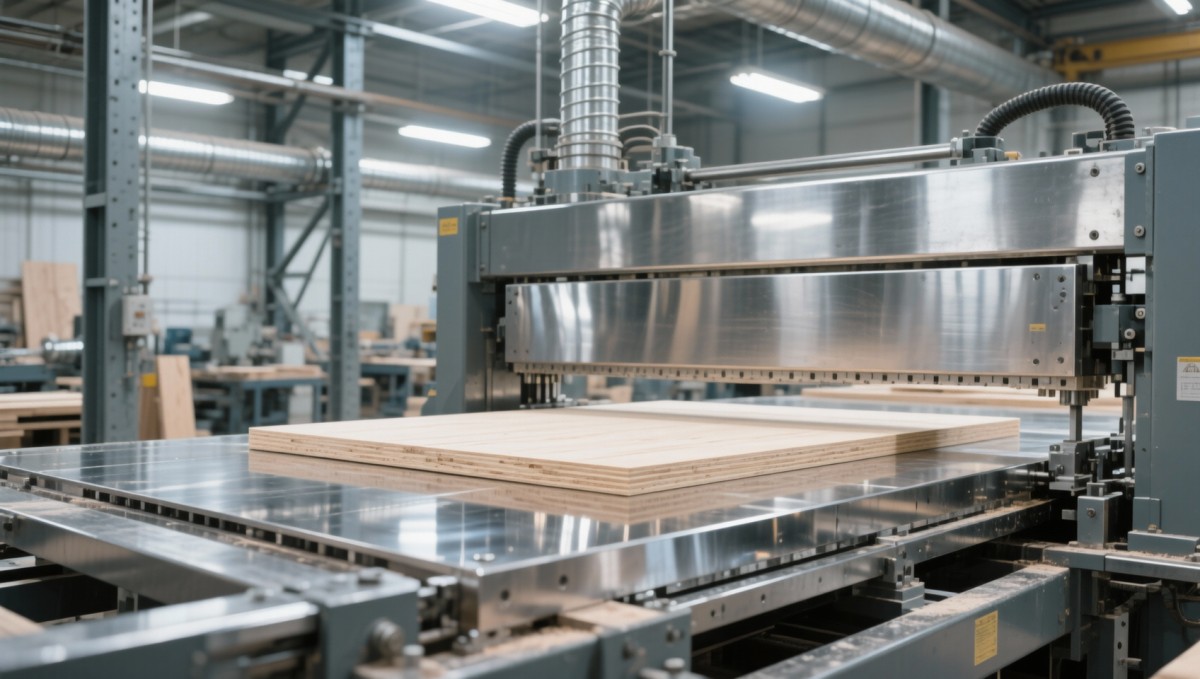
عند اختيار ماكينة كبس ألواح الخشب للخشب الرقائقي، لماذا تُعد استواءات ألواح الكبس أكثر أهمية من الضغط المقنن
لماذا يحدد استواء لوح الكبس سلامة ترابط الخشب الرقائقي، وليس مجرد تصنيف الضغط
غالبًا ما يكون الضغط المُصنَّف هو أول مواصفة يتم ذكرها وفحصها عند اختيار آلة كبس ألواح الخشب للخشب الرقائقي. يبدو تصنيف 120 بار أو 150 بار مثيرًا للإعجاب على الورق. لكن في الإنتاج الفعلي، لا يروي هذا الرقم سوى نصف القصة. الأهم هو مدى تجانس انتقال تلك القوة عبر كامل سطح لوح الكبس. فإذا انحرف لوح الكبس بمقدار 0.15 مم فقط على مساحة 1,300 × 2,700 مم، ينخفض الضغط الموضعي عن الحد الأدنى المطلوب لمعالجة المادة اللاصقة، لا سيما مع راتنجات الفينول-فورمالدهيد أو الميلامين-اليوريا الحديثة منخفضة الانبعاثات. والنتيجة ليست مجرد سماكة غير متسقة، بل انفصال طبقي دقيق غير قابل للعكس عند واجهات القشرة، لا يظهر إلا بعد الصنفرة أو تفريز الحواف.
فيزياء توزيع القوة، لا مقدارها فقط
يُعرَّف الضغط، المقاس بالبار أو MPa، بأنه القوة لكل وحدة مساحة. لكن الكبس في الواقع ينطوي على ثلاثة متغيرات مترابطة: الحمل المطبق، وصلابة لوح الكبس، وقابلية انضغاط الركيزة. تختلف قشور الخشب الرقائقي في محتوى الرطوبة (8–12% عادةً)، والكثافة (380–520 كجم/م³ لقلب الحور أو البتولا)، وقابلية الانضغاط. يمكن للوح كبس صلب ومحدب قليلًا أن يعوض تجعد القشرة البسيط، بينما يخلق لوح كبس مستوٍ اسميًا لكنه ينثني، خاصة بالقرب من الزوايا تحت حمولة عالية بالطن، منطقة «ظل ضغط» ينخفض فيها الضغط الفعلي بنسبة 30–45% عن القيمة الاسمية. هذا ليس أمرًا نظريًا: إذ يُظهر التصوير الحراري أثناء الكبس الساخن تدرجات في درجة الحرارة تتجاوز 8°C عبر لوح واحد عندما يتجاوز تفاوت الاستواء ±0.08 مم/م. وبما أن التشابك الشبكي للراتنج يعتمد على درجة الحرارة بشكل أُسّي، فإن هذه المناطق الأبرد تؤدي إلى بلمرة غير مكتملة، حتى مع الضغط الهيدروليكي الكامل المُصنَّف.
تفاوت الاستواء: حيث تتحول المليمترات إلى عيوب
نادرًا ما تُحدَّد معايير الاستواء القياسية في الصناعة في وثائق الشراء، لكنها ينبغي أن تُحدد. بالنسبة للخشب الرقائقي الصناعي، مثل الدرجة البحرية أو الإنشائية B/BB، توصي ISO 19906 بألا يتجاوز انحراف لوح الكبس ±0.05 مم لكل متر من الطول، ويُقاس تحت حمل التشغيل وليس في حالة السكون فقط. وهذا يعني أن لوح كبس بطول 2.7 م يجب أن يحافظ على استواء ضمن ±0.135 مم عبر امتداده الكامل *أثناء* تطبيق القوة المصنفة الكاملة. ويتطلب تحقيق ذلك أكثر من التشغيل الآلي الدقيق؛ إذ يتطلب توزيعًا متماثلًا للأسطوانات الهيدروليكية، وتدعيمات عرضية معززة للإطار، وتعويضًا حراريًا في ألواح الكبس المسخنة. ومن دون ذلك، يحدث ترقق الحواف باستمرار عند زوايا الألواح، ما يستلزم سماحات تشذيب بعد الكبس تصل إلى 12 مم، ويهدر 4–6% من المواد الخام في كل دورة.
كيف يظهر فشل الاستواء في الإنتاج
على عكس الأعطال المرتبطة بالضغط، التي تسبب عادةً التواءً شديدًا أو فشلًا كليًا في الترابط، فإن العيوب الناتجة عن الاستواء تكون دقيقة وتراكمية وغالبًا ما يُساء تشخيصها:
- ظهور عيوب القشرة الداخلية: تصبح عدم انتظام طبقات القلب مرئية عبر القشور السطحية بعد الصنفرة، لأن مناطق الضغط العالي فقط هي التي ضغطت خط الغراء بالكامل، تاركة المناطق المجاورة «مرنة» قليلًا.
- انحياز انتقال الرطوبة: يحد الضغط غير المتساوي من مسارات خروج البخار أثناء الكبس الساخن، مما يسبب غليانًا موضعيًا للراتنج في مناطق الضغط المنخفض وخطوط غراء ناقصة في مناطق الضغط العالي.
- معدلات معالجة متباينة: تُظهر الألواح المتجاورة في مكابس متعددة الفتحات نتائج غير متسقة لاختبارات مقاومة القص، ليس بسبب اختلاف دفعات المادة اللاصقة، بل لأن الالتواء الطفيف للإطار يغير توزيع الحمل بين الفتحات.
التحقق بما يتجاوز ورقة المواصفات
لا تعتمد فقط على ادعاءات الشركة المصنعة بشأن الاستواء. اطلب تقارير تحقق من جهة خارجية، لا تقتصر على المعايرة الأولية بل تشمل التحقق من دورات الحمل. يتضمن التقرير الموثوق قياسات مأخوذة عند أربع نقاط حمل (25% و50% و75% و100% من الضغط المُصنَّف) باستخدام قياس التداخل بالليزر أو المسح بجهاز قياس الإحداثيات (CMM). اطلب أيضًا بيانات عن الاستقرار طويل الأمد: فقد تنحرف ألواح الكبس المصنوعة من صفائح فولاذية ملحومة دون معالجة حرارية لإزالة الإجهاد بمقدار يصل إلى 0.03 مم/سنة بسبب الإجهادات الداخلية المتبقية. توفر ألواح الكبس المصنوعة من الحديد الزهر ثباتًا أفضل للأبعاد، لكنها تتطلب مهلات تشغيل آلي أطول وأساسات ذات تخميد اهتزازي أكثر صرامة.
تفاعلات المواد والعمليات التي لا يمكن تجاهلها
تزداد متطلبات الاستواء صرامة بدرجة كبيرة مع بعض تركيبات المواد:
- القشور الرقيقة المقطوعة بالتقشير الدوار (<0.6 مم): تنضغط بسهولة تحت الحمل غير المتساوي، مما يؤدي إلى انهيار غير قابل للعكس للألياف في مناطق الضغط العالي وضعف الالتصاق بين الطبقات في أماكن أخرى.
- القلب المُعاد تكوينه (رقائق LVL أو صفائح الألواح الحبيبية): يُظهر سلوك انضغاط غير خطي؛ وقد يحسن الانحناء الطفيف للوح الكبس التلامس، لكن الانحراف المفرط يسبب سحق الحواف قبل اكتمال ترابط المركز.
- التسخين المسبق عالي التردد: يقلل الرطوبة الأولية للقشرة، مما يزيد الصلابة ويجعل الرصة أقل قدرة على تحمل عدم انتظام لوح الكبس خلال أول 30 ثانية حاسمة من الكبس.
تعني هذه التفاعلات أن مكبسًا مُحسَّنًا للخشب الرقائقي التجاري بسماكة 2.7 مم قد يقدم نتائج دون المستوى مع قشور زخرفية سطحية بسماكة 0.4 مم، حتى لو كان الضغط المُصنَّف متطابقًا.
الاعتبارات التشغيلية التي تضخم حساسية الاستواء
تؤثر ظروف التركيب والصيانة مباشرة في الاستواء القابل للاستخدام. فقد يؤدي هبوط الأساس بمقدار 0.2 مم فقط خلال ستة أشهر إلى إحداث التواء لوي في إطار المكبس، ما يلغي فعليًا محاذاة لوح الكبس المُعايرة في المصنع. وبالمثل، تتسبب أعمدة التوجيه المتآكلة أو الأختام الهيدروليكية المتدهورة في امتداد غير متماثل للمكبس، مما يزيح خط المركز الفعلي للقوة. والتحقق المنتظم ليس اختياريًا: إذ تجري العمليات عالية المستوى فحوصات CMM نصف سنوية، وتعيد معايرة براغي التسوية كلما تم نقل الآلة أو استبدال مكونات هيدروليكية رئيسية.
الدقة الهندسية فوق المقاييس التسويقية
عند تقييم آلة كبس ألواح الخشب للخشب الرقائقي، حوّل التركيز من أرقام الضغط القصوى إلى السلامة الميكانيكية القابلة للتحقق. أعطِ الأولوية للموردين الذين يفصحون عن تفاوتات الاستواء تحت الحمل، ويوفرون منهجية قياس قابلة للتتبع، ويصممون لتحقيق الاستقرار الحراري والميكانيكي، وليس فقط للأداء الأولي. لأن جودة الترابط المتسقة في إنتاج الخشب الرقائقي المستمر لا تتحقق بالقوة القصوى، بل تستمر بالقوة المتجانسة، مليمترًا بعد مليمتر، ودورة بعد دورة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.