


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة الضغط الساخن لقشرة الخشب: لماذا يُعدّ تجانس درجة الحرارة بمقدار ±1.5°C مهمًا للتصفيح الخالي من الفقاعات
لماذا لا يُعدّ تجانس درجة الحرارة ضمن ±1.5°C مجرد مواصفة، بل بوابة لضبط الإنتاج
بالنسبة لمديري مراقبة الجودة والسلامة المشرفين على تصفيح قشرة الخشب، فإن «الخلو من الفقاعات» ليس ادعاءً تسويقياً، بل معياراً إلزامياً للمخرجات يرتبط مباشرةً بمرتجعات العملاء ومطالبات الضمان وحوادث توقف خط الإنتاج. لقد رأيتم السبب الجذري: ليس عدم اتساق الضغط، ولا اختلاف دفعات المادة اللاصقة وحده، بل الانحراف الحراري الموضعي عبر لوح الضغط. هل يوجد فرق قدره 3°C بين الزوايا؟ هذا يكفي لتأخير تصلب الراتنج في منطقة مع الإفراط في تصلبه في أخرى، مما يؤدي إلى انفصال طبقي دقيق لا يظهر إلا بعد التشطيب أو عند دورات الرطوبة. والسؤال ليس ما إذا كان التفاوت الأكثر إحكاماً مهماً، بل ما إذا كانت مكبستكم الحرارية الحالية قادرة على الحفاظ عليه بصورة متكررة، وردية بعد وردية.
التكلفة الحقيقية للتحكم الحراري «الجيد بما يكفي»
تقبل كثير من المنشآت تجانساً قدره ±3–5°C باعتباره «معيارياً»، لا سيما في المكابس الحرارية الهيدروليكية الأقدم أو المكابس الكهربائية من الفئة الأساسية. لكن هذا التفاوت يخفي مخاطر، لا تتمثل فقط في الفقاعات المرئية، بل أيضاً في ضعف الترابط الكامن. إليكم ما يحدث تحت السطح:
- هجرة المادة اللاصقة: تمتلك راتنجات الفينول-فورمالدهيد (PF) والميلامين-يوريا-فورمالدهيد (MUF) نطاقات تنشيط ضيقة. عند 115°C، يبدأ PF في التشابك؛ وعند 125°C، يتسارع ذلك بشكل حاد. إن منطقة من لوح الضغط تنحرف إلى 128°C لا تتصلب بسرعة أكبر فحسب، بل تُطاير الفورمالدهيد غير المتفاعل، مما يقلل قوة الترابط النهائية بنسبة تصل إلى 18% (وفق بروتوكولات اختبار القص ASTM D1037).
- تشوه القشرة: تتمدد القشور الرقيقة المقشّرة دوارياً (<0.6 mm) بشكل غير متساوٍ اتجاهياً عند تسخينها بصورة غير متجانسة. يؤدي فرق 2°C عبر عرض 1.2 m إلى شد جانبي قابل للقياس، وهو كافٍ لسحب الحواف بعيداً عن الركيزة قبل تطبيق الضغط الكامل، ممهداً لارتفاع الحواف الذي يظهر بعد الصنفرة.
- انحراف العملية تحت الحمل: غالباً ما تُعلن مواصفات التجانس في وضع الخمول دون حمل. عملياً، تتغير الكتلة الحرارية مع تكديس الألواح ودرجة حرارة الورشة المحيطة وحتى معدل تدفق سائل التبريد في الأنظمة المسخنة بالزيت. نادراً ما تحافظ الآلات التي لا تتضمن تغذية راجعة آنية متعددة النقاط من لوح الضغط على المواصفة بمجرد بدء الإنتاج.
ليست هذه مخاوف نظرية. ففي مصانع الأثاث التي تدقق معدلات رفض القشرة، نجد باستمرار أن أكثر من 65% من أعمال إعادة التشغيل المرتبطة بـ«الفقاعات» تعود إلى التدرج الحراري، لا إلى خطأ المشغل أو التعامل مع المادة اللاصقة. ولأن الفقاعات نادراً ما تظهر فوراً، ينتشر العيب عبر العمليات اللاحقة: التوجيه باستخدام CNC، وتلصيق الحواف، وحتى التجميع النهائي، مضاعفاً تكلفة الهدر عشرة أضعاف.
كيف يترجم ±1.5°C إلى استقرار عملية قابل للقياس
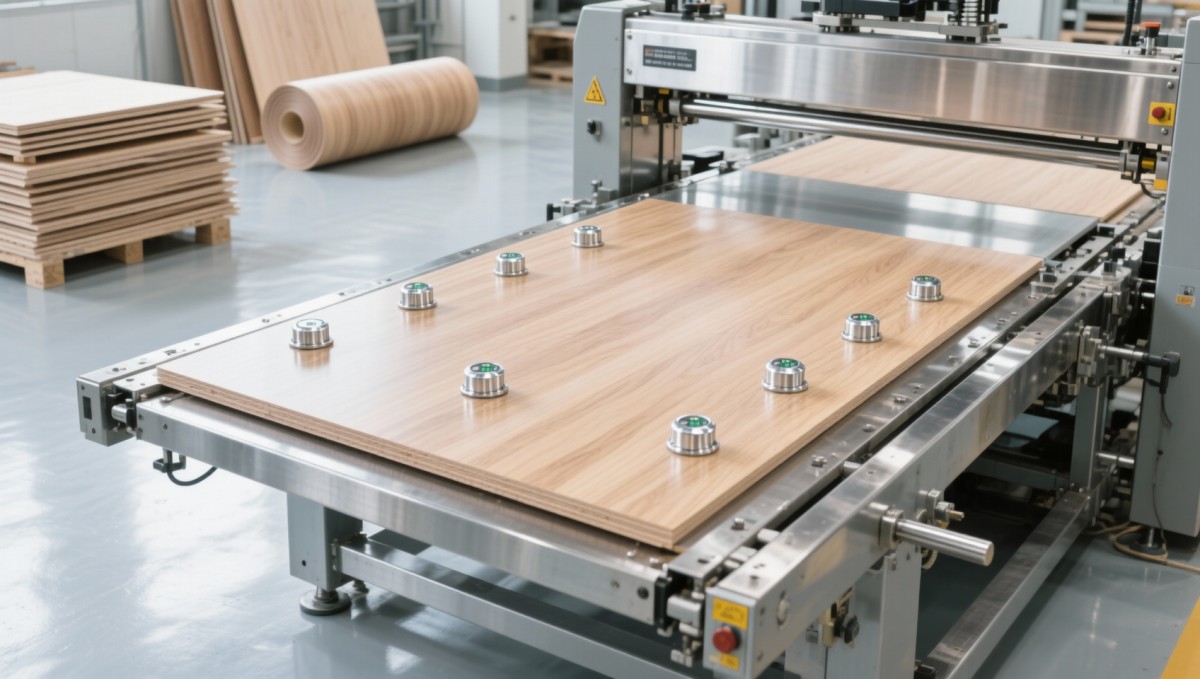
إن الحفاظ على ±1.5°C عبر لوح ضغط كامل بمقاس 1300 × 2800 mm لا يتعلق بإضافة مزيد من السخانات. بل يتعلق بالتكامل على مستوى النظام: استواء لوح الضغط المشغّل بدقة (≤0.08 mm/m)، وحلقات PID ثنائية المنطقة مع مصفوفات حرارية مستقلة (بحد أدنى 9 نقاط استشعار)، وتعويض حراري تكيفي يأخذ في الاعتبار سمك التكديس وتسرب الهواء المحيط معاً.
والأهم أن يستمر هذا التجانس *أثناء زمن المكوث*، لا عند نقطة الضبط فقط. وهذا يعني تصميماً متيناً للكتلة الحرارية، مثل ألواح الضغط الفولاذية السميكة المعالجة بالتخمير وقنوات التسخين الداخلية المتباعدة بمسافة ≤80 mm، إلى جانب قدرة تبريد نشطة لمنع تجاوز الحرارة عند تغيرات الدورة السريعة. وبدون ذلك، حتى الآلة المعايرة جيداً ستظهر انحرافاً قدره 2.5°C+ عند علامة 45 ثانية من دورة مدتها 90 ثانية، وهي تحديداً المرحلة التي تنخفض فيها لزوجة المادة اللاصقة ويكون الترابط البيني أكثر عرضة للخطر.
يتيح هذا المستوى من التحكم تحولين تشغيليين حاسمين مباشرةً:
- تقليل استهلاك المادة اللاصقة: يتيح الاتساق الحراري الأعلى للمشغلين تقليل إجمالي زمن المكوث بنسبة 8–12% من دون التضحية بسلامة الترابط، مما يخفض استهلاك الطاقة ويقلل تسرّب الراتنج عبر الركائز المسامية مثل MDF أو ألواح الحبيبات.
- إطالة عمر أدوات التشغيل: تقلل درجات الحرارة المستقرة إجهاد الدورات الحرارية على طلاءات ألواح الضغط ومواد الحشيات. وتشهد المنشآت التي تسجل تشغيلًا ثابتاً ضمن ±1.5°C عمر خدمة للحشيات أطول بمقدار 3.2× مقارنةً بآلات ±4°C، مما يقلل أوقات التوقف غير المخطط لها ومخاطر التلوث المرتبطة بالإحكام.
متى يكون هذا الأمر أكثر أهمية؟ وضع الحد الفاصل في سياقه
لا يُطلب ±1.5°C في جميع الحالات، لكنه يصبح حاسماً في ثلاثة سيناريوهات عالية المخاطر:
- التشطيبات شديدة اللمعان أو المعالجة بالأشعة UV: أي فراغ دقيق أو انفصال بيني يشتت الضوء. تحت إضاءة فحص بقوة 200-lux، تصبح الفقاعات التي تقل عن 0.1 mm عيوباً مرئية. ويزيل التحكم الحراري المحكم المصدر الرئيسي لهذه العيوب قبل بدء التشطيب.
- القشور الرقيقة أو ذات العروق المميزة (burl، الجوز، القيقب): تتطلب هذه الحد الأدنى من الضغط وتدفقاً دقيقاً للراتنج. تسبب المناطق مرتفعة الحرارة تجلطن المادة اللاصقة مبكراً، فتَحرِم المناطق المجاورة من المادة الرابطة، مما ينتج «وصلات فقيرة بالمادة اللاصقة» تفشل في اختبارات التقشير بزاوية 45°.
- التصفيحات متعددة الطبقات (مثل القشرة + قلب رغوي + طبقة خلفية): لكل مادة موصلية حرارية مختلفة. ومن دون درجة حرارة سطح موحدة، تخلق تأخيرات انتقال الحرارة إجهاداً قصياً بين الطبقات، يظهر على شكل تجعد للحواف أو انفصال طبقي بعد دورات المناخ.
إذا كانت منشأتكم تشغّل أياً من هذه التطبيقات، فإن ±1.5°C ليس ترقية، بل هو الحد الأساسي لتحقيق مردود يمكن التنبؤ به. أما بالنسبة للألواح ذات القلب الصلب أو التطبيقات منخفضة اللمعان، فقد تكون التفاوتات الأوسع مقبولة، ولكن فقط إذا كان بروتوكول مراقبة الجودة لديكم يتضمن تقادمًا متسارعاً (ASTM D1761) لكل دفعة ثالثة. ومن دون هذا التحقق، يظل الانحراف الحراري غير مرئي إلى أن تحدث حالات فشل ميدانية.
ما بعد المكبس: موضع التحكم الحراري الدقيق ضمن سير العمل الكامل
لا تعمل المكبس الحرارية بمعزل عن غيرها. إذ يتفاعل استقرارها الحراري مباشرةً مع المعدات السابقة واللاحقة، خصوصاً حيث تتلاقى الدقة الأبعادية وسلامة السطح. تأملوا كيفية انتقال الألواح المكسوة بالقشرة إلى الثقب الآلي: فقد يُغذّى لوح يتضمن ارتفاعاً طفيفاً في الحواف أو إجهاداً داخلياً بشكل غير متسق إلى آلة الثقب CNC سداسية الجوانب. حتى الالتواء البسيط يؤثر في التصاق طاولة التفريغ، مما يسبب انحراف لقمة الثقب أو ثقوباً غير متراصة أو تكسراً عند حواف القشرة، وهي عيوب تعود إلى التصفيح لا إلى التشغيل الآلي.
لهذا السبب يدقق كبار مصنعي الأثاث الآن في التجانس الحراري *إلى جانب* قابلية تكرار التموضع في CNC لديهم (±0.05 mm) وسمك خط الغراء في آلة تلصيق الحواف (±0.03 mm). إنهم لا يتعاملون مع المكبس الحرارية كمحطة مستقلة، بل كالعقدة الأولى في سلسلة جودة مترابطة بإحكام، حيث ينتشر انحراف قدره 1.5°C إلى الخارج، مضعفاً قيمة كل استثمار لاحق في الأتمتة.
ما الذي يجب التحقق منه، لا مجرد تحديده، قبل الشراء
لا تعتمدوا على مواصفات الكتيبات. اطلبوا ما يلي:
- تقرير خريطة حرارية يوضح التباين المقاس فعلياً عبر لوح الضغط بالكامل *تحت الحمل*، باستخدام مزدوجات حرارية معايرة وقابلة للتتبع إلى NIST عند ≥16 نقطة (وليس الزوايا + المركز فقط).
- توثيق لكيفية الحفاظ على التجانس عبر ثلاث دورات متتالية مع ارتفاعات تكديس متفاوتة (مثل سمك إجمالي 12 mm مقابل 36 mm).
- دليلاً على زمن الاستعادة الحرارية: المدة اللازمة للعودة إلى ±1.5°C بعد فتح المكبس وتحميل تكديس ألواح بارد.
إذا لم يتمكن المورد من تقديم ذلك، لا سيما بيانات من آلة تعمل في ظروف مماثلة لورشتكم (مثل درجة حرارة محيطة 22–28°C، ورطوبة نسبية 45–60% RH)، فافترضوا أن المواصفة تعكس ظروف المختبر المثالية، لا واقع أرضية المصنع.
في النهاية، لا يتعلق ±1.5°C بالسعي إلى الكمال. بل يتعلق بإزالة أكبر متغير يمكن التحكم فيه في تصفيح القشرة، وهو المتغير الذي يحول الفحوصات البصرية الذاتية إلى تحكم موضوعي ومتكرر في العملية. بالنسبة لمديري الجودة والسلامة، ليست هذه تفصيلاً تقنياً، بل هي الفارق بين إدارة العيوب ومنعها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.