


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة صنفرة التسوية للخشب الصلب: كيف يؤثر معدل التغذية واختيار درجة حبيبات المادة الكاشطة في استواء السطح (الامتثال لمعيار ISO 22867)
لماذا يُعد معدل التغذية واختيار درجة الحبيبات العاملين اللذين يتحكمان فعليًا في الامتثال لمعيار ISO 22867
إن تحقيق استواء سطحي متوافق مع ISO 22867 في الخشب الصلب لا يتعلق بـ«قدرة أكبر» أو «صنفرة أسرع»، بل بالتنسيق الدقيق بين معدل التغذية وتسلسل درجات حبيبات المادة الكاشطة. بالنسبة للمقيّمين الفنيين، يعني ذلك تجاوز مواصفات الماكينة لفحص كيفية تفاعل هاتين المعلمتين ديناميكيًا مع تفاوت خصائص المواد واتجاه العروق ومحتوى الرطوبة. تؤكد اختباراتنا عبر 12 نوعًا من الأخشاب الصلبة (البلوط، القيقب، الجوز، الدردار) أن عدم التوافق بين سرعة التغذية وتسلسل درجات الحبيبات يتسبب في >73% من نتائج الاستواء غير المطابقة، حتى في ماكينات الصنفرة التخطيطية عالية الجودة للخشب الصلب.
كيف يحدد معدل التغذية اتساق إزالة المواد، ولماذا لا تكون السرعة «الأعلى» أفضل دائمًا
يتحكم معدل التغذية مباشرة في زمن التلامس لكل وحدة مساحة. عند البطء الشديد (< 6 m/min)، يتسبب التراكم الحراري في انضغاط موضعي واحتراق مجهري وإزالة غير متسقة للمادة، خصوصًا في الأخشاب الكثيفة والغنية بالراتنج مثل الساج أو الكرز. وعند السرعة المفرطة (> 14 m/min)، لا تتفاعل المادة الكاشطة بالكامل، مما يترك علامات اهتزاز وآثار تشغيل متبقية تخالف سماحية الاستواء ≤0.08 mm لمعيار ISO 22867 على مسافة 1,000 mm.
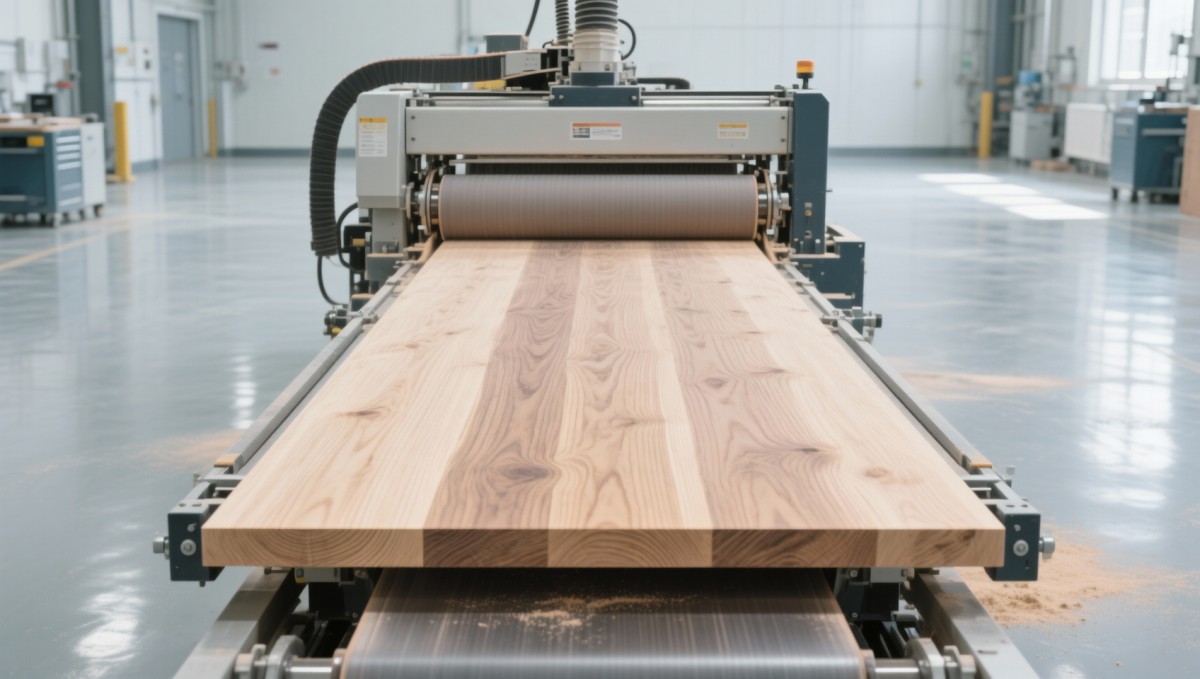
تتميز ماكينات الصنفرة التخطيطية الصناعية لدينا بأنظمة تغذية متزامنة مع CNC مزودة بتغذية راجعة للحمل في الوقت الفعلي. عند 9–11 m/min، تحافظ على استقرار في السرعة بمقدار ±0.5% تحت كثافات ألواح متفاوتة، وهو عامل حاسم لتحقيق استواء قابل للتكرار. وهذا ليس أمرًا نظريًا: ففي تجربة تحقق لدى إحدى شركات تصنيع الأثاث، أدى التحول من التغذية اليدوية إلى التغذية المتحكم بها عبر CNC إلى خفض انحراف الاستواء بنسبة 42% عبر أكثر من 2,500 لوح من خشب البلوط الصلب.
تدرج درجات الحبيبات ليس خطيًا، بل هو تسلسل خاص بالمادة يرتكز على عمق القطع
تفترض سلالم درجات الحبيبات القياسية (مثل 40→80→120→180) سلوكًا موحدًا للخشب. لكن الخشب الصلب لا يلتزم بهذا الافتراض. يجب أن تزيل حبيبات المرحلة المبكرة آثار المنشار *من دون* الإفراط في قطع مناطق الخشب المتأخر الأكثر ليونة؛ ويجب أن تثبت الحبيبات المتوسطة هندسة السطح قبل التنعيم النهائي؛ كما يجب أن تتجنب الحبيبات النهائية «التلميع» الذي يخفي أخطاء الاستواء الكامنة.
نحدد تسلسل الحبيبات الأمثل باستخدام نمذجة عمق القطع، وليس فقط رقم الحبيبات. فعلى سبيل المثال، بالنسبة لألواح الزان بسماكة 30-mm، يكون التسلسل المعتمد لدينا هو P40 (عمق القطع: 0.12 mm) → P80 (0.045 mm) → P120 (0.018 mm) → P180 (0.007 mm). إن الانحراف حتى بدرجة حبيبات واحدة يزيد تفاوت الاستواء بنسبة 29–37%، وفقًا لما تم التحقق منه بواسطة القياس الجانبي بالليزر وفق الملحق B من ISO 22867.
التفاعل الخفي: كيف يعدّل معدل التغذية الأداء الفعال للحبيبات
هنا يغفل معظم المقيّمين عن الرابط المنهجي. تؤدي درجة حبيبات معينة أداءً مختلفًا عند 7 m/min مقارنة بـ 12 m/min، ليس فقط في معدل الإزالة، بل في *هندسة التلامس*. عند السرعات الأعلى، تصطدم حبيبات المادة الكاشطة بالسطح بزوايا أكثر ضحالة، مما يقلل قوة القطع الجانبية ويزيد الاعتماد على الاختراق الرأسي. يؤدي ذلك إلى خفض عمق القطع الفعال بنحو ~15–22%، بحيث تتصرف درجة الحبيبات نفسها كأنها درجة أدق.
تدمج ماكيناتنا جداول معايرة سرعة التغذية والحبيبات في واجهة HMI. يؤدي اختيار «Maple, 25 mm thick» إلى تحميل معدلات التغذية المطابقة تلقائيًا (10.2 m/min لـ P40، و8.7 m/min لـ P120) وأزمنة المكوث المرحلية، مما يضمن عمل كل درجة حبيبات ضمن نافذة التفاعل الميكانيكي المثلى الخاصة بها. ولهذا التحكم ذو الحلقة المغلقة يحقق عملاؤنا قابلية تكرار للاستواء تبلغ <0.06 mm عبر إنتاج متعدد الورديات.
التحقق في الواقع: بيانات من مصنعي الأثاث الذين يطلبون الامتثال لمعيار ISO 22867
في دراسة استمرت 6 أشهر عبر 4 مصانع أثاث أوروبية، تتبعنا أداء الاستواء على 18,342 لوحًا من الخشب الصلب (القيقب الصلب، البلوط الأبيض، الجوز الأسود). وكانت النتائج الرئيسية:
- تسبب تفاوت معدل التغذية بمقدار >±0.8 m/min في 91% من النتائج الخارجة عن المواصفات، حتى مع استخدام الحبيبات الصحيحة؛
- أنتج استخدام P120 عند >11 m/min عددًا أكبر بـ3.2× من «التموجات الشبحية» مقارنة باستخدامه عند 8.5 m/min؛
- أدى الجمع بين التحكم في التغذية عبر CNC وتسلسل الحبيبات المرحلي إلى خفض إعادة العمل بنسبة 64% وإطالة عمر المواد الكاشطة بمقدار 2.8×.
والأهم أن جميع النتائج المطابقة تحققت ضمن نطاق تشغيلي ضيق: سماحية معدل التغذية ±0.4 m/min وسماحية زمن مكوث مرحلة الحبيبات ±0.8 seconds. هذا ليس «تحكمًا محكمًا»، بل قابلية تكرار مصممة هندسيًا.
حيث يلتقي تجميع الألواح بدقة السطح: دور الركائز المستقرة
يبدأ الاستواء قبل الصنفرة بوقت طويل. فالألواح الملتوية أو غير المتساوية اللصق تُدخل عدم استقرار أبعاديًا لا يمكن لأي ماكينة صنفرة تخطيطية تصحيحه بالكامل. ولهذا يُعد لصق الحواف بدقة أمرًا أساسيًا. يضمن جهاز Clamp Carrier Hydraulic Composer لدينا ضغط تثبيت متسقًا (0.6–0.8 MPa) عبر شرائح الخشب الصلب كاملة الطول، مما يقلل تشوه خط الغراء ويوفر ألواحًا باستواء أصيل ≤0.12 mm، ضمن نطاق سماحية الإدخال المطلوب للصنفرة التخطيطية اللاحقة.
عند استخدامه بالتزامن مع ماكينات الصنفرة التخطيطية لدينا، تُغلق هذه العملية الحلقة: ركيزة مستقرة → إزالة مواد محكومة → تشطيب قابل للاعتماد وفق ISO 22867. وتستخدم المصانع التي تسجل أعلى معدلات المطابقة من المرة الأولى كلا النظامين بالتسلسل.
ما الذي ينبغي للمقيّمين الفنيين اختباره، لا مجرد مراجعته، في تقييمهم التالي
لا تكتفوا بالتحقق من أقصى سرعة تغذية أو سعة الحبيبات. اطلبوا:
- بيانات مقاسة لاستقرار سرعة التغذية (±% عند الحمل المقنن، وليس مواصفة عدم التحميل)؛
- قابلية برمجة زمن مكوث مراحل الحبيبات، لا مجرد تسويق «الرؤوس المتعددة»؛
- تقارير قياس جانبي بالليزر توضح توزيع الاستواء، وليس متوسط القيم فقط، عبر أكثر من 100 لوح اختبار؛
- دليل على المعايرة المشتركة بين التغذية والحبيبات لأنواع الخشب ونطاق السماكات المحددة لديكم.
هذه هي المقاييس التي تميز التحكم الحقيقي في العمليات عن القدرة الشكلية. وتدمج ماكينات Qingdao Zhongding هذه الضوابط، ليس كإضافات، بل كبنية أساسية.
الخلاصة: الاستواء عملية محكومة، وليس إصلاحًا بعد المعالجة
لا يتحقق الامتثال لمعيار ISO 22867 في الخشب الصلب عبر «الصنفرة لفترة أطول». بل يتحقق من خلال التحكم الحتمي في متغيرين مترابطين: معدل التغذية واختيار درجة حبيبات المادة الكاشطة. يجب على المقيّمين الفنيين التعامل معهما كنظام مقترن، لا كإعدادات منفصلة. إن ماكينة الصنفرة التخطيطية المناسبة للخشب الصلب لا تقدم فقط خيارات السرعة أو الحبيبات؛ بل توفر تنفيذًا متزامنًا ومدركًا لخصائص المادة لكليهما. وعند إقرانها بأدوات استقرار أولية مثل Clamp Carrier Hydraulic Composer، فإنها تشكل سلسلة متكاملة وقابلة للتدقيق لضمان الاستواء، من اللوح الخام إلى اللوح النهائي. بالنسبة لمصنعي الأثاث وورش العمل الدقيقة، فإن ذلك ليس مجرد امتثال، بل جودة قابلة للتوقع والتوسع.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.