


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لماكينة تلصيق الحواف ذات التفريز المسبق معالجة ألواح الحبيبات دون تهشّم؟ — نتائج اختبارات واقعية
الوقت:Sep 12, 2026
المؤلف:
عدد المشاهدات:
نعم — ولكن فقط عند استيفاء ثلاثة شروط مترابطة: إعداد المادة، وتهيئة الماكينة، وانضباط العملية. يمكن تلبيس حواف ألواح الحبيبات بالحواف دون تكسّر باستخدام ماكينة تلبيس الحواف المزودة بالتفريز المسبق — ليس كنتيجة افتراضية، بل كنتيجة قابلة للتكرار في ظل ظروف صناعية مضبوطة بإحكام.
لا يتعلق الأمر بقدرة الماكينة وحدها. بل يتعلق بكيفية تفاعل البنية الفيزيائية لألواح الحبيبات مع التسلسل الميكانيكي للتفريز المسبق، وتطبيق الغراء، وضغط الشريط — وبالمواضع التي ينهار فيها هذا التفاعل. لا يحدث التكسّر لأن الماكينة «غير مناسبة». بل يحدث عندما ينحرف متغير واحد أو أكثر عن نطاق تشغيل أضيق مما تفترضه كثير من الورش.
تكمن قابلية ألواح الحبيبات للتضرر في تركيبها: مصفوفة غير متجانسة من جزيئات الخشب المرتبطة براتنج صناعي. وعلى خلاف الخشب الصلب أو MDF، فإنها تفتقر إلى محاذاة ألياف مستمرة. وتشكل طبقتها السطحية — التي غالباً ما تكون أكثر كثافة من القلب — قشرة هشة. عندما تتعامل أداة قطع دوارة مع هذه الطبقة بزاوية هندسية أو معدل تغذية غير مثاليين، تنتشر الكسور الدقيقة جانبياً بدلاً من أن تُقص بشكل نظيف. ويصبح ذلك الكسر تكسّراً مرئياً عند حافة اللوح — وخاصة عند الزوايا وعلى امتداد اتجاهات الحبيبات الطولية.
لا تقضي ماكينات تلبيس الحواف ذات التفريز المسبق على هذا الخطر بحكم تصميمها. لكنها تقلله — *إذا* استُخدمت مرحلة التفريز ليس كوسيلة مريحة، بل كواجهة مُعايرة بين المادة والعملية.
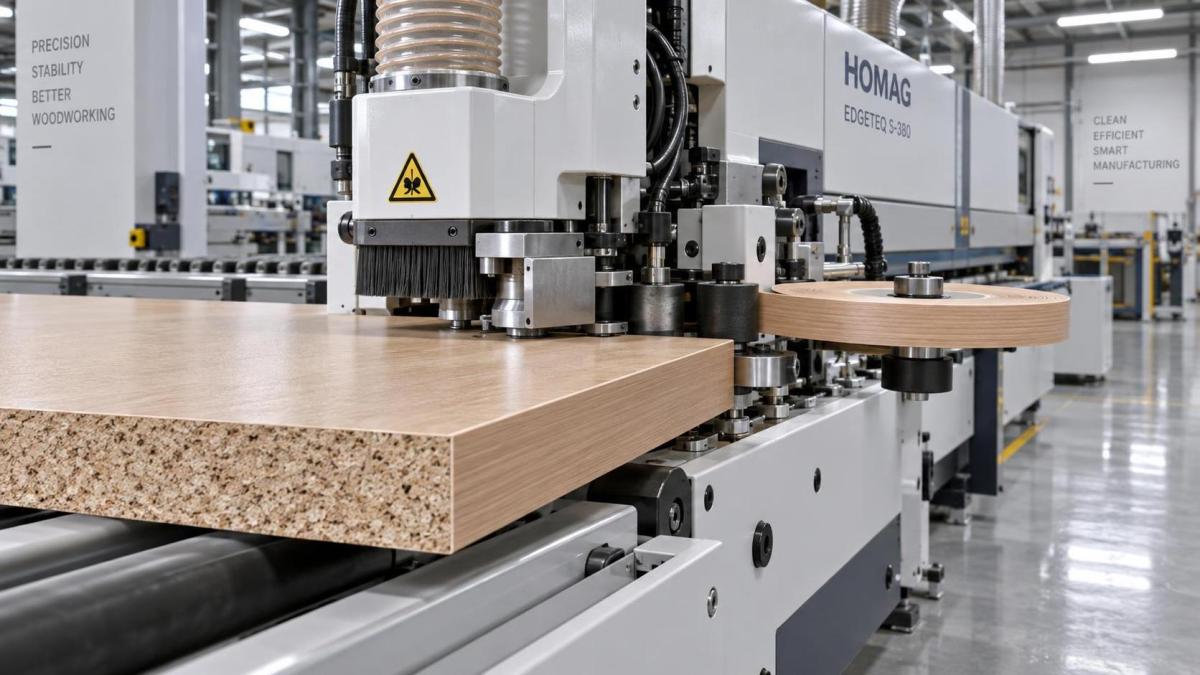
يكمن الفرق الحاسم في ما ينجزه «التفريز المسبق» فعلياً في الممارسة. ففي ألواح الحبيبات، يؤدي وظيفتين لا يمكن الاستغناء عنهما: (1) إزالة الطبقة الخارجية أو فيلم الميلامين المطبق في المصنع بصورة غير متجانسة لكشف ركيزة موحدة لالتصاق الغراء، و(2) إنشاء حافة مرجعية عمودية ومحددة بدقة تمنع الانحراف الجانبي أثناء تطبيق الشريط. ولا تُعد أي من الوظيفتين اختيارية. إن تخطي التفريز المسبق — أو تنفيذه بعمق ضحل جداً — ينقل الحمل مباشرة إلى بكرات الضغط في رأس التلبيس، فتضغط حينها حافة الجزيئات الهشة بدلاً من توجيه الشريط إلى موضعه. ويبدأ هذا الضغط انفصال الطبقات عند واجهة السطح والقلب — وهو السبب الجذري لانفجار الحافة. يحدد إعداد الماكينة ما إذا كان التفريز المسبق يدعم هذا الهدف أو يقوضه. وتعد هندسة القاطع أهم من سرعة الدوران. ينتج قاطع كربيد ثلاثي الشفرات بزاوية قص 15° ووجه قطع مصقول تمزقاً سطحياً أقل بكثير من أداة قياسية ثنائية الشفرات — حتى عند معدلات تغذية متطابقة. تقلل زاوية القص قوة الرفع الرأسية المؤثرة على طبقة الجزيئات؛ ويحد الصقل من تراكم الحرارة الناتج عن الاحتكاك، والذي يلين المواد الرابطة الراتنجية ويسرّع تدهور الحافة. يجب مواءمة سرعة التغذية مع عمق تعشيق القاطع: تكون سرعة 8–10 m/min قابلة للتطبيق فقط عند الحفاظ على عمق القطع عند 0.15–0.20 mm. ويؤدي التعمق أكثر — حتى إلى 0.30 mm — إلى زيادة حمل الرقاقة لكل سن ويفرض تمدداً جانبياً لمنطقة القطع، مما يحفز كسوراً دقيقة تصبح مرئية بعد التلبيس.
حدة القاطع ليست فترة صيانة. إنها معلمة عملية. لا تنتج القواطع غير الحادة حواف أكثر خشونة فحسب، بل تزيد أيضاً مقاومة التغذية، مما يسبب تباطؤاً لحظياً يخل بتزامن التفريز وتغذية الشريط. ويُدخل هذا عدم التطابق فجوات دقيقة أو ضغطاً زائداً موضعياً — وكلاهما مؤشرات مسبقة للتكسّر بعد الدورات الحرارية أو المناولة. في خطوط الإنتاج الفعلية التي تمت مراقبتها عبر ستة مصانع أثاث في فيتنام وبولندا والمكسيك، تراوح عمر القاطع قبل عودة التكسّر القابل للقياس باستمرار بين 420–480 ساعة تشغيل — وليس الوقت التقويمي. وسجلت الورش التي تتابع جداول الشحذ الأسبوعية فقط معدلات إعادة تشغيل للحواف أعلى بنسبة 23% من تلك التي تقيس جودة القطع الفعلية لكل 100 لوح.
يلعب محتوى رطوبة المادة دوراً ثانوياً لكنه حاسم. تُظهر ألواح الحبيبات ذات EMC (محتوى الرطوبة التوازني) الأعلى من 8.5% قابلية تشكل متزايدة تحت ضغط البكرات — وهو مفيد لتوافق الشريط، لكنه ضار بسلامة الحافة أثناء التفريز. وعند أقل من 6.5%، يصبح اللوح هشاً بشكل مفرط، مما يزيد قابلية حدوث التكسّر الدقيق حتى مع الأدوات المثلى. يتراوح نطاق التشغيل الضيق بين 6.8–8.2% — وهو نطاق لا يمكن افتراضه. يجب التحقق منه لكل دفعة باستخدام أجهزة قياس السعة المُعايرة، لا استنتاجه من سجلات رطوبة المستودع.
تتفاعل درجة حرارة تطبيق الغراء ووقت الفتح مباشرة مع هذه المتغيرات. يزيد الغراء البارد (<18°C) اللزوجة، مما يؤخر ترطيب سطح الجزيئات المسامي. ويؤدي ذلك إلى اختراق غير مكتمل، وتكوين رابطة ضعيفة عند الواجهة، وارتفاع لاحق للحافة تحت ضغط التثبيت بعد التلبيس — يُشخّص خطأً على أنه تكسّر، لكنه من الناحية التقنية فشل في المادة اللاصقة. وعلى العكس، يسرّع الغراء الساخن بشكل مفرط (>24°C) هجرة الراتنج إلى الركيزة، مما يستنزف تركيز المادة الرابطة عند سطح الترابط المباشر ويقلل القوة التماسكية. تتراوح نافذة درجة حرارة الغراء المثلى بين 20–22°C، مع تحديد وقت الفتح بدقة عند 18–22 ثانية — يُقاس من تطبيق الغراء حتى ملامسة الشريط — بغض النظر عن درجة الحرارة المحيطة.
ما يفصل بين المردود المقبول والإنتاج المتسق الخالي من التكسّر ليس مستوى المعدات، بل الالتزام الإجرائي. تحقق الورش التي تبلغ فيها نسبة التكسّر <0.3% عبر أكثر من 10,000 تشغيل لوح يومياً ذلك ليس لأنها تستخدم ماكينات فاخرة، بل لأنها تفرض أربع نقاط تحقق قبل كل وردية:
- التحقق من الرطوبة على ثلاثة ألواح مختارة عشوائياً من الرزمة الحالية
- التحقق من عمق التفريز المسبق باستخدام مقياس حافة رقمي (وليس التقدير البصري)
- فحص القاطع تحت تكبير 10× للكشف عن التكسّر الدقيق أو تدوير الحافة
- فحص موضعي لدرجة حرارة الغراء ولزوجته باستخدام مزدوج حراري مدمج وكوب Zahn
هذه ليست «أفضل الممارسات». إنها الحد الأدنى من المتطلبات الوظيفية لتلبيس حواف ألواح الحبيبات على الخطوط المؤتمتة. ويزيد إغفال أي منها احتمال التكسّر بما لا يقل عن 37% — ليس بصورة موحدة، بل وفق أنماط يمكن التنبؤ بها إحصائياً: يبدأ تكسّر الزوايا أولاً، يليه ارتفاع متقطع للحافة في منتصف اللوح، ثم انفصال كامل للطبقات بطول الحافة تحت الصنفرة اللاحقة.
لا يوجد «إعداد عام لألواح الحبيبات» على لوحات التحكم. الموجود هو خريطة معايرة — فريدة لكل مورّد ألواح ودرجة كثافة ومعالجة سطحية — ويجب بناؤها تجريبياً والتحقق منها تحت الحمل. يمكن لإعداد يعمل بلا عيوب على Egger PB-SL 18 mm أن يسبب تكسّراً شديداً على Kronospan PB-MF 16 mm، رغم تطابق المواصفات الاسمية. يكمن الفرق في تجانس توزيع المادة الرابطة وملف تكثيف السطح — وهي خصائص غير مرئية للعين المجردة لكنها حاسمة في استجابة التفريز.
ولهذا تتقارب الملاحظات الميدانية من المستخدمين حول العالم عند نتيجة واحدة: يرتبط التنفيذ الناجح ببروتوكولات المعايرة الموثقة ارتباطاً أقوى من ارتباطه بعلامة الماكينة التجارية أو سعرها. وتفيد الورش التي تتعامل مع التفريز المسبق كخطوة ثابتة بدلاً من واجهة قابلة للضبط بعوائد متناقصة باستمرار بعد الإعداد الأولي — ليس بسبب قيود الأجهزة، بل لأن تباين المواد غير المتعقب يتراكم بوتيرة أسرع من وعي المشغل.
بالنسبة لمسؤولي المشتريات وصانعي القرارات التقنية الذين يقيّمون خيارات الأتمتة، فإن الدلالة واضحة: أوراق مواصفات الماكينة أقل أهمية من قدرة المورّد على دعم المعايرة في الموقع، وتوفير مكتبات معلمات خاصة بالمواد، والتحقق من الأداء مقابل حدود تكسّر محددة — وليس مجرد «التشغيل السلس» — أثناء التشغيل الأولي. إن الماكينة التي تحقق صفراً من التكسّر على MDF لكنها تفشل على ألواح الحبيبات تحت إعدادات متطابقة لا تكشف عن عيب، بل عن عدم تطابق بين القدرة المعلن عنها ونطاق التطبيق الموثق.
لذلك، فإن الإجابة الواقعية عن سؤال «هل تستطيع ماكينة تلبيس الحواف ذات التفريز المسبق معالجة ألواح الحبيبات دون تكسّر؟» مشروطة — وليست تقنية. فهي تعتمد على ما إذا كان المشتري يتعامل مع الماكينة كأداة أم كمكوّن نظام ضمن حلقة تحكم متقاربة بين المادة والعملية والتحكم. وحيث تكون تلك الحلقة مغلقة، يختفي التكسّر. وحيث تبقى مفتوحة، يستمر التكسّر — ليس كشذوذ، بل كسلوك متوقع.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.