


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
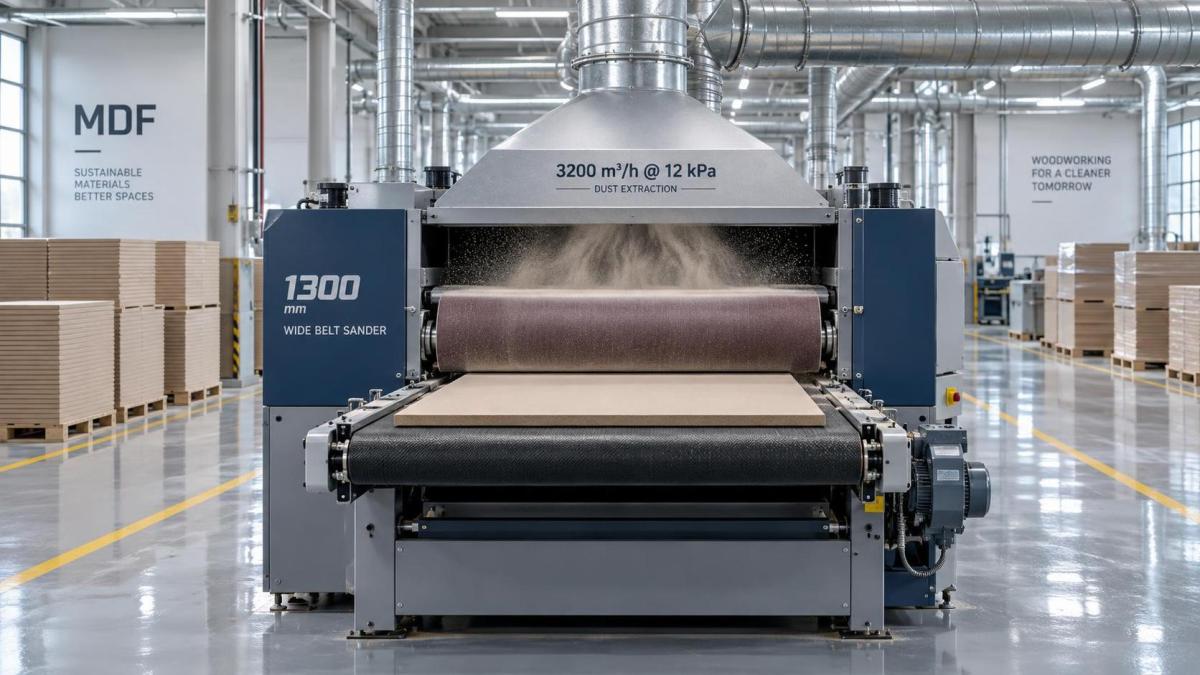
آلة صنفرة بالحزام العريض بعرض 1300mm لألواح MDF: متطلبات حاسمة لاستخراج الغبار (≥3200 m³/h @ 12 kPa) لتجنب احتراق السطح وتزهير الراتنج
إن اختيار آلة صنفرة بالحزام العريض بعرض 1300mm المناسبة لألواح MDF لا يقتصر على مطابقة العرض الاسمي أو قدرة المحرك، بل يعتمد على معلمة نظام واحدة غير قابلة للتفاوض: قدرة شفط الغبار تحت مقاومة التشغيل الفعلية. عند صنفرة ألواح الألياف متوسطة الكثافة بسرعات إنتاجية، يتراكم غبار الخشب المحمول جواً وجزيئات الراتنج الدقيقة ومركبات المواد الرابطة المتدهورة حرارياً بسرعة في منطقة التلامس بين الحزام والسطح. ومن دون حجم تدفق هواء كافٍ وضغط ساكن كافٍ لإخلاء هذا الخليط باستمرار، تتراكم الحرارة موضعياً، وغالباً ما تتجاوز 95°C عند واجهة المادة الكاشطة. وتؤدي هذه الزيادة الحرارية إلى فشلين متزامنين ومترابطين: احتراق موضعي للسطح (يظهر كتغير لون كهرماني أو تفحم دقيق) وتزهير الراتنج (طبقة ضبابية لزجة تتشكل عندما تهاجر راتنجات الفينول-فورمالدهيد أو اليوريا-فورمالدهيد المنصهرة إلى السطح قبل أن تتصلب مجدداً).
هذه ليست عيوباً تجميلية. إذ يؤثر احتراق السطح في الاستقرار الأبعادي أثناء عمليات الترقق أو القشرة اللاحقة؛ كما يمنع تزهير الراتنج الالتصاق المتجانس للطلاءات ويؤدي إلى امتصاص غير متسق في خطوط التشطيب بالرش. ويؤدي كلاهما مباشرة إلى رفض الدفعات أثناء الفحص الوارد أو اعتماد ضمان الجودة النهائي، لا سيما عندما تفرض ISO 9001 Clause 8.6 أو مواصفات ورش الطلاء الخاصة بمصنعي السيارات OEM عدم وجود أي عيوب مرئية في الركيزة. والأهم من ذلك أن احتجاز الغبار غير الكامل يرفع تركيز الجسيمات القابلة للاستنشاق (PM₁₀ وPM₂.₅) في منطقة تنفس المشغل فوق OSHA PEL (5 mg/m³ لغبار الخشب) وقيم الحدود الأوروبية (3 mg/m³)، مما يزيد المخاطر طويلة الأجل للتحسس التنفسي والتهاب الشعب الهوائية المزمن.
لماذا يُعد 3200 m³/h @ 12 kPa الحد التشغيلي الفعلي
هذه المواصفة ليست اعتباطية. فهي تعكس المقاومة المجمعة لثلاثة عناصر ديناميكية: هندسة مجاري الهواء الداخلية لآلة الصنفرة (بما في ذلك تصميم حجرة التوزيع، وأنصاف أقطار التحويل، وتكوين هيكل المرشح)، وطول وقطر مجاري الهواء المتصلة (عادةً ≥12 m في التخطيطات الصناعية)، وحالة تحميل نظام الترشيح (مثل مرشحات الأكياس أو مرشحات الخرطوشة العاملة عند 60–75% من السعة). وعند معدلات تدفق هواء أقل، حتى لو تم قياسها عند مدخل المروحة، تنخفض السرعة عبر منافذ الشفط في رأس الصنفرة إلى أقل من 22 m/s. ويسمح هذا القصور للهواء المحمل بالغبار بإعادة الدوران عبر سطح الحزام، مما يعيد تسخين قطعة العمل مع كل مرور. ويشير الضغط الساكن الأقل من 12 kPa إلى طاقة غير كافية للتغلب على الضغط العكسي الناتج عن الجسيمات الدقيقة المتراكمة على وسط الترشيح، ما يؤدي إلى تراجع تدريجي في تدفق الهواء خلال وردية عمل واحدة.
والأهم أن التدفق الحجمي وحده مضلل. فقد توفر وحدة مصنفة عند 3800 m³/h عند ضغط صفري 2400 m³/h فقط عند توصيلها بمجرى هواء قياسي قطره 150 mm يضم كوعين بزاوية 90° ومرشح خرطوشة بمساحة 30 m². ويجب التحقق من الأداء الفعلي عند مدخل غطاء الشفط باستخدام مقياس سرعة هواء ومقياس ضغط معايرين، بينما تعمل الآلة بالحمل الكامل مع تحرك ألواح MDF بسرعة 12–18 m/min، وهي حالة نادراً ما تتم محاكاتها أثناء التشغيل التجريبي في المصنع.
الديناميكيات الخاصة بالمادة عند صنفرة MDF
يتصرف MDF بطريقة تختلف جوهرياً عن الخشب الصلب أو الخشب الرقائقي أثناء الكشط. إذ إن كثافته المتجانسة (680–720 kg/m³) ومحتواه العالي من الراتنج (8–12% بالوزن) ينتجان غباراً أدق وأكثر تماسكاً مع احتفاظ حراري نوعي أعلى. وعلى خلاف الأخشاب الصلبة التي تطلق بخار الرطوبة أثناء الصنفرة، لا يوفر MDF أي تأثير تبريد تبخري، مما يجعل الإدارة الحرارية معتمدة بالكامل على إزالة الحرارة ميكانيكياً عبر تدفق الهواء. إضافة إلى ذلك، يعني غياب اتجاه الألياف عدم وجود «مسار هروب» طبيعي للهواء المحبوس تحت الحزام؛ وبدلاً من ذلك، ينضغط الهواء داخل التجاويف الدقيقة بين حبيبات المادة الكاشطة، مما يعزل واجهة التلامس بدرجة أكبر.
وهذا يفسر سبب فشل آلات الصنفرة التي تم التحقق من أدائها على خشب الصنوبر أو البتولا بشكل كارثي عند استخدامها مع MDF من دون إعادة معايرة. يتفاعل شد الحزام وضغط التلامس ومعدل التغذية بصورة غير خطية مع أداء الشفط: فزيادة سرعة التغذية بنسبة 20% ترفع توليد الحرارة بنحو ~35%، لكنها تقلل زمن المكوث، ما قد يخفض درجة الحرارة القصوى إذا واكب الشفط ذلك. إلا أن معظم الأنظمة ذات السرعة الثابتة تفتقر إلى التحكم التناسبي في تدفق الهواء، لذلك فإن زيادة الإنتاجية لا تؤدي إلا إلى تعميق عجز الشفط.
ثلاثة أعطال شائعة في نظام الشفط وكيفية تشخيصها
- تزهير راتنج متقطع على الألواح المتتالية: يشير إلى تحميل دوري للمرشح. عندما يتجاوز الضغط التفاضلي للخرطوشة 1.2 kPa، يتذبذب تدفق الهواء بمقدار ±15% مع كل نبضة تنظيف، وهو ما يكفي للسماح بارتفاع حراري عابر. ويتطلب ذلك مراقبة الضغط في الوقت الفعلي عند مدخل ومخرج وحدة الترشيح، وليس مجرد الفحص البصري لحالة المرشح.
- علامات احتراق متركزة عند حواف اللوح، خصوصاً الحافة الأمامية: تشير إلى تغطية غير كافية للغطاء أو عدم محاذاة شفاه الشفط. تتعرض الحافة الأمامية لأعلى قوة قص وتولد أكثر سحابة غبار كثافة؛ ويجب أن تمتد منافذ الشفط مسافة ≥50 mm بعد عرض اللوح وأن تحافظ على فجوة ≤12 mm عن سطح قطعة العمل.
- تغير لون متسق عبر العرض الكامل يزداد سوءاً باتجاه طرف الخروج: يشير إلى أن مجرى الهواء بعد آلة الصنفرة أصغر من اللازم. تنخفض السرعة إلى أقل من 18 m/s في المقاطع الأفقية الأطول من 8 m، مما يتسبب في ترسب الغبار وتضييق تدريجي للمجرى. ويجب ألا يتجاوز فقدان الضغط الساكن المقاس 250 Pa لكل متر طولي من مجرى مستقيم بقطر 150 mm عند تدفق التصميم.
لا تظهر أي من هذه المشكلات بمعزل عن غيرها. فتزهير الراتنج يزيد مقاومة سحب الحزام، مما يرفع أمبيرية المحرك ويسخن النظام أكثر، فينشأ بذلك مسار تغذية راجعة يسرع الفشل خلال ساعات. ويتطلب منع ذلك تصميماً متكاملاً: إذ يجب أن يُصمم مشعب الشفط في آلة الصنفرة لتوزيع تدفق صفحي عبر عرض 1300 mm بالكامل، لا أن يُعدّل لاحقاً باستخدام محولات مجاري عامة. وينبغي أن يتجاوز حجم حجرة التوزيع الداخلية 0.8 m³ لتخميد النبضات الصادرة عن المنافيخ الدوارة، كما يجب أن تستخدم جميع التحويلات أنصاف أقطار ≥R150 لتقليل فقدان الضغط الناجم عن الاضطراب.
بروتوكول التحقق من الجاهزية التشغيلية
قبل اعتماد آلة صنفرة بالحزام العريض بعرض 1300mm لإنتاج MDF، نفّذ هذا التحقق الميداني، ليس أثناء التشغيل التجريبي فقط، بل كل ثلاثة أشهر ضمن الصيانة الروتينية:
- شغّل ثلاثة ألواح MDF متتالية بسماكة 18 mm عند سرعة التغذية المقننة (مثل 15 m/min) باستخدام أحزمة سيراميكية بدرجة 120.
- قِس درجة حرارة السطح عند خمس نقاط (الوسط، ومواضع ربع العرض، والحافتان الأمامية والخلفية) باستخدام مقياس حرارة IR غير تلامسي معاير بدقة ±0.5°C، مباشرة بعد الخروج.
- سجّل تدفق هواء الشفط عند مدخل الغطاء الرئيسي باستخدام مقياس سرعة هواء ذي ريشة (10 قراءات كحد أدنى خلال 60 seconds) والضغط الساكن قبل مجموعة المرشحات الأولية.
- افحص الأسطح النهائية تحت إضاءة LED بدرجة 6500K وبزاوية 45°؛ إذ يظهر تزهير الراتنج كتعكر لؤلؤي منتشر يختلف عن الخدوش الميكانيكية أو نزف الغراء.
تؤكد درجات حرارة سطح مستمرة تتجاوز 65°C، أو أي تزهير قابل للقياس، عدم كفاية الشفط. ويجب أن تعالج التعديلات السبب الجذري، مثل تحديث وسط الترشيح إلى خراطيش ألياف نانوية منخفضة delta-P، أو تقصير مسارات مجاري الهواء، أو تركيب منفاخ طرد مركزي مخصص عالي الضغط الساكن مزود بمحرك تردد متغير. إن مجرد زيادة سرعة المروحة من دون التحقق من سلامة مجاري الهواء غالباً ما يزيد الرنين والضوضاء من دون تحسين صافي تدفق الهواء.
عندما يتم تصميمها هندسياً بشكل صحيح، توفر آلة صنفرة بالحزام العريض بعرض 1300mm لألواح MDF جودة تشطيب قابلة للتكرار عبر آلاف الألواح، من دون تدهور حراري، ومن دون تعرض استنشاقي خفي، ومن دون المساس بالسلامة الهيكلية للركيزة. ويبدأ هذا الاتساق ليس عند السطح الكاشط، بل عند مدخل الشفط، حيث يلتقي حجم تدفق الهواء والضغط لتحديد جدوى العملية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.