


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
شرح ماكينة الصنفرة المعايرة بعرض 1300 مم: كيف تحقق أنظمة البكرات ذات المرجعين تسطحًا قدره ±0.03 مم على حواف MDF
بالنسبة للمقيّمين الفنيين الذين يقيّمون دقة تشطيب الحواف في إنتاج MDF، تمثل آلة الصنفرة المعايرة بعرض 1300 مم معيارًا للتحكم في الأبعاد، ليس لأنها تصنفر أسرع أو بعرض أكبر، بل لأنها تفرض سماحية استواء على مستوى القياس: ±0.03 مم على حواف الألواح، باستمرار، عبر الورديات ودفعات المواد. هذه ليست مواصفة لتشطيب السطح؛ بل هي نتيجة للتحكم في السُمك تتحقق من خلال التزامن الميكانيكي، وليس تصحيح القياسات بعد المعالجة. إذا كانت خطوط التعشيش CNC أو تلصيق الحواف اللاحقة لديك ترفض الألواح بسبب تموّج الحواف أو فجوات التصفيح غير المتسقة أو فشل التجميع في تركيب الإطارات، فقد يكون السبب الجذري في المراحل السابقة، أي في كيفية تثبيت هندسة الحافة *أثناء* الصنفرة، وليس مجرد تنعيمها.
أنظمة البكرات ثنائية المرجع: لماذا تغيّر نقطتا التلامس كل شيء
تعتمد صنفرات الحواف القياسية على بكرة مرجعية واحدة أو حذاء عائم لتوجيه اللوح. ينجح هذا النهج في التسوية التجميلية، لكنه يفشل عندما تكون قابلية تكرار الأبعاد مهمة. يسمح المرجع الواحد بأن يتحول أي انثناء طفيف في الإطار أو انحراف في السير أو تآكل في البكرات مباشرةً إلى انحراف في شكل الحافة، خصوصًا في MDF، حيث يزيد تباين الكثافة عبر عرض اللوح من الحساسية لاختلال توازن القوة الجانبية. تلغي آلة الصنفرة المعايرة بعرض 1300 مم هذا الاعتماد من خلال تثبيت قطعة العمل بين بكرتين فولاذيتين مطحونتين بدقة عاليتين ومدارتين بشكل مستقل، إحداهما في المنبع (التغذية) والأخرى في المصب (الخروج)، وكلتاهما مثبتة على دعامات صلبة من الحديد الزهر مستقرة حراريًا.
لا تقتصر وظيفة هذه البكرات على الدعم؛ بل إنها تفرض القيود بنشاط. تدور كل منها بسرعة سطح متطابقة، ومتزامنة مع سير الناقل ضمن ±0.05% عبر محركات تروس مؤازرة وتغذية راجعة من المشفر في الوقت الفعلي. والأهم من ذلك، أن كلتا البكرتين قابلتان للضبط الرأسي عبر أقراص بمقياس ميكرومتري (بدقة 0.01 مم)، وتُقفلان باستخدام التثبيت الهيدروليكي لمنع أي إزاحة دقيقة تحت الحمل. يفرض هذا القيد ثنائي النقاط على اللوح أن يتوافق مع المستوى الهندسي الذي تحدده محاور البكرتين، مما يحول الآلة بأكملها فعليًا إلى مستوى مرجعي ديناميكي متحرك. يؤدي أي انحراف موضعي في سُمك اللوح إلى فرق عزم قابل للقياس بين البكرتين، يكتشفه نظام التحكم ويستخدمه لضبط معدل التغذية أو توزيع الضغط بدقة، ليس من أجل «تصحيح» اللوح، بل للحفاظ على هندسة تلامس متسقة.
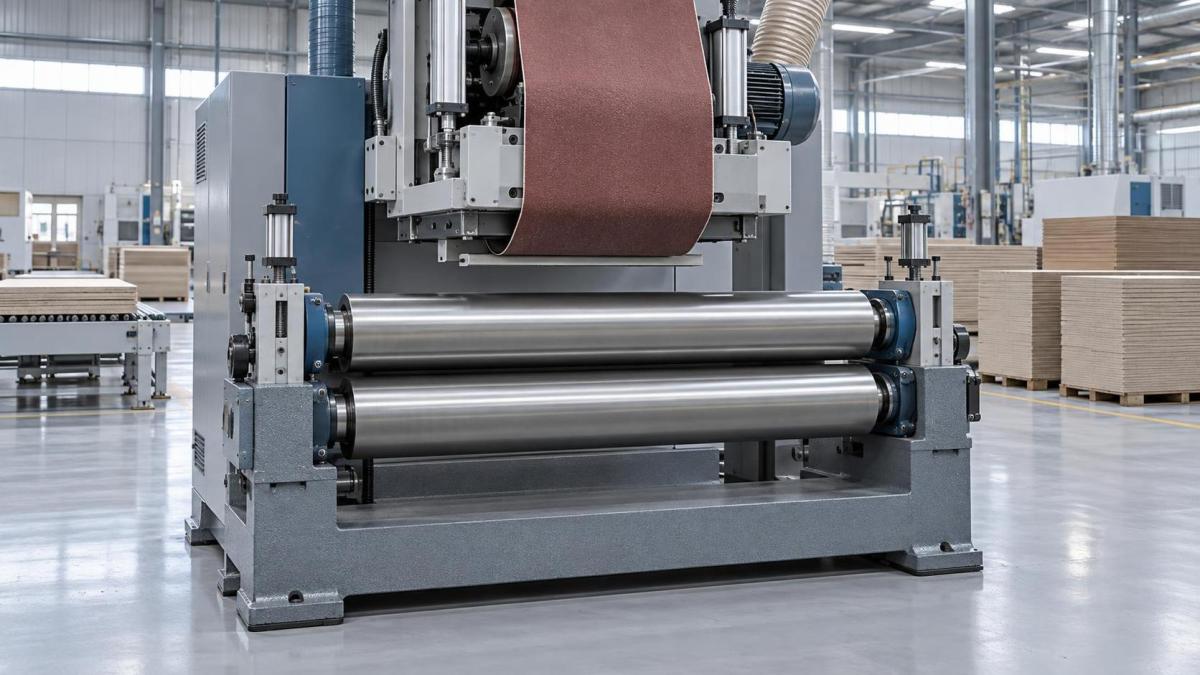
كيف يتيح بناء الإطار الصلب استقرارًا قياسيًا
لا يحقق مفهوم البكرتين استواءً بمقدار ±0.03 مم إلا إذا ظل الإطار الحامل لهاتين البكرتين ثابت الأبعاد أثناء التشغيل. فالاهتزاز أو التمدد الحراري أو الانحراف الساكن تحت حمل يزيد عن 120 كجم/م سيؤدي إلى تدهور النتائج بغض النظر عن دقة البكرات. يعالج تصميم Qingdao Zhongding ذلك من خلال صب قاعدة أحادية الكتلة بعمق 650 مم، تمت إزالة إجهاداتها على مدى 48 ساعة، وتم تشغيلها في إعداد واحد على آلة تجويف أفقية. يتم تجويف وصقل حواضن المحامل الحرجة لكلتا البكرتين في العملية نفسها، بما يضمن محاذاة محورية مشتركة ضمن 0.008 مم عبر امتداد 1300 مم. وتُعلّق مجموعة رأس الصنفرة العلوية من هذه القاعدة عبر حوامل حركية ثلاثية النقاط، لعزلها عن رنين الإطار مع الحفاظ على الصلابة الرأسية.
لا يتعلق الأمر بالكتلة، بل بالاستقرار النمطي. يؤكد تحليل العناصر المحددة أن ترددات اهتزاز النمط الأول تتجاوز 180 هرتز عند سرعة التشغيل الكاملة (24 م/دقيقة)، وهي خارج نطاق إثارة توافقيات السير أو تموج عزم المحرك. ونتيجة لذلك، يظل انحراف دوران البكرة أقل من 0.005 مم حتى بعد 10,000 ساعة من التشغيل المتواصل، ويبقى الانجراف الحراري عبر عرض 1300 مم دون 0.012 مم بين ظروف الحرارة المحيطة (15°C) وظروف التشغيل (32°C). يعني هذا المستوى من الاستقرار السلبي أن الآلة لا تتطلب إعادة معايرة يومية، بل تحققًا دوريًا فقط باستخدام كتلة قياس مرجعية معتمدة.
التغذية الراجعة للبكرات في الوقت الفعلي: ليست مجرد مراقبة، بل فرض للقيود
تتضمن كل بكرة مرجعية خلايا حمل ثنائية المحور (شعاعية ومحورية) تأخذ عينات عند 2 كيلوهرتز. لا يستخدم نظام التحكم هذه البيانات لضبط ضغط الصنفرة وحده. بل يراقب *نسبة* الحمل بين بكرات التغذية والخروج. في التشغيل المثالي، تبقى هذه النسبة ضمن ±1.8%، مما يشير إلى تعشيق موحد للوح. تؤدي الانحرافات التي تتجاوز هذا الحد إلى خفض تلقائي لسرعة التغذية وإعادة تقييم إعدادات ارتفاع البكرات قبل المتابعة. هذا فرض للقيود وليس مراقبة للعملية: فإذا لم يكن اللوح مستقرًا بالكامل على البكرتين، تتباطأ الآلة حتى تتم استعادة الامتثال الهندسي.
يختلف هذا جوهريًا عن الأنظمة التي تراقب شد السير أو تيار المحرك فقط. يكشف اختلال الحمل عن عدم محاذاة قطعة العمل الفعلي، الذي غالبًا ما ينتج عن ألواح ملتوية أو تشغيل مسبق غير متساوٍ للحواف أو تراكم الغبار في أخاديد البكرات. يمكن للفنيين الوصول إلى مخططات نسبة الحمل المباشرة على HMI، متراكبةً مع خطوط الأساس التاريخية من عمليات التشغيل الجيدة المعروفة. لا حاجة إلى تفسير: يشير اختلال مستمر بنسبة 3.2% عبر خمسة ألواح متتالية مباشرةً إلى تلوث بكرة التغذية، وليس إلى تآكل المادة الكاشطة أو تتبع السير.
السلوك الخاص بالمادة: لماذا يتطلب MDF هذا المستوى من التحكم
يُعد تجانس MDF سلاحًا ذا حدين. فعلى عكس الخشب الصلب، لا يحتوي على اتجاه ألياف يخفي الانحرافات الطفيفة للحواف؛ ولكنه، على عكس ألواح الجسيمات، يسمح هيكله الليفي الدقيق بتحديد حواف حاد ونظيف *إذا* كانت هندسة الركيزة مستقرة. ومع ذلك، فإن قوة الترابط الداخلي المنخفضة لـ MDF تجعله عرضة للانضغاط الموضعي تحت الضغط غير المتساوي. قد تضغط نقطة المرجع الوحيدة في الصنفرة القياسية الحافة الأمامية مع ترك الحافة الخلفية دون تلامس، مما يكوّن تدرجًا طفيفًا لا يكشفه أي فحص بصري، لكنه يتسبب في تراكم فجوة بمقدار 0.12 مم على امتداد لوح جانبي لخزانة بطول 2.4 م.
يمنع نظام البكرتين ذلك من خلال توزيع الحمل بالتساوي عبر طول الحافة بالكامل *قبل* بدء التلامس الكاشط. لا يُطبق الضغط إلا بعد تقييد اللوح بالكامل، ما يعني أن رأس المادة الكاشطة يتعامل مع قطعة عمل مستقرة هندسيًا، لا قطعة يجري إجبارها على اتخاذ شكل معين. كما يقلل ذلك من تراكم الحرارة في منطقة الحافة، مما يحد من انتقال الراتنج والتزجيج اللاحق لسير الصنفرة، وهو سبب شائع لمعدلات إزالة غير متسقة عبر دفعات الإنتاج الطويلة.
التحقق التشغيلي: ما ينبغي قياسه، وليس مجرد ملاحظته
يتطلب التحقق من استواء ±0.03 مم أكثر من فحص بضع عينات عشوائية بمؤشر قياس. استخدم لوح سطح من الغرانيت ومسطرة مستقيمة بطول 1300 مم مع مقاييس فجوات بمقدار 0.01 مم. ضع الحافة المصنفرة ووجهها إلى الأسفل على اللوح، ثم حرّك المسطرة المستقيمة على طول كامل الطول مع إدخال مقاييس الفجوات على فواصل 100 مم. سجّل أقصى فجوة عند كل نقطة. كرر ذلك لثلاثة ألواح في كل وردية، مستخدمًا الاتجاه نفسه (مثلًا، مع توجيه الحافة المقطوعة في المصنع إلى الأعلى في جميع الألواح). تؤكد الفجوات المتسقة ≤0.03 مم في جميع المواضع أداء النظام. تشير الفجوات التي تتجاوز السماحية عند الأطراف فقط إلى عدم تطابق ارتفاع بكرات التغذية/الخروج؛ بينما تشير الانحرافات في منتصف الامتداد إلى خطأ في تتبع السير أو تآكل محامل أسطوانة المادة الكاشطة.
لا يمكن لأي تعويض برمجي أو «خوارزميات ذكية» أن يحل محل القيد الميكانيكي. عندما يبلغ خط تلصيق الحواف لديك عن نقص اللاصق في آخر 150 مم من الألواح، أو عندما يُظهر جهاز التوجيه CNC انحرافًا متكررًا لمسار الأداة في الأجزاء المتداخلة، فابدأ من هنا، وليس من آلة التلصيق أو جهاز التوجيه. لقد تم حل المشكلة، أو إدخالها، قبل وقت طويل من وصول اللوح إلى تلك الآلات.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.