


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
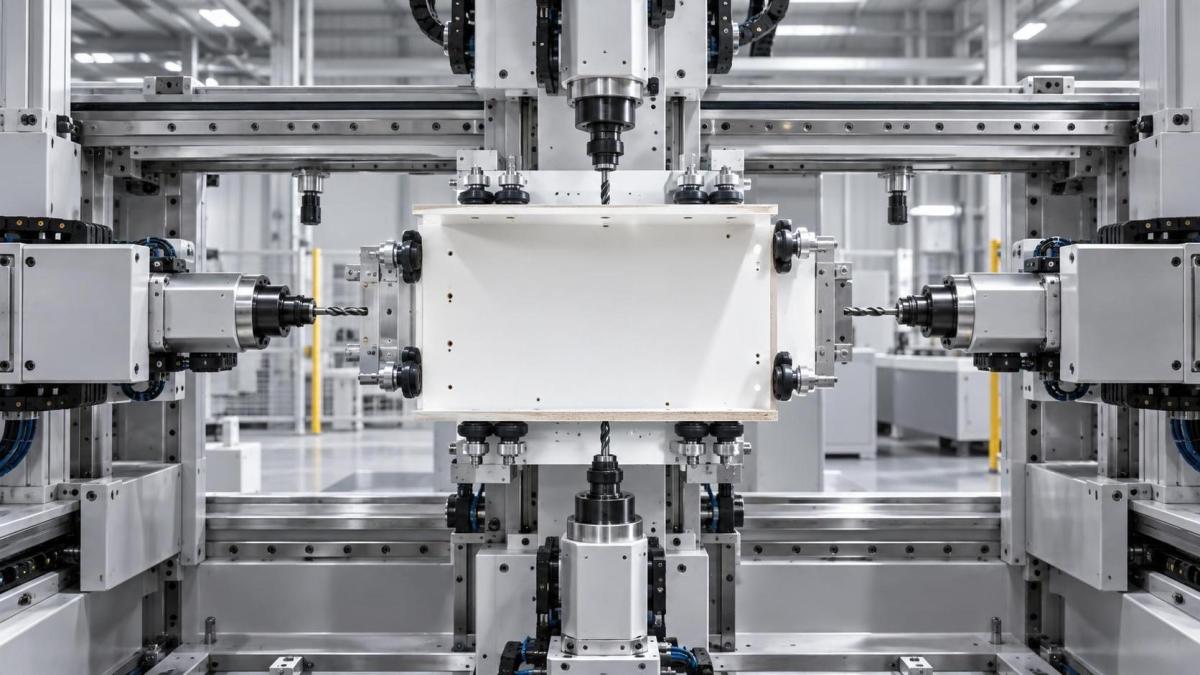
ماكينة حفر CNC سداسية الجوانب لألواح الخزائن: لماذا تلغي المعالجة المتزامنة بستة محاور إعادة التثبيت في إنتاج MDF بدون إطار
المعالجة المتزامنة بستة محاور ليست أسرع فحسب — بل تغيّر طريقة تخطيط إنتاج ألواح الخزائن
إذا كنت تقيّم ماكينة CNC للحفر بستة جوانب لألواح الخزائن، فإن اهتمامك التقني الأساسي لا ينبغي أن ينصب على ما إذا كانت «تحتوي على ستة جوانب». بل يجب أن ينصب على ما إذا كانت هذه الجوانب الستة تُعالَج *في دورة تثبيت واحدة* — وما إذا كانت هذه القدرة تصمد فعليًا في ظروف إنتاج خزائن MDF بدون إطار. تعلن العديد من الماكينات عن قدرة «الحفر بستة جوانب»، لكن جزءًا محدودًا منها فقط يوفر حركة حقيقية ومتزامنة بستة محاور مع مسارات أدوات منسقة، وبنية حركية صلبة، وعدم الحاجة مطلقًا إلى إعادة التثبيت. هذا الفرق ليس مجرد تفصيل تسويقي — بل هو الفارق بين إزالة خطوات المناولة وإعادة ترتيبها فحسب.
تتطلب خزائن MDF بدون إطار دقة في جميع الأسطح: ثقوب المفصلات على الحواف الأمامية، وجيوب أوتاد أقفال الكامة على الأسطح الخلفية، وثقوب مسامير الرفوف على الجوانب الداخلية، وتجهيز لصق الحواف في الأعلى/الأسفل. تتطلب سير العمل التقليدي ثلاث عمليات إعداد على الأقل: حفر الواجهة/الحافة، وحفر السطح الخلفي، والمعالجة الثانوية للجوانب — وكل منها يضيف خطأً تراكميًا، واعتمادًا على المشغل، وتآكلًا في أدوات التثبيت. إن إعادة التثبيت ليست بطيئة فحسب؛ بل هي الموضع الذي تتدهور فيه قابلية التكرار. يؤدي عدم محاذاة بمقدار 0.15 mm في أحد الإعدادات إلى انتشار الخطأ في شكل مفصلات غير متطابقة، وفجوات في تجميع هيكل الخزانة، وإعادة عمل مكلفة في الموقع.
لماذا «المتزامن» أهم من «ستة جوانب»
غالبًا ما تخفي عبارة «ماكينة CNC للحفر بستة جوانب لألواح الخزائن» فرقًا هندسيًا حاسمًا. تستخدم بعض الأنظمة الفهرسة المتتابعة: إذ تدور اللوحة أو تتحرك بين العمليات، وتتوقف لإعادة التموضع قبل حفر كل سطح. بينما تستخدم أنظمة أخرى تحكمًا حقيقيًا ومتزامنًا بستة محاور — حيث يتحرك رأس المغزل والطاولة الدوارة والمحاور الخطية بتنسيق لحظي، مع بقاء قطعة العمل ثابتة بينما تصل الأدوات إلى الأسطح الستة جميعها دون توقف.
لا يتعلق الأمر بالسرعة وحدها. بل يتعلق بإزالة القيود. في الأنظمة المتزامنة:
- يبقى التكامل الموضعي ثابتًا: لا تغادر اللوحة أبدًا مرجع الإسناد الأصلي. لا إعادة ضبط لنقطة الأصل، ولا محاذاة يدوية، ولا إعادة معايرة لأدوات التثبيت.
- يبقى الانجراف الحراري والميكانيكي ضمن حدود مضبوطة: تتجنب الحركة المستمرة تأخيرات الاستقرار الحراري وتلغي الإزاحات الدقيقة الناتجة عن تكرار تطبيق قوة التثبيت.
- يصبح التحويل من CAM إلى الماكينة حتميًا: تُطابق تعليمات مسار الأداة المحاور المادية مباشرةً من دون فجوات استيفاء تنتج عن توقفات الفهرسة.
بالنسبة للمقيّمين التقنيين، يعني ذلك التحقق ليس فقط من عدد المحاور، بل من كيفية مزامنتها — وتحديدًا ما إذا كان نظام التحكم يدعم استيفاءً حقيقيًا متعدد المحاور (وليس مجرد تسلسل G-code)، وما إذا كانت البنية الميكانيكية تحافظ على الصلابة أثناء الحركة المركبة، وما إذا كانت مبدلات الأدوات تعمل من دون مقاطعة الدورة.
تضيف ألواح MDF بدون إطار متطلبات محددة — ولا تفي بها جميع ماكينات الحفر بستة جوانب
يتصرف MDF بصورة مختلفة عن الخشب الصلب أو الخشب الرقائقي. يتيح تجانسه تحمّلات ضيقة — لكن كثافته المنخفضة وغياب الألياف يجعلان منه عرضة للتمزق، والانفجار عند المخرج، والانحراف تحت قوة الحفر الجانبية. لذلك يجب أن توازن ماكينة CNC للحفر بستة جوانب لألواح الخزائن بين معدلات التغذية العالية وإزالة الرايش المضبوطة والحد الأدنى من انثناء قطعة العمل.
تبرز المتطلبات التقنية الرئيسية التالية:
- يجب أن يكون التثبيت موزعًا، لا مركزًا في نقاط محددة: تمنع وسادات التفريغ أو مناطق التثبيت المقسمة التشوه الموضعي — وهو أمر بالغ الأهمية خاصةً في ألواح MDF الرقيقة بسماكة 16–18 mm.
- يجب أن يتوافق عزم المغزل ونطاق RPM مع أدوات MDF المتخصصة: تحتاج لقم الحفر ذات الرؤوس الكربيدية والهندسة المحسنة للأخاديد إلى عزم ثابت عند سرعات RPM متوسطة المدى (8,000–15,000 rpm)، وليس مجرد قدرة حصانية قصوى.
- يجب أن تراعي استراتيجية مسار الأداة تكديس المواد: يتطلب الحفر عبر الألواح المكدسة (مثل MDF المصفح من 4 طبقات) تحكمًا تكيّفيًا بالعمق — وليس مجرد برمجة ثابتة لعمق Z.
تتفوق العديد من الأنظمة بستة جوانب في معالجة الخشب الصلب، لكنها تواجه صعوبة مع متطلبات الاتساق الخاصة بـ MDF. إذا كان مصنعك ينتج خزائن بدون إطار بكميات كبيرة — وخاصة خطوط الإنتاج المسطحة أو الجاهزة للتجميع — فتحقق من أن مكتبات الأدوات الافتراضية للماكينة، وإعدادات التغذية/السرعة المسبقة، وتصميم إخلاء الرايش تعكس اعتمادًا خاصًا بـ MDF، لا إعدادات عامة لأعمال النجارة.
ما الذي تتطلبه «إعادة التثبيت الصفرية» فعليًا — إلى جانب الماكينة نفسها
يعتمد سير العمل الحقيقي بإعداد واحد على أكثر من مجرد العتاد. فهو يرتكز على انضباط متكامل في العمليات:
- تسجيل القطعة دون أدوات تثبيت: يلغي استشعار الحواف الموثوق أو المحاذاة المعتمدة على الكاميرا الاعتماد على دبابيس التموضع المادية — التي تتآكل أو تتحرك أو تتطلب تحققًا يدويًا.
- تكامل CAM متين: يجب أن تقبل الماكينة تنسيقات NC القياسية في الصناعة (مثل .tap أو .cnc) مع دعم كامل لبيانات الأجزاء المتداخلة، وإدارة إزاحات الأدوات، وتجنب التصادم التلقائي عبر الوجوه الستة جميعها.
- مراقبة عمر الأداة المرتبطة بتغذية راجعة من المادة: ليس مجرد استبدال قائم على الوقت، بل تتبع حمل المغزل حسب نوع لقمة الحفر، مع الضبط التلقائي عند اختلاف كثافة دفعات MDF.
من دون هذه العناصر، يتحول حتى أكثر منصات المحاور الستة تقدمًا إلى «تثبيت واحد ولكن تشغيلات برامج متعددة» — مما يلغي الفائدة الأساسية. ينبغي أن يتضمن التقييم التقني اختبارًا مباشرًا باستخدام ملفات تداخل ألواح الخزائن وأدواتك الفعلية، وليس قطعًا تجريبية فقط.
كيف يتوافق نهج تشينغداو تشونغدينغ مع احتياجات الإنتاج الفعلية
بفضل أكثر من عقدين من التركيز الحصري على آلات النجارة، صممت تشينغداو تشونغدينغ حلول الحفر CNC المتزامنة بستة محاور لديها لتحقيق إنتاج متكرر لخزائن MDF بدون إطار — وليس لأعداد محاور نظرية. تدمج أنظمتها ما يلي:
- هيكل جسر صلب مصمم لمقاومة الالتواء الالتوائي أثناء الحركة المتزامنة X/Y/Z + A/B/C؛
- مناطق تثبيت بالتفريغ معايرة وفق خصائص شد سطح MDF، لتقليل التقوس في الألواح كبيرة المقاس؛
- دورات حفر MDF مهيأة مسبقًا ومضمنة في نظام التحكم — بما في ذلك الحفر النبضي التكيّفي لثقوب الأوتاد العميقة والدخول التدريجي لأشرطة الحواف؛
- واجهة CAM مفتوحة تدعم برامج التداخل الرئيسية (مثل OptiNest وTopSolid Wood)، مع معالجات لاحقة معتمدة لنقل مسارات الأدوات بسلاسة.
لا يتعلق الأمر بإضافة مزايا — بل بإزالة نقاط الإخفاق. ويعكس نموذج خدماتهم طويل الأمد ذلك: توافر قطع الغيار عالميًا، وتحديثات للبرامج الثابتة لوحدة التحكم مرتبطة بتحسينات معالجة المواد، ودعم تقني مدرّب على استكشاف أعطال MDF وإصلاحها — وليس على نظرية CNC العامة فحسب.
قبل تحديد المواصفات: ثلاث عمليات تحقق لا تقبل التفاوض
لا تقيّم بناءً على ادعاءات الكتيبات. اطلب أدلة:
- اطلب اختبار دورة محدد التوقيت باستخدام لوح الخزانة القياسي لديك (مثل MDF بمقاس 600 × 450 × 18 mm) مع الحفر الكامل — الأمامي والخلفي وكلا الجانبين والعلوي والسفلي — ويُقاس من التثبيت الأول حتى فك التثبيت النهائي. قارنه بزمنك الحالي متعدد الإعدادات، بما في ذلك المناولة اليدوية.
- اطلب تقرير قابلية تكرار: احفر 10 ألواح متطابقة على التوالي، ثم قس الانحراف الموضعي للثقوب المتطابقة (مثل مراكز أكواب المفصلات) عبر الوجوه الستة جميعها — وليس XY فقط، بل أيضًا اتساق عمق Z على الأسطح الخلفية.
- تحقق من كيفية تعامل النظام مع اختلاف الألواح: أجرِ اختبارًا بتفاوت سماكة قدره ±0.3 mm عبر خمسة ألواح — هل يتم تفعيل تعويض مسار الأداة تلقائيًا، أم يتطلب تجاوزًا يدويًا؟
إذا كانت أي إجابة تعتمد على «يتوقف الأمر على مهارة المشغل» أو «ستحتاج إلى الضبط يدويًا»، فإن النظام ليس مصممًا حقًا للإنتاج بدون إطار ومن دون إعادة تثبيت — بصرف النظر عن عدد الجوانب التي يدّعي حفرها.
في النهاية، لا يتعلق اختيار ماكينة CNC للحفر بستة جوانب لألواح الخزائن بالحصول على ستة محاور. بل يتعلق بالتأكد من أن هذه المحاور تعمل كنظام واحد متكامل ومتماسك — نظام يحترم الحقائق الفيزيائية لـ MDF، وهوامش التحمل في البناء بدون إطار، والتكلفة التشغيلية للتدخل البشري. وعندما تتوافق هذه الشروط، لا تنخفض إعادة التثبيت فحسب — بل تختفي تمامًا من خريطة العملية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.