

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلات تشغيل الأخشاب: تقنيات رئيسية تعيد تشكيل الإنتاج بكميات صغيرة
لم يعد تعريف الإنتاج بالدفعات الصغيرة يقتصر على انخفاض حجم الإنتاج، بل أصبح يرتبط بتكرار تغيّر المنتجات، وتنوع مواصفات المواد، وقِصر مواعيد التسليم، وانخفاض هامش السماح بإعادة العمل. فالورشة التي تنتج خمسين مكوّنًا للخزائن، وعشرة أبواب مخصصة، ودفعة صغيرة من تجهيزات متاجر التجزئة خلال الأسبوع نفسه تواجه مشكلة في ضبط الإنتاج لم تُصمَّم خطوط الإنتاج التقليدية عالية الحجم لمعالجتها.
التقنيات التي تعيد تشكيل هذا القطاع ليست بالضرورة أكبر الأنظمة أو أكثرها أتمتة. تكمن قيمتها في خفض تكلفة التنوع: تقليل وقت البرمجة بين الطلبات، والحد من أخطاء القياس اليدوي، وتسريع مناولة المواد، وتحسين موثوقية تكرار النتائج مع تغيّر التصاميم. لذلك، يتحول السؤال المحوري للشركات التي تقيّم آلات تشغيل الخشب من «ما حجم الإنتاج الذي تستطيع هذه الآلة تحقيقه؟» إلى «ما مدى كفاءة انتقالها من مهمة إلى أخرى دون التضحية بالدقة أو هامش الربح؟»
أصبحت المرونة قدرة إنتاجية وليست مجرد ميزة إضافية
تظل معدات النجارة التقليدية فعالة عندما يكون العمل متكررًا وهندسة المكوّنات مستقرة. ويمكن لمنشار ألواح مخصص، أو ماكينة تلبيس الحواف، أو ماكينة تخريم، أو ماكينة تفريز بالمغزل أن تحقق إنتاجية عالية ضمن مهمة محددة. لكن القيود تظهر عندما يتغير مزيج الطلبات باستمرار. فكل تغيير في مقاس اللوح، أو نمط الثقوب، أو تشطيب الحواف، أو موضع المفصلات، أو مادة السطح قد يتطلب إعدادًا جديدًا، وتفسيرًا من المشغّل، وينطوي على خطر إنتاج النسخة الخاطئة.
في الإنتاج بالدفعات الصغيرة، تتحول هذه الانقطاعات إلى بند رئيسي من التكاليف. ولا يقتصر الأمر على وقت توقف الآلة؛ إذ تشمل التكلفة الأوسع إعداد العمليات الهندسية، وهدر المواد بسبب أخطاء القطعة الأولى، وتراكم الإنتاج قيد التنفيذ، وتأخر التجميع، والوقت الإداري اللازم لمعالجة الحالات الاستثنائية. وقد تكون الآلة الأقل سعرًا عند الشراء أعلى تكلفة عمليًا إذا كانت كل طلبية تتطلب تعديلات وفحوصًا مكثفة.
ولهذا تحظى عمليات التشغيل المرنة باستخدام CNC، والإعداد الرقمي للمهام، وأنظمة تدفق المواد المترابطة باهتمام متزايد. فهي لا تلغي الحاجة إلى مشغّلين مهرة أو إلى تخطيط إنتاج سليم، بل تقلل القرارات التي يتعين إعادة إدخالها يدويًا عند الآلة لكل طلبية.
تغيّر ماكينات CNC للتعشيق اقتصاديات الإنتاج المعتمد على الألواح
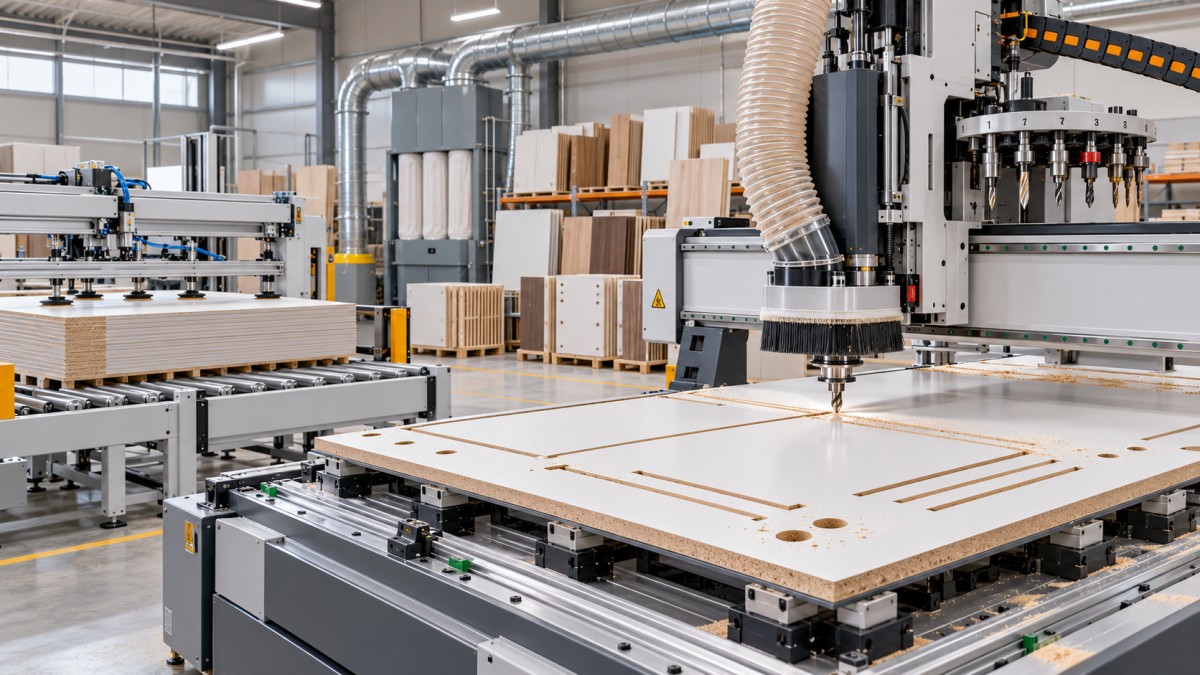
بالنسبة إلى مصنّعي الخزائن والأثاث وتجهيزات المتاجر والتجهيزات الداخلية، أصبحت ماكينات التفريز CNC للتعشيق بديلًا مهمًا لمعالجة الألواح عبر مراحل منفصلة للقطع والتخريم. ففي سير العمل القائم على التعشيق، يرتب البرنامج عدة أجزاء على لوح واحد، بينما تقطع ماكينة CNC المحيطات، وتحفر الثقوب، وتفرز الجيوب، ويمكنها إضافة علامات تعريف ضمن دورة مبرمجة واحدة.
تكون الجدوى الاقتصادية أكبر عندما تتغير تصاميم الألواح بانتظام وتكون كميات المكوّنات محدودة. فبدلًا من إعداد عدة ماكينات لكل دفعة، يمكن للمنتِج جمع عمليات متعددة حول ملف قطع رقمي. وقد يقلل ذلك المناولة بين المحطات ويحد من احتمال وصول اللوح إلى مرحلة التخريم أو التجميع بالاتجاه الخاطئ.
لكن التعشيق ليس تلقائيًا الحل المناسب لكل عمليات الألواح. إذ يعتمد أداؤه بدرجة كبيرة على جودة الألواح، وقدرة التثبيت بالتفريغ، واختيار الأدوات، واستخراج الغبار، ومنطق برنامج التعشيق. وقد تشكل القطع الصغيرة والقضبان الضيقة والألواح الملتوية والمواد ذات الأسطح غير المتجانسة تحديًا لثبات التثبيت بالتفريغ. وعندما يكون التثبيت غير كافٍ، تؤثر حركة القطعة في جودة الحواف ودقة المواضع. وهذا قيد تشغيلي، وليس مجرد مسألة مواصفات للآلة.
كما ينبغي تفسير زمن الدورة بعناية. فقد تقلل ماكينة التفريز CNC للتعشيق إجمالي خطوات العملية، لكنها قد تستغرق وقتًا أطول لإنجاز لوح معين مقارنة بخط مخصص عالي السرعة للقطع والتخريم. والمقارنة ذات الصلة هي إجمالي مهلة تنفيذ الطلبية، بما يشمل الإعداد والنقل والفرز وإعادة العمل والجاهزية للتجميع، لا زمن دوران المغزل وحده.
تزداد أهمية تغيير الأدوات تلقائيًا مع تنوع المنتجات
غالبًا ما توصف إمكانية تغيير الأدوات بأنها ميزة لزيادة الإنتاجية، لكن قيمتها الاستراتيجية في العمل بالدفعات الصغيرة أوسع من ذلك. فقد يتطلب المكوّن الواحد قطعًا، وتفريز جيوب، وتخريمًا للمفصلات، وتشغيل أخاديد، وتشكيل الحواف، ونقشًا. ويمكن إنجاز هذه العمليات بتغيير الأدوات يدويًا في المهام البسيطة، إلا أن ذلك يسبب تأخيرًا ويزيد احتمال استخدام أداة غير صحيحة، أو ضبط إزاحات غير صحيح، أو إغفال إحدى العمليات.
يساعد مبدّل الأدوات التلقائي على تنفيذ تسلسلات تشغيل أكثر استقرارًا، ولا سيما عندما تُنشأ المهام باستخدام برامج التصميم بدلًا من برمجتها كلٌّ على حدة في أرضية الورشة. ولا تكمن الميزة في أن كل ماكينة تحتاج إلى مخزن أدوات كبير؛ ففي كثير من تطبيقات الإنتاج بالدفعات الصغيرة تكون مجموعة مختارة على نحو مناسب من أدوات القطع والمثاقب أكثر قيمة من سعة مخزن مفرطة. والمهم هو توافق تجهيزات الأدوات مع مزيج المكوّنات الفعلي.
تتزايد أهمية إدارة الأدوات ضمن هذا التحول التقني. إذ يؤثر قطر أداة القطع، وحالة تآكلها، وتعويض طولها، وسرعة الدوران، ومعدل التغذية، ونوع المادة، كلها في نتائج التشغيل. ومن دون بيانات منضبطة للأدوات، قد ينتج حتى نظام CNC متطور أبعادًا غير متسقة أو حوافًا نهائية رديئة. وتسهّل مكتبات الأدوات الرقمية إدارة قابلية تكرار النتائج، لكنها لا تحل محل الفحص والاستبدال الدوريين.
من التحكم بالآلة إلى بيانات الإنتاج المترابطة
غالبًا ما لا يكون التغيير الأهم ظاهرًا في الآلة نفسها، بل يحدث في الربط بين التصميم وإدارة الطلبات والبرمجة والقطع والتشغيل والتجميع. فعندما يعاد إدخال الأبعاد وتعليمات التشغيل في مراحل متعددة، قد تؤدي التغييرات الصغيرة في طلب العميل إلى فرص متكررة لحدوث عدم اتساق. وإذا عُكست المراجعة على الرسم بشكل صحيح، لكن لم تُحدَّث في برنامج التخريم، فقد يؤدي ذلك إلى إخفاق مكلف في مرحلة لاحقة.
تعالج تدفقات الإنتاج الرقمية هذه المشكلة من خلال إنشاء مسار أكثر استمرارية للمعلومات. إذ يمكن لبيانات التصميم إنشاء قوائم القطع وبرامج التشغيل والملصقات ومراجع التجميع. ويمكن بعد ذلك استخدام رموز الباركود أو QR لربط الأجزاء المادية بمعلومات مهامها أثناء انتقالها في الورشة. ولا تقتصر أهمية هذه التقنية على المصانع الكبيرة؛ بل قد تكون أكبر في بيئات الطلبات المتنوعة، حيث يصبح التعرف البصري والتتبع الورقي غير موثوقين.
الفائدة العملية هي إمكانية التتبع. فعندما يتلف مكوّن أو يُفقد أو يُكتشف أن إحدى خصائص تشغيله غير صحيحة، تحتاج الشركة إلى معرفة ما إذا كان السبب في بيانات التصميم، أو إنشاء البرنامج، أو اختيار المواد، أو إعداد الآلة، أو مناولة المشغّل. ولا يمنع سير العمل المترابط كل الأخطاء، لكنه يجعل مسار الخطأ أوضح ويقلل الوقت المستغرق في البحث عن سببه.
ينبغي ألا يُقيَّم التكامل اعتمادًا على ادعاءات البرامج وحدها. فقد يختلف التوافق بدرجة كبيرة بين أنظمة CAD/CAM ووحدات التحكم بالماكينات ومعدات وضع الملصقات وأدوات تخطيط موارد المؤسسة. ولا تتبادل بعض الأنظمة البيانات بسلاسة إلا ضمن منظومة مورد واحد، بينما يعتمد بعضها الآخر على تصدير الملفات أو معالجات ما بعد التشغيل أو الواجهات المخصصة. وقبل الاستثمار، ينبغي للشركات اختبار المسار كاملًا، من التصميم المعتمد حتى المكوّن النهائي ذي الملصق، بما في ذلك التغييرات الهندسية وإعادة التصنيع.
ترتبط الدقة على نحو متزايد بضبط العمليات، لا بتصميم الآلة وحده
تظل الصلابة العالية والموجّهات الدقيقة والمغازل المستقرة وأنظمة تحديد المواضع الموثوقة عناصر أساسية لجودة التشغيل. لكن الإنتاج بالدفعات الصغيرة يكشف بُعدًا آخر للدقة: اتساق العمليات بين المهام والمواد والمشغّلين المختلفين. فقد تحقق الآلة دقة ممتازة في تحديد المواضع، ومع ذلك لا تستوفي القطعة النهائية المتطلبات بسبب تحرك اللوح، أو اختيار سطح مرجعي خاطئ، أو عدم إعداد وحدة التخريم بشكل صحيح، أو عدم مراعاة البرنامج لتفاوت سماكة المادة.
وهذا مهم بوجه خاص في الألواح المكسوة والرقائق الخشبية وMDF والخشب الصلب والصفائح المدمجة ومواد الأثاث المركبة. فهذه المواد تتصرف بشكل مختلف أثناء القطع والتخريم. ويجب ضبط تكسّر الحواف وتراكم الحرارة وتآكل الأدوات والتمزق وجودة الحواف من خلال الاختيار المتكامل لهندسة أداة القطع وسرعة التغذية وسرعة المغزل وطريقة التثبيت واتجاه التشغيل.
ويطرح الخشب الصلب تحديًا إضافيًا، إذ يؤثر اتجاه الألياف وحالة الرطوبة والحركة الطبيعية في النتائج. ويمكن للأتمتة تحسين قابلية تكرار عمليات التشغيل، لكنها لا تجعل المواد غير المستقرة تتصرف مثل الألواح الهندسية المتجانسة. لذلك، يجب أن يظل تخطيط الإنتاج قادرًا على التمييز بين العمليات المناسبة للتشغيل الآلي المتكرر وتلك التي تتطلب مناولة تراعي خصائص المادة بدرجة أكبر.
لذلك يتجه التطور نحو ماكينات مزودة بأنظمة مرجعية أفضل، ووظائف معايرة تلقائية، وتقسيم مناطق التفريغ، وإعداد مدعوم بالمستشعرات، ووحدات تشغيل قابلة للبرمجة. ويمكن لهذه الميزات تقليل الاعتماد على التعديلات اليدوية المتكررة، لكن قيمتها التجارية تعتمد على مدى توحيد بيانات المكوّنات والمواد في الورشة.
أصبحت معالجة الحواف من عنق الزجاجة في الإنتاج بالدفعات الصغيرة
غالبًا ما ينصب التركيز في نقاشات الأتمتة على القطع والتخريم، بينما تحظى معالجة الحواف باهتمام أقل إلى أن تصبح العملية المقيدة للإنتاج. وفي أثاث الألواح، تؤثر جودة الحواف الظاهرة بقوة في الجودة المدركة للمنتج. وقد تكون الدفعات القصيرة صعبة بوجه خاص لأنها قد تشمل تغييرات متكررة في سماكة اللوح ومادة شريط الحواف وإعدادات المادة اللاصقة ومعالجة الزوايا وهندسة الألواح.
يمكن لماكينات تلبيس الحواف الحديثة المزودة بوحدات قابلة للبرمجة وضبط تلقائي وتبديل سريع أن تقلل هذه الانقطاعات. كما يمكن لناقلات الإرجاع وأنظمة المناولة المنسقة أن تتيح لمشغّل واحد معالجة الألواح بكفاءة أكبر. ومع ذلك، تظل عملية تلبيس الحواف حساسة لإعداد المواد وصيانة الآلة. إذ تؤثر درجة حرارة الغراء وإعدادات الضغط وحالة أدوات التشذيب والكشط والتنظيف كلها في النتيجة النهائية.
قد يكون تبرير ماكينة تلبيس حواف مجهزة بالكامل مناسبًا لبعض فئات المنتجات. وفي حالات أخرى، قد يكون الخيار الأفضل ماكينة أبسط تدعمها عملية منضبطة لتجميع المهام. ولا يتحدد الاختيار بتوافر الأتمتة، بل بما إذا كان مزيج الطلبات يولّد ما يكفي من التعقيد المتكرر في معالجة الحواف لجعل التغيير التلقائي مجديًا اقتصاديًا.
بدأ استخدام الروبوتات والمناولة الآلية بشكل انتقائي
غالبًا ما تُطرح عمليات التحميل والتفريغ والتكديس والفرز الروبوتية بوصفها المرحلة التالية من أتمتة النجارة. ولها دور فعلي، لكنه انتقائي، في الإنتاج بالدفعات الصغيرة. إذ يمكن لأتمتة المناولة أن تحسن السلامة وتثبت معدل الإنتاج عندما تكون مواد الألواح ثقيلة، ويكون الإنتاج ممتدًا، ويبلغ استغلال الآلة مستوى يبرر نظام تغذية مستمرًا.
ينبغي الإقرار بقيودها. فاختلاف مقاسات الألواح وأشكالها غير المنتظمة وتغير تشطيبات الأسطح والتباين الكبير في تسلسل الدفعات تجعل المناولة الآلية أصعب مما هي عليه في الإنتاج المتكرر. كما أن دمج روبوت أو نظام تحميل يغيّر متطلبات تخطيط المصنع؛ إذ يجب مراعاة المساحة وحواجز السلامة وتجهيز المواد وإمكانية الوصول للصيانة وإجراءات استعادة التشغيل بعد الأعطال.
في كثير من العمليات الأصغر، تكمن الفرصة الأقرب في المناولة شبه الآلية، مثل طاولات الرفع وأنظمة البكرات وناقلات الإرجاع ورافعات التفريغ وطرق الفرز الموجّهة. ويمكن لهذه الحلول تقليل الإجهاد اليدوي والوقت المهدور دون فرض التعقيد الكامل لخلية روبوتية.
تتحول قرارات الاستثمار من سعر الآلة إلى اقتصاديات النظام
إن مقارنة ماكينات النجارة على أساس سعر الشراء أو قدرة المغزل أو معدلات التغذية المنشورة وحدها لا تكشف جوهر اقتصاديات الإنتاج بالدفعات الصغيرة. وتشمل بنية التكلفة ذات الصلة وقت الهندسة لكل طلبية ومدة الإعداد والعمالة اللازمة لنقل الأجزاء والتعرف عليها والتعرض للهدر وسرعة الاستجابة للصيانة وتراخيص البرامج واستهلاك الأدوات والتدريب وتوافر قطع الغيار.
يبدأ تقييم الاستثمار الأكثر فائدة بالطلبات التي تسبب صعوبات حاليًا. وقد تكون هذه مهامًا ذات تنوع كبير في المكوّنات، أو أخطاء تخريم متكررة، أو تأخرًا في التجميع بسبب أجزاء مفقودة، أو هدرًا مفرطًا في بقايا المواد، أو تغييرات متكررة في معالجة الحواف. وينبغي تقييم التقنية المقترحة في ضوء نقاط الخسارة المحددة هذه، لا استنادًا إلى ادعاء عام بزيادة الإنتاجية.
كما ينبغي تقييم الطاقة الإنتاجية بتحفظ. فقد تظل الآلة القادرة تقنيًا على معالجة مقاسات متعددة مقيدة بالبرمجة أو إعداد المواد أو التفريغ أو الفرز أو التجميع. وإذا أنتجت ماكينة تفريز CNC جديدة أجزاءً أسرع مما تستطيع العملية التالية استيعابه، تكون الشركة قد نقلت عنق الزجاجة بدلًا من إزالته.
تؤثر قدرات المورد مباشرة في مخاطر دورة حياة المعدات. فقد تكون وثائق الآلة والتشخيص عن بُعد والإلمام بوحدة التحكم وتدريب المشغّلين ودعم التركيب والتوافق الكهربائي وإمكانية الحصول على قطع الغيار بأهمية المواصفات الأولية نفسها. وبالنسبة إلى المعدات المستوردة، يقلل الاتفاق الواضح على النطاق التقني ومعايير القبول وتجهيزات السلامة ولغة البرنامج ومسؤوليات الخدمة من الالتباس بعد التسليم.
الميزة التنافسية هي تقليص الوقت من اتخاذ القرار إلى إنتاج القطعة
لا يتمثل أهم اتجاه في تشغيل الخشب في زيادة الأتمتة فحسب، بل في تقليص الوقت بين اعتماد قرار التصميم وإنتاج مكوّن مُشغَّل بدقة وجاهز للتجميع. ويسهم كل من التعشيق باستخدام CNC وتغيير الأدوات تلقائيًا وبيانات المهام الرقمية ومعالجة الحواف القابلة للبرمجة ومناولة المواد الانتقائية في تحقيق هذه النتيجة، عندما تُنفذ بوصفها أجزاءً من نظام إنتاج متكامل.
بالنسبة إلى مصنّعي الدفعات الصغيرة، نادرًا ما يكون التكوين الأفضل هو خلية الماكينات الأكثر تعقيدًا المتاحة. بل هو التكوين الذي يلائم ملف الطلبات الفعلي ونطاق المواد وقدرات القوى العاملة وبيئة الخدمة. ويجعل التطور المستمر في آلات تشغيل الخشب الإنتاج المرن أكثر سهولة من الناحية التقنية، لكن العائد يظل معتمدًا على انضباط البيانات والتصميم الواقعي لسير العمل والفهم الواضح للمواضع التي يستهلك فيها التنوع حاليًا الوقت وهامش الربح.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.