


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية ضبط ضغط التثبيت في آلة لصق حواف الخشب
اضبط ضغط التثبيت في آلة لصق حواف الخشب بحيث يتوافق ضغط خط اللصق المطلوب للمادة اللاصقة مع قوة التثبيت الموثقة للآلة، ثم تحقّق من الإعداد باستخدام لوح تجريبي. ابدأ ضمن نطاق العملية المعتمد، ولا تُجرِ أي تعديل إلا بعد فحص انغلاق الوصلات واستواء اللوح وجودة الالتصاق بعد التصلب. لا تكفي قراءة المنظّم وحدها لتحديد ما إذا كانت الوصلات تتلقى ضغطًا كافيًا.
يتغير الإعداد الصحيح بحسب سماكة اللوح وطول الوصلة وحالة الخشب والمادة اللاصقة وترتيب المشابك. إذا احتاجت الوصلة إلى قوة مفرطة لإغلاقها، فأصلح تجهيز الحواف قبل زيادة الضغط. ينبغي أن يؤدي التثبيت إلى تلامس الأسطح المجهزة بدقة تلامسًا محكمًا، من دون سحق الخشب أو ثني التجميعة.
ميّز بين ضغط المقياس والضغط عند الوصلة
يقيس مقياس الضغط الهوائي أو الهيدروليكي الضغط داخل الدائرة. أما تعليمات المادة اللاصقة فعادةً ما تصف الضغط المطبّق على السطح الملتصق. وقد تُستخدم وحدات متشابهة للقيمتين، لكنهما تمثلان حالتين مختلفتين.
تعتمد قوة الأسطوانة على ضغط المائع ومساحة المكبس الفعالة. كما تعتمد القوة التي تصل إلى اللوح على اتجاه الأسطوانة والميزة الميكانيكية والاحتكاك وبنية الآلة. استخدم جدول القوة الوارد في دليل الآلة أو إجراء تحويل الضغط كلما كان متاحًا. ولا تحدد مواصفات ضغط هواء الورشة ضغط خط اللصق.
في ترتيب بسيط تضغط فيه عدة مشابك على اللوح نفسه، تكون العلاقة الأساسية كما يلي:
متوسط ضغط الوصلة = إجمالي قوة التثبيت الجانبية الفعالة ÷ مساحة خط لصق طولي واحد.
في وصلة حواف مستطيلة، تساوي مساحة خط اللصق سماكة اللوح مضروبة في طول الوصلة. استخدم وحدات متوافقة: فقوة بالنيوتن مقسومة على مساحة بالملليمتر المربع تعطي ضغطًا بوحدة N/mm²، وهي مكافئة لـ MPa. يقدّر هذا الحساب متوسط الضغط، لكنه لا يبيّن ما إذا كانت القوة موزعة بالتساوي بين المشابك.
في التجميعة التقليدية التي تُضغط فيها الألواح المتوازية بين جانبين متقابلين، تقع الوصلات ضمن مسار القوة نفسه. لا تضرب المساحة تلقائيًا في عدد خطوط اللصق. أما مناطق التثبيت المنفصلة أو التجهيزات غير المعتادة أو الأقسام المحمّلة بشكل مستقل، فتتطلب طريقة الحساب الخاصة بالآلة.
افصل بين مواصفات المعدات عند تسجيل الإعدادات. فعلى سبيل المثال، إن متطلب ضغط الهواء المدرج بقيمة 0.6–0.8 MPa لمخرطة الخشب CNC CA-1530 CNC Wood Lathe يخص عملية مختلفة في مجال معالجة الخشب، ولا يوفر أساسًا لضبط ضغط لصق الحواف.
حدّد نطاق ضغط مناسبًا قبل تحميل المواد
راجع ورقة البيانات الفنية للمادة اللاصقة إلى جانب تعليمات آلة اللصق. حدّد ضغط التثبيت أو قوة التثبيت المطلوبة، ووقت التجميع المسموح به، والحد الأدنى لدرجة حرارة المادة، ومدة التثبيت. عندما لا تقدم إرشادات المادة اللاصقة سوى نطاق عام، اختر نقطة البداية وفقًا لتوصية العملية الموثقة لنوع الخشب والوصلة المعنيين.
تؤثر كثافة الخشب في مقاومته للانضغاط، لكن نوع الخشب وحده لا يكفي. فقد تظهر علامات المشابك على المواد اللينة قبل أن تنغلق وصلة سيئة التركيب. كما يحتاج الخشب الكثيف ذو الحواف الملساء والمشغولة بدقة إلى ضغط التلامس المحدد للمادة اللاصقة. لا يمكن لزيادة الضغط أن تعوّض الأسطح الملوثة أو المحتوى الرطوبي غير المناسب أو المادة اللاصقة التي بدأت تتكون عليها قشرة.
راعِ الفروق التالية عند اختيار إعداد بداية وتقييمه:
جهّز الحمولة بحيث يصل الضغط إلى كل وصلة
جرّب تركيب ألواح ممثلة للعملية جافة قبل نشر المادة اللاصقة. ينبغي أن تلتقي الحواف على امتدادها من دون الحاجة إلى قوة كبيرة. ابحث عن فجوات عند الأطراف، أو ضوء نافذ من الوسط، أو تمايل سببه عدم تعامد إحدى الحواف. أزل الشظايا وبقايا المادة اللاصقة المتصلبة عن أسطح الارتكاز والحواجز وأحذية الضغط.
يؤدي تفاوت سماكة الألواح إلى مشكلة أخرى: فقد يرتكز الماسك العلوي على الشريط الأعلى، بينما تظل الأشرطة المجاورة حرة في الارتفاع. تحقّق من تجانس السماكة ومحاذاة الدعامات قبل تغيير إعداد الماسك العلوي. يغلق الضغط الجانبي وصلات الحواف، بينما يمنع التقييد الرأسي الارتفاع. تعامل معهما باعتبارهما تعديلين منفصلين.
ضع القوة الجانبية بالقرب من منتصف سماكة اللوح متى سمح تصميم الآلة بالتعديل. فالقوة المطبّقة أعلى من اللازم أو أسفله تُحدث تأثيرًا دورانيًا يشجع على التقوس. كما أن المسافة بين المشابك مهمة: فقد تترك القوة الإجمالية المقبولة مناطق ضعيفة الانضغاط بين نقاط ضغط متباعدة.
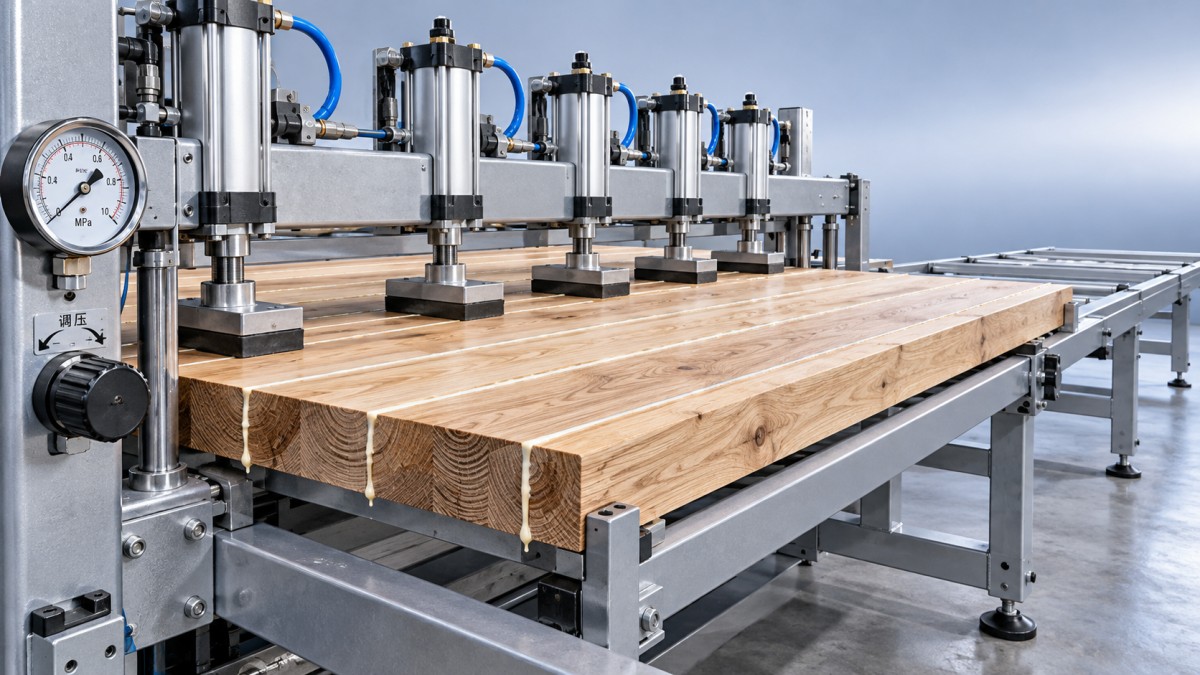
رتّب المشابك وفق مخطط تحميل الآلة، بما في ذلك ترتيبات تثبيت أطراف اللوح. أبقِ أحذية الضغط مستوية في مواضعها. إذا وصلت الأسطوانة إلى نهاية شوطها قبل أن يضغط الحذاء على اللوح، فإن ضغط الدائرة الظاهر لا يثبت وجود قوة تثبيت فعلية مفيدة.
اضبط الآلة ونفّذ تجربة محكومة
استخدم مخزونًا ممثلًا للعملية، وطريقة نشر المادة اللاصقة المقصودة، ونمط التحميل المستخدم في الإنتاج. لا تستطيع تجربة قطعة صغيرة متبقية التحقق من صلاحية لوح أطول بكثير عند اختلاف المسافة بين المشابك وتوزيع القوة.
- أجرِ التعديلات الميكانيكية بعد عزل مصادر الطاقة الخطرة. اتبع إجراء عزل الآلة، وفرّغ الضغط الهوائي أو الهيدروليكي المخزن، وثبّت المكونات التي قد تتحرك. اضبط المحددات والدعامات ومواضع المشابك قبل إعادة توصيل الطاقة.
- حدّد وحدة التحكم والمقياس الصحيحين. قد تكون لضغط الإمداد الرئيسي وضغط التثبيت الجانبي وضغط الماسك العلوي منظّمات منفصلة. تحقّق من الوحدات والدائرة الجاري تعديلها.
- أدخل إعداد البداية الموثق. ابقَ ضمن الحدود المقدرة للآلة ونطاق عملية المادة اللاصقة. في الآلات التي تتطلب الضبط أثناء وجود الضغط، استخدم وضع الإعداد المحمي المحدد وابتعد عن الأجزاء المتحركة.
- طبّق المادة اللاصقة بالتساوي وحمّل الألواح ضمن وقت التجميع المسموح به. اتبع تسلسل التثبيت المحدد لكي تستقر الألواح من دون احتجاز شريط مرتفع أو دفع اللوح بعيدًا عن المحدد.
- راقب الضغط أثناء التعشيق وخلال فترة التثبيت. سجّل القراءة تحت الحمل وأي تذبذب، وما إذا كانت الآلة تحافظ على الضغط مع استقرار التجميعة.
تتطلب بعض المنظّمات اتجاه ضبط محددًا أو دورة لتفريغ الضغط من أجل ضبط قيمة أقل بدقة. اتبع تعليمات المكوّن والآلة بدلًا من تكرار تدوير المقبض في وجود ضغط محبوس في الجهة اللاحقة للمنظّم. لا تفك الوصلات مطلقًا لتفريغ الضغط.
أثناء التجربة، افحص من موضع الرؤية المحدد. أوقف الآلة واعزلها قبل إدخال يدك في منطقة التثبيت أو إعادة وضع المواد. يُعد انغلاق الفجوة دليلًا مفيدًا فقط إذا ظل اللوح مستقرًا في موضعه ولم تظهر أضرار موضعية على الخشب.
افحص اللوح، لا المادة اللاصقة الخارجة فقط
قد تشير حبة رفيعة ومتواصلة إلى حد معقول من المادة اللاصقة إلى وصولها إلى حواف الوصلة. لكنها لا تثبت كفاية الضغط أو صحة كمية النشر أو سلامة الالتصاق بعد التصلب. ويتغير حجم الحبة بحسب لزوجة المادة اللاصقة وكمية التطبيق وامتصاص الخشب والوقت بين النشر والتثبيت.
لذلك، لا يعني خروج كمية كبيرة من المادة اللاصقة تلقائيًا أن الضغط مفرط؛ فقد يكون السبب استخدام كمية زائدة منها. وعلى العكس، قد ينتج خروج كمية قليلة عن نقص كمية المادة المنشورة أو تأخر التجميع، حتى عندما تكون قوة التثبيت كافية. اضبط كمية تطبيق المادة اللاصقة والضغط باعتبارهما متغيرين منفصلين.
راقب الاختلافات على طول اللوح. تشير فجوة محصورة في الوسط بين مشبكين إلى هندسة الحافة أو توزيع القوة. أما وجود فجوة بجوار حذاء ضغط واحد فيشير إلى سوء الاستقرار أو بلوغ حد الشوط أو وجود مشكلة ميكانيكية موضعية. قد تؤدي زيادة ضغط الدائرة بأكملها إلى تحميل المناطق التي تتمتع أصلًا بتلامس جيد فوق طاقتها.
يتطلب تقوس اللوح أثناء التعشيق استجابة مختلفة. افحص ارتفاع القوة واتجاه الألواح ومحاذاة الدعامات وتوقيت الماسك العلوي. قد تؤدي زيادة القوة الرأسية إلى تسطيح اللوح مؤقتًا، لكنها لا تعالج سبب التشوه. افحص شكله مرة أخرى بعد تحريره.
إذا انخفض الضغط أثناء فترة التثبيت، فتحقّق أولًا مما إذا كانت الآلة مصممة للحفاظ على الضغط تلقائيًا أم للاحتفاظ بضغط محبوس في الدائرة. قد يؤثر استقرار الخشب والمادة اللاصقة في القراءة؛ أما استمرار فقدان الضغط من دون تفسير فيستدعي أيضًا فحص نظام التحكم في الضغط. عالج أي سلوك غير طبيعي للضغط قبل اعتماد إعداد الإنتاج.
تحقّق من الوصلة بعد التصلب قبل زيادة الإنتاج
أبقِ اللوح التجريبي مثبتًا للمدة المحددة للمادة اللاصقة في ظروف المادة والورشة الفعلية. يختلف وقت تحرير المشابك عن وقت التصلب الكامل. فاللوح الذي يبقى متماسكًا بعد تفريغه لم يكتسب بالضرورة قوة كافية للخضوع لتشغيل مكثف أو لاختبار التصاق ذي دلالة.
بعد التحرير، افحص انغلاق الوصلة واستواء اللوح من دون إجباره على الاستواء مقابل الطاولة. يشير انفتاح خط الوصلة مجددًا إلى مشكلة لم تُحل، مثل سوء الملاءمة أو إجهاد الخشب أو ضعف الالتصاق أو التحرير المبكر. سجّل موضع الانفتاح؛ إذ يساعد موقعه على التمييز بين عيب التشغيل ومشكلة توزيع المشابك.
بعد وصول المادة اللاصقة إلى حالة الاختبار المطلوبة، افحص عينات مخصصة للإتلاف وفق إجراء الجودة المعتمد في الورشة. وتكشف العينات المأخوذة قرب الأطراف وبين نقاط التثبيت عن توزيع الضغط بدرجة أفضل من قطعة متبقية واحدة يسهل الحصول عليها. قيّم الجزء الداخلي من الوصلة، إلى جانب سطحها الظاهر.
يوفر حدوث فشل في الخشب بجوار الوصلة دليلًا مفيدًا على أداء الالتصاق، لكن تفسيره يعتمد على جودة الخشب وطريقة الاختبار. أما الانفصال النظيف على امتداد خط المادة اللاصقة فيتطلب فحص تجهيز السطح وكمية النشر ووقت التجميع والضغط وظروف التصلب. لا تفترض أن الضغط هو السبب لمجرد أنه أسهل عنصر تحكم يمكن تغييره.
إذا أظهرت التجربة عدم اكتمال التلامس وكانت الملاءمة الجافة سليمة، فزد الضغط بمقدار مضبوط ضمن النطاق المعتمد، ثم أعد التجربة. وعند ظهور السحق أو الانبعاج أو التشوه، راجع التحميل الموضعي وخفّض القوة وفق ما تسمح به العملية. غيّر متغيرًا واحدًا في العملية في كل مرة لكي تظل النتيجة قابلة للتفسير.
احفظ إعدادًا يمكن تكراره
سجّل الآلة ودائرة التثبيت المستخدمة وقراءة المقياس تحت الحمل وترتيب المشابك وأبعاد اللوح ونوع الخشب وحالة رطوبته والمادة اللاصقة وطريقة النشر ووقت التجميع ومدة التثبيت. أضف نتيجة فحص التجربة. فقيمة الضغط المحفوظة من دون هذه الظروف لا تمثل وصفة إنتاج مكتملة.
أعِد التحقق عند تغيير سماكة اللوح أو طوله، أو استخدام مادة لاصقة مختلفة، أو تغيير مواضع المشابك، أو إجراء إصلاحات تؤثر في نقل القوة. إذا بدأ إعداد معتمد بإنتاج فجوات، فافحص دقة المقياس وثبات المنظّم وحركة المشابك وتجهيز المخزون قبل زيادة الضغط. ينبغي أن يعالج التعديل التالي السبب الملحوظ للعيب.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.