

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات الحفر CNC للأثاث: كيف يؤثر ترتيب المغازل في زمن الدورة
آلات حفر CNC للأثاث: كيف يؤثر ترتيب المغازل في زمن الدورة
بالنسبة إلى المقيّمين الفنيين، يُعد ترتيب المغازل من أكثر التفاصيل تأثيرًا في آلة حفر CNC للأثاث. ويتجاوز تأثيره بكثير عدد الثقوب التي تُنجز في الدقيقة. فترتيب المغازل واتجاهها وتباعدها وإمكانية التحكم بها تحدد ما إذا كان بالإمكان تشغيل اللوح في عملية تثبيت واحدة، وعدد مرات إعادة تموضع قطعة العمل، ومقدار حركة محور الآلة المطلوبة، ومدى موثوقية مطابقة نمط الحفر لعملية التجميع اللاحقة.
وتكتسب هذه المسألة أهمية خاصة في إنتاج الخزائن وخزائن الملابس وأثاث المطابخ والمكاتب والأثاث الجاهز للتجميع، حيث قد يتطلب اللوح الواحد ثقوبًا لدعامات الرفوف، وفتحات لأقفال الكامة، وثقوبًا للأوتاد، وتجويفات للمفصلات، وثقوبًا للوصلات، وحفرًا للحواف. قد تضم الآلة عددًا كبيرًا من المغازل، ومع ذلك تحقق إنتاجية فعلية مخيبة للآمال إذا لم يتوافق نمط المغازل مع أنماط الثقوب السائدة في المصنع. وعلى العكس، قد يكون التكوين الأكثر مرونة مبررًا رغم طول زمن الحفر الاسمي، إذا أدى إلى الاستغناء عن خطوات المناولة والإعداد اليدوي أو التشغيل الثانوي.
السؤال العملي ليس ببساطة: «كم عدد المغازل المركّبة؟» بل: «ما مقدار تشغيل اللوح الذي يستطيع هذا الترتيب للمغازل إنجازه بدقة قبل إخراج اللوح من الآلة؟»
زمن الدورة مقياس للعملية، وليس مجرد رقم لسرعة الحفر
في حفر الأثاث، لا يمثل زمن القطع الظاهر سوى جزء واحد من الدورة. وينبغي أن يشمل التقييم الواقعي تحميل اللوح، وتحديد مرجعه، وتثبيته، وحركة محاور الآلة، ونزول المثقاب وارتداده، وتغيير الأدوات أو الرؤوس عند الاقتضاء، والتفريغ، وأي مناولة إضافية لازمة لتشغيل وجه أو حافة أخرى. وقد يكون زمن النقل والانتظار مهمًا أيضًا في خط مؤتمت. أما في الآلة المستقلة، فقد يكون لقدرة المشغّل على توجيه الألواح باتساق تأثير أكبر من فرق متواضع في سرعة محرك المغزل.
يؤثر ترتيب المغازل في عدة عناصر من هذه العناصر في الوقت نفسه. إذ يمكن لرأس حفر متعدد المغازل وثابت أن يحفر صفًا متكررًا في غطسة واحدة. وقد يستخدم رأس الحفر ذي المغازل المستقلة عددًا أقل من المغازل المتزامنة، لكنه يتجنب الفهرسة اليدوية عند اختلاف مواقع الثقوب. كما تتيح الوحدات الأفقية إنجاز عمليات الحواف دون نقل القطعة إلى آلة ثانية. لذلك قد يحقق ترتيب يبدو أبطأ في الكتيب دورة إجمالية أقصر لبرنامج أثاث متنوع.
لأغراض التقييم، من المفيد التمييز بين زمن الآلة لكل لوح وزمن الإنتاج لكل لوح مكتمل. وغالبًا ما يكون الرقم الأخير أكثر فائدة عند مقارنة خيارات المعدات.
كيف يغيّر اتجاه المغازل طريقة تشغيل لوح الأثاث
تجمع معظم تكوينات حفر الأثاث بين وظائف الحفر الرأسي والأفقي. تعمل المغازل الرأسية على وجه اللوح، وتُستخدم عادةً لثقوب التجميع ودعامات الرفوف وأنظمة الوصلات والعمليات المرتبطة بالمفصلات. أما المغازل الأفقية فتحفر في حواف اللوح، لتلبية متطلبات الأوتاد وتركيبات الكامة ووصلات نمط minifix وغيرها من متطلبات الربط. وغالبًا ما يكون توفر الوظيفتين ضمن تسلسل التثبيت نفسه هو العامل الفاصل بين عملية مباشرة وأخرى كثيرة المناولة.
يمكن أن تكون الآلة الرأسية فقط منتجة للألواح التي تتركز فيها الثقوب على الوجه، ولا سيما إذا أُنجزت ثقوب الحواف في مكان آخر أو لم تكن مطلوبة. لكن حفر الحواف نادرًا ما يكون أمرًا ثانويًا في إنتاج الأثاث ذي الهياكل. فإذا كان لا بد من إزالة كل لوح جانبي وقلبه وإعادة تحديد مرجعه وتشغيله في محطة منفصلة، فقد تتلاشى الوفورات الظاهرية لترتيب بسيط للمغازل بسبب تكاليف العمالة والحركة داخل المصنع ومخاطر التموضع التي يمكن تجنبها.
يمكن لترتيب يجمع بين الحفر الرأسي والأفقي تقليل هذه الانقطاعات، شريطة أن يثبت نظام الدعم والتثبيت قطعة العمل بإحكام خلال جميع العمليات المطلوبة. ولا تقتصر الفائدة على تقليل مرات التعامل مع اللوح، بل تشمل أيضًا تحسين الاتساق الموضعي بين ثقوب الوجه والثقوب المتقابلة في الحافة، إذ تُحدَّد مراجعها ضمن نظام إحداثيات الآلة نفسه.
كتل الحفر ثابتة المغازل: سريعة عندما يتكرر النمط
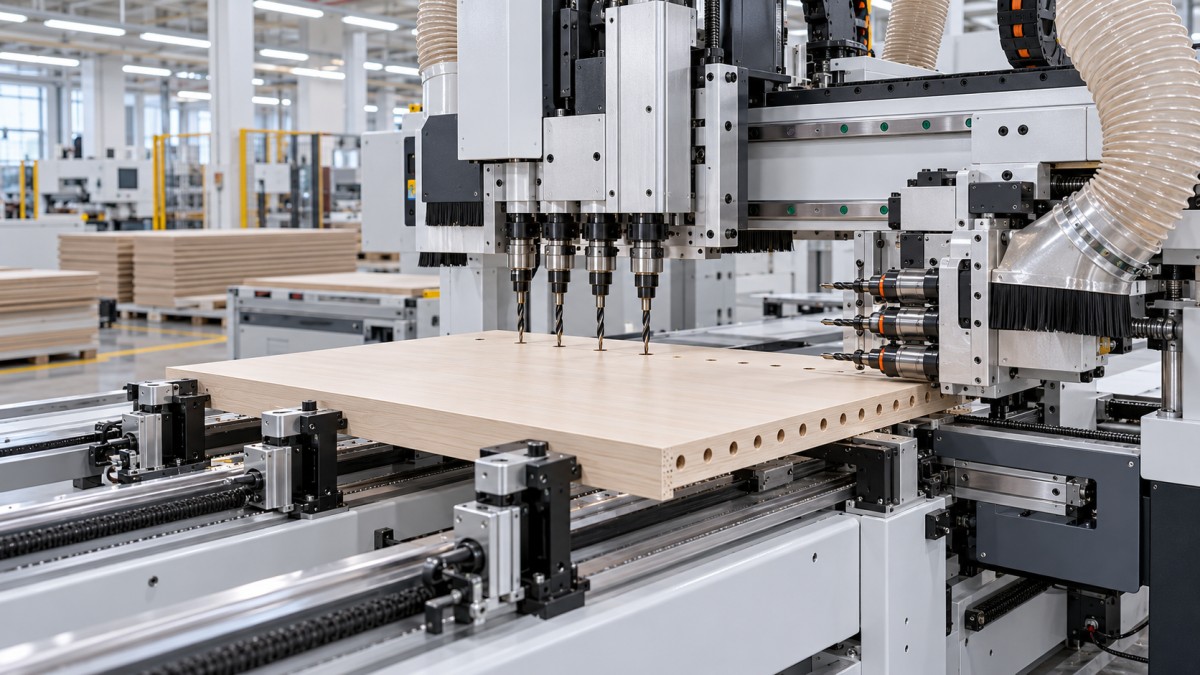
لا تزال كتل الحفر ثابتة المغازل ذات أهمية كبيرة في تصنيع الأثاث، لأن تصميمات كثيرة تعتمد على مسافات ثقوب متكررة. ويمكن حفر صفوف دعامات الرفوف وأنماط الثقوب النظامية والوصلات القياسية للخزائن بكفاءة عندما يتوافق تباعد المغازل مع تصميم المنتج. وتنزل عدة مثاقب معًا، ما يتيح للرأس إنجاز صف من الثقوب بحركة واحدة بدلًا من التموضع لكل ثقب على حدة.
يكون هذا الترتيب فعالًا بوجه خاص عندما تكون أبعاد الألواح وطرق الإنشاء مستقرة. فهو يقلل حركة المحاور، ويبسط البرمجة، ويجعل زمن الدورة أكثر قابلية للتنبؤ خلال دفعة إنتاج كبيرة. وفي الإنتاج التقليدي للخزائن، غالبًا ما تكون هذه القدرة على التنبؤ ذات قيمة تضاهي السرعة القصوى، لأنها تدعم موازنة عمليات القطع والتلبيس والتجميع والتغليف اللاحقة.
أما القيد فيتعلق بالهندسة. فالمسافة الثابتة بين المغازل لا تلائم تلقائيًا كل نمط للثقوب. وعندما تقع مواقع الثقوب بين المغازل المتاحة، قد يحتاج المتحكم إلى تحريك اللوح أو وحدة الحفر لإنشاء النمط المطلوب. وإذا تضمنت مجموعة المنتجات مواقع وصلات غير قياسية أو تجهيزات غير متناظرة أو تغييرات هندسية متكررة، فقد تقضي الآلة وقتًا أطول من المتوقع في إعادة التموضع. وقد يواجه المشغّلون أيضًا مزيدًا من أعمال الإعداد إذا لزم تغيير المثاقب أو تشغيلها انتقائيًا لبرامج ألواح مختلفة.
المشكلة ليست أن الكتل الثابتة تفتقر إلى الدقة. فعند صيانتها على النحو الصحيح، يمكنها توفير حفر متكرر موثوق. إنما المسألة هي مدى تطابق هندستها الثابتة مع الأشكال الهندسية المتكررة في مصنع الأثاث.
المغازل المستقلة التحكم ورؤوس الحفر المرنة
صُممت رؤوس الحفر CNC الأكثر مرونة للمنشآت التي تختلف فيها أنماط الثقوب بحسب الطلب أو المادة أو السوق أو مواصفات التجهيزات. ووفقًا للتصميم، يمكن اختيار وحدات الحفر بصورة مستقلة أو ترتيبها بحيث تدمج الآلة اتجاهات الحفر دون الاعتماد على نمط صف ثابت واحد. ويفيد ذلك في تصنيع الخزائن حسب الطلب، والأثاث المخصص للمشروعات، والإنتاج بالدفعات الصغيرة، والمصانع التي تجري تعديلات تصميمية متكررة.
لا تتمثل الميزة الأساسية في زمن الدورة بالضرورة في الحفر المتزامن عند كل موقع، بل في تقليل الزمن غير المرتبط بالقطع: تغييرات أقل في التجهيزات، وقرارات يدوية أقل، ومرات أقل لإعادة الألواح، وحاجة أقل إلى إعداد مخصص لكل فئة من الأثاث. وقد يكون الرأس المرن خيارًا أفضل عندما يتضمن جدول الإنتاج عددًا كبيرًا من الدفعات القصيرة، وتتجاوز تكلفة تغيير الإعداد الوفر الذي يتيحه النمط الثابت الأسرع.
وهناك مفاضلة. فالمرونة الأكبر تزيد أهمية برمجيات التحكم والتحقق من البرامج وديناميكية المحاور وانضباط المشغّل. كما تتطلب تأكيدًا واضحًا لنطاقات أقطار المثاقب ومواضع الأدوات المتاحة والحد الأدنى للمسافة بين العمليات، وما إذا كان بالإمكان تنفيذ جميع الثقوب الرأسية والأفقية المحددة دون تداخل. ولا ينبغي اعتبار الترتيب المرن أسرع في جميع الحالات؛ فهو أسرع عندما يكون التنوع مصدرًا لفقدان الوقت.
مقارنة التكوينات الشائعة في الاستخدام العملي
التباعد والتداخل والتكلفة الخفية لإعادة التموضع
يستحق تباعد المغازل القدر نفسه من الاهتمام الذي يحظى به عددها. فقد تكون مواقع الحفر المتقاربة ضرورية لبعض التجهيزات، لكن يجب أن يتيح ترتيب الرأس أيضًا خلوصًا ماديًا لأجسام المثاقب والظروف والأدوات المجاورة والمشابك ودعامات الألواح. وينبغي لمورّد الآلة مراجعة خريطة الثقوب الفعلية، لا الاكتفاء بقائمة أقطار المثاقب المطلوبة. فقد يتصرف برنامجان يحتويان على العدد نفسه من الثقوب بطريقة مختلفة تمامًا إذا تضمّن أحدهما عمليات متقاربة قرب حافة أو بمحاذاة منطقة مشبك.
غالبًا ما يُستهان بإعادة التموضع عند اختيار الآلة. فقد تبدو بضع حركات إضافية للمحاور غير مهمة في برنامج منفرد، لكن أثرها يتراكم خلال الوردية. والأهم من ذلك أن كل حركة قد تعتمد على دقة تحديد مرجع اللوح وثبات تثبيته. وتستحق المكونات الرقيقة والقضبان الضيقة والألواح المشوهة والألواح ذات الأسطح المكسوة بطبقات رقيقة حساسة اهتمامًا خاصًا أثناء التجارب. فالتسلسل المبرمج الأسرع محدود القيمة إذا اضطر المشغّل إلى إبطاء الآلة لتجنب الخدوش أو الاهتزاز أو سوء المحاذاة.
في الثقوب النافذة والثقوب القريبة من حافة اللوح، يؤثر تصميم الدعم وإدارة مواد الإسناد الخلفي أيضًا في الجودة ووقت التشغيل. وقد تؤدي تفتت الحواف الناتج عن الحفر وتآكل المثقاب وسوء شفط الغبار إلى الحاجة للتنظيف أو إعادة العمل، وهي أمور لا تظهر في حسابات زمن الدورة النظرية.
استخدم ألواحًا ممثلة للإنتاج في اختبارات القبول
ينبغي أن تستند المقارنة الفنية السليمة إلى ملفات إنتاج ممثلة، لا إلى عرض تجريبي عام للحفر. اختر عدة أنواع من الألواح: لوحًا جانبيًا قياسيًا عالي الإنتاج، ومكوّنًا لباب أو درج، ولوحًا كثيف الثقوب للتجهيزات، وقطعة صعبة ذات حجم إنتاج منخفض أو مخصصة. وأدرج مواد الألواح الفعلية ونطاق السُمك وحالة تلبيس الحواف عند الاقتضاء وأنماط حفر التجهيزات المستخدمة في الإنتاج.
أثناء التقييم، سجّل التسلسل الكامل من التحميل حتى اكتمال التفريغ. وافحص مواضع الثقوب واتساق العمق وتفتت الحواف وقابلية التكرار بعد عدة دورات والحاجة إلى التدخل اليدوي. واسأل أيضًا عن كيفية تعامل الآلة مع الألواح المرفوضة أو الموضوعة في اتجاه غير صحيح، واستبدال المثاقب ومراجعة البرامج والتنظيف الدوري. فهذه التفاصيل التشغيلية هي ما يجعل تقديرات زمن الدورة واقعية.
وينبغي مراجعة متطلبات السلامة ضمن التقييم نفسه. إذ تختلف التزامات سلامة آلات النجارة بحسب سوق الوجهة وسياق التركيب. ويجب التحقق من معايير سلامة الآلات ومتطلبات الكهرباء والحواجز وترتيبات إيقاف الطوارئ وواجهات شفط الغبار والوثائق ومتطلبات المطابقة المحلية ذات الصلة بالرجوع إلى المشروع المحدد، بدلًا من افتراض انطباقها استنادًا إلى فئة عامة للآلة.
اختر وفقًا لمزيج الإنتاج، لا لأكبر مواصفة
لا تكون قيمة العدد الكبير من المغازل كبيرة إلا عندما تعمل هذه المغازل على أنماط الثقوب الأكثر تكرارًا. ففي إنتاج الأثاث الجاهز للتركيب ذي المواصفات الموحّدة، قد يوفر تكوين ثابت متعدد المغازل، بقدرات رأسية وأفقية مناسبة، عملية منضبطة وفعالة. أما في المطابخ المخصصة وأثاث المشروعات والإنتاج قصير الدفعات في الورش، فقد تكون المرونة وتقليل الإعداد أهم من الحد الأقصى للحفر المتزامن.
تتمتع شركة Qingdao Zhongding Machinery Co., Ltd. بخبرة تزيد على عقدين في مجال آلات النجارة، بدءًا من بداياتها كورشة صغيرة وصولًا إلى توريد الآلات وحلول النجارة الأوسع لمصانع الأثاث والورش وخطوط الإنتاج الصناعية. وتشير هذه الخبرة إلى مبدأ عملي: ينبغي تقييم الآلة إلى جانب تدفق الألواح وبيانات البرمجيات ومعايير التجهيزات وسهولة الوصول لأعمال الصيانة والتخطيط لقطع الغيار وقدرات الأشخاص الذين سيشغّلونها. فترتيب المغازل ليس مواصفة مستقلة، بل جزء من نظام إنتاج.
قبل اعتماد آلة حفر CNC للأثاث، زوّد المورّد بملفات ممثلة للقطع واطلب منه اقتراح تسلسل لكل لوح. أكّد الثقوب التي تُحفر في الوقت نفسه، وتلك التي تتطلب إعادة تموضع المحاور، والحواف التي يمكن الوصول إليها في عملية تثبيت واحدة، والافتراضات التي يستند إليها زمن الدورة المعلن. وغالبًا ما يكون هذا النقاش أكثر إفادة من مجرد مقارنة أعداد المغازل، كما يوفر أساسًا أوضح لتكوين الآلة والدعم الفني والاستعداد لقطع الغيار وقرارات التشغيل طويلة الأمد.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.