


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
متى تُحسّن آلة تفريز أقفال الأبواب CNC دقة تجهيزات الأبواب
بالنسبة للمقيّمين الفنيين، تصبح آلة تفريز أقفال الأبواب CNC خيارًا جادًا عندما تكون دقة تجهيزات الأبواب وقابلية التكرار والإنتاجية بحاجة إلى التحسن في الوقت نفسه. ونادرًا ما يكون السؤال هو ما إذا كانت المعالجة باستخدام CNC أكثر دقة من الناحية النظرية. بل يتمثل السؤال الحقيقي في ما إذا كانت العملية الحالية قد وصلت إلى مرحلة تتسبب فيها عمليات التفريز اليدوي ومحطات الثقب المنفصلة والإعداد المعتمد على المشغّل في مخاطر إنتاجية قابلة للقياس.
في بيئة تصنيع الأبواب، قد يؤدي تجويف القفل الأعمق قليلًا من اللازم، أو فتحة المقبض المنحرفة عن المركز، أو موضع المسافة الخلفية المتغير من باب إلى آخر، إلى ما هو أكثر من إعادة العمل. فقد يعطل التجميع، ويعقّد تركيب التجهيزات، ويثير نزاعات تتعلق بالجودة، ويضعف الثقة في المنتج النهائي. وتصبح هذه المشكلات واضحة بصورة خاصة في الأبواب الملساء، والأبواب المطلية، وألواح الأبواب المغلفة، وبرامج الأبواب الداخلية كبيرة الحجم، حيث يكون الاتساق البصري مهمًا بقدر الملاءمة الوظيفية.
لا يُعد حل تفريز الأقفال القائم على CNC الإجابة المناسبة تلقائيًا لكل ورشة. ففي الأعمال المخصصة منخفضة الحجم، قد تظل المعالجة اليدوية الماهرة عملية. ولكن عندما يبدأ تكرار المنتجات أو تنوع المواصفات أو اتساق العمالة أو تعقيد التجهيزات في إرهاق العملية، يمكن لتفريز الأقفال باستخدام CNC أن يغير طريقة تحكم المصنع في الجودة.
عندما تصبح الدقة مسألة تخص نظام الإنتاج
تلاحظ مصانع كثيرة مشكلة المعالجة أولًا عند التجميع النهائي بدلًا من ملاحظة ذلك عند محطة التفريز. فلا يدخل جسم القفل في التجويف بسلاسة، أو ينحشر محور المقبض، أو تتطلب محاذاة صفيحة الاستقبال تعديلًا. وقد يحل المشغّلون كل مشكلة على حدة، لكن التكلفة المتراكمة تظهر لاحقًا: أبواب مرفوضة، ووقت تركيب إضافي، وتلف في التجهيزات، أو خط إنتاج ينتظر التصحيحات.
يعتمد تفريز الأقفال يدويًا على عمل عدة متغيرات معًا: حالة القالب، وموضع التثبيت، وحدّة الأداة، وتقنية المشغّل، ودقة القياس، واتساق لوح الباب نفسه. ويمكن للمشغّل الكفء تحقيق عمل ممتاز. لكن الصعوبة تكمن في الحفاظ على هذه النتيجة عبر الورديات، ومتغيرات المنتجات، ومئات الأبواب.
تكون آلة تفريز أقفال الأبواب CNC ذات قيمة أكبر عندما لا يعود المصنع يرغب في أن تعتمد الجودة أساسًا على التقدير الفردي في كل دورة. فمن خلال استخدام إحداثيات مبرمجة ومسارات أدوات مضبوطة ومراجع تثبيت قابلة للتكرار، تحول الآلة عملية تركيب حساسة إلى عملية تصنيع أكثر استقرارًا.
ويكون هذا التحول مهمًا للغاية عندما يجب أن يعمل الباب والتجهيزات كنظام واحد. إذ ينبغي أن ترتبط تجويف القفل وفتحة الأسطوانة وفتحة المقبض وتجهيز المزلاج ومعالجة الحافة وعمليات الثقب ذات الصلة بدقة بمرجعيات مشتركة. وغالبًا ما تؤدي معاملة هذه العمليات كمهام يدوية منفصلة إلى فروق موضعية صغيرة يصعب رؤيتها قبل التركيب.
المواضع التي يغير فيها تفريز الأقفال باستخدام CNC النتيجة
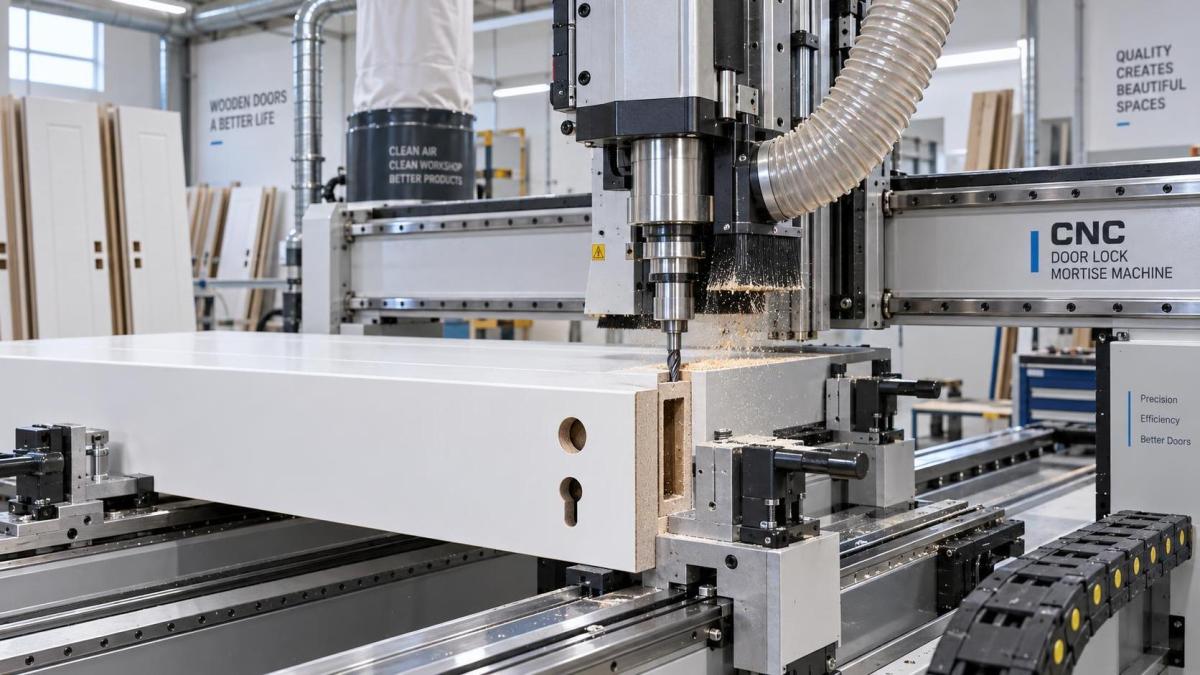
لا تتمثل أقوى حالة استخدام ببساطة في «سرعة أعلى». بل في القدرة على الحفاظ على العلاقات الحرجة بين التجهيزات بصورة أكثر اتساقًا مع تبسيط تدفق الإنتاج. وبحسب تكوين الآلة وتصميم الباب، يمكن استخدام مركز تشغيل CNC لأقفال الأبواب في تفريز تجويف جسم القفل، وثقب فتحات المقبض والأسطوانة، وثقوب الحافة، وتجهيز المزلاج، والعمليات المتعلقة بالمفصلات، وأنماط التجهيزات المحددة الأخرى.
بالنسبة للمقيّمين، يتمثل التمييز المهم في الفرق بين الأبعاد الاسمية والوظيفة بعد التجميع. فقد يكون قياس التجويف صحيحًا عند فحصه منفردًا، ومع ذلك يسبب مشكلات إذا كان عمقه أو خطه المركزي أو علاقته بثقوب الوجه غير صحيح. وتساعد برمجة CNC على الحفاظ على هذه العلاقات من عملية إلى أخرى.
- موضع تجويف القفل: يُحدد موضع التجويف بالرجوع إلى مراجع باب محددة بدلًا من تقديره باستخدام قالب أو خط معلّم.
- التحكم في العمق: يقلل التحكم المتسق في المحور Z من خطر التجاويف الضحلة التي تعيق التركيب أو التجاويف العميقة جدًا التي تضعف مقطع الحافة.
- المحاذاة بين الوجه والحافة: يمكن تنسيق خصائص المقبض والأسطوانة وعلبة القفل من برنامج واحد واستراتيجية تثبيت واحدة.
- أنماط تجهيزات قابلة للتكرار: يمكن تخزين طرازات الأقفال وتكوينات الأبواب المستخدمة بكثرة كبرامج، مما يقلل أعمال التخطيط المتكررة.
- تغيير إعدادات مضبوط: يمكن إدخال ارتفاعات أبواب جديدة ومراكز أقفال ومواصفات تجهيزات من خلال معلمات متحقق منها بدلًا من تعديلات مرتجلة.
تكتسب هذه القدرات أهمية خاصة عندما يورد المصنع مشاريع ذات جداول أبواب صارمة. فالفنادق والشقق والمدارس والمستشفيات ومباني المكاتب وأنظمة الأثاث أو القواطع الموحدة غالبًا ما تتطلب عددًا كبيرًا من الأبواب ذات مواقع تجهيزات متطابقة. وفي مثل هذه الأعمال، يمكن تكرار خطأ واحد متكرر مرات عديدة. ولا تلغي المعالجة باستخدام CNC الحاجة إلى الفحص، لكنها تقلل احتمال إعادة إنتاج خطأ غير مضبوط على نطاق واسع.
ليست كل مشكلة دقة ناتجة عن الآلة
قبل تحديد مواصفات آلة تفريز أقفال الأبواب CNC، من المهم فصل مشكلات المعالجة عن التباين في المراحل السابقة. فإذا كانت ألواح الأبواب غير متسقة في العرض أو السمك أو التربيع أو جودة الحافة، فقد تنتج حتى الآلة المبرمجة جيدًا نتائج تبدو غير متسقة. فالآلة تعتمد على ما يُعطى لها كمرجع. ولذلك يبدأ التقييم السليم بالعملية الكاملة، وليس فقط بورقة مواصفات CNC.
ينبغي للفرق الفنية فحص استراتيجية المرجع عن كثب. هل يُحدد موضع الباب من حافة المفصلة أو حافة القفل أو الوجه أو الأسفل أو من مجموعة من الأسطح؟ وهل يتوافق المرجع مع الأبعاد المستخدمة في الرسم وجدول التجهيزات؟ وهل يستطيع نظام التثبيت إمساك الأبواب الملتوية أو المنحنية قليلًا دون إتلاف الأسطح الزخرفية؟ غالبًا ما تكون هذه الأسئلة أهم من قدرة المغزل المعلنة.
كما يؤثر تركيب الباب في التقييم. إذ يمكن للأخشاب الصلبة وأبواب MDF والأبواب ذات قلب من ألواح الحبيبات وأبواب الخشب الرقائقي والمنتجات ذات القشرة والأسطح المغلفة والتجميعات المركبة المقاومة للحريق أن تستجيب بصورة مختلفة للتفريز والثقب. ويؤثر اختيار الأداة وإعدادات التغذية واستخراج الغبار ودعم قطعة العمل جميعها في نظافة الحافة والاستقرار الأبعادي. وينبغي تقييم نظام CNC بوصفه جزءًا من خطة عملية خاصة بالمادة.
عتبة عملية: عندما تبدأ تكلفة التفريز اليدوي في تجاوز ما يبدو عليه
قد تبدو المعدات اليدوية اقتصادية لأن الاستثمار الأولي أقل ولأن العملية مألوفة. لكن وقت العمل المرئي ليس سوى جزء من الحساب. وينبغي للمقيّمين الفنيين تضمين وقت الإعداد ووقت القياس وصيانة القوالب وتغيير الأدوات ومتطلبات التدريب وأعمال التصحيح والحركة الداخلية وجهد الفحص وتكلفة الأبواب التي لا يمكن إصلاحها دون أثر ظاهر.
تشير ظروف التشغيل التالية عادةً إلى أن تفريز الأقفال باستخدام CNC يستحق مراجعة أدق:
- تختلف مواضع القفل أو المقبض أو الأسطوانة بين المشغّلين أو الورديات.
- يعالج المصنع عدة علامات تجارية للتجهيزات، أو أحجام علب أقفال، أو متطلبات مسافة خلفية.
- يزداد حجم إنتاج الأبواب، لكن يصعب الاحتفاظ بعمالة تفريز ذات خبرة.
- يتسبب تركيب التجهيزات في اختناق قبل التشطيب أو التغليف أو التسليم إلى الموقع.
- لا يُسجل إعادة العمل دائمًا، ومع ذلك تُجري فرق التجميع تعديلات بانتظام.
- تتطلب مواصفات المشروع أبعادًا متسقة عبر دفعات كبيرة.
- ترغب الشركة في تقليل أعمال التخطيط للطلبات المتكررة دون التضحية بالمرونة للأبواب الخاصة.
تكون الآلة جذابة بصورة خاصة عند ظهور هذه الظروف مجتمعة. فقد تعطي الورشة التي تصنع عددًا قليلًا من الأبواب المخصصة شديدة التنوع الأولوية للمرونة والحرفية اليدوية. أما المنتج الذي يصنع أنواع أبواب متكررة بتجهيزات مجدولة، فمن المرجح أن يستفيد من البرامج المخزنة والتموضع المحدد وتخطيط الدورات المتوقع.
تقييم الآلة من خلال جدول التجهيزات
لا يبدأ التقييم المنتج بسؤال: «أي آلة CNC تتمتع بأكبر عدد من الميزات؟» ابدأ بجدول الأبواب والتجهيزات الفعلي. اجمع الرسومات التمثيلية وسجّل علب الأقفال وأطقم المقابض وترتيبات الأسطوانات وأنواع المزاليج وأحجام الأبواب ومتطلبات الاتجاه وظروف الحواف الأكثر تكرارًا.
ثم حدد العمليات التي يجب إكمالها في دورة تثبيت واحدة وتلك التي يمكن أن تبقى منفصلة بشكل معقول. ويمكن أن تحسن خطوات المناولة الأقل اتساق المواضع، ولكن فقط إذا كانت الآلة تدعم الأدوات وزوايا الوصول واتجاه قطعة العمل المطلوبة. وقد يناسب النظام المدمج الأبواب الداخلية الموحدة بصورة جيدة، بينما قد يلزم حل أكثر قابلية للتهيئة لتصاميم الأبواب المتنوعة أو خلايا المعالجة المتكاملة.
عند مراجعة عملية مقترحة لمعالجة أقفال الأبواب باستخدام CNC، ضع نقاط الفحص الفنية التالية في الاعتبار:
إدارة البرامج والتحكم في المعلمات
ينبغي أن تكون البرامج سهلة التحديد حسب نوع الباب ومواصفات التجهيزات، مع تحكم واضح في متغيرات مثل ارتفاع مركز القفل والمسافة الخلفية وسمك الباب والاتجاه ونمط الثقب. والهدف ليس منح كل مشغّل صلاحية تحرير غير مقيدة. بل جعل التغييرات المعتمدة قابلة للتتبع والتغييرات الروتينية بسيطة من دون تعريض الهندسة الأساسية للخطر.
تثبيت قطعة العمل وحماية السطح
يجب أن يقاوم التثبيت الحركة أثناء التفريز مع حماية الأسطح النهائية أو الحساسة. ويعد ذلك بالغ الأهمية للأبواب المطلية أو ذات القشرة أو المغلفة أو مسبقة التشطيب. اسأل عن كيفية استيعاب الآلة للعروض والسماكات المختلفة، وما إذا كان الدعم كافيًا للأبواب الثقيلة، وكيف يتحقق المشغّلون من أن اللوح قد استقر بصورة صحيحة على المراجع.
إتاحة الأدوات وإخلاء الرايش
تنتج تجاويف الأقفال العميقة رايشًا يمكن أن يؤثر في جودة التشطيب واستقرار القطع إذا كان الاستخراج ضعيفًا. ويجب أن يتناسب وصول الأداة مع أبعاد التجويف واتجاهات الثقب المطلوبة. وتختلف هندسة القاطع المناسبة وسرعة المغزل ومعدل التغذية وقدرة الاستخراج حسب المادة. ويقدم نظام CNC أفضل نتائجه عندما تُطوّر معلمات المعالجة بما يناسب تركيب الباب الفعلي بدلًا من نسخها من إعداد عام.
السلامة وبيئة العمل وتدفق التحميل
ألواح الأبواب قطع عمل كبيرة وصعبة المناولة. وتؤثر طريقة التحميل وارتفاع الدعم ومدى وصول المشغّل ومسار التفريغ في السلامة وزمن الدورة الواقعي. وقد تصبح الآلة القادرة تقنيًا محطة غير فعالة إذا كان تدفق المواد المحيط بها مخططًا بشكل سيئ.
ينبغي التحقق من الدقة في حالة التجميع
من المغري اعتماد آلة بعد قياس نموذج تجويف نظيف. وهذا مفيد، لكنه غير كافٍ. تتضمن عملية القبول الأكثر دلالة تركيب جسم القفل المقصود والمحور والأسطوانة وطقم المقبض وأي تجهيزات مرتبطة. وينبغي فحص الباب للتأكد من سلاسة التشغيل واستقرار التجهيزات ومحاذاة الوجه ومظهر الحافة وقابلية التكرار عبر عدة قطع.
كما ينبغي للمقيّمين فحص إجراء القطعة الأولى بعد تغيير البرنامج. هل يستطيع المشغّل تنفيذ دورة تحقق آمنة؟ وهل توجد طريقة واضحة لفحص طول الأداة وتحديد موضع لوح باب جديد وتأكيد اتجاه نمط المعالجة؟ تحدث العديد من الأخطاء التي يمكن تفاديها ليس أثناء الإنتاج المستقر، بل أثناء تغيير الإعداد والتجهيز.
ومن الممارسات المفيدة الأخرى فحص عينات من نقاط مختلفة خلال الوردية. فهذا يكشف ما إذا كان تآكل الأداة أو تراكم الرايش أو التغيرات الحرارية أو مناولة المشغّل تؤثر في النتيجة. والهدف ليس مجرد إثبات أن آلة CNC تستطيع القطع بدقة مرة واحدة؛ بل تأكيد أن العملية يمكن أن تظل مستقرة في ظروف التشغيل العادية.
دمج تفريز CNC دون تعطيل خط الأبواب
لا يتطلب اعتماد آلة تفريز أقفال الأبواب CNC إعادة بناء مصنع كامل، لكنه يتطلب دمجًا مدروسًا. تحتاج ألواح الأبواب إلى مسار متوقع نحو الآلة. ويجب أن تصل بيانات التجهيزات إلى البرمجة في شكل مضبوط. كما تحتاج الأجزاء النهائية إلى تعريف يضمن إقران طقم القفل الصحيح بالباب الصحيح.
في العديد من العمليات، تكون أفضل نقطة بداية هي خلية مركزة تتعامل مع عمليات التجهيزات الأكثر تكرارًا وحساسية للجودة. وبمجرد إعداد البرامج والأدوات وإجراءات الفحص وتدريب المشغّلين، يمكن توسيع النهج نفسه ليشمل عائلات أبواب إضافية. وغالبًا ما ينتج هذا النهج المرحلي ملاحظات أوضح من محاولة أتمتة كل نوع من الأبواب في اليوم الأول.
ويهم الدعم الموثوق أيضًا بعد التشغيل. فآلات النجارة ليست مجرد أصل رأسمالي؛ بل هي جزء من عملية تشغيل تعتمد على الصيانة وقطع الغيار والإرشاد الفني واستكشاف الأعطال وإصلاحها في الوقت المناسب. وتتعامل شركة تشينغداو تشونغدينغ للآلات المحدودة، التي تمتلك أكثر من عقدين من الخبرة في تصنيع وتصدير آلات النجارة، مع اختيار المعدات مع مراعاة هذا العمر التشغيلي الأطول. وبالنسبة لمصنّعي الأبواب، ترتبط قيمة الآلة ارتباطًا وثيقًا بمدى الثقة في إمكانية صيانتها وضبطها ودعمها مع تطور متطلبات الإنتاج.
القرار يتعلق حقًا بقابلية التكرار المضبوطة
يكون حل تفريز الأقفال باستخدام CNC مبررًا عندما يحتاج تجهيز عتاد الأبواب إلى أن يصبح أقل اعتمادًا على الذاكرة والتعليم اليدوي وتقنية التفريز الفردية. فهو يمنح المصنّعين وسيلة لتحويل مواصفات الأبواب والتجهيزات المعتمدة إلى تعليمات معالجة قابلة للتكرار، مع الاحتفاظ بالمرونة اللازمة لإدارة الطرازات المختلفة ومتطلبات المشاريع.
بالنسبة للمقيّمين الفنيين، فإن الخلاصة الأكثر فائدة واضحة: قيّم الآلة وفقًا للعيوب وتغييرات الإعداد والمواد وجداول التجهيزات التي يتعامل معها المصنع كل أسبوع. وإذا كان تركيب الأقفال غير الدقيق يسبب عمالة خفية أو تجميعًا غير موثوق أو أبوابًا نهائية غير متسقة، فإن آلة تفريز أقفال الأبواب CNC يمكن أن تكون أكثر من مجرد محطة تفريز أسرع. ويمكن أن تصبح نقطة التحكم التي تحقق تقاربًا أكبر بين معالجة الأبواب وتركيب التجهيزات والجودة النهائية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.