


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
عندما تحتاج آلات معالجة القشرة الخشبية إلى تحكم متزامن في التغذية
تكون هناك حاجة إلى التحكم المتزامن في التغذية عندما لا يعود خط القشرة الخشبية قادرًا على تحمّل تشغيل كل محطة كآلة مستقلة. وفي آلات معالجة القشرة الخشبية، يصبح ذلك مهمًا بشكل خاص عندما يجب أن تمر الصفائح الرقيقة عبر عمليات القص، والوصل، والتجفيف، والصنفرة، والفرز، والتكديس، أو الكبس بمسافة منتظمة ومن دون فقدان اتجاهها.
لا يقتصر العامل العملي المحفز على زيادة سرعة الخط فحسب. فقد يعمل خط بطيء يتعامل مع قشرة خشبية قصيرة ومتجانسة وجافة بشكل مقبول باستخدام محركات مضبوطة بشكل مستقل. أما الخط الأسرع، أو الخط الذي يعالج محتوى رطوبة متغيرًا، أو شرائط ضيقة، أو قشرة خشبية مُصلحة، أو مواد بدرجة جودة للسطح، فقد تظهر به عيوب حتى عندما تبدو كل آلة منفردة وكأنها تعمل بشكل صحيح. وغالبًا ما تكون المشكلة في الانتقال بين الآلات: إذ يسحب أحد السيور الناقلة مبكرًا قليلًا، أو تمسك أسطوانة بالمادة مدة أطول قليلًا، أو تستقبل محطة لاحقة صفيحة قبل أن تُحرر تمامًا من المحطة السابقة.
عندما تؤثر فروقات التوقيت هذه في المردود أو جودة السطح أو دقة وصلة الغراء أو حالات التوقف غير المخطط لها، ينبغي التعامل مع التغذية المتزامنة باعتبارها متطلبًا للعملية وليس ميزة أتمتة اختيارية.
ما الذي تتحكم به التغذية المتزامنة فعليًا
التغذية المتزامنة هي أكثر من مجرد مطابقة سرعات المحركات. فهي تنسق حركة المادة عبر الأقسام المتصلة بحيث تتحرك القشرة الخشبية بسرعة خطية مضبوطة، وتصل إلى كل نقطة انتقال في الوقت المحدد، وتحافظ على فجوة متوقعة بينها وبين الصفيحة التي تسبقها.
يربط النظام المصمم بشكل صحيح عادةً بكرات التغذية والسيور والسيور الناقلة بالسلاسل وأجهزة الضغط ومعدات الاستقبال اللاحقة من خلال منطق تحكم مشترك. وقد تتم مشاركة مراجع السرعة إلكترونيًا، بينما تؤكد المستشعرات وجود الصفيحة وموضعها. ووفقًا للعملية، قد يحتاج الخط أيضًا إلى تسارع وتباطؤ مضبوطين، وإدارة الفجوات، والاستجابة لتوقف مؤقت في محطة لاحقة.
والغرض هو منع قسم واحد من إحداث شد أو انضغاط في صفيحة لا يزال قسم آخر يتحكم بها. تتمتع القشرة الخشبية بمقاومة ضعيفة لهذا التعارض. قد تتحمل اللوحة الصلبة عدم تطابق بسيطًا في السرعة؛ لكن القشرة الرقيقة قد تتجعد أو تنشق بمحاذاة اتجاه الألياف الضعيف أو تنحرف عبر الناقل أو تنبعج قبل أن يلاحظ المشغل المشكلة.
ومن المفيد التمييز بين التغذية المتزامنة والضبط البسيط للسرعة. فالخط المزود بمحركات بتردد متغير يمكن أن يتيح للمشغلين ضبط سرعات اسمية متشابهة لعدة آلات. لكن ذلك لا يضمن استجابة الآلات معًا أثناء بدء التشغيل أو أوامر التوقف أو تغييرات معدل الإنتاج أو انقطاع تدفق الصفائح. تأخذ المزامنة الحقيقية في الاعتبار الظروف الديناميكية، وليس فقط السرعة المعروضة على لوحات التحكم المنفصلة.
الظروف التي تجعل المزامنة ضرورية
لا تتطلب كل عمليات القشرة الخشبية المستوى نفسه من التحكم المنسق. وتزداد الحاجة إليه بصورة حادة عندما تترك المادة أو تسلسل العملية أو هدف الجودة هامشًا ضئيلًا للتفاوت.
يُعد تفاوت عرض القشرة الخشبية عاملًا مهمًا آخر. يمكن للنظام الذي يتعامل مع صفيحة ذات أبعاد ثابتة باستمرار أن يعتمد على توجيه جانبي بسيط وتلامس مستقر مع البكرات. أما الأبعاد المختلطة والشرائط الضيقة وحالات الحواف غير المنتظمة فتزيد من خطر دخول أحد الجانبين إلى منطقة انتقال قبل الجانب الآخر. لا تستطيع المزامنة تصحيح كل مشكلات التتبع، لكنها تمنع تعارض السرعة الذي يمكن تجنبه من تفاقم المشكلة.
كما أن حالة الرطوبة مهمة أيضًا. قد تكون القشرة الخشبية المقطوعة حديثًا أو غير المهيأة بالكامل أكثر مرونة، بينما قد تصبح المادة المجففة أكثر من اللازم هشة. كلتا الحالتين حساسيتان للتغيرات المفاجئة في قوة الجر. وعندما تتضمن العملية تغيير أنواع القشرة الخشبية أو سماكاتها أو نطاقات رطوبتها، ينبغي أن توفر عناصر التحكم وصفات تشغيل قابلة للاستخدام أو نوافذ تشغيل قابلة للضبط بدلًا من الاعتماد على إعداد محرك ثابت واحد.
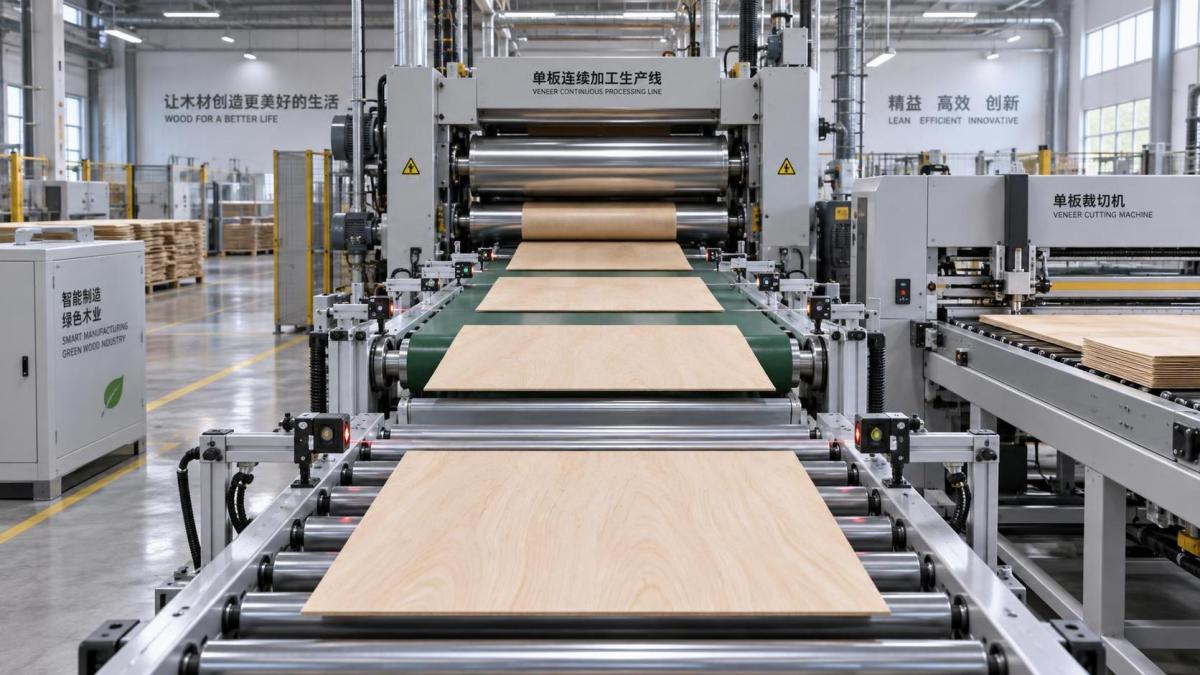
انظر إلى نقاط الانتقال، وليس فقط إلى مواصفات الآلات
من الأخطاء الشائعة في التقييم مقارنة سرعة التغذية المقدرة للآلات الفردية وافتراض أن الأرقام المتوافقة تعني تشغيلًا متوافقًا. فالسرعة المقدرة ليست سوى جزء واحد من المسألة. والقضية الأكثر دلالة هي ما يحدث عند كل عملية تسليم.
فكر في مقص قشرة خشبية يغذي آلة تجميع، أو ناقل يستقبل صفائح من مجفف. عند الانتقال، قد تظل الآلة السابقة تمسك بالحافة الخلفية بينما تكون أسطوانة القسم اللاحق قد أمسكت بالفعل بالحافة الأمامية. إذا كان القسم اللاحق يعمل بسرعة أكبر، تتعرض القشرة الخشبية للشد. وإذا كان يعمل بسرعة أقل، فقد تنضغط الصفيحة وتكوّن تموجًا. ويمكن لأي من الحالتين أن يؤثر في عملية قص أو وصل أو تكديس لاحقة.
لذلك ينبغي للمراجعة الفنية أن ترسم مسار المادة وتحدد كل منطقة يمكن لجهازين فيها التأثير في الصفيحة نفسها. ولكل منطقة، حدد ما يلي:
- أي آلة أو ناقل يمثل مرجع السرعة الرئيسي.
- كيف يتبع القسم المجاور هذا المرجع أثناء التشغيل العادي.
- ما إذا كانت سرعة سطح البكرة وسرعة الناقل وسرعة الخط المطلوبة متسقة عند نقطة الانتقال.
- كيف يتعامل النظام مع بدء التشغيل والتباطؤ التدريجي والتوقفات الطارئة وإعادة التشغيل بعد انحشار.
- أي المستشعرات تؤكد وصول الصفيحة أو تحريرها أو الفجوة أو الانحراف أو غياب المادة.
- ما إذا كان يمكن استخدام التجاوز اليدوي بأمان للإعداد واستعادة التشغيل بعد الأعطال.
تكشف هذه المراجعة غالبًا نقطة ضعف غير ظاهرة في قائمة المعدات القياسية: قد تكون الآلات قادرة بشكل منفرد، لكن واجهات التحكم الخاصة بها قد لا توفر علاقة مستقرة على مستوى الخط. وقد يتطلب تحديث هذه العلاقة لاحقًا تغييرات في المحركات وتركيب مشفرات وإضافة مستشعرات ومراجعة منطق السلامة وتعديل بنية التحكم في الخط.
المواضع التي تحقق فيها التغذية المتزامنة أوضح قيمة إنتاجية
تُعد خطوط مجففات القشرة الخشبية المستمرة مثالًا نموذجيًا. تخرج المادة من المجفف بحالات قد تختلف ضمن الدفعة، ويجب أن تستقبل المناولة اللاحقة الصفائح بمعدل تفريغ المجفف من دون تكوين طابور أو السحب بعكس ناقل التفريغ. وإذا كان الخط يتضمن تبريدًا أو قصًا أو فرزًا أو تكديسًا، فيجب أن تظل علاقة السرعة مستقرة مع تغير معدل العملية. وإلا فقد يعوض المشغلون في المراحل اللاحقة عن ذلك بإبطاء الخط بوتيرة أكثر من اللازم.
تستفيد عمليات تجميع ووصل القشرة الخشبية أيضًا عندما يجب أن تلتقي الشرائط الواردة في موضع مضبوط. فقد ينتج عن شريط قشرة خشبية ضيق يدخل بزاوية طفيفة أو بفجوة غير متسقة تراكب غير متساوٍ أو محاذاة ضعيفة أو وصلة تُحدث لاحقًا عيوبًا بصرية في ألواح الواجهة. قد تكون معدات الوصل مصنوعة بدقة، لكن الوصل الدقيق لا يزال يعتمد على مدى اتساق تقديم المادة إليها.
في إنتاج ألواح الأثاث، تصبح التغذية المتزامنة أكثر قيمة عندما تكون جودة قشرة الواجهة معيار قبول أساسيًا. يمكن أن تؤدي عيوب السطح والحواف المتضررة وعدم اتساق مطابقة اتجاه الألياف إلى فقدان في المواد لا يتناسب مع تكلفة نظام التحكم. وهذا مهم بشكل خاص عندما تكون العمليات اللاحقة مؤتمتة وقدرتها محدودة على استعادة صفيحة تصل منحرفة أو قريبة جدًا من الصفيحة التالية.
على النقيض من ذلك، قد لا تبرر آلة مستقلة تعالج دفعات صغيرة مع مناولة يدوية متكررة خطًا متزامنًا معقدًا. فإذا كان المشغل يفصل الصفائح عمدًا أو يضبط الاتجاه بين القطع أو يعمل بمواد استرداد غير منتظمة، فقد توفر عناصر التحكم المحلية المستقلة مرونة أكبر. وينبغي أن يستند القرار إلى تدفق المادة المتكرر ومخاطر الجودة، وليس إلى افتراض أن المزيد من الأتمتة أفضل دائمًا.
ميزات التحكم الجديرة بالتحديد
يمكن أن تصف عبارة “المحرك المتزامن” قدرات مختلفة جدًا. ينبغي أن تحدد وثائق الشراء السلوك المطلوب بدلًا من قبول العبارة بمفردها.
مرجع السرعة والتغذية الراجعة المشتركان
ينبغي أن يكون للخط مرجع رئيسي واضح، يستند عادةً إلى محرك متحكم به أو إشارة مشفر. ويحتاج التابعون إلى تغذية راجعة تتيح لهم الحفاظ على النسبة المقصودة مع تغير الحمل. قد تكون المطابقة ذات الحلقة المفتوحة كافية للتطبيقات المتسامحة، لكن التغذية الراجعة ذات الحلقة المغلقة أكثر ملاءمة عندما يكون موضع القشرة الخشبية وشدها حساسين.
التحكم القائم على المناطق
لا ينبغي اعتبار الخطوط الطويلة ناقلًا واحدًا غير منقطع. فلكل منطقة سلوك انتقال خاص بها واحتياجات لكشف الصفائح ونمط عطل محتمل. يتيح التحكم بالمناطق للنظام إدارة التراكم المحلي أو الفصل المضبوط حيثما تسمح العملية بذلك، مع تجنب الانضغاط غير المسيطر عليه للقشرة الخشبية بين الأقسام.
استراتيجية مستشعر مرتبطة بإجراء فعلي
تكون المستشعرات الكهروضوئية أو مستشعرات الوجود الأخرى مفيدة فقط عندما تؤدي إشاراتها إلى استجابة محددة. فقد يؤكد مستشعر عند نقطة انتقال وصول الحافة الأمامية؛ وقد يؤكد آخر أن القسم السابق يمكنه تحرير الصفيحة. ينبغي وضع المستشعرات في مواضع يمكنها فيها كشف المادة بشكل موثوق رغم الغبار وتفاوت السطح وتغير لون القشرة الخشبية. وكثرة المستشعرات ليست بديلًا عن تسلسل تحكم منطقي.
استعادة الأعطال المنسقة
الخط الذي يتوقف بأمان لكنه يعيد التشغيل بصورة غير متوقعة لا يزال يسبب هدرًا. ينبغي أن يحدد تصميم التحكم ما يحدث للقشرة الخشبية الموجودة بالفعل داخل كل منطقة بعد التوقف. في بعض العمليات، يكون الإجراء الصحيح هو تفريغ الخط يدويًا. وفي عمليات أخرى، يمكن أن تحافظ إعادة التشغيل المضبوطة بسرعة مخفضة على المادة. ينبغي مناقشة ذلك قبل الشراء لأنه يؤثر في كل من تصميم الأتمتة وإجراءات المشغلين.
لا تخلط بين المزامنة والتحكم في الجر
تدير المزامنة العلاقة بين أقسام الآلات. لكنها لا تلغي الحاجة إلى مناولة ميكانيكية جيدة. فلا تزال البكرات المتآكلة والسيور الملوثة والضغط غير المضبوط جيدًا وكسوة البكرات غير الصحيحة والموجهات الجانبية غير الكافية أو الدعم الفراغي غير المتساوي تسبب الانزلاق وأخطاء التتبع. إذا كانت سرعة السطح صحيحة لكن القشرة الخشبية تنزلق على إحدى البكرات، فسيفيد التحكم الإلكتروني بأن الأمر سليم بينما تتحرك المادة بشكل غير صحيح.
لهذا السبب، يجمع خط القشرة الخشبية المناسب بين تنسيق التحكم والتلامس الميكانيكي المستقر. يجب أن يكون ضغط البكرة كافيًا لنقل الصفيحة من دون ترك علامات عليها أو سحق الحواف الهشة. ويجب أن توفر أسطح الناقل جرًا متكررًا مع بقائها قابلة للتنظيف. وينبغي أن تصحح الموجهات الانحراف البسيط من دون إجبار القشرة الخشبية على مسار مشوه. فلا يمكن لأفضل بنية تحكم أن تعوض تصميم انتقال يضر بالمادة ماديًا.
تسلسل عملي لإعداد المواصفات
قبل مقارنة عروض المعدات، حدد ظروف الإنتاج التي يجب أن يتعامل معها نظام التغذية. ابدأ بنطاق سماكة القشرة الخشبية وأنواعها وأبعاد الصفائح وحالة الرطوبة والعيوب المتوقعة ودرجة السطح المطلوبة. ثم وثّق تسلسل الخط، بما في ذلك جميع المعدات اللاحقة الحالية أو المخطط لها. وينبغي أن يتبع متطلب التحكم خريطة المادة والعملية هذه.
بعد ذلك، اطلب من الموردين وصف منطق نقل المادة في الإنتاج العادي وأثناء الحالات الاستثنائية. يحدد العرض المفيد الأقسام الرئيسية والتابعة، ويؤكد نطاقات السرعة المتاحة، ويبين كيفية إدارة فجوات الصفائح، ويشرح تسلسل التوقف وإعادة التشغيل. كما ينبغي أن يوضح أي أجزاء الخط المشمولة بنطاق التحكم. إن عبارة “مجهز للتوصيل” ليست مماثلة لتسليم نظام متزامن متكامل.
يستحق دعم التكامل الاهتمام عندما يتعين على عدة آلات العمل كخط واحد. تقوم شركة Qingdao Zhongding Machinery Co., Ltd. بتصنيع وتصدير آلات النجارة، وتعرض الدعم الفني وتوريد قطع الغيار والاستجابة لخدمة ما بعد البيع كجزء من نهجها للخدمة طويلة الأجل. بالنسبة لمشروع مناولة قشرة خشبية متكامل، لا يقتصر النقاش ذو الصلة على تصنيع الآلة؛ بل يشمل أيضًا ما إذا كان المورد قادرًا على تحديد الواجهات والمساعدة في التشغيل التجريبي ودعم مكونات التحكم التي تحافظ على عمل الخط بعد التركيب.
ينبغي أن تستند معايير القبول النهائية إلى العملية. بدلًا من قبول الخط لمجرد أن المحركات تصل إلى سرعة محددة، راقب حركة القشرة الخشبية عبر نقاط الانتقال عند إعدادات الإنتاج العادية. تحقق من الانحراف والرفرفة والتراكب وعلامات الشد وتلف الحواف وفشل الكشف وتكوين الأكوام غير المنتظم. وأدرج ظروف المواد الممثلة حيثما أمكن، لأن الخط الذي يتعامل فقط مع قشرة خشبية مسطحة ومتجانسة أثناء الإعداد قد لا يعكس التشغيل اليومي.
متى يكون الاستثمار في التحكم مبررًا
يكون التحكم في التغذية المتزامنة مبررًا عندما تسبب حركة المادة غير المتسقة عيوبًا لا يمكن تصحيحها اقتصاديًا في المراحل اللاحقة، أو عندما يحد التدخل اليدوي المتكرر من قيمة خط مؤتمت بخلاف ذلك. ويكون أكثر إقناعًا عندما يؤثر توقيت الصفائح في دقة القص أو الوصل أو الفحص أو الفرز أو التكديس؛ وعندما تكون القشرة الخشبية الهشة عرضة للتلف؛ وعندما يتعين على عدة آلات تغيير السرعة معًا.
ويكون أقل ضرورة لمحطات العمل المعزولة التي تُدار يدويًا ذات استمرارية الإنتاج المنخفضة وهامش التسامح الواسع مع التفاوت. ومع ذلك، قد تكون ترتيبات المزامنة المستقبلية منطقية حتى في هذه الحالة عندما تتوقع ورشة العمل إضافة نواقل أو فرز آلي أو معالجة لاحقة في وقت لاحق.
ينبغي أن ينتهي القرار بسؤال بسيط: هل تستطيع كل محطة استقبال كل صفيحة من القشرة الخشبية والتحكم بها وتحريرها من دون التعارض مع المحطة التي قبلها أو بعدها؟ عندما تعتمد الإجابة على تدخل المشغل أو إعدادات سرعة بالمحاولة والخطأ أو تكرار توقفات الخط، لم تعد التغذية المنسقة مجرد تحسين. بل أصبحت جزءًا من قدرة العملية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.