


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تؤثر سرعة تغذية الفارة على جودة سطح الخشب الصلب
كيف تؤثر سرعة تغذية ماكينة التخطيط على جودة سطح الخشب الصلب
في تشغيل الأخشاب الصلبة، غالبًا ما تُعامل سرعة التغذية باعتبارها إعدادًا للإنتاج: فالتغذية الأسرع تعني عددًا أكبر من الألواح في الوردية، بينما تعني التغذية الأبطأ وقتًا أطول على الماكينة. لكن هذه النظرة غير مكتملة. ففي ماكينة التخطيط، تُعد سرعة التغذية أحد المتغيرات التي تحدد كيفية تلامس حافة القطع مع ألياف الخشب، ومدى وضوح علامات السكاكين، وما إذا كان السطح جاهزًا للتشطيب، ومدى قدرة خط الإنتاج على الحفاظ على الجودة باستمرار من دفعة إلى أخرى.
بالنسبة إلى فرق مراقبة الجودة والسلامة، تكتسب هذه المسألة أهمية لأن عيوب السطح نادرًا ما تبقى عيوبًا معزولة. فقد يتطلب السطح الخشن أو الممزق صنفرة إضافية، أو يؤدي إلى امتصاص غير مستقر للصبغة، أو يكشف عن عروق ضعيفة حول الوصلات، أو يستدعي إعادة العمل بعد بدء التجميع في المراحل اللاحقة. وقد يستجيب المشغلون أيضًا للنتائج الرديئة بإجراء تعديلات غير آمنة بالقرب من المكونات المتحركة، أو بزيادة الضغط على أنظمة التغذية، أو بتمرير مواد كان ينبغي رفضها بسبب الالتواء أو العقد أو الشوائب المدمجة أو الحركة المرتبطة بالرطوبة.
يمكن لماكينة تخطيط الخشب الصلب المضبوطة جيدًا أن توفر نطاق تشغيل واسعًا وعمليًا، لكنها لا تستطيع إلغاء العلاقة الأساسية بين سرعة التغذية وسرعة رأس القطع وهندسة السكين ونوع الخشب وحالة المادة. وتتحقق النتائج الجيدة من خلال التحكم في نظام القطع بالكامل بدلًا من التعامل مع سرعة التغذية بوصفها زرًا واحدًا لـ«الجودة».
العلاقة العملية: التغذية لكل علامة سكين
يتمثل التأثير الأكثر مباشرة لسرعة التغذية في المسافة التي يقطعها اللوح بين القطع المتتالي للسكاكين. وتُعرف هذه المسافة عادةً باسم التغذية لكل سن، أو التغذية لكل سكين، أو خطوة علامات السكين. وبصورة مبسطة، تُحدد بقسمة سرعة التغذية على السرعة الدورانية لرأس القطع وعدد حواف القطع الفعالة.
عندما ترتفع سرعة التغذية بينما تظل سرعة رأس القطع وعدد السكاكين دون تغيير، تزيل كل حافة قطع المادة على مسافات متباعدة أكثر على طول اللوح. وتكون النتيجة نمط تموج أكبر. وقد يكون ذلك مقبولًا في بعض عمليات المخزون الخشن. أما في قطع الأثاث الظاهرة وأبواب الخزائن ومكونات الطاولات والأرضيات أو المواد قبل التشطيب، فقد يصبح واضحًا تحت الإضاءة الجانبية أو الطلاءات الشفافة أو الصبغات الداكنة.
وينطبق العكس أيضًا: فخفض سرعة التغذية يقلل عمومًا المسافة بين العلامات ويمكن أن يحسن النعومة الظاهرية للسطح. ومع ذلك، لا تضمن التغذية الأبطأ تلقائيًا لوحًا أفضل. فإذا كانت السكاكين غير حادة أو غير محاذاة أو ملوثة بالراتنج أو مضبوطة بشكل سيئ، فقد يؤدي إبطاء التغذية ببساطة إلى زيادة التلميع أو ضغط الألياف أو الاحتكاك المتكرر. ولذلك، ينبغي لفرق الجودة التمييز بين نمط تشغيل منتظم ناتج عن قرار متعلق بسرعة التغذية وعيب غير منتظم ناتج عن مشكلة في القطع أو في حالة الماكينة.
من العادات المفيدة في الفحص النظر إلى اللوح تحت ضوء مائل بدلًا من النظر إليه من الأعلى مباشرةً فقط. وتميل الخطوط المنتظمة ومتساوية التباعد إلى الإشارة إلى علاقات رأس القطع والتغذية. أما الحواف العشوائية أو العلامات العميقة المتناوبة أو الحفر المنفردة، فغالبًا ما تدل على أمر آخر: سكين تالف، أو عدم استدارة، أو اهتزاز، أو عناصر ضغط مرتخية، أو تلوث، أو حركة غير مستقرة للمادة.
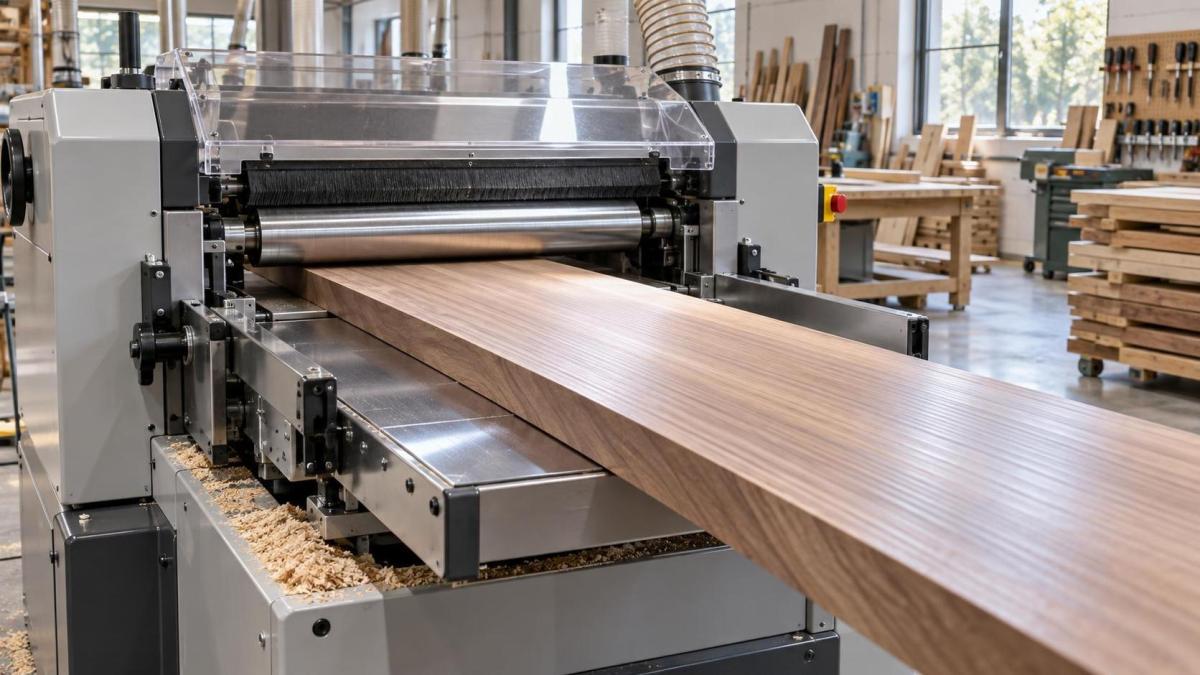
لماذا لا تعني نعومة السطح سلامة السطح نفسها
قد يبدو اللوح ناعمًا عند لمسه باليد، ومع ذلك يكون غير مناسب للتشطيب. وتكتسب هذه النقطة أهمية خاصة مع الخشب الصلب لأن اتجاه العروق يتغير داخل القطعة نفسها، وحول العقد، وعبر العروق المزخرفة، وبالقرب من مناطق إجهاد النمو. وقد تترك ماكينة التخطيط سطحًا نظيفًا بصريًا على العروق المستقيمة، لكنها قد تسحب الألياف أسفل السطح في المواضع التي ترتفع فيها العروق باتجاه القاطع. وبعد تطبيق الصبغة أو المادة العازلة أو الطلاء النهائي، قد يصبح هذا الضرر الخفي أكثر وضوحًا بكثير.
تزيد سرعة التغذية الأعلى من المتطلبات الميكانيكية على حافة القطع. وعندما تكون العروق صعبة، تقل فرصة السكين في إجراء قطع قصي نظيف، وقد ترفع الألياف أو تكسرها بدلًا من ذلك. ولهذا السبب غالبًا ما يظهر التمزق فجأة عند تسريع الإنتاج، حتى لو كان الإعداد نفسه يعمل بمستوى مقبول عند معدل أقل. ولا يعد ذلك دائمًا علامة على أن قدرة الماكينة غير كافية، بل غالبًا ما يكون عدم توافق بين معدل التغذية ونوع الخشب المحدد الجاري تشغيله.
نوع الخشب مهم، لكن الاختلاف من لوح إلى آخر قد يكون مهمًا بالقدر نفسه. فقد تقاوم الأخشاب الصلبة الكثيفة قوى القطع وتُظهر علامات السكين بوضوح. ويمكن للأخشاب اللينة أن تنضغط تحت الضغط ثم تستعيد شكلها لاحقًا، مما يجعل العيوب أصعب في التقييم فورًا. وتتطلب العروق المتشابكة والمخزون ذي العروق المزخرفة بدرجة كبيرة والقطع القصيرة والأخشاب المستصلحة والألواح ذات ظروف الرطوبة المتغيرة إعدادات أكثر حذرًا. ولا ينبغي افتراض أن سرعة مناسبة لمخزون ذي عروق مستقيمة آمنة لكل حزمة واردة.
اتجاه التغذية بالنسبة إلى العروق
لا تستطيع سرعة التغذية التعويض بالكامل عن اتجاه العروق غير الملائم. وكلما أمكن، ينبغي تغذية المادة بحيث يعمل القاطع «مع انحدار» العروق بدلًا من رفع الألياف. وفي الإنتاج الفعلي، لا يكون ذلك عمليًا دائمًا؛ فقد تحتوي المكونات على عروق مختلطة، وقد تقيد المعالجة رباعية الجوانب خيارات الاتجاه. وفي هذه الحالات، تصبح سرعة التغذية المنخفضة والسكاكين الأكثر حدة وإزالة كمية أقل من المادة وتصميم رأس القطع المناسب أكثر أهمية.
وهنا توجد أيضًا دلالة لمراقبة الجودة. فإذا كان التمزق يتركز في أحد طرفي القطعة أو على أحد أوجهها، فلا تفترض أن الحل هو مجرد إبطاء الخط. تحقق مما إذا كانت المادة تُدخل باستمرار في الاتجاه الخاطئ، أو ما إذا كان المشغلون يخلطون بين اتجاهات الأوجه، أو ما إذا كان اللوح يحتوي على انعكاس موضعي في اتجاه العروق. ويمكن لخريطة العيوب حسب موضع اللوح أن تكشف أكثر من شكوى عامة بأن «تشطيب ماكينة التخطيط خشن».
تغير سرعة التغذية الحمل الواقع على الماكينة بأكملها
عند سرعات التغذية الأعلى، لا تقتصر مهمة ماكينة التخطيط على إجراء قطع متباعدة أكثر. بل يجب على نظام التغذية أيضًا التحكم في قطعة العمل بإحكام واتساق أكبر. ويتعين على بكرات التغذية وأحذية الضغط والطاولات والأدلة الجانبية وأجهزة منع الارتداد الحفاظ على تلامس مستقر دون سحق اللوح أو انزلاقه أو السماح له بالاهتزاز. وإذا تحركت قطعة العمل بشكل غير منتظم عبر رأس القطع، فقد تكون النتيجة علامات اهتزاز أو تقعر عند الأطراف أو اختلافًا في السمك أو نمطًا متكررًا يخطئ المشغلون في اعتباره علامات سكين عادية.
يستحق التقعر عند الأطراف اهتمامًا خاصًا لأنه يُقبل كثيرًا باعتباره مشكلة لا يمكن تجنبها في ماكينة التخطيط، بينما يكون في الغالب إشارة إلى الضبط أو الصيانة. وقد يرتبط التقعر الزائد عند الدخول أو الخروج بدعم غير كافٍ أو إعدادات ضغط غير مناسبة أو طاولات متآكلة أو ضبط البكرات أو عدم انتظام سماكة المخزون أو لوح قصير جدًا لا يمكن التحكم فيه بثبات. ويمكن أن تجعل زيادة سرعة التغذية حالة كانت حرجة بالفعل أكثر وضوحًا. وقد يؤدي الإبطاء إلى إخفائها مؤقتًا، لكن الاستجابة الأفضل هي تحديد سبب عدم دعم قطعة العمل بشكل صحيح.
الاهتزاز مصدر شائع آخر للتشخيص الخاطئ. فقد تنتج الماكينة عيبًا سطحيًا متكررًا يشبه تموجًا مرتبطًا بالتغذية، لكن السبب الفعلي قد يكون عدم الاتزان أو تآكل المحامل أو عدم كفاية دعم القاعدة أو ارتخاء مكونات رأس القطع أو تلف إحدى الحشوات. وقبل تغيير أهداف الإنتاج، ينبغي لموظفي الصيانة والجودة مقارنة تباعد العيب بالأنماط المرتبطة برأس القطع وفحص الماكينة في ظل ظروف القفل والعزل.
يمكن أن يكون الخط السريع مستقرًا؛ الخط غير المستقر هو المشكلة الحقيقية
لا توجد سرعة تغذية «صحيحة» عالمية لتخطيط الخشب الصلب. فالإعداد المناسب يعتمد على التشطيب المطلوب وتكوين رأس القطع وعدد حواف القطع وسرعة المغزل وعمق القطع وحالة الخشب وأبعاد المكونات وقدرة آلية التغذية. ويمكن لخط عالي الإنتاجية تقديم جودة ممتازة عندما يكون رأس القطع والأدوات وتجهيز المخزون وضوابط العملية مصممة لهذا الإنتاج. وعلى العكس، يمكن لمعدل تغذية منخفض أن ينتج أسطحًا رديئة إذا كان انضباط الإعداد ضعيفًا.
الخطأ التشغيلي هو تغيير سرعة التغذية دون تحديد حالة الجودة التي يجري حمايتها. فقد يطلب مشرف الإنتاج معدلًا أسرع لتقليل الأعمال المتراكمة. وقد تطلب إدارة الجودة معدلًا أبطأ بعد اكتشاف تمزق في الألياف. ولا تكون أي من التعليمات كاملة ما لم يتفق الفريق على معايير القبول: علامات السكين المرئية تحت إضاءة محددة، أو مساحة التمزق المسموح بها، أو سماحية السمك، أو حالة الحافة، أو الجاهزية للتشطيب، أو بدل الصنفرة.
بالنسبة إلى الأجزاء التي ستتلقى طلاءً معتمًا، قد يكون نمط التشغيل الأكثر وضوحًا مقبولًا اقتصاديًا بدرجة طفيفة إذا كانت الصنفرة اللاحقة تزيله بشكل موثوق. أما بالنسبة إلى مكونات الخشب الصلب ذات التشطيب الشفاف، فقد يمثل النمط نفسه سببًا للرفض. ويجب مراعاة بدل المادة بصدق. فإذا كان إعداد ماكينة التخطيط يسبب عيوبًا أعمق من بدل الصنفرة المتاح، فإن العملية لا توفر الوقت؛ بل تنقل الخسارة إلى القسم التالي.
طريقة اختبار عملية لفرق الجودة
عند النظر في تعديل سرعة التغذية، تكون التجارب المضبوطة أكثر فائدة من انطباعات المشغلين وحدها. حافظ على ثبات نوع الخشب وحالة رطوبة المخزون حيثما تكون معروفة ورأس القطع وحالة السكين وعمق القطع واتجاه اللوح قدر الإمكان. غيّر متغيرًا واحدًا في كل مرة. وافحص العينات عند ماكينة التخطيط ومرة أخرى بعد أي صنفرة عادية أو تحضير للتشطيب، لأن بعض العيوب تصبح أوضح لاحقًا.
قد تجعل حالة الأدوات قرارات سرعة التغذية مضللة
يوجد نمط إنتاج شائع: تبدأ جودة السطح في التراجع، ثم تُخفض سرعة التغذية، فينخفض الإنتاج، بينما تبقى مشكلة السكين الأساسية قائمة. تزيد الحواف غير الحادة مقاومة القطع، وتكون أكثر عرضة لسحق الألياف أو سحبها بدلًا من قطعها بشكل نظيف. وقد يغير تراكم الراتنج عملية القطع ويزيد الحرارة. وقد تترك الحافة المخدوشة خطًا متكررًا على كل لوح. كما يمكن أن يسبب عدم اتساق ضبط السكاكين قطعًا غير متساوٍ حتى عندما تكون سرعة التغذية متحفظة.
ولهذا السبب، ينبغي ربط التحكم في سرعة التغذية بروتين صيانة الأدوات. ويجب ألا يعتمد محفز الفحص على فاصل زمني ثابت فقط، بل ينبغي أن يشمل أيضًا تغيرات يمكن ملاحظتها، مثل زيادة الحاجة إلى الصنفرة، أو زيادة التمزق في مواد مستقرة عادةً، أو تغير اتجاه حمل المحرك عند توفر المراقبة، أو تكرار خطوط السطح، أو زيادة تدخل المشغلين.
يجب إدارة تغييرات الأدوات وتعديلاتها بوصفها أعمالًا حاسمة للسلامة. وينبغي عزل الماكينة وفقًا لإجراء القفل المعتمد في الموقع قبل الوصول إلى رأس القطع أو نظام التغذية. ولا ينبغي أبدًا إزالة الواقيات أو مكونات منع الارتداد أو أجهزة الضغط أو تجاوزها من أجل تحقيق زيادة هامشية في السرعة. فالعملية المستقرة أكثر أمانًا من عملية تعتمد على قيام المشغل بتصحيح حركة المادة يدويًا باستمرار.
بناء عملية تخطيط قابلة للتحكم
يتمثل النهج الأكثر موثوقية في وضع نطاقات تشغيل معتمدة بدلًا من سرعة اسمية واحدة. ويمكن تنظيم هذه النطاقات حسب فئة الخشب، والمكون الظاهر مقابل غير الظاهر، والتشطيب المستهدف، ونطاق سماكة المخزون، وحالة رأس القطع. ولا يلزم أن يكون السجل معقدًا. المهم هو أن يعرف المشغلون متى يُسمح لهم بزيادة التغذية، ومتى يجب عليهم خفضها، ومتى يتطلب عيب السطح فحص الأدوات أو الماكينة بدلًا من تعديل آخر للسرعة.
كما أن التحكم في المواد الواردة له تأثير مباشر. فالأوساخ والحبيبات وشظايا المعادن والالتواء المفرط والعقد المفككة والمخزون سيئ التجهيز يمكن أن تتلف الأدوات أو تعطل استقرار التغذية. ولا تستطيع ماكينة التخطيط تحويل مخزون غير مناسب إلى مادة إنتاج متسقة. فالفرز المبكر يحمي جودة السطح والأشخاص العاملين حول الخط على حد سواء.
يرى مصنعون مثل Qingdao Zhongding Machinery Co., Ltd.، الذين يمتلكون أكثر من عقدين من الخبرة في معدات النجارة، هذا الارتباط عبر الورش وخطوط الإنتاج الصناعية: فموثوقية الماكينة قيمة، لكن المخرجات الموثوقة تعتمد أيضًا على كيفية تحديد مواصفات الماكينة وصيانتها وتشغيلها بما يتناسب مع المادة. ويكون الدعم الفني وتوفر قطع الغيار والخدمة السريعة أكثر فائدة عندما تساعد المنشأة على تشخيص المصدر الحقيقي للتباين بدلًا من مجرد التعويض عنه بإبطاء الإنتاج.
لذلك، فإن سرعة التغذية المناسبة هي السرعة التي تنتج سطحًا مقبولًا بمعدل قابل للتكرار دون تحميل القاطع فوق طاقته، أو زعزعة استقرار قطعة العمل، أو خلق تكاليف خفية في المراحل اللاحقة. وإذا تغيرت الجودة بعد زيادة السرعة، فافحص نمط العيب قبل إجراء تعديل آخر. فعادةً ما يوفر سطح اللوح إجابة أوضح مما يوفره عداد الإنتاج.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.