


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
متى تناسب آلات تصنيع المنتجات الخشبية الصناعية الإنتاج عالي الحجم
تصبح آلات تصنيع المنتجات الخشبية الصناعية مسألة استراتيجية عندما تبدأ طلبات المصنع في تجاوز وتيرة سير العمل الحالي. قد يمكن التعامل مع بعض الطلبات الإضافية عبر العمل الإضافي أو زيادة عدد المشغلين أو إطالة ساعات تشغيل الآلات. لكن الحجم المستمر مختلف. فعندما تضيق مواعيد التسليم، ويصبح تفاوت المواد أكثر وضوحًا، ويتوقع العملاء الأبعاد نفسها في كل دفعة، يجب إعادة النظر في نظام الإنتاج، وليس فقط في الآلات الفردية.
بالنسبة لصانعي القرار في الشركات، نادرًا ما تكون المسألة هي: «هل نحتاج إلى مزيد من الآلات؟» والسؤال الأكثر فائدة هو:أي أجزاء العملية تحد من الحجم والاتساق والهامش؟ ينبغي أن تجعل آلات تصنيع المنتجات الخشبية الصناعية المناسبة الإنتاج أكثر قابلية للتنبؤ، مع تقليل المناولة غير الضرورية والإعدادات المتكررة والقصاصات التي يمكن تجنبها والاعتماد على عدد محدود من المشغلين ذوي الخبرة العالية.
في مصانع الأثاث وخطوط الأرضيات ومصانع المنصات النقالة وعمليات معالجة الأخشاب، لا يُعرَّف الإنتاج بكميات كبيرة برقم إنتاج يومي واحد مثير للإعجاب. بل يُعرَّف بالقدرة على إبقاء المواد متحركة عبر كل مرحلة دون إنشاء اختناق في المراحل اللاحقة. ويتطلب ذلك توافقًا عمليًا بين مزيج المنتجات وحالة الخشب وتوافر العمالة ومتطلبات القطع وقدرة الصيانة وخطط النمو المستقبلية.
يبدأ حجم الإنتاج في كشف نقاط ضعف الإنتاج المستقل
يمكن للورشة في كثير من الأحيان إنتاج مكونات خشبية عالية الجودة باستخدام معدات مستقلة مخصصة لغرض واحد. ويظهر التحدي عندما يجب إنتاج المكون نفسه بشكل متكرر وبكميات أكبر وبأقل قدر من التفاوت. قد تظل عملية القطع اليدوية أو شبه اليدوية تقدم نتائج مقبولة، لكنها قد تصبح صعبة الجدولة والإشراف والتوسعة.
تشمل علامات التحذير الشائعة انتظار المشغلين للمواد، وتراكم أكوام الألواح شبه المصنعة بجانب الآلة، والتعديلات المتكررة على الأبعاد، وارتفاع نسبة الألواح المرفوضة أو المعاد تشغيلها بعد مرحلة القطع. ولا تعني هذه الأعراض دائمًا أن المعدات الحالية رديئة. بل إنها تشير في أغلب الأحيان إلى أن طريقة الإنتاج السابقة لم تعد مناسبة للوتيرة المطلوبة.
كما أن الأعمال الخشبية ذات الحجم الكبير تضخم حالات عدم الاتساق الصغيرة. فقد يكون الانحراف البسيط في عرض الشق الطولي مقبولًا في مشروع مخصص، لكنه قد يعطل التجميع أو الصنفرة أو التصفيح أو التعبئة عندما يتكرر عبر آلاف الشرائح. وينطبق الأمر نفسه على الهدر. فقد يبدو التشذيب الزائد البسيط في كل لوح غير مهم حتى يُقاس على مدى شهر كامل من الإنتاج.
ولهذا السبب، تُستخدم آلات تصنيع المنتجات الخشبية الصناعية عادة ليس لمجرد «العمل بسرعة أكبر»، بل لإنشاء إيقاع إنتاج مضبوط وقابل للتكرار. وغالبًا ما تأتي المكاسب الأكثر قيمة من الاتساق: تغذية مستقرة، ومسارات قطع محددة، وإعدادات آلة موثوقة، وعملية أسهل للمراقبة عبر الورديات.
المجالات التي تقدم فيها المعدات الصناعية أقوى مبرر تجاري
لا تحتاج كل عمليات الأعمال الخشبية إلى نهج خط الإنتاج. فقد تستفيد الشركة التي تقوم على أعمال النجارة المخصصة أو القطع المعمارية الفريدة أو التصاميم المتغيرة باستمرار بشكل أكبر من المعدات المرنة والضبط اليدوي الماهر. تكون الآلات الصناعية أكثر إقناعًا عندما يتضمن الإنتاج قدرًا كافيًا من التكرار لتبرير تدفق أكثر انضباطًا.
ينبغي لصانعي القرار النظر بعناية في الظروف التالية:
- الأبعاد المتكررة: تكون العروض أو السماكات أو صيغ المكونات نفسها مطلوبة عبر الطلبات المنتظمة.
- تدفق المواد العالي: يجب معالجة الخشب الصلب أو الأخشاب المنشورة أو الألواح بشكل مستمر بدلًا من دفعات متفرقة.
- ضغط التسليم: لا تترك المهل الزمنية مجالًا كبيرًا لتأخيرات الإنتاج الناتجة عن القطع اليدوي المتكرر أو التبديل بين الإعدادات.
- حساسية العمالة: يعتمد الإنتاج بدرجة كبيرة على المشغلين الأفراد، مما يجعل الغياب أو دوران الموظفين أو فجوات التدريب خطرًا على الإنتاج.
- ضغط تكلفة المواد: يهم مردود الأخشاب والألواح بالقدر الذي يجعل فقدان عرض القطع غير الضروري وسوء تخطيط القطع وإعادة التشغيل تؤثر في الربحية.
- التنسيق مع المراحل اللاحقة: تحتاج فرق التجميع ومعالجة الحواف والصنفرة والتشطيب أو التعبئة إلى إمداد أكثر موثوقية من الأجزاء ذات المقاسات الصحيحة.
يوجد التوافق الأقوى عادة في العمليات التي يغذي فيها قسم القطع عدة مراحل لاحقة. فإذا كان القطع غير متسق، يشعر بذلك المصنع بأكمله. وإذا أصبح القطع ثابتًا وقابلًا للتنبؤ، يمكن للفرق اللاحقة تخطيط العمالة والطاقة الإنتاجية بثقة أكبر.
غالبًا ما يكون القطع الطولي هو النقطة التي يتغير عندها معدل الإنتاج
قد يبدو القطع الطولي عملية مباشرة، لكنه يؤثر بصورة كبيرة في طاقة الخط. إذ إن تحويل لوح إلى عدة شرائح ذات مقاسات دقيقة باستخدام عمليات قطع فردية متكررة قد يستهلك الوقت ويزيد المناولة ويخلق فرصًا أكبر للتفاوت. وهذا مهم بشكل خاص لإطارات الأثاث وفراغات الأرضيات ومكونات المنصات النقالة والعبوات الخشبية وغيرها من المنتجات التي تتطلب أبعاد شرائح متكررة.
صُمم المنشار الطولي متعدد الشفرات وفق منطق إنتاج مختلف: فبدلًا من قطع شريحة واحدة في كل مرة، يمكنه معالجة قطعة من الخشب الصلب أو الأخشاب المنشورة أو الألواح الخشبية إلى عدة شرائح في مرور واحد. وبالنسبة للمصانع ذات متطلبات الشرائح الثابتة، يقلل ذلك عدد دورات القطع ويحافظ على حركة المواد إلى الأمام بصورة أكثر استمرارية.
تعمل Qingdao Zhongding Machinery، وهي شركة مصنعة ومصدرة لآلات الأعمال الخشبية تتمتع بأكثر من 20 عامًا من الخبرة في القطاع، مع المصنعين الذين يحتاجون إلى الانتقال من عمليات الآلات المنفصلة نحو ترتيبات إنتاج أكثر قابلية للتوسع. والهدف العملي ليس تركيب المعدات لمجرد تركيبها، بل اختيار آلات تتوافق مع المواد وهدف الإنتاج وتخطيط الورشة وواقع التشغيل اليومي.
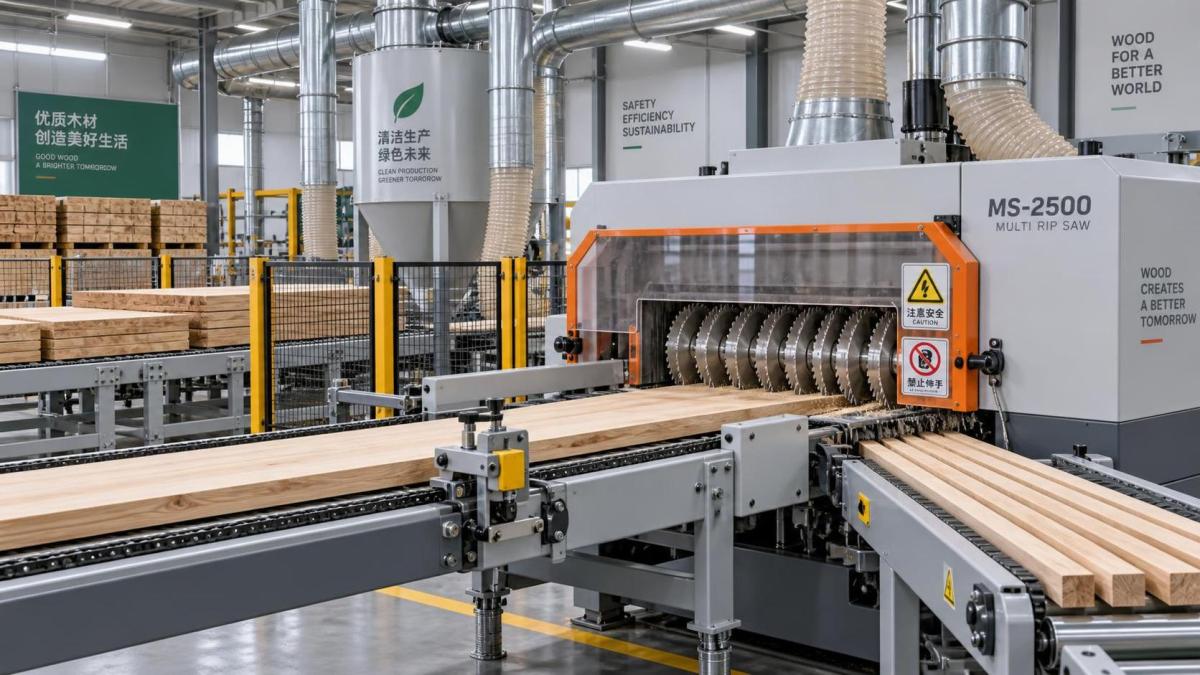
على سبيل المثال، صُمم Multi Blades Rip Saw للقطع الطولي المستمر في تصنيع الأثاث وإنتاج الأرضيات ومصانع المنصات النقالة والعبوات الخشبية وصناعات معالجة الأخشاب. يستوعب الطرازان ZDF-120-300 وZDF-150-300 أقصى عرض معالجة يبلغ 300 mm، بينما يبلغ أقصى ارتفاع للمعالجة 50–120 mm و60–150 mm على التوالي. ويُعد هذا الفرق مهمًا لأن اختيار الآلة ينبغي أن يستند إلى المقطع العرضي الفعلي للمواد التي تتم معالجتها، وليس إلى متوسط حجم مفترض للوح.
اختيار السعة يعني النظر إلى ما هو أبعد من قدرة المحرك
المواصفات ضرورية، لكنها ينبغي أن تُقرأ في سياق عملية الإنتاج. فالآلة ذات السعة الأعلى ليست تلقائيًا الاستثمار الأفضل إذا كان نظام التغذية أو تجهيز المواد أو المناولة في المراحل اللاحقة لا يستطيع دعمها. وعلى العكس، قد يؤدي اختيار آلة صغيرة جدًا إلى إنشاء اختناق جديد فورًا بعد التركيب.
بالنسبة لتطبيقات المنشار الطولي، ابدأ بالألواح التي تمثل الحصة الأهم من الإنتاج. راجع عروضها وسماكاتها وحالة الرطوبة والأنواع والاستقامة وحالة السطح. فالمصنع الذي يعالج أخشابًا موحدة ومجهزة يواجه بيئة قطع مختلفة عن مصنع يتعامل مع أخشاب مستصلحة متغيرة أو دفعات مختلطة من الأخشاب الخام المنشورة.
يستخدم ZDF-120-300 قطر شفرة منشار يبلغ 230 mm وهو مصمم لارتفاعات مواد تصل إلى 120 mm؛ بينما يستخدم ZDF-150-300 شفرات بقطر 255 mm ويمكنه معالجة ارتفاعات مواد تصل إلى 150 mm. وكلاهما مزود بقطر عمود رئيسي يبلغ 50 mm، ويمكن تهيئته بمحرك كهربائي رئيسي بقدرة 22 kW أو 30 kW. وينبغي تقييم هذه التفاصيل إلى جانب معدل التغذية المطلوب وعدد الشفرات اللازم وكثافة الخشب ودورة التشغيل المتوقعة. فالقرار القائم على الأبعاد القصوى وحدها قد يغفل المتطلبات التشغيلية التي تحدد الإنتاج الفعلي.
كما تستحق المساحة التي تشغلها الآلة اهتمامًا مبكرًا. فبأبعاد تقريبية للآلة تبلغ 2250 × 1450 × 1550 mm للطراز ZDF-120-300 و2280 × 1450 × 1550 mm للطراز ZDF-150-300، يجب أن يشمل تخطيط التركيب أكثر من جسم الآلة. تحتاج المصانع إلى مساحة آمنة للتغذية والدفع للخارج، ووصول المشغل، وتجهيز المواد، ووصلات شفط الغبار، والتجهيزات الكهربائية، والوصول لتغيير الشفرات، ومساحة للصيانة. وقد يصبح التركيب الذي يبدو مدمجًا غير فعال إذا تعذر تحميل الألواح وتفريغها دون انقطاع.
تدفق المواد حول الآلة مهم بقدر أهمية الآلة نفسها
من أكثر أخطاء الشراء شيوعًا تقييم آلة معالجة الأخشاب بمعزل عن غيرها. وفي الواقع، تؤدي آلات تصنيع المنتجات الخشبية الصناعية أفضل أداء عندما تكون العملية المحيطة جاهزة لها.
ضع في الاعتبار تسلسلًا نموذجيًا: تصل الأخشاب الخام، وتُفرز الألواح، وتُزال المواد غير المناسبة، وتُجهز القطع إلى الحالة المطلوبة، ثم تُجرى القطوع الطولية، وتنتقل الشرائح إلى العملية التالية. إذا كان الفرز غير متسق، فقد تدخل العيوب المخفية إلى مرحلة القطع. وإذا لم تُجهز المواد بشكل مناسب، فقد تصبح التغذية غير مستقرة. وإذا لم يكن للشرائح النهائية مكان تذهب إليه، فقد يتوقف المنشار رغم أن قدرته الميكانيكية بعيدة عن الاستخدام الكامل.
قبل الالتزام بشراء المعدات، ارسم مسار حركة لوح ممثل واحد بدءًا من الاستلام وحتى العملية التالية له. دوّن كل رفع يدوي ونقطة انتظار وخطوة فحص وتحقق من القياس. يكشف هذا التمرين في كثير من الأحيان أن القيد الحقيقي لا يقتصر على سرعة القطع. فقد يكون تجهيز المواد أو بطء ضبط الشفرات أو عدم كفاية الشفط أو غياب تعليمات عمل موحدة.
يعالج الحل المصمم جيدًا تلك الظروف المحيطة. وقد يشمل إرشادات عملية حول موضع الآلة وسير عمل المشغل وتخطيط قطع الغيار وإدارة الشفرات وتسلسل إدخال المواد. وبالنسبة للمصانع النامية، قد تشكل هذه التفاصيل الفارق بين آلة تبدو منتجة أثناء العرض وآلة تبقى منتجة في ظل متطلبات الإنتاج اليومية.
ما الذي ينبغي للإدارة التحقق منه قبل اعتماد الاستثمار
ينبغي ربط المبرر المالي للمعدات بتغيرات تشغيلية قابلة للقياس بدلًا من الادعاءات العامة حول الأتمتة. ابدأ بخط الأساس الحالي: متوسط الإنتاج لكل وردية، وعدد خطوات المناولة، والعمالة المخصصة للقطع، وفاقد المواد، وإعادة التشغيل، ووقت التوقف، وتأخيرات التسليم الناتجة عن قيود السعة. لا يلزم أن تكون الأرقام مثالية؛ بل يجب أن تعكس وضع التشغيل الفعلي.
ثم اسأل ما الذي سيتغير بعد تطبيق العملية الجديدة. هل سيحل مرور واحد محل عدة مرات؟ هل سيقضي المشغلون وقتًا أقل في قياس الألواح وإعادة وضعها؟ هل يستطيع الفريق نفسه دعم إنتاج أعلى وأكثر استقرارًا؟ هل ستتلقى العمليات اللاحقة مكونات بتنسيق أكثر اتساقًا؟ هذه هي الأسئلة التي تربط شراء الآلات بأداء الأعمال.
ومن المهم بالقدر نفسه فحص متطلبات الدعم. لا يمكن للإنتاج بكميات كبيرة أن يعتمد على آلة يصعب صيانتها أو بطيئة الاستعادة بعد التوقف. فتوافر قطع الاستهلاك، ووضوح الوثائق الفنية، وتدريب المشغلين، والتواصل السريع لخدمة ما بعد البيع، كلها تؤثر في قيمة الاستثمار. يجمع نهج Qingdao Zhongding Machinery بين توريد الآلات والدعم الفني وخدمة قطع الغيار، مما يساعد العملاء على استدامة الإنتاج بعد التركيب بدلًا من اعتبار التسليم نهاية العلاقة.
اختبار توافق عملي لمصنعي الأخشاب المتوسعين
تكون المعدات الصناعية مناسبة عندما يكون طلب الإنتاج ثابتًا بما يكفي لتبرير إعدادات قابلة للتكرار، وعندما تقيد مرحلة القطع بقية المصنع، وعندما تمتلك الإدارة رؤية واضحة لصيغ المواد التي تحتاج إلى معالجتها. ويكون ذلك ذا أهمية خاصة عندما تكون الشرائح ذات الأبعاد المتشابهة مطلوبة بكميات ملموسة وعندما تصبح المناولة اليدوية تكلفة خفية.
ومع ذلك، قد يكون من الحكمة التوقف إذا كانت أبعاد المنتجات تتغير باستمرار، أو كانت جودة الأخشاب الواردة غير مضبوطة بدرجة كبيرة، أو لم يكن هناك شخص مسؤول عن الصيانة الوقائية وحالة الشفرات. في هذه الحالات، قد تكون الأولوية لتوحيد العملية قبل رفع السعة. يمكن للآلات أن تعزز سير عمل سليمًا؛ لكنها لا تستطيع التعويض بصورة دائمة عن سير عمل لم يتم تحديده.
تُتخذ أفضل قرارات آلات تصنيع المنتجات الخشبية الصناعية مع وضع طلبات اليوم ونموذج التشغيل المستقبلي في الاعتبار. ينبغي أن تناسب الآلة متطلبات المواد والسعة الحالية، مع ترك مجال للشركة لخدمة عقود أكبر وتقليل المهل الزمنية وخفض عدم اليقين في الإنتاج. وبالنسبة للمصنعين المستعدين لإجراء هذا التحول، يمكن لحل قطع طولي متوافق بشكل مناسب أن يحول قسم قطع يعاني من الضغط إلى أساس أكثر استقرارًا للنمو بكميات كبيرة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.