

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يحدّد قطر الخراطة في راوتر CNC مزوّد بمبدّل أدوات أوتوماتيكي ومحور دوّار؟
لا يقتصر الحد الأقصى لقطر الدوران في راوتر CNC مزوّد بمحور دوّار ومبدّل أدوات أوتوماتيكي (ATC) على حجم الظرف وحده، بل تحدده أصغر خلوص قابل للاستخدام حول قطعة العمل أثناء دورانها. ويؤثر في النتيجة كل من ارتفاع مركز المحور الدوّار، والخلوص المتاح عند السرير والجسر، ومشوار المغزل، وهندسة حامل الأداة، والتداخل مع الظرف أو غراب الذيل. وقد تتمكن قطعة خام من الدوران بحرية، ومع ذلك يتعذر تشغيلها على كامل طولها.
تعتمد السعة القابلة للاستخدام أيضًا على الوزن والتوازن وصلابة الإسناد وأداء وحدة الإدارة الدوّارة. فقد تستوعب الماكينة قطعة خام أسطوانية كبيرة وخفيفة، لكنها لا تكون مناسبة لقطعة أصغر وأثقل وغير متمركزة. لذلك، فإن المواصفة الحاسمة هي نطاق تشغيل محدد لقطعة خام وترتيب تثبيت وتجهيز أدوات وظروف تشغيل معينة.
قد يشير «قطر الدوران» إلى سعات مختلفة
في راوتر النجارة، يشير مصطلح «الدوران» عمومًا إلى التفريز باستخدام محور دوّار: إذ يدير الظرف قطعة العمل أو يفهرسها، بينما ينفذ المغزل المزود بأداة القطع عملية القطع. ويختلف ذلك عن الخراطة التقليدية بالمخرطة، حيث يوفر دوران قطعة العمل الحركة الأساسية للقطع. لذا لا ينبغي تفسير قطر الدوران المعلن للراوتر على أنه سعة قطع مماثلة للمخرطة من دون التحقق من تعريفه.
ينبغي التمييز بين ثلاثة أبعاد:
- أقصى قطر دوران حر: أكبر قطر للمسار الذي يمكن أن تدور فيه قطعة العمل من دون ملامسة أجزاء الماكينة الثابتة، ضمن ترتيب محدد.
- أقصى حجم للقطعة الخام: حجم المادة الأولية التي يمكن تثبيتها وتدويرها، بما يشمل الزوايا وإزاحات التثبيت وأي نتوءات أو تفاوتات.
- أقصى قطر قابل للتشغيل: القطر الذي يمكن لمجموعة الأدوات المحددة قطعه فعليًا مع الحفاظ على الخلوص ومشوار المحاور القابل للاستخدام.
هذه الأبعاد غير قابلة للاستبدال بعضها ببعض. فقد تشير السعة المذكورة إلى قطعة خام مستديرة مع إبعاد المغزل عن مسارها، لا إلى قطعة عمل يجري تشغيلها مع تركيب حامل أدوات الإنتاج وغطاء شفط الغبار. وقد تنطبق أيضًا على جزء محدود فقط بين غراب الرأس وغراب الذيل.
يحدد ارتفاع المركز حدًا هندسيًا أعلى، لكن ذلك يعتمد على العوائق الفعلية
في وحدة دوّارة مثبتة فوق سرير مسطح متصل، تكون العلاقة الأساسية للخلوص السفلي كما يلي:
Dlower = 2(H − C)
هنا، يمثّل H المسافة من خط مركز المحور الدوّار إلى أعلى عائق أسفل القطعة الخام الدوّارة، ويمثّل C مقدار الخلوص الشعاعي المطلوب. وينتج عن ذلك حد هندسي، وليس تصنيفًا كاملًا لقدرة التشغيل.
على سبيل المثال، إذا كان خط المركز على ارتفاع 200 mm فوق العائق المعني، وكان مقدار الخلوص الشعاعي المحدد 10 mm، فإن قطر الخلوص السفلي يبلغ 380 mm. هذه أبعاد توضيحية، وليست خلوصًا موصى به أو مواصفة للماكينة. ويتوقف مقدار الخلوص المناسب على دقة الإعداد، وتفاوتات قطعة العمل، والانحراف، ومتطلبات الشركة المصنّعة.
قد يكون العائق المعني صفيحة تثبيت أو سكة أو مسمار تثبيت أو حامل دعم، بدلًا من سطح الطاولة. وعلى العكس، قد تسمح وحدة دوّارة مثبتة بجانب السرير أو فوق قناة غائرة بامتداد القطعة الخام إلى ما دون مستوى الطاولة. وفي هذا الترتيب، لا يكفي ارتفاع الطاولة وحده لتحديد حد القطر.
يجب أيضًا التحقق من الخلوص فوق المحور وبجانبيه. فقد يحد العارضة العرضية للجسر أو الهيكل الجانبي أو الغلاف أو حامل الكابلات أو مكوّن شفط الغبار من نطاق الدوران. ونظرًا إلى احتمال تغيّر مواضع هذه العوائق على امتداد الماكينة، قد يختلف القطر المتاح باختلاف الموضع المحوري.
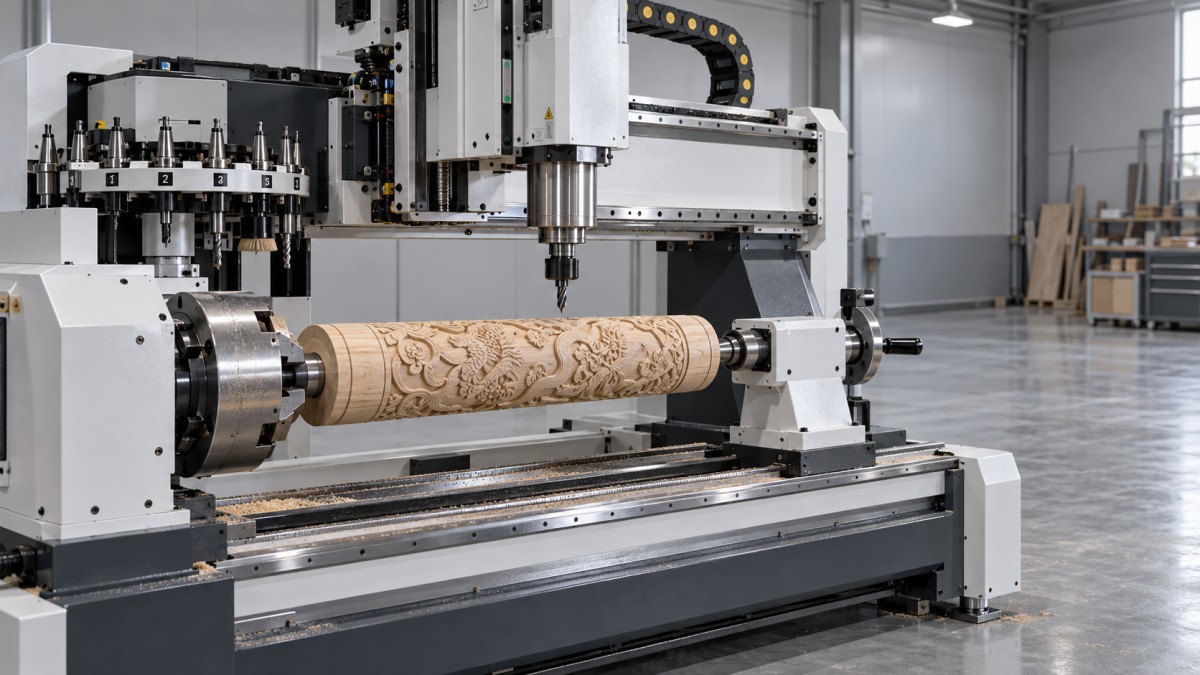
يوضح رسم الخلوص المفيد مقطعًا عرضيًا عموديًا على المحور الدوّار، مع دائرة الدوران التي ترسمها القطعة الخام وجميع العوائق القريبة. ويلزم أيضًا عرض طولي لتحديد القيود قرب الظرف وغراب الذيل ونهايتي مشوار الماكينة.
قد تحتاج القطعة الخام إلى مساحة أكبر بكثير من القطعة النهائية
لا يكفي القطر النهائي لتحديد ما إذا كانت المادة الخام ستتسع. بالنسبة إلى قطعة خام مربعة طول ضلعها a ومتمركزة حول محورها الهندسي، يكون قطر الدوران من زاوية إلى أخرى كما يلي:
Dswept = a√2
لذلك، ترسم قطعة خام مربعة أبعادها 250 mm مسارًا بقطر يقارب 354 mm قبل إزالة أي مادة. ولا يعني وصف الماكينة بأن قطر دورانها 300 mm بالضرورة أنها تقبل هذه القطعة، حتى لو كان قطر المكوّن النهائي أقل من 250 mm.
بالنسبة إلى مقطع مستطيل متمركز عرضه b وارتفاعه h، يكون قطر الدوران المقابل √(b² + h²). أما القطع الخام غير المنتظمة، فيلزم تحديد أكبر مسافة من محور الدوران الفعلي إلى أي نقطة خارجية وضربها في اثنين. ويزيد عدم تمركز التثبيت هذا نصف القطر أكثر.
لهذا التمييز أهمية عند تشغيل أعمدة الأثاث المربعة والأعمدة المصفحة والأخشاب المنشورة على نحو خشن. ويمكن للتدوير المسبق أن يقلل نطاق الدوران المطلوب وأحمال القطع المتقطعة الأولية، لكنه يضيف عملية منفصلة. وإذا بدأ الإنتاج بقطع مربعة، فيجب تقييم قبول الماكينة على أساس تلك القطع، لا على أساس الشكل النهائي وحده.
يحدد مدى وصول المغزل وخلوص حامل الأداة ما يمكن قطعه فعليًا
قد تكون القطعة الخام بعيدة عن هيكل الماكينة بما يكفي للدوران، مع عدم توافر مساحة كافية لتشغيلها. فعند إجراء القطع من أعلى باستخدام مغزل عمودي فوق محور دوّار أفقي، يجب أن تصل حافة القطع إلى السطح، مع بقاء صامولة الكوليت والحامل ومقدمة المغزل وأجزاء الأداة غير القاطعة بعيدة عن التصادم.
في القطع من أعلى على سطح أسطواني، يكون أعلى السطح على ارتفاع نصف قطر قطعة العمل فوق خط مركز المحور الدوّار. ويجب أن يصل المغزل إلى موضع قطع مناسب هناك، وأن يتراجع بما يكفي لإعادة التموضع بأمان. ويجب أن يلائم كلا الشرطين نطاق محور Z المثبّت.
لا يثبت مشوار محور Z المنشور هذه القدرة بمفرده. فالمشوار يصف الحركة بين حدود المحور، لكنه لا يحدد الموقع المطلق لطرف الأداة بالنسبة إلى خط مركز المحور الدوّار. ويحدد هذه العلاقة كل من ارتفاع تركيب المحور الدوّار، وموضع تركيب المغزل، وطول الأداة، وبروز الحامل.
يفرض التفريغ العميق قيدًا إضافيًا. فقد تصل القاطعة إلى قاع تجويف، بينما يصطدم حاملها بنتوء مجاور. ويمكن أن يحسن زيادة بروز الأداة إمكانية الوصول، لكنها تقلل الصلابة وقد تزيد الانحراف والاهتزاز وخطر انكسار الأداة. لذلك، لا تُعد القاطعة الأطول حلًا غير محدود لنقص الخلوص.
وتهم هندسة القطعة النهائية أيضًا. فالراوتر المزود بثلاثة محاور خطية ومحور دوّار واحد لا يتيح حرية توجيه الأداة التي توفرها ماكينة بخمسة محاور. وقد يكشف تدوير القطعة أسطحًا مختلفة، لكن بعض التجاويف الخلفية أو التفاصيل الطرفية تظل غير قابلة للوصول بتوجيه المغزل المتاح. ولا يضمن استيعاب القطر إمكانية الوصول إلى جميع التفاصيل.
يضيف نظام ATC شروط خلوص تتجاوز موضع القطع
لا يزيد تبديل الأدوات الأوتوماتيكي من نطاق الدوران للوحدة الدوّارة ولا يقلله بطبيعته، لكنه يضيف حالات تشغيل أخرى يجب أن تخلو من التصادم.
قد يتضمن تسلسل تغيير الأداة سحب محور Z بالكامل، أو التحرك إلى مخزن ثابت، أو الحركة بالقرب من مخزن دائري. وقد تبتعد قطعة خام كبيرة عن القاطعة المستخدمة، لكنها تعترض مسار المغزل إلى المخزن. وقد تتسبب أطول أداة في المهمة أيضًا في تداخل لا يحدث عند استخدام أقصر أداة.
لذلك، يجب أن يشمل فحص السعة قائمة الأدوات الفعلية، ونطاقات الحوامل، وحركات الاقتراب والتراجع، ومسار تغيير الأداة. وإذا كان نظام التحكم يدعم موضعًا مناسبًا لتغيير الأدوات في الأعمال الدوّارة أو تسلسل خلوص ملائمًا، فيظل التحقق من هذا التسلسل ضروريًا للترتيب المركّب. ولا يمثل ادعاء السعة الذي يعتمد على إزالة القطعة الخام عند تغيير الأدوات دورة تشغيل ATC متواصلة.
تفرض قيود الظرف وغراب الذيل والدعامات قيودًا موضعية
يصف قطر الظرف جهاز تثبيت قطعة العمل في المقام الأول، ولا يحدد مباشرة أكبر قطر لها. فبحسب تصميم الظرف وترتيب الفكوك، قد يمسك الظرف بعنق تثبيت أصغر في قطعة خام أكبر. لكن ذلك لا يثبت قدرة الظرف أو محامل المغزل أو نظام الإدارة على حمل الحمل الناتج بأمان.
ويُعد بروز الفكوك مسألة منفصلة. فقد تزيد الفكوك الموضوعة إلى الخارج نطاق دوران التجهيزات المثبتة، بينما قد تعيق الفكوك ومكونات التثبيت القريبة من قطعة العمل وصول القاطعة. ويجب التحقق من نطاق التثبيت وتعشيق الفكوك ومقدار البروز المسموح به وثبات التثبيت تحت أحمال القطع.
وعلى الطرف المقابل، قد يمنع جسم غراب الذيل والكم تشغيل الجزء القريب من الطرف المدعوم. لذلك، قد يكون طول الجزء القابل للتشغيل أقصر من المسافة الاسمية بين المركزين. كما يمكن أن يؤدي تغيير امتداد الكم إلى تغيير كل من الخلوص وصلابة الدعم.
قد تحتاج المكونات الطويلة إلى دعم وسيط أو مسند ثابت. ويمكن لهذا الجهاز أن يحد القطر الموضعي ويمنع وصول الأداة عند نقطة ملامسته لقطعة العمل. لذا ينبغي التحقق من عمود زخرفي ذي مقطع مركزي كبير ونهايات ضيقة بوصفه شكلًا متغيرًا على امتداد طوله، لا كأسطوانة ذات قطر ثابت واحد.
قد يقلل الوزن والقصور الذاتي والصلابة القطر العملي
حتى عندما تسمح الهندسة بالدوران، قد تحول حدود الحمولة دون إجراء تشغيل مفيد. ولا تكون قيمة الحد الأقصى لكتلة قطعة العمل ذات دلالة إلا مع تحديد ترتيب الدعم وموضع مركز الثقل والسرعة والبروز. فالقطعة الخام المثبتة بين الظرف وغراب الذيل تفرض أحمالًا مختلفة عن القطعة نفسها المثبتة كجزء كابولي على صفيحة أمامية.
يؤثر القطر أيضًا في القصور الذاتي الدوراني. وبالنسبة إلى أسطوانة صلبة مثالية تدور حول خط مركزها:
I = ½mr²
عند ثبات الكتلة، تؤدي مضاعفة نصف القطر إلى زيادة القصور الذاتي أربعة أضعاف. ويتطلب ذلك عزم إدارة أكبر لتحقيق التسارع الزاوي نفسه. وقد تصبح الفهرسة السريعة أو الانعكاسات المتكررة أو الاستيفاء الدوّار المتزامن عوامل مقيّدة، حتى عندما يظل الدوران البطيء ممكنًا.
وتضيف أحمال القطع طلبًا منفصلًا على العزم. فالقوة المماسية للقطع Ft المؤثرة عند نصف قطر r تولد عزمًا يقارب T = Ftr عند محور قطعة العمل. ويجب أن يأخذ اختيار نظام الإدارة في الحسبان عزم القطع والتسارع وكفاءة نقل الحركة ودورة التشغيل، لا عزم تثبيت المحرك وحده.
في التشغيل بالفهرسة، قد يقاوم مشبك ميكانيكي عزم القطع إذا كانت الوحدة الدوّارة مصممة للعمل بهذه الطريقة. أما أثناء الدوران المتزامن، فلا يستطيع هذا المشبك عمومًا توفير مستوى الدعم نفسه أثناء حركة المحور. لذلك، لا ينبغي تطبيق السعة التي تم إثباتها في عملية فهرسة تلقائيًا على القطع الدوراني المتواصل.
وتفرض الموازنة والصلابة قيودًا إضافية. إذ تولد المواد غير المتمركزة عزمًا ناتجًا عن الجاذبية يتغير باستمرار، وقوى اختلال توازن تعتمد على السرعة. وقد ينحرف الخشب الطويل والنحيل تحت ضغط الأداة، بينما قد تنتج القطع الخام الكبيرة غير المنتظمة عمليات قطع متقطعة. ويمكن أن يساعد خفض السرعة أو إجراء قطع أخف ضمن حدود التشغيل المعتمدة، لكنه لا يعالج قصور التثبيت أو قدرة الهيكل.
اجعل مواصفة القطر مشروطة وقابلة للتحقق
تربط المواصفة الفنية المفيدة الحد الأقصى للقطر بمهمة تشغيل محددة. وبدلًا من طلب رقم أكبر واحد، اطلب الأبعاد والتصنيفات اللازمة لتحديد نطاق التشغيل.
ينبغي أن يستخدم التحقق أكبر قطعة خام مقصودة، وأكثر تفاصيل الشكل تقييدًا، وأدوات الإنتاج الفعلية. ولا تكون محاكاة التصادم مفيدة إلا إذا تضمنت هياكل الماكينة ذات الصلة والفكوك وغراب الذيل والحوامل والملحقات. ولا يمكن لمحاكاة تقتصر على القاطعة والقطعة النهائية إثبات خلوص الماكينة.
يجب إجراء الفحوصات المادية وفق إجراءات التشغيل الأولي والسلامة الخاصة بالشركة المصنّعة، مع التحقق المراقب والآمن قبل القطع. فنجاح الدوران وحده غير كافٍ؛ إذ ينبغي أن تشمل شروط القبول أيضًا إمكانية وصول الأداة وجودة السطح ودقة الأبعاد وثبات الدعم وحركة المحور الدوّار المطلوبة.
لذلك، لا تقتصر مواصفة السعة ذات المعنى على عبارة «أقصى قطر 400 mm»، بل تحدد نطاق القطعة الخام وكتلتها وطولها المدعومين، وتجهيز الأدوات، ودورة التشغيل. وهذا هو الفرق بين قطعة عمل تتسع للماكينة فحسب وأخرى تستطيع الماكينة إنتاجها على نحو موثوق.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.