

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية ضبط معدلات التغذية على ماكينة راوتر CNC عالية السرعة ومزودة بمبدل أدوات ATC دون تمزق الخشب
كيفية ضبط معدلات التغذية على راوتر CNC عالي السرعة مزود بمبدّل أدوات آلي (ATC) دون اقتلاع الألياف
قد يؤدي اقتلاع الألياف إلى تحويل دورة تفريز سريعة إلى أعمال صنفرة أو إعادة تشغيل مكلفة، أو إلى رفض القطع. ويتطلب ضبط معدلات التغذية على راوتر CNC عالي السرعة مزود بمبدّل أدوات آلي (ATC) تحقيق توازن بين سرعة المغزل وهندسة القاطع وحمل الرقاقة، وليس مجرد إبطاء الماكينة. وبالنسبة إلى المشغلين الذين يشغّلون الخشب الرقائقي أو ألواح MDF أو الخشب الصلب، تعتمد الإعدادات المناسبة أيضًا على اتجاه الألياف وعمق القطع وطريقة تثبيت قطعة العمل. يبدأ الإعداد المفيد بحساب معدل التغذية، ثم إجراء قطوع اختبارية مضبوطة لمعرفة ما يمكن أن تتحمله المادة وأداة القطع.
يكمن الفرق الأساسي في تحديد ما إذا كان القاطع يقتلع أليافًا غير مدعومة أم يواجه صعوبة بسبب حمل القطع. قد تبدو المشكلتان متشابهتين، لكن لكل منهما تصحيحات مختلفة. قد يقلل خفض معدل التغذية الحمل الزائد، لكنه لن يجعل لقمة القطع الصاعدة تثبّت طبقة القشرة العلوية الهشة.
افحص الحافة المتضررة قبل تغيير معدل التغذية
تحقق من موضع بدء الضرر. لا ينبغي التعامل مع تشظّي السطح العلوي، أو التكسّر عند السطح السفلي، أو خشونة الجدار العمودي باعتبارها عيبًا واحدًا.
- ارتفاع القشرة العلوية: افحص هندسة القاطع وحدّته، وتحقق مما إذا كان الجزء الانتقالي في قاطع الضغط (Compression) يقع أسفل السطح العلوي.
- تكسّر السطح السفلي: افحص دعم لوح التضحية، وعمق الاختراق، وما إذا كانت الأداة تدفع الألياف إلى الأسفل عند السطح السفلي.
- تموجات دورية أو اهتزاز: افحص بروز الأداة وحالة الكوليت وتثبيت قطعة العمل وتعشيق القطع قبل إلقاء اللوم على اتجاه الألياف.
- احتراق الحواف أو صقلها: يرجّح أن السبب هو احتكاك الأداة أو تبلّد حدّها أو إعادة قطع الرقائق، وليس بالضرورة ارتفاع معدل التغذية.
- ضرر قرب نهاية مسار التفريز: تحقق مما إذا كانت قطعة صغيرة قد فقدت دعم التفريغ الهوائي أو تحركت عند إزالة الجزء المحيط بها من اللوح.
في الخشب الصلب، تشير الحافة النظيفة التي تصبح خشنة فقط عند انعكاس اتجاه الألياف إلى اتجاه القطع أو إلى ألياف غير مدعومة. أما الحواف الوبرية في ألواح MDF، فغالبًا ما تستدعي فحص تآكل الأداة وجودة المادة إلى جانب معدل التغذية. ولا تستفيد أي من المادتين من خفض معدل التغذية بلا نهاية مع إبقاء سرعة المغزل عند الحد الأقصى.
احسب معدل تغذية ابتدائيًا استنادًا إلى حمل الرقاقة
استخدم توصيات الشركة المصنّعة للقاطع الخاصة بقطر الأداة الفعلي وعدد الشفرات والمادة وتعشيق القطع. والعلاقة الأساسية هي:
معدل التغذية = سرعة المغزل × عدد حواف القطع × حمل الرقاقة لكل سن
عند إدخال سرعة المغزل بوحدة دورة في الدقيقة وحمل الرقاقة بوحدة ملليمتر لكل سن، تكون النتيجة بالملليمتر في الدقيقة. حافظ على اتساق الوحدات؛ فالخلط بين جدول أدوات يعتمد البوصة ووحدة تحكم مترية يؤدي إلى خطأ جسيم في الإعداد.
للتوضيح فقط، افترض أن مورّد الأداة يوصي بحمل رقاقة قدره 0.20 مم لكل سن لقاطع ذي شفرتين في ظروف التشغيل المقصودة. عند سرعة 18,000 دورة في الدقيقة، يكون معدل التغذية المحسوب:
18,000 × 2 × 0.20 = 7,200 مم/دقيقة
هذا مثال حسابي، وليس إعدادًا موصى به لكل لقمة راوتر. فالتفريز الأخدودي بعرض القاطع كاملًا، وتمرير التشطيب الضحل، والتفريز العميق للملف تنتج أحمالًا مختلفة. إذا كان جدول المورّد يفترض عمق قطع أو تعشيقًا مختلفًا، فاطلب إرشادات بدلًا من نسخ قيمة التغذية دون تعديل.
والآن، لنفترض خفض معدل التغذية في هذا المثال إلى 3,600 مم/دقيقة مع إبقاء سرعة المغزل عند 18,000 دورة في الدقيقة. ينخفض حمل الرقاقة الاسمي إلى 0.10 مم لكل سن. قد تقل قوة القطع، لكن الاحتكاك والحرارة قد يزدادان إذا لم تعد حافة القطع تزيل رقاقة مناسبة. فالإبطاء ليس بالضرورة ألطف على الأداة أو السطح.
إذا لم تتمكن الماكينة من الحفاظ على معدل التغذية المحسوب على مسار التشغيل المبرمج، فقد يساعد خفض سرعة المغزل في الحفاظ على حمل الرقاقة. التزم بحدود التشغيل المسموح بها للأداة والمغزل، بما فيها نطاق العزم القابل للاستخدام للمغزل. إن حمل الرقاقة نقطة انطلاق للحساب، وليس إذنًا بتجاوز الحدود الميكانيكية.
اختر القاطع بما يتناسب مع السطح الذي تريد حمايته
يساعد القاطع الحلزوني الصاعد على إخراج الرقائق، لكنه يميل إلى رفع الألياف عند السطح العلوي. أما القاطع الحلزوني الهابط فيضغط الألياف العلوية إلى الأسفل، ما قد يحسّن الحافة الظاهرة، لكن إخراج الرقائق يصبح أكثر صعوبة في الأخاديد العميقة. وقد يؤدي ضعف إخراج الرقائق إلى ارتفاع الحرارة وإعادة قطعها، حتى عندما يبدو حساب معدل التغذية معقولًا.
غالبًا ما تكون أدوات القطع من نوع الضغط (Compression) مفيدة عند القطع النافذ للخشب الرقائقي المكسو بالقشرة والألواح المصفحة، لأنها تجمع بين اتجاهي قطع متعاكسين. ومع ذلك، يجب أخذ الجزء الصاعد عند الطرف في الحسبان. فإذا ترك التمرير الأول الضحل هذا الجزء يقطع القشرة العلوية، فلن تتحقق الحماية المتوقعة.
تحقق من طول الجزء الصاعد الفعلي في رسم الأداة. وحيثما تسمح الأداة والمادة والماكينة، ضع منطقة الانتقال أسفل السطح العلوي أثناء قطع الملف. وإذا كان التعشيق المطلوب غير مناسب، فاستخدم هندسة ضغط مختلفة أو استراتيجية تخديد منفصلة. لا تفرض تمريرًا أول عميقًا لمجرد ملاءمة هندسة القاطع.
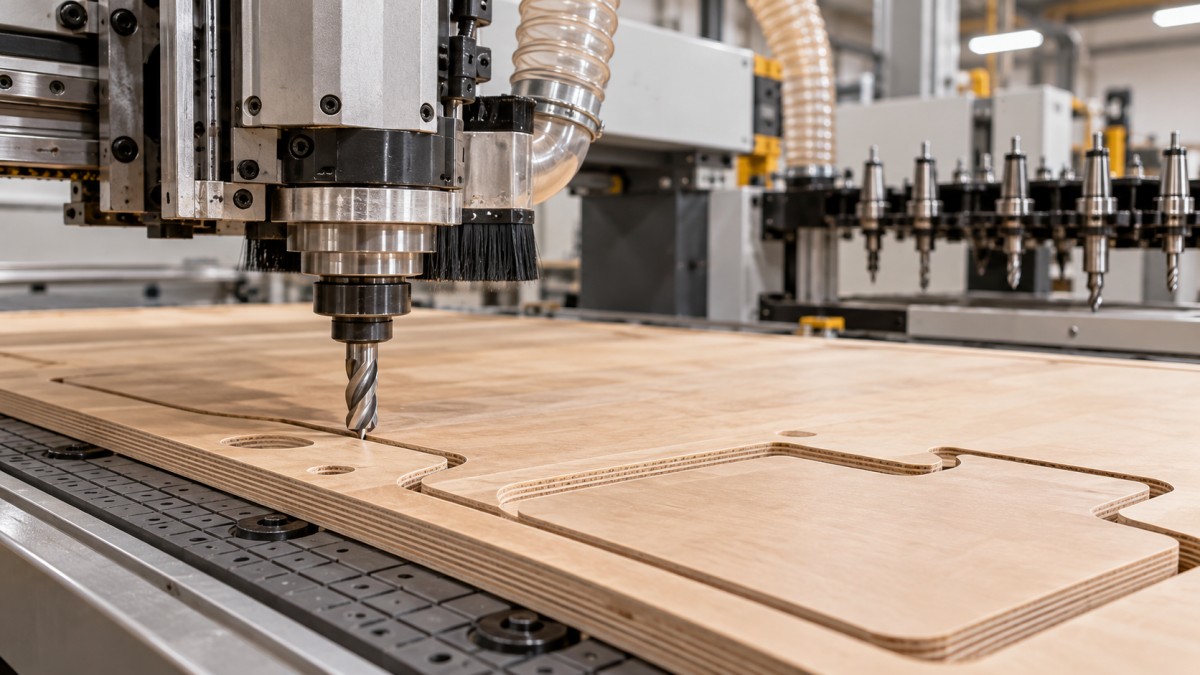
في الخشب الصلب، اختبر اتجاه القطع على عينة ممثلة لمادة الإنتاج. قد يحسّن القطع بالتسلق بعض الحواف على ماكينة CNC صلبة، لكن انعكاس اتجاه الألياف قد يظل سببًا لاقتلاع موضعي. قارن الاتجاهات مع تثبيت آمن لقطعة العمل ومسار تشغيل مناسب؛ ولا تفترض أن اتجاهًا واحدًا سيحمي كل جانب من جوانب القطعة.
أجرِ اختبارًا يميّز مشكلات التغذية عن مشكلات الإعداد
استخدم قطعة متبقية من مادة الإنتاج، مع اتجاه السطح نفسه وعمق القطع وطريقة التثبيت نفسها. فالخط الضحل على قطعة خردة لا يخبرك بالكثير عن مكوّن خزانة يُقطع بكامل عمقه. أدرج مقطعًا مستقيمًا وزاوية وحافة خروج إذا كانت هذه السمات موجودة في العمل.
- افحص المعدات بأمان. أوقف الماكينة واتبع إجراءات العزل المعتمدة قبل فحص الأداة أو الكوليت أو الحامل أو تثبيت قطعة العمل. تأكد من أن القاطع حاد ومركّب بصورة صحيحة ولا يبرز منه جزء زائد دون حاجة.
- نفّذ الإعداد الأساسي المحسوب. استخدم إعدادًا تدعمه توصيات المورّد وتعشيق القطع المقصود. أبقِ وسائل الحماية ونظام شفط الغبار قيد التشغيل.
- افحص كلا السطحين والجدار. سجّل مواضع التشظّي، وما إذا كانت الرقائق تُزال، وما إذا كانت القطعة تبقى ثابتة. الصوت وحده ليس وسيلة تشخيص موثوقة.
- غيّر متغيرًا واحدًا. عدّل معدل التغذية ضمن النطاق المدعوم، ثم كرر الميزة نفسها. أبقِ عدد الدورات في الدقيقة والعمق والاتجاه دون تغيير عند إجراء هذه المقارنة.
- سجّل الإعداد القابل للاستخدام. دوّن المادة وهوية الأداة وعدد الدورات في الدقيقة ومعدل التغذية والعمق لكل تمرير وملاحظات التشطيب، وليس نسبة تجاوز معدل التغذية فحسب.
أوقف الاختبار إذا أصبح الاهتزاز شديدًا، أو تحركت قطعة العمل، أو تراكمت الرقائق بشكل خطير. لا تحاول ضبط العملية في ظل هذه الظروف؛ بل صحّح الإعداد أولًا.
إذا أدى رفع معدل التغذية إلى مزيد من التكسّر على حافة مستقرة فيما عدا ذلك، فاخفضه ضمن النطاق الموصى به وقارن النتائج. وإذا أدى خفض معدل التغذية إلى زيادة الاحتراق دون تحسن التشظّي، فأعد النظر في هندسة القاطع أو حدّته أو اتجاه الألياف. من غير المرجح أن يؤدي الاستمرار في الإبطاء إلى حل المشكلة الأساسية.
لماذا لا يساوي معدل التغذية المبرمج دائمًا معدل التغذية أثناء القطع
قد يصل الراوتر عالي السرعة إلى معدل التغذية المبرمج على حافة مستقيمة طويلة، لكنه قد يبطئ كثيرًا عند الزوايا الحادة والمقاطع القصيرة. ومع ثبات سرعة المغزل، ينخفض حمل الرقاقة أثناء هذا التباطؤ. وقد يفسّر ذلك نظافة المقاطع المستقيمة وظهور علامات الحرارة عند الزوايا.
راجع مسار الأداة قبل خفض معدل التغذية لكامل العمل. قد تساعد الانتقالات الأكثر سلاسة ومداخل القطع المناسبة وتقليل المقاطع القصيرة غير الضرورية على الحفاظ على حركة متسقة. ويجب أن تحافظ أي تغييرات على تنعيم وحدة التحكم أو سماحية المسار على متطلبات الأبعاد وأن تتوافق مع إرشادات مورّد الماكينة.
يستحق الدخول إلى القطع إعدادًا مستقلًا أيضًا. لا تنسخ معدل التغذية الأفقي للقطع إلى الغمر العمودي. استخدم طريقة الدخول المسموح بها للأداة ومعلمات المنحدر أو الغمر المناسبة. وتجنّب وضع علامات الدخول والخروج على حافة نهائية ظاهرة متى أتاح تخطيط القطعة اختيار موضع أفضل.
استخدم تمرير تشطيب عندما يحل مشكلة محددة
قد يؤدي ترك مقدار محسوب من المادة لتمرير التشطيب إلى تقليل الحمل على الجدار النهائي وتحسين الاتساق. ويكون ذلك مفيدًا عندما يؤدي التخشين إلى تعشيق متفاوت أو انحراف ظاهر. ويجب أن يكون مقدار الإضافة كافيًا لكي يقطع القاطع المادة بدلًا من الاحتكاك بها، مع البقاء ضمن ظروف التشطيب المدعومة للأداة.
لن يعيد تمرير التشطيب قشرة اقتُلعت أليافها إلى ما بعد الملف النهائي. كما أنه لن يثبّت مكوّنًا غير محكم. عند تداخل القطع على الألواح، افحص مناطق التفريغ الهوائي وحالة لوح التضحية وتسلسل التشغيل. قد تحتاج القطع الصغيرة إلى طبقة رقيقة متروكة أو ألسنة تثبيت أو استراتيجية تثبيت مناسبة أخرى، يتبعها فصل مضبوط.
افحص العملية بعد كل تغيير تلقائي للأداة
لا تعني قابلية تكرار مبدّل الأدوات الآلي (ATC) أن الأدوات المختلفة قابلة للتبادل. تحتاج كل أداة إلى سرعة مغزل ومعدل تغذية وإعدادات دخول وبيانات طول خاصة بها. ولا يكون معدل التغذية الناجح لقاطع التخشين مناسبًا تلقائيًا لقاطع التشطيب الذي يليه.
إذا تغيرت جودة الحافة مباشرة بعد تغيير الأداة، فتحقق من الأداة المحددة والإزاحات المبرمجة وثبات الحامل ووجود الملوثات قبل إعادة ضبط معدل التغذية. كما أن استبدال القاطع بآخر ذي عدد مختلف من الشفرات يغيّر حمل الرقاقة، حتى إذا طابق قطره قطر القاطع السابق.
لطلب الدعم الفني، قدّم طراز الماكينة ومواصفات الأداة والمادة وتعشيق القطع والإعدادات المبرمجة وصورًا توضّح موضع الضرر. وتوفر شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنّعة ومصدّرة لآلات النجارة تتمتع بخبرة تزيد على 20 عامًا في المجال، الدعم الفني والمساعدة في توفير قطع الغيار إلى جانب آلاتها. وتساعد تفاصيل القطع المحددة على تقديم دعم أكثر فائدة من مجرد الإبلاغ عن «خشونة الحواف».
اربط الوصفة التي أثبتت نجاحها بالأداة والمادة، لا بالماكينة وحدها. عندما يبدأ عمل مألوف بإظهار اقتلاع للألياف، قارنه بالسجل قبل تغيير كل شيء. فقد يجعل القاطع البالي أو اختلاف دفعة الخشب الرقائقي أو انخفاض دعم التفريغ الهوائي معدل تغذية الأمس يبدو غير مناسب، رغم أن معدل التغذية نفسه لم يتغير.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.