

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يحدد دقة اللسان والأخدود في آلات تصنيع الأرضيات الخشبية الصلبة؟
قد تبدو ألواح الأرضيات نظيفة عند خروجها من الماكينة، ومع ذلك قد لا تتلاءم عند التجميع. فاللسان المرتفع قليلًا يُحدث نتوءًا بين السطحين المتجاورين. كما أن تفاوت عرض المجرى على امتداد اللوح يجعل التركيب غير متوقع. وعندما تتكرر هذه العيوب في دفعة إنتاج، تكون النتيجة فرز المنتجات وإعادة العمل والضغط لتعديل الماكينات قبل معرفة السبب.
بالنسبة إلى فِرق الجودة والسلامة، تعتمد دقة اللسان والمجرى فيماكينات تشغيل الخشب الصلب للأرضيات على سلسلة من العوامل: تجهيز السطح المرجعي، وحالة عمود الدوران، وهندسة القواطع، والتحكم في التغذية، والإعداد، ورطوبة الخشب. ويتطلب الفحص الموثوق تقييم هذه السلسلة، لا مجرد قياس اللسان والحكم بأن الماكينة دقيقة.
تحديد مواصفات الوصلة قبل تقييم الماكينة
لا يوجد تفاوت موحد للسان والمجرى يناسب جميع أنواع الأرضيات الخشبية الصلبة. إذ يعتمد المقطع المقبول على رسم المنتج، ونوع الخشب، وسماكة اللوح، وطريقة التركيب، ومواصفات الأرضيات المعمول بها. ولا ينبغي اعتماد وصلة مصممة لتركيب معين من الأرضيات تلقائيًا مرجعًا لتركيب آخر.
قبل الموافقة على الإنتاج، يحتاج قسم مراقبة الجودة إلى رسم مضبوط للمقطع يتضمن مراجع قياس محددة بوضوح. وبالنسبة إلى كثير من المنتجات، يكون سطح المشي النهائي هو المرجع الأساسي، لأن اللسان والمجرى يجب أن يحققا محاذاة السطحين العلويين للوحين المتجاورين. لكن سطح الإسناد الفعلي أثناء التشغيل قد يكون الجانب السفلي. وهذا التمييز مهم: فقد يؤدي تفاوت سماكة الألواح إلى اختلاف ظاهر في محاذاة السطحين، حتى عندما تكون قواطع الحواف في مواضعها الصحيحة.
ينبغي أن يتناول الرسم وخطة الفحص ما يلي:
- سماكة اللسان وعرض المجرى: الأبعاد التي تحدد خلوص التزاوج ومقاومة التجميع.
- الموضع الرأسي للمقطع: العلاقة بين عناصر الوصلة وسطح الإسناد المحدد.
- بروز اللسان وعمق المجرى: تحقيق تعشيق كافٍ وخلوص داخلي مقصود، من دون ارتكاز غير مرغوب فيه على القاع.
- هندسة الكتف: الأسطح التي تحدد انغلاق الوصلة ومحاذاة السطحين.
- مدى ثبات المقطع الصحيح على امتداد اللوح بالكامل.
ينبغي أيضًا تحديد التراجعات المصممة في الجانب السفلي، والحواف المشطوفة، والأسطح غير المتلامسة. وإلا فقد يرفض المفتش فجوة مقصودة أو يغفل عيبًا في سطح يتحكم فعليًا في التلاؤم.
اتساق القطع لا يتجاوز اتساق مرجع اللوح
لا يستطيع القاطع الدقيق تصحيح قطعة عمل غير مستقرة. فإذا كان اللوح يتأرجح على سرير الماكينة، أو توجد مخلفات تحته، أو لم يُجهز سطح الإسناد كما ينبغي، يتغير موضعه بالنسبة إلى دائرة القطع. وقد يتفاوت المقطع النهائي رغم ثبات إعدادات الماكينة.
تحقق من تفاوت سماكة الألواح الواردة، والتقوس، والتحدب، والالتواء، وجودة سطح الإسناد قبل تعديل رؤوس تشكيل المقاطع. ويستحق التفاوت على امتداد اللوح اهتمامًا خاصًا: فقد تجتاز عينة قصيرة مأخوذة من الوسط الفحص، بينما تظل النهايتان الأمامية والخلفية غير مقبولتين.
تُعد ألواح السرير، والأسوار، والموجهات، وعناصر الضغط جزءًا من منظومة الأبعاد. ويمكن لرواسب الراتنج والتآكل الموضعي تغيير مسار اللوح. وقد يوجّه السور المثبت بإحكام، لكنه غير محاذٍ على نحو صحيح، الخشب باستمرار في الاتجاه الخاطئ.
يجب أن يكون الضغط كافيًا لإبقاء اللوح ملامسًا للمراجع المقصودة، من دون ضغط أو تشوه مفرطين. فاللوح المقعر الذي يُضغط حتى يصبح مسطحًا أثناء القطع قد يعود إلى شكله بعد ذلك، ما يغير التلاؤم الظاهري. وهذه مشكلة في التحكم بقطعة العمل، وليست بالضرورة خطأ في إعداد القاطع.
تحدد حالة عمود الدوران والأدوات نطاق القطع
قد يؤدي الانحراف إلى ما هو أكثر من خشونة السطح
يغيّر الانحراف الشعاعي نصف قطر القطع الفعلي؛ أما الانحراف المحوري أو الحركة المحورية فقد تؤثر في الأسطح التي يتحكم فيها موضع القاطع محوريًا. ويتوقف الأثر على شكل المقطع وترتيب القواطع. وتشمل الأعراض المحتملة أبعادًا غير صحيحة، وتفاوتًا في تحميل السكاكين، وآثارًا متكررة، وانخفاض عمر الأداة.
ينبغي أن يميز القياس بين واجهة عمود الدوران والأداة بعد تركيبها. فقد تؤدي الأوساخ على أسطح التثبيت، أو المباعدات التالفة، أو التركيب غير الصحيح، أو مجموعة الأدوات غير الملائمة إلى حدوث خطأ، حتى إذا كان عمود الدوران نفسه صالحًا للخدمة. وعلى العكس، لن يعالج استبدال القواطع تآكل المحامل أو حركة عمود الدوران.
استخدم مواضع القياس وأجهزته وحدود القبول التي تحددها الشركة المصنّعة للماكينة. وسجّل ما إذا كانت الفحوص قد أُجريت والماكينة باردة أم في ظروف تشغيل محددة؛ وإلا فقد يجعل السلوك الحراري قراءتين تبدوان متناقضتين.
حافة حادة لا تعني بالضرورة أن المقطع صحيح
قد يغيّر تآكل الأداة أبعاد الوصلة تدريجيًا أو ينتج أليافًا مهشمة تعيق التجميع. كما قد يؤدي التآكل غير المتساوي إلى نتائج مختلفة عبر المقطع. وبعد الشحذ، قد يتغير القطر الفعلي والعلاقات بين أجزاء المقطع، بحسب تصميم الأداة وطريقة الجلخ.
تحقق من مطابقة الأدوات البديلة والمعاد جلخها للمقطع المعتمد، بما في ذلك نطاق الضبط المسموح به. وفي الرؤوس متعددة السكاكين، قد تؤدي اختلافات بروز السكاكين إلى تحمّل إحدى السكاكين حصة غير متناسبة من العمل. ويجب أن يتوافق تثبيت الأداة، وعزم شدها، واتزانها، والسرعة القصوى، ومدى توافق التجميعة مع تعليمات الأداة والماكينة ذات الصلة.
يربط سجل الصيانة المفيد بين هوية الأداة وسجل شحذها ونتائج الفحص. وهذا يساعد على التمييز بين التآكل المتوقع والعطل المفاجئ في الإعداد أو المكونات الميكانيكية.
استقرار التغذية يفسر كيف يمكن لإعداد صحيح أن ينتج تفاوتًا
تؤثر سرعة التغذية في حمل الرايش وقوى القطع، لكن لا ينبغي النظر إليها بمعزل عن سرعة عمود الدوران، وعدد السكاكين، ونوع الخشب، وعمق القطع. فقد تؤدي سرعة مناسبة للأخشاب ذات الألياف المستقيمة إلى تمزق الألياف في مواد أصعب تشغيلًا. كما أن خفض سرعة التغذية بلا تمييز قد يؤدي إلى ظروف قطع غير ملائمة بدلًا من حل المشكلة.
قد تسمح بكرات التغذية المنزلقة، والضغط غير المنتظم، وأسطح التلامس المتآكلة، وضعف الإسناد بين المحطات للوح بالتوقف أو التحرك. وقد يكون العيب الناتج متقطعًا، ما يسهل الخلط بينه وبين التفاوت العشوائي في المادة.
افحص المقاطع عند الطرف الأمامي، والمنتصف، والطرف الخلفي. إذا تركزت الأخطاء عند الدخول أو الخروج، فتحقق من الإسناد وتسلسل تعشيق عناصر الضغط. وإذا تكرر التفاوت على امتداد اللوح، فضع مكونات التغذية والاهتزاز والأسباب المرتبطة بالقاطع في الحسبان، لكن تحقّق من الآلية قبل تغيير الإعدادات.
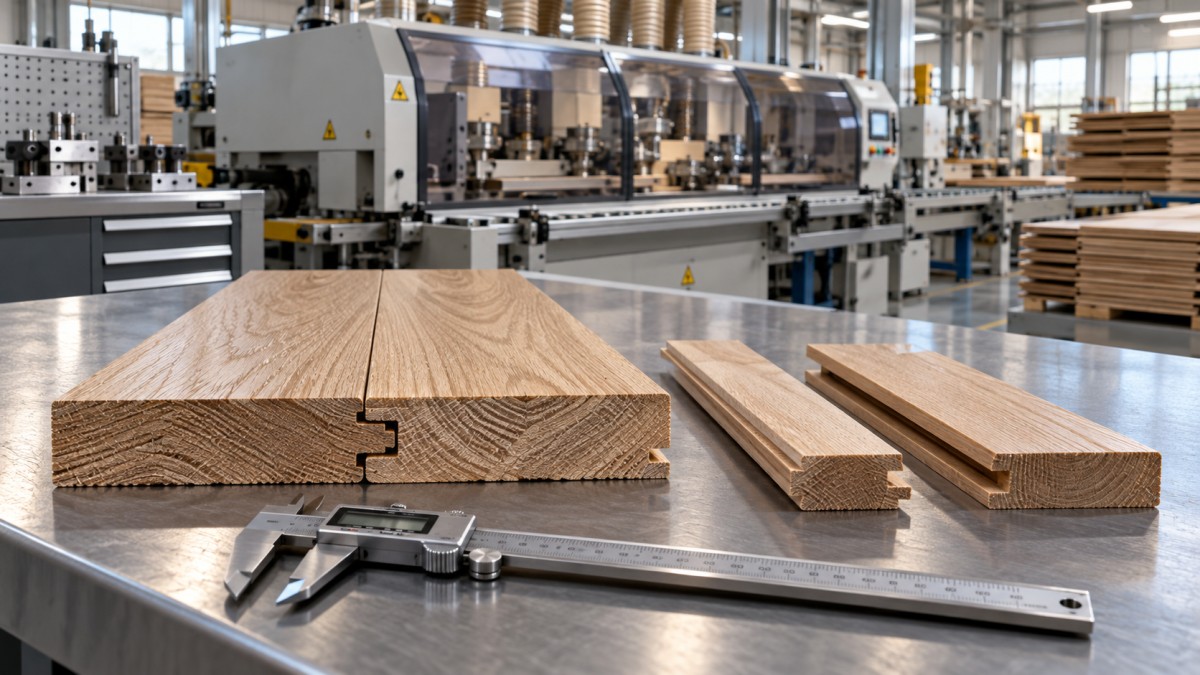
يوضح مخطط الفحص المفيد سطح إسناد اللوح، وسماكة اللسان، وعرض المجرى، ونقاط تلامس الكتف، ومواضع القياس على امتداد اللوح. وتجعل هذه التفاصيل النقاش بين المشغلين وقسم مراقبة الجودة والصيانة أدق بكثير من أوصاف مثل «الوصلة تبدو محكمة».
قد تحاكي رطوبة الخشب عيبًا في التشغيل الآلي
تتغير أبعاد الخشب الصلب مع تغير محتواه الرطوبي، وتتأثر الحركة بنوع الخشب واتجاه الألياف. وقد يتغير تلاؤم مقطع شُغّل بدقة في ظروف معينة بعد التخزين. كما يمكن لتدرجات الرطوبة وتحرر الإجهادات أن يساهما في التشوه بعد التشغيل الآلي.
حدد متطلبات رطوبة الخشب الوارد وأثناء التصنيع بما يلائم المنتج وظروف الاستخدام المقصودة. واستخدم طريقة قياس مناسبة، مع تطبيق تصحيحات نوع الخشب ودرجة الحرارة عند الحاجة. وقد لا تكشف قراءات السطح وحدها تفاوت الرطوبة الداخلية في الألواح السميكة؛ وقد تتطلب النتائج المتنازع عليها طريقة اختبار أكثر حسمًا.
سجّل المدة بين التشغيل الآلي والفحص، إلى جانب ظروف التخزين. فقد تؤدي مقارنة ألواح مشغّلة حديثًا بعينات تُركت في بيئة مختلفة إلى تعديلات غير ضرورية على الماكينة.
تمييز عملي: إذا تغيرت الأبعاد عند إعادة القياس في ظروف مضبوطة بعد التخزين، فتحقق من تهيئة المادة إلى جانب أداء الماكينة. أما إذا كان العيب ظاهرًا مباشرةً ويرتبط بمحطة أو إعداد معين، فينبغي إيلاء الأسباب الميكانيكية وأسباب العملية اهتمامًا أكبر. ولا يثبت أي من الأمرين السبب بمفرده.
اجعل الفحص قائمًا على الأبعاد والتجميع الفعلي
تحدد الفحوص البُعدية مواضع اختلاف المقطع عن الرسم. وتكشف فحوص التجميع ما إذا كانت هذه الاختلافات تؤثر في الوصلة. وكلاهما ضروري: فقد يتلاءم لوحان لأن خطأين يعوض أحدهما الآخر، في حين قد يخفي البعد الاسمي الصحيح هندسة كتف غير جيدة.
استخدم أدوات قياس معايرة وملائمة للسمة المراد قياسها. قد تكون القدمة ذات الورنية كافية للأبعاد التي يسهل الوصول إليها، لكن المجاري الضيقة وأنصاف الأقطار والأكتاف الغائرة قد تتطلب مقاييس مخصصة أو قياسًا بصريًا أو طرقًا مناسبة أخرى. تجنب ضغط فكوك القياس على الألياف، إذ قد تؤثر قوة القياس في القراءات.
لضبط الإنتاج الدوري، يمكن اتباع التسلسل العملي التالي:
- اعتماد عينات أول قطعة بعد الإعداد، وتغيير الأدوات، والشحذ، وأعمال الصيانة ذات الصلة. وإذا أثرت درجة حرارة التشغيل في النتائج، فتحقق من القياسات بعد استقرارها.
- أخذ عينات على امتداد اللوح ومن عدد كافٍ من الألواح المتتالية لكشف التفاوت المتقطع.
- التحقق من أداء التزاوج من حيث الانغلاق، ومحاذاة السطحين، ومقاومة التجميع، والارتكاز غير المقصود على القاع.
- مطابقة الألواح فيما بينها من أوقات أخذ عينات مختلفة بدلًا من اختبار القطع المتجاورة فقط.
- تسجيل ظروف العملية، بما في ذلك نوع الخشب، وقراءات الرطوبة، وهوية الأداة، وإعدادات التغذية، وسجل الضبط.
تفيد العينات المرجعية، لكن القوالب الخشبية قد تتغير بفعل الرطوبة والتداول. لذا ينبغي حمايتها وتحديد حالتها والتحقق منها دوريًا. كما تحتاج المقاييس المخصصة إلى فحوص موثقة ومعايرة ملائمة لطريقة استخدامها.
اقرأ نمط العيب قبل إجراء أي تعديل
غيّر متغيرًا مضبوطًا واحدًا في كل مرة، حيثما أمكن، ثم تحقّق من النتيجة. فقد تؤدي التعديلات المتعددة المتزامنة إلى تحسين التلاؤم مؤقتًا مع إخفاء السبب الأصلي.
استخدم المعايير المناسبة وحافظ على سلامة الفحص
مطابقة المنتج، وضبط القياس، وسلامة الماكينات متطلبات منفصلة. وبحسب السوق والمنتج، قد تشمل المراجع EN 13226 لعناصر الباركيه الخشبي الصلب ذات الصلة، وEN 13647 لطرق القياس الهندسي، أو المواصفات الوطنية ومواصفات العملاء المعمول بها. تحقّق من الإصدار الحالي ونطاق التطبيق قبل اعتماد أي مرجع. ولا تحدد مواصفة المنتج تلقائيًا مقدار الانحراف المسموح به لعمود دوران الماكينة.
بالنسبة إلى سلامة الماكينات، قد تنطبق أجزاء ذات صلة من سلسلة ISO 19085، تبعًا لنوع الماكينة والولاية القضائية. ولا تحل هذه المتطلبات محل تعليمات الشركة المصنّعة أو تقييم المخاطر الخاص بالموقع.
أوقف مصادر الطاقة الخطرة واعزلها قبل الوصول إلى القواطع، أو فحص الخلوصات الداخلية، أو تنظيف المناطق المخفية، أو إجراء قياسات تلامسية بالقرب من الأدوات. امنع إعادة التشغيل غير المتوقعة وتحقق من العزل وفق إجراءات الموقع. ويتطلب أي عمل تشخيصي أثناء التشغيل طريقة منفصلة خاضعة للتقييم ومصرحًا بها، مع وسائل حماية مناسبة. لا تتجاوز وسائل الحماية مطلقًا لتسهيل القياس.
تقييم ماكينات تشغيل الخشب الصلب للأرضيات
عند تقييم ماكينة أو خط إنتاج، اطلب إجراء تجربة باستخدام أنواع خشب وأبعاد ألواح وظروف رطوبة وإعدادات تغذية تمثيلية وواقعية. قيّم الاتساق عبر الألواح ومدة التشغيل، لا عينة واحدة مختارة بعناية. وتحقق من إمكانية الوصول الآمن لتغيير الأدوات، وقابلية تكرار الضبط، ومتطلبات الصيانة، وتوفر قطع الغيار.
تقدم شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنّعة ومصدّرة لماكينات تشغيل الأخشاب تتمتع بخبرة تزيد على 20 عامًا في هذا القطاع، حلولًا للماكينات ودعمًا فنيًا وقطع غيار وخدمات ما بعد البيع. وبالنسبة إلى تطبيقات الأرضيات، ينبغي أن تبدأ المناقشات المفيدة برسم المقطع، ونطاق المواد، ومعايير الفحص، وظروف الإنتاج المطلوبة، لا بادعاء عام بالدقة.
تعتمد دقة اللسان والمجرى الموثوقة في نهاية المطاف على علاقة مضبوطة بين الخشب والأدوات وهندسة الماكينة والقياس. وتجعل أقوى أنظمة الإنتاج هذه العلاقة واضحة في سجلاتها، وتعالج انحرافها قبل أن يصبح التركيب هو الفحص النهائي.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.