

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية منع خدوش الصنفرة باستخدام آلات صنفرة الخشب الصلب
كيفية منع خدوش الصنفرة باستخدام آلات صنفرة الخشب الصلب
قد تظل خدوش الصنفرة غير ظاهرة حتى يكشفها الطلاء أو التشطيب، فتحوّل قطعة خشبية صلبة شارفت على الإنجاز إلى إعادة عمل مكلفة. بالنسبة إلى المشغلين الذين يستخدمون آلات صنفرة الخشب الصلب، تبدأ الوقاية من هذه العيوب بضبط العملية: اختيار تتابع المواد الكاشطة المناسب، وفحص حالة السير، ومواءمة سرعة التغذية وضغط الصنفرة مع قطعة العمل. قد يؤدي تراكم الغبار وتجاوز درجات الحبيبات إلى ترك علامات لا تزيلها الصنفرة الأدق وحدها.
يتمثل التحدي العملي في تحديد الجزء من العملية الذي تسبب في العلامة. فالأخدود العميق الناتج عن تلوث السير يتطلب معالجة مختلفة عن نمط الخدوش المنتظم الذي تتركه درجة حبيبات نهائية خشنة أكثر من اللازم. قبل تغيير الإعدادات، افحص العيب وحدد متى ظهر للمرة الأولى.
افحص الخدش قبل ضبط الآلة
افحص قطعة غير مشطبة تحت ضوء قوي موجّه بزاوية منخفضة. أدر اللوح بحيث يمر الضوء على اتجاهي الألياف والصنفرة. قد تخفي الإضاءة العلوية وحدها الأخاديد الضيقة، ولا سيما في الأخشاب الفاتحة.
يوفر شكل العلامة وموقعها دلائل مفيدة، لكنهما لا يكفيان وحدهما للتشخيص:
- خط منفرد وعميق: افحص وجود انسداد في المادة الكاشطة أو حطام عالق أو تلف فيها أو عيب موجود مسبقًا في الخشب الوارد.
- خدوش خشنة منتظمة على السطح: تحقق مما إذا كانت مرحلة الصنفرة التالية قد أزالت بالفعل نمط الحبيبات السابق.
- أشرطة متكررة أو علامات إيقاعية: افحص وصلات السير وبكرات التلامس وحالة الناقل والاهتزاز، بدلًا من افتراض أن درجة الحبيبات غير مناسبة.
- علامات تتركز على حافة واحدة: افحص تفاوت السماكة ودعم قطعة العمل ومحاذاة رأس الصنفرة.
- دوامات عشوائية بعد التحضير النهائي: افحص الصنفرة المدارية في المراحل اللاحقة ونظافة المواد الكاشطة وممارسات المناولة.
إذا كانت المعدات تسمح بأخذ عينات بأمان، فافحص قطعة اختبار بعد كل مرحلة صنفرة. وإلا، فاتبع الإجراء المعتمد من الشركة المصنّعة لعزل المراحل. إذا كان السطح مقبولًا عند خروج القطعة من الآلة لكنه يتعرض للخدش قبل التشطيب، فافحص عمليات التكديس وطاولات النقل والصنفرة اليدوية، وليس آلة الصنفرة وحدها.
أنشئ تتابعًا لدرجات الحبيبات يزيل النمط السابق
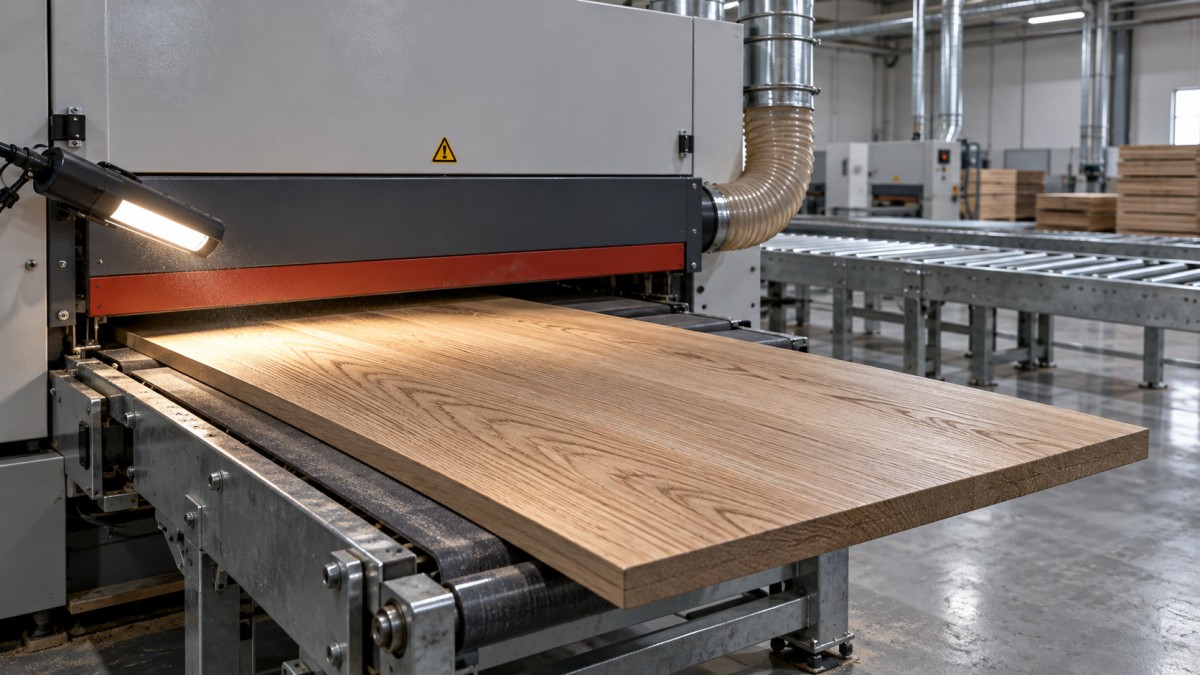
يجب أن تزيل كل مرحلة من مراحل المواد الكاشطة الخدوش التي تركتها المرحلة السابقة. قد يخفف السير الناعم حواف أخدود عميق من دون إزالة قاعه. وقد يبدو السطح أملس عند لمسه، مع احتفاظه بخطوط يبرزها الطلاء لاحقًا.
اختر درجة الحبيبات الأولية وفقًا لحالة السطح الوارد. تتطلب آثار المقشطة وبقايا الغراء وتفاوت السماكة وأضرار التشغيل الخشن مقادير مختلفة من التصحيح. يؤدي البدء بدرجة خشنة أكثر من اللازم إلى خدوش أعمق ومزيد من العمل على كل رأس تالٍ. وقد يؤدي البدء بدرجة ناعمة أكثر من اللازم إلى انسداد المادة الكاشطة من دون تصحيح العيب الأصلي.
قد يتضمن تتابع تجريبي توضيحي P80 وP120 وP150، لكنه ليس وصفة إنتاج عامة. تحدد أنواع الخشب وتركيب المواد الكاشطة وترتيب رؤوس الصنفرة ونظام الطلاء مدى ملاءمة هذه الانتقالات. حافظ على اتساق تسميات درجات الحبيبات؛ فالرقم المطبوع نفسه في أنظمة التصنيف المختلفة لا يشير بالضرورة إلى مادة كاشطة مكافئة.
على قطعة اختبار مخصصة للتجارب، ارسم بالقلم الرصاص بخفة بضعة خطوط مرجعية على السطح. تساعد إزالة هذه الخطوط في الكشف عن عدم اكتمال التلامس، لكنها لا تثبت اختفاء الخدوش الأعمق. افحص السطح تحت ضوء مائل بعد كل مرحلة. إذا بقيت خدوش خشنة، فصحح تلك المرحلة قبل الانتقال إلى درجة أنعم.
أكد درجة الحبيبات النهائية بالاستناد إلى إرشادات مورّد الطلاء وعينة ممثلة. فالصنفرة بدرجة أنعم ليست أفضل تلقائيًا؛ إذ قد تغير امتصاص الطلاء وتؤدي إلى اختلاف اللون عن التشطيب المعتمد.
افحص حالة المواد الكاشطة قبل زيادة الضغط
قد يكون السير سليمًا لكنه لم يعد يقطع باستمرار. يمكن أن يشكل الراتنج والغبار المضغوط وتلوث مواد التشطيب مناطق مسدودة تحتك بالخشب أو تخدشه. وقد يدفع تآكل السير المشغلين إلى زيادة الضغط، ما يؤدي إلى ارتفاع الحرارة والقطع غير المتساوي بدلًا من استعادة حدة المادة الكاشطة.
بعد عزل الآلة وفق إجراء القفل ووضع بطاقة التحذير المعتمد في الموقع، افحص سطح المادة الكاشطة وحوافها وطبقتها الخلفية ووصلة السير. ابحث عن ترسبات موضعية وتمزقات وأجزاء مفقودة من المادة الكاشطة وتآكل غير معتاد. افحص اتجاه التركيب عند تحديده، وكذلك تتبع السير وشدّه وفقًا لدليل الآلة. لا تفحص سيرًا متحركًا أو تنظفه باليد مطلقًا.
اختر المادة الكاشطة وفقًا للمادة والعملية، لا وفقًا لرقم درجة الحبيبات وحده. قد تساعد المنتجات ذات الطلاء المفتوح على الحد من الانسداد عند صنفرة بعض الأخشاب الراتنجية، بينما يؤثر نوع الطبقة الخلفية والحبيبات الكاشطة في سلوك القطع وانتظام الخدوش. اطلب من مورّد المواد الكاشطة التوصية بتركيبة تناسب نوع الخشب الفعلي ومقدار إزالة المادة ورأس الصنفرة.
استبدل السيور أو نظفها باستخدام الطرق المعتمدة. ويكون تتبع جودة السطح والانسداد وأداء القطع في ظروف ثابتة أكثر فائدة من جدول استبدال اعتباطي قائم على الوقت.
وازن بين إزالة المادة وسرعة التغذية وضغط الرأس
لا توجد سرعة تغذية أو قيمة ضغط واحدة موثوقة تناسب جميع آلات صنفرة الخشب الصلب. تؤثر صلابة بكرة التلامس وتصميم لوحة الضغط وسرعة السير والطاقة المتاحة وعرض اللوح وخصائص الخشب جميعها في النتيجة. وقد يؤدي إعداد يناسب قطعة ضيقة إلى تحميل الآلة نفسها فوق طاقتها عند معالجة لوح عريض.
ابدأ بالإعدادات التي توصي بها الشركة المصنّعة للعملية. وافصل تسوية الأبعاد عن تحسين الخدوش: فقد يتولى الرأس الأول إزالة المادة بقدر مضبوط، بينما تحسن الرؤوس اللاحقة سطحها. ويصعب تحقيق نتائج متسقة إذا طُلب من رأس التشطيب الناعم تصحيح تفاوت كبير في السماكة.
غيّر متغيرًا واحدًا في كل مرة عند استخدام قطع اختبار ممثلة. قد تؤدي خفض سرعة التغذية إلى زيادة زمن تلامس المادة الكاشطة، لكنها قد تزيد أيضًا الحرارة والانسداد. وقد يقلل رفع سرعة التغذية مدة التعرض، مع عدم ترك وقت كافٍ لإزالة نمط الخدوش السابق. ولا يمثل أي من الاتجاهين علاجًا تلقائيًا.
الضغط المفرط غير مفيد بالقدر نفسه. فقد يزيد الحرارة ويسرّع تآكل المواد الكاشطة ويشوّه التلامس على القطع غير المستوية. إذا كانت الآلة تعرض حمل المحرك، فاستخدم القراءة إلى جانب فحص السطح وقياس كمية المادة التي أزيلت، لا بدلًا من أي منهما. أوقف العمل وافحص سبب أي تغير غير متوقع في الحمل أو احتراق أو اهتزاز غير طبيعي.
امنع الغبار وتفاوت قطع العمل من الوصول إلى منطقة التلامس
يُعد شفط الغبار جزءًا من الوقاية من الخدوش. إذ يسمح ضعف التقاط الغبار بتراكم الحطام حول رؤوس الصنفرة وأسطح النقل، ما يزيد احتمال انسداد المواد الكاشطة أو تلوثها. افحص بوابات الشفط وانسدادات القنوات ووصلات أغطية الشفط وحالة مجمع الغبار وفقًا لمتطلبات المعدات. فعمل المروحة لا يثبت وصول تدفق هواء كافٍ إلى كل غطاء شفط.
استخدم ممارسات التنظيف بالشفط المعتمدة للآلة والمنطقة المحيطة بها. قد يؤدي نثر الغبار بالهواء المضغوط إلى إعادة توزيعه والتسبب في مخاطر التعرض أو الغبار القابل للاحتراق. اتبع إجراءات المنشأة للتحكم في الغبار والمتطلبات المحلية المعمول بها.
تحتاج الألواح الواردة أيضًا إلى العناية. أزل الغراء الزائد الناتج عن الضغط بطريقة مناسبة قبل الصنفرة، وافصل القطع التي يظهر فيها تقوس أو التواء أو تفاوت واضح في السماكة. قد يؤدي تمرير لوح غير مناسب بالقوة عبر إعداد تشطيب إلى تلامس غير متساوٍ أو تلف الحواف أو عدم إزالة الخدوش بالكامل. تحقق من الحد الأدنى لأبعاد قطعة العمل ومتطلبات الدعم في دليل الآلة.
يتطلب اختلاف اتجاه الألياف عناية خاصة. فقد تحتوي اللوحة الملصقة على شرائح متجاورة تستجيب بشكل مختلف لتمريرة الصنفرة نفسها. مرر القطعة مع اتجاه الألياف حيثما أمكن، لكن قيّم اللوحة كاملة تحت التشطيب المقصود بدلًا من افتراض أن اتجاه تغذية واحدًا سيزيل كل العلامات الظاهرة.
تحقق من النتيجة باستخدام الطلاء ثم احمِها
يُعد فحص السطح جافًا ضروريًا، لكن الطلاء المقصود هو الاختبار الأكثر صلة. حضّر عينة من النوع نفسه ومن دفعة الإنتاج نفسها، باستخدام تتابع الصنفرة المقترح ونظام الطلاء أو التشطيب الفعلي. وافحصها تحت إضاءة مماثلة للإضاءة التي سيتعرض لها المنتج النهائي.
إذا استُخدم الفحص بعد المسح، فتأكد من توافق السائل والإجراء مع الخشب والمواد اللاصقة وعملية الطلاء. فقد يتسبب مذيب غير مناسب أو ترطيب غير مضبوط في مشكلة أخرى. اترك العينة حتى تصل إلى الحالة المطلوبة قبل الطلاء.
بعد اجتياز السطح الفحص، احمه. نظف طاولات الإخراج، وأزل حطام المواد الكاشطة عن دعامات التكديس، وامنع الأسطح المشطبة من الانزلاق فوق أسطح ملوثة. إذا أعقبت الصنفرة بالآلة صنفرة مدارية، فاستخدم مواد كاشطة نظيفة وضغطًا مضبوطًا؛ إذ يمكن لهذه العملية النهائية أن تُحدث علامات دوامية حتى عندما تعمل عملية الصنفرة العريضة بالسير على نحو صحيح.
اجعل استعادة الإعدادات القابلة للتكرار أسهل
سجّل نوع الخشب ونطاق السماكة الواردة وبيانات تعريف المواد الكاشطة وتتابع درجات الحبيبات وإعداد التغذية وإعدادات الرؤوس وعينة التشطيب المعتمدة. دوّن مواعيد تغيير السير والمرحلة التي ظهر فيها العيب. تجعل هذه التفاصيل استكشاف المشكلة وإصلاحها أكثر فائدة من وصف مثل «الآلة تترك خدوشًا».
تصنع شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة وتصدرها، ولديها خبرة تزيد على 20 عامًا في هذا المجال. وتكون خدماتها للدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع ذات صلة عندما تشير مشكلة السطح إلى ما يتجاوز اختيار المواد الكاشطة، مثل تآكل مكونات التلامس أو مشكلات تتبع السير أو إعداد الآلة. للحصول على نقاش مفيد مع فريق الدعم، قدّم طراز الآلة وتفاصيل المواد الكاشطة وإعدادات التشغيل وصورًا واضحة توضح اتجاه الخدش وموقعه.
عند تكرار العيب، حدّد أبكر مرحلة يصبح فيها ظاهرًا وغيّر عاملًا واحدًا في كل مرة. لا تواصل الصنفرة بدرجات أنعم فوق خدش عميق لم يُعالج. صحح مصدره، وتحقق من الإصلاح على عينة تشطيب ممثلة، ثم أعد الإعداد إلى الإنتاج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.