

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تخطيط الإنتاج بدفعات متنوعة بالتعاون مع مستشار لعمليات تصنيع الأثاث
تخطيط الإنتاج بدفعات متنوعة بالتعاون مع استشاري عمليات صناعة الأثاث
نادراً ما يتعطل إنتاج الأثاث بدفعات متنوعة لمجرد أن كل آلة بطيئة للغاية. وغالباً ما تكون المشكلة أن القطع غير المناسبة تصل إلى الآلة المناسبة في الوقت غير المناسب. فقد تنتج عملية القص ألواحاً لا يمكن تلبيس حوافها بعد، أو تنتظر عملية الحفر رسومات معدّلة، أو تتوفر لعملية التجميع تقريباً كل القطع اللازمة لإتمام عدة طلبات، ولكن ليس ما يكفي لشحن أي منها.
يكمن التحدي أمام مديري المشاريع في تنسيق مواعيد التسليم المتنافسة من دون السماح لعمليات تغيير الإعدادات أو المكونات المفقودة أو الأعمال قيد التنفيذ باستهلاك الجدول الزمني. وينبغي لاستشارات عمليات إنتاج الأثاث أن تحوّل هذه المشكلة إلى خطة قابلة للتنفيذ: ما الطلبات التي يجب إطلاقها، وما القطع التي ينبغي تجميعها، وأين يجب حماية الطاقة الإنتاجية، ومتى يكون تغيير المعدات مبرراً.
لا تبدأ العملية بعرض سعر آلة، بل بصورة صادقة لمسار الطلب من اعتماد التصميم إلى اكتماله وفحصه وتجهيزه للشحن.
ابدأ بمزيج الطلبات، لا بمتوسط الإنتاج اليومي
قد يكون مقياس «عدد الألواح في الوردية» مضللاً عند التخطيط. فقد تضم دفعة من جوانب الخزائن المتكررة ودفعة متنوعة من الرفوف الصغيرة والأبواب والقطع ذات الاتجاهات المختلفة العدد نفسه من الألواح، لكنها تتطلب أوقاتاً مختلفة جداً للمناولة والإعداد والفحص.
يحتاج الاستشاري إلى بيانات تمثيلية عن الطلبات، بما فيها الأعمال المعقدة، لا المنتجات القياسية وحدها. وتشمل المدخلات المفيدة قوائم المواد وأبعاد الألواح ومواصفات الألواح ومتطلبات الحواف وأنماط الحفر والكميات ومواعيد التسليم الموعودة وحالة مراجعة الرسومات. ويجب التحقق من توفر المواد وفق المواصفات الفعلية؛ فوجود كمية كافية من الألواح في المخزون لا يفيد إذا كان اللون أو السُمك المطلوب غير متوفر.
افصل عائلات المعالجة عن طلبات العملاء. فقد تستخدم قطع من طلبات مختلفة مخزون الألواح نفسه أو إعداد تلبيس الحواف نفسه. وفي المقابل، قد يحتاج طلب العميل الواحد إلى المرور بعدة مسارات داخل المصنع. ويسمح إبقاء هذه الفروق واضحة بالتجميع المنطقي من دون فقدان السيطرة على التسليم.
في صناعة الأثاث اللوحي، تستحق عمليات القص وتلبيس الحواف والحفر اهتماماً خاصاً في كثير من الأحيان. وإذا شمل مزيج الإنتاج أيضاً تشغيل الخشب الصلب أو الصنفرة أو التشطيب، فيجب تخصيص الطاقة الإنتاجية وفحوص الجودة لمساراتها. فاعتماد مسار عام واحد سيخفي فروقاً مهمة.
حدّد عنق الزجاجة بتتبع قوائم الانتظار والقطع المفقودة
تتبّع مسار الإنتاج أثناء العمل المعتاد. ويُعدّ وجود طابور أمام آلة دليلاً مفيداً، لكنه لا يثبت تلقائياً أن طاقة الآلة غير كافية. فقد تضم قائمة الانتظار قطعاً تنتظر التعليمات، أو مواد غير متوافقة، أو أعمالاً أُطلقت مبكراً أكثر من اللازم.
راقب دورة العمل بأكملها: التحميل، وتحديد الموضع، والتشغيل، والتفريغ، والفحص، والنقل. وسجّل تغييرات الإعدادات بشكل منفصل. ففي آلة تلبيس الحواف، قد يؤثر تغيير شريط الحافة وضبط الآلة لسُمك اللوح والتنظيف واعتماد القطعة الأولى في الطاقة الإنتاجية القابلة للاستخدام أكثر مما توحي به سرعة التغذية المعلنة.
ينطبق النهج نفسه على الحفر باستخدام CNC. فالآلة التي تنتظر البرامج أو تحديد القطعة أو توفر المشغّل تواجه مشكلة مختلفة عن آلة تعمل باستمرار على أعمال معتمدة. ولا يعالج شراء آلة أسرع إلا الحالة الثانية، وحتى عندها فقط إذا كانت العمليات السابقة واللاحقة قادرة على مواكبتها.
لذلك، ينبغي حساب الطاقة الإنتاجية استناداً إلى أوقات المعالجة والإعداد المرصودة، وعدد العاملين المتاحين، وهوامش التوقف الواقعية. وعندما تكون السجلات غير كافية، استخدم خطة مؤقتة وتحقق من صحتها في موقع العمل. فالافتراض المعلن بوضوح أكثر فائدة من دقة زائفة.
رتّب الإنتاج حسب التسليم، ثم قلّل تغييرات الإعداد التي يمكن تجنبها
هناك مفاضلة حقيقية بين كفاءة دفعات الآلات واكتمال طلبات العملاء. فقد تقلل الدفعات الكبيرة تكرار الإعداد وتحسن الاستفادة من المواد، لكنها قد تؤخر المكونات العاجلة وتملأ المصنع بأعمال غير مكتملة. أما تشغيل كل طلب على حدة فيؤدي إلى المشكلة المعاكسة: تكرار الإعداد وتجزئة استخدام المواد.
يتمثل الحل العملي الوسط في تجميع الأعمال المتوافقة ضمن نافذة إطلاق تضبطها مواعيد التسليم. حدّد الطلبات التي يجب تحريكها الآن، وتحقق من جاهزية رسوماتها وموادها، ثم حسّن المعالجة داخل هذه المجموعة. ولا تستمر في إضافة طلبات لاحقة لمجرد أنها تستخدم تشطيب الألواح نفسه.
لنتناول مثالاً تخطيطياً: تستخدم عدة طلبات لخزائن الألواح نفسها، لكن أحدها يتطلب شريط حافة مختلفاً، ولطلب آخر موعد شحن أسبق. قد يكون من المنطقي جمع عمليات القص لهذه الطلبات. لكن تمرير كل الألواح الناتجة عبر تلبيس الحواف في دفعة متواصلة واحدة قد لا يكون كذلك. فما زال الطلب العاجل بحاجة إلى توفر القطع المحفورة والأدوات المعدنية والطاقة الإنتاجية للتجميع في الوقت المناسب.
يحتاج الجدول إلى قاعدة واضحة لحل هذا التعارض. أعطِ الأولوية أولاً لمواعيد الإنجاز الموعودة، ثم قلّل تغييرات الإعداد ضمن هامش المرونة المتبقي. وينبغي أن تكون الاستثناءات قرارات مدروسة، لا نتيجة اختيار العمل الذي يلقى الطلب بشأنه أعلى صوتاً.
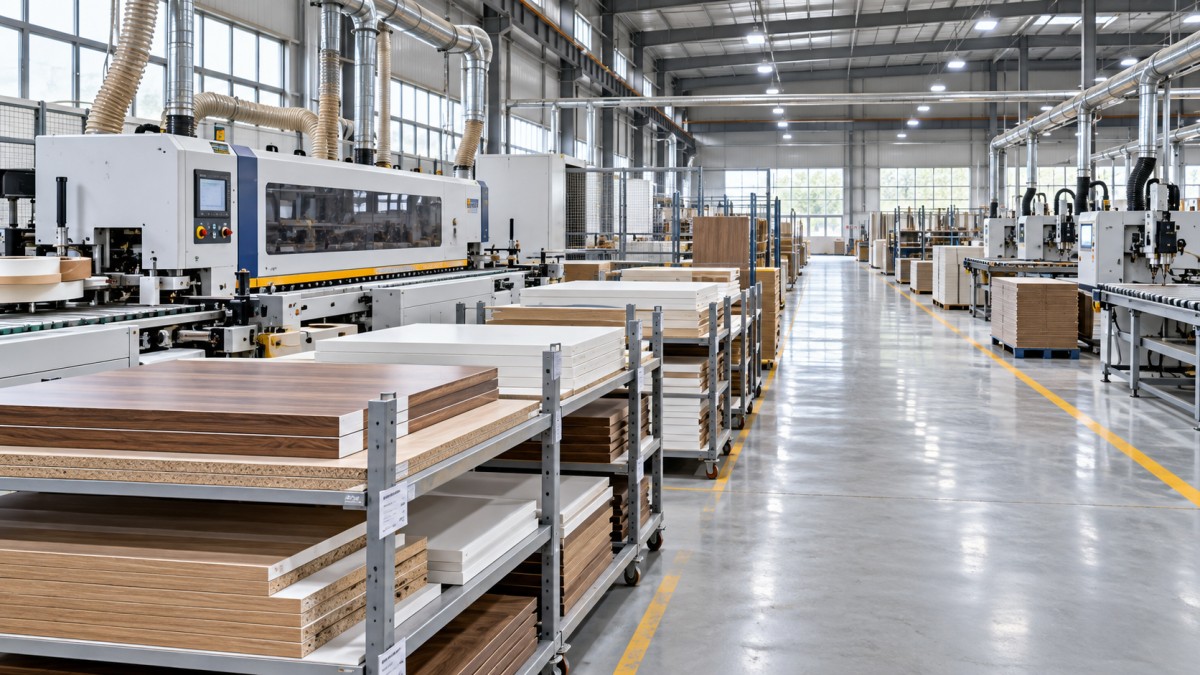
يوضح مخطط تدفق مفيد ما هو أكثر من الأسهم بين الآلات. حدّد نقطة الإطلاق، ومناطق التخزين المؤقتة، وفحوص تحديد القطع، والموضع الذي تُجمع فيه المكونات مجدداً ضمن أطقم الطلبات. ففي هذه المواقع غالباً ما تنجح إدارة الدفعات المتنوعة أو تفشل.
حافظ على استقرار الجدول الزمني القريب
تؤدي إعادة ترتيب الأولويات باستمرار إلى أعمال خفية، مثل العثور على الألواح ونقل الأكوام وتغيير البرامج وشرح التعليمات الجديدة. اتفق على نافذة جدولة قريبة المدى تتطلب فيها التغييرات موافقة. وينبغي أن تعكس مدتها أوقات التوريد الفعلية وتقلب الطلبات، لا قاعدة موحدة اعتباطية للمصنع بأكمله.
ينبغي أن يصاحب إدراج عمل عاجل أثر واضح: ما الإعداد الذي سيتغير، وما العمل الذي سيتأخر، وهل سيظل الالتزام المعدّل بموعد الشحن قابلاً للتحقيق؟ وبذلك يكون لدى الفرق التجارية والإنتاجية أساس مشترك لاتخاذ القرار.
اضبط إطلاق الأعمال وتحديد القطع قبل إضافة الأتمتة
تصبح إدارة الدفعات المتنوعة صعبة عندما تفقد القطع هويتها بين العمليات. وينبغي أن يربط الملصق أو بطاقة متابعة العمل القطعة المادية بطلبها ومرجعها ومراجعتها والعملية التالية. وإذا كان الاتجاه مهماً، فيجب أن تكون هذه المعلومات واضحة لا لبس فيها. وتشكل الألواح المتشابهة في المظهر، اليمنى واليسرى، خطراً واضحاً.
يمكن أن يساعد مسح الباركود، لكن ذلك لا يكون إلا عندما تكون البيانات الأساسية وممارسات أرضية المصنع موثوقة. ويجب أن تظل الملصقات مقروءة أثناء المناولة، وأن تكون طريقة تحديد الهوية مناسبة للمكونات الصغيرة. ولا يستطيع البرنامج تعويض اضطرار المشغّلين إلى التخمين بشأن الوجه الذي يمثل سطح المرجع.
ولا تقل أهمية التحكم في إطلاق الأعمال. تجنب قص الأعمال لمجرد إبقاء المنشار مشغولاً عندما لا تتوفر مساحة أو طاقة إنتاجية للعملية التالية. وحدّد مخزوناً مؤقتاً يمكن إدارته قبل عنق الزجاجة، مع مراعاة حجم العمل لا عدد الألواح وحده. فكومة من الرفوف البسيطة لا تعادل كومة تتطلب عدة مراحل معالجة.
تابع اكتمال الطلبات في المراحل اللاحقة. وينبغي أن يعرف قسم التجميع ما إذا كان الطقم جاهزاً أو ناقصاً أو متوقفاً للتصحيح. ويجب أن يخضع إنتاج القطع المفقودة لمسار أولوية مضبوط، مع تطبيق متطلبات تحديد الهوية والفحص نفسها المطبقة على الدفعة الأصلية.
طابق المعدات مع الأجزاء الصعبة في مزيج الإنتاج
يصبح اختيار المعدات أكثر فائدة بعد فهم مسارات الإنتاج وأحمال العمل. وبدلاً من الاكتفاء بالسؤال عن أقصى إنتاج، اختبر كيفية تعامل الآلة المقترحة مع مصادر التأخير المتكررة.
- في القص، قارن بين كفاءة استخدام المواد وفرز القطع ووضع الملصقات والمناولة في المراحل اللاحقة، لا سرعة القص وحدها.
- في تلبيس الحواف، تحقق من أبعاد الألواح ومواد الحواف ومهام تغيير الإعداد ومتطلبات التشطيب ذات الصلة من خلال تجارب تمثيلية.
- في الحفر، تحقق من إعداد البرامج وتحديد المراجع والتثبيت وإمكانية الوصول إلى مواضع الثقوب وأي حاجة إلى إعادة وضع القطعة.
- على مستوى خط الإنتاج، تحقق من أنظمة شفط الغبار والإمداد الكهربائي والهواء المضغوط عند الحاجة وإمكانية الوصول لأعمال الصيانة ومسؤوليات المشغّلين.
على سبيل المثال، ينبغي مقارنة مناشير الألواح وأنظمة CNC للتعشيق بناءً على مزيج المنتجات الفعلي وسير العمل. فلا يُعد أي منهما تلقائياً الحل الأفضل للدفعات المتنوعة. وقد يؤدي استخدام الألواح ومتطلبات التشغيل وترتيبات المناولة وموارد البرمجة إلى تغيير القرار.
قد تكون الآلة المخصصة مناسبة أحياناً للأعمال المتكررة والمستقرة، بينما تتعامل آلة مرنة مع الحالات الاستثنائية. وفي حالات أخرى، يكون تحسين انضباط الإعداد أو إضافة معدات مناولة مناسبة استثماراً أكثر وجاهة. وينبغي للاستشاري أن يوضح سبب معالجة الخيار المفضّل للقيد الذي تم قياسه.
تقدّم شركة Qingdao Zhongding Machinery Co., Ltd. خبرة تزيد على 20 عاماً في تصنيع آلات النجارة وتصديرها لهذه المناقشات المتعلقة بالمعدات. وينبغي تقييم آلاتها وحلولها المتكاملة لأعمال النجارة وفق متطلبات العملية المتفق عليها، إلى جانب الدعم الفني وتوفير قطع الغيار وترتيبات خدمة ما بعد البيع. وبالنسبة إلى عمليات التركيب في الخارج، ينبغي توضيح مسؤوليات التشغيل الأولي ونطاق التدريب وإجراءات الدعم قبل اعتماد الجدول الزمني النهائي للمشروع.
تحقق من الخطة عبر تجربة إنتاج تمثيلية
لن تثبت تجربة تقتصر على مكونات سهلة ومتكررة قدرة سير العمل المقترح على إدارة الإنتاج المتنوع. أدرج التباين المعتاد: أحجاماً مختلفة، وتغييرات المواد ذات الصلة، وقطعاً ذات اتجاهات مختلفة، ومراجعة رسومات، وإجراءات استبدال القطعة المرفوضة. واستخدم متطلبات المشروع الفعلية متى توفرت.
اتفق على مقاييس القبول قبل التجربة. وتشمل المقاييس المفيدة زمن إنجاز الطلب بالكامل ومدة تغيير الإعداد ونسبة القبول من المحاولة الأولى والعمل المنتظر بين العمليات والوقت المهدور بسبب نقص المعلومات. ويظل إنتاج الآلة مهماً، لكن لا ينبغي أن يفوق أهمية وصول الطلبات المكتملة إلى التعبئة وفق الخطة.
تحقق من الجودة بعد تغييرات الإعداد، لا أثناء التشغيل المستقر فقط. وينبغي أن يتوافق مظهر الحواف والأبعاد ومواضع الحفر وملاءمة التجميع مع الرسم المعتمد ومواصفات المنتج. فالدفعة السريعة التي تحتاج إلى فرز أو إعادة عمل لا تثبت موثوقية العملية.
ينبغي أن تكون النتيجة العملية لاستشارات عمليات إنتاج الأثاث مسارات عمل قابلة للاستخدام، وافتراضات للطاقة الإنتاجية، وقواعد للترتيب، وحدوداً للمخزون المؤقت، ومتطلبات للمعدات، وأسماء مسؤولين عن المسائل العالقة. وقبل الموافقة على معدات إضافية، اطرح سؤالاً مباشراً: هل سيساعد هذا التغيير على إنجاز مزيد من الطلبات في موعدها، أم أنه سيؤدي فقط إلى إنتاج مزيد من القطع المنتظرة للعملية التالية؟
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.