

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لاستشارات تخطيط ورش النجارة تقليل مناولة المواد؟
نعم، يمكن أن تساعد استشارة تخطيط ورشة النجارة على تقليل مناولة المواد عندما تتناول كيفية انتقال المواد خلال الإنتاج، وعدد مرات مناولتها، والأماكن التي تنتظر فيها. وقد يؤدي تقريب الآلات بعضها من بعض إلى تقصير المسار، لكنه لن يعالج الفرز المتكرر أو مناطق التفريغ المسدودة أو وصول القطع إلى التجميع بترتيب غير صحيح.
النتيجة المفيدة هي تدفق عملي يبدأ من الاستلام وينتهي بالشحن، مع توفير مساحة كافية للتشغيل الآمن والتخزين المؤقت والصيانة. قبل نقل المعدات أو شراء آلة أخرى، افحص أين تُبذل جهود المناولة، وما إذا كان التخطيط المقترح يعالج سببها.
حدّد أعمال المناولة التي لا تضيف قيمة إنتاجية
تشمل مناولة المواد أكثر من نقل الأخشاب بين الآلات. فهي تشمل أيضًا رفع الألواح إلى المنشار، وقلب المكونات لتلائم العملية التالية، والبحث في أكوام مختلطة، وتحريك الأعمال المنجزة للوصول إلى الأعمال غير المنجزة، ونقل القطع بين عربات غير مناسبة.
بعض الحركة لا يمكن تجنبها؛ إذ يجب أن تصل اللوحة إلى الآلة التي ستعالجها. أما العمل الذي يمكن تجنبه فيظهر عادةً بين العمليات: كومة موضوعة في ممر لعدم وجود مساحة للاستلام، أو دفعة أُفرغت على الأرض لأن عربة النقل مطلوبة في مكان آخر.
من النقاط المفيدة للبدء تتبّع طلب نموذجي عبر الورشة. سجّل كل عملية التقاط ووضع ونقل ومكان انتظار ورحلة عودة. وأدرج بقايا القص والمكونات المرفوضة ومواد التغليف والنفايات؛ فهذه التحركات تنافس الأعمال المعدّة للبيع على المساحة نفسها.
ابحث خصوصًا عن الأنماط التالية:
- العودة إلى الوراء: تمر القطع بمحطة عمل لاحقة، ثم تنتقل إلى مكان آخر قبل أن تعود إليها.
- النقل المتكرر: تُنقل المكونات بين المنصات والعربات ومناضد العمل والأرضية من دون حاجة مرتبطة بالمعالجة.
- البحث والفرز: يفصل المشغلون المكونات المختلطة قبل بدء العملية التالية.
- العوائق المؤقتة: تعيق الأعمال قيد التنفيذ الوصول إلى الآلات أو تجبر حركة المرور على سلوك مسار أطول.
- التدوير غير الضروري: يتغير اتجاه الألواح الكبيرة أو الألواح الخشبية الطويلة مرارًا لأن موضعي الاستلام والتفريغ غير متوافقين.
قد تخفي مسافة الانتقال وحدها هذه المشكلات. فالمسار القصير الذي يتطلب عدة عمليات رفع يدوي قد يستهلك جهدًا أكبر من مسار أطول يُقطع باستخدام عربة مناسبة.
ارسم مسارات الإنتاج الفعلية قبل اختيار التخطيط
تختلف متطلبات ورشة تصنيع الأثاث من الألواح عن متطلبات ورشة معالجة الأخشاب الصلبة. وحتى داخل الورشة الواحدة، قد تسلك مكونات الخزائن والأبواب والأثاث حسب الطلب مسارات مختلفة. ينبغي أن تحدد الاستشارة مجموعات المنتجات الرئيسية وتسلسل عملياتها قبل اتخاذ قرار بشأن مواقع المعدات.
قد يتضمن التسلسل الشائع لأثاث الألواح تخزين الألواح، والقص أو التعشيش، وتلبيس الحواف، والثقب، والتجميع، والتغليف. ويعتمد الترتيب الدقيق على طريقة التصنيع والمعدات. أما أعمال الأخشاب الصلبة فقد تتطلب القطع العرضي، والنشر الطولي، والتسوية، والمزيد من عمليات التشغيل، والصنفرة، والتجميع، مع عودة بعض المكونات لمزيد من المعالجة.
ارسم هذه المسارات على مخطط أرضية مقاس. وامنحها وزنًا بحسب كمية المواد المنقولة وعدد مرات النقل. فالحركة اليومية لأكوام الألواح الثقيلة تستحق اهتمامًا أكبر من النقل العرضي لقالب صغير، حتى لو ظهرت الحالتان كخطين متشابهين على الرسم.
سجّل أيضًا أحجام الدفعات وأنماط الورديات والمعدات المشتركة. فقد يصبح المسار الذي يعمل عندما ينقل مشغّل واحد عربةً مزدحمًا عندما تفرغ عدة آلات أعمالها في الوقت نفسه. يجب أن يستوعب المخطط فترات الذروة المعتادة، لا الورشة الخالية فحسب.
تُظهر المقارنة المرئية المفيدة المسارات الحالية إلى جانب المسارات المقترحة، بما يشمل نقاط الاستلام ومناطق التخزين المؤقت وممرات المشاة وجمع النفايات. وهذا يسهل ملاحظة تقاطعات المسارات وعمليات النقل المتكررة.
اختر نمط التدفق بما يتناسب مع العمل
لا يوجد تخطيط واحد مثالي لجميع ورش النجارة. فتؤثر إمكانية الوصول إلى المبنى وتنوع المنتجات وأبعاد المواد ومشاركة الآلات في الاختيار.
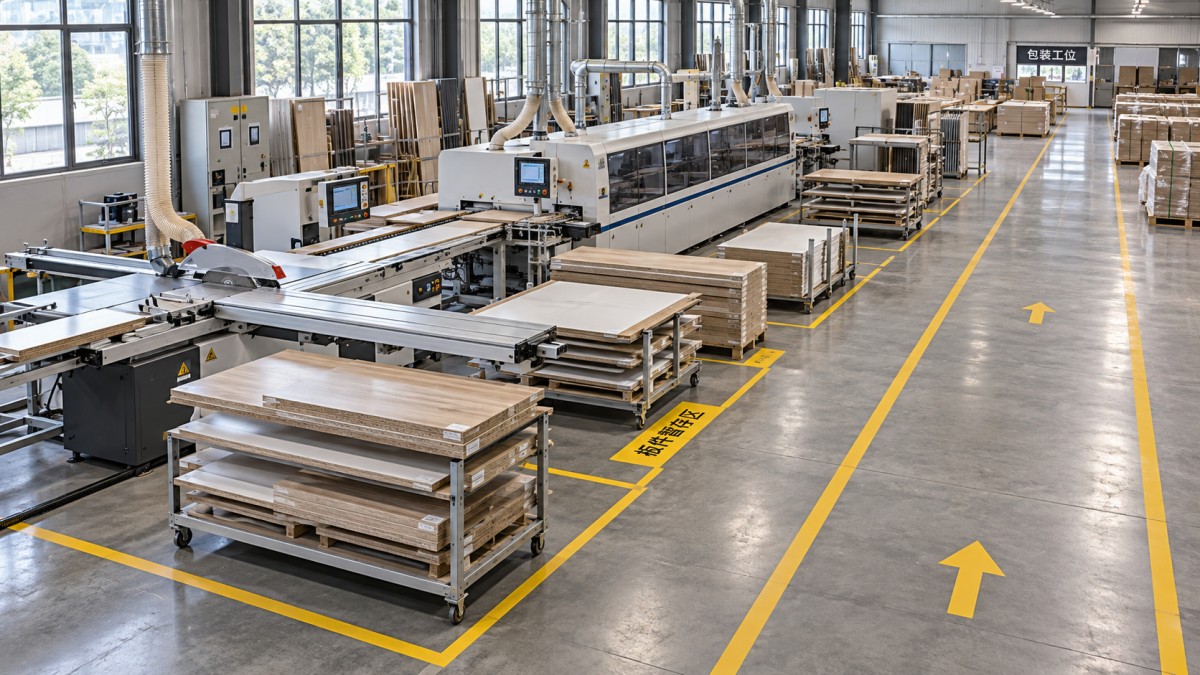
غالبًا ما يكون الترتيب المختلط عمليًا. إذ يمكن للمكونات ذات حجم الإنتاج الكبير اتباع مسار محدد، بينما تستخدم الأعمال المخصصة العرضية محطات مشتركة. وقد يؤدي إجبار جميع المنتجات على المرور عبر خط واحد إلى مسارات ملتوية أو تعطيل الإنتاج المتكرر.
يُعد اتجاه الآلة بأهمية موقعها. فوضع المنشار بالقرب من العملية التالية لا يحقق فائدة كبيرة إذا كان جانب التفريغ فيه مواجهًا بعيدًا عن مسار النقل. تحقّق من كيفية تحميل المشغلين لقطعة العمل الفعلية وتفريغها وقلبها وتكديسها.
خطط للمساحة المحيطة بكل آلة
لا تشغل الآلة سوى جزء من المساحة المطلوبة لها. إذ يجب أن يستوعب التخطيط أيضًا أطول قطعة عمل مقصودة، وحركة المشغلين، ومعدات التحميل، ومساحة الخدمة، وتوصيلات شفط الغبار، ومواضع المواد المؤقتة.
تكتسب هذه المسألة أهمية خاصة مع مناشير الطاولة المنزلقة وآلات التسوية وآلات القولبة والمعدات التي تعالج ألواحًا طويلة. فقد تكون هناك حاجة إلى مساحة تبدو خالية أثناء التغذية أو التفريغ. واستخدامها للتخزين قد يجعل تشغيل الآلة صعبًا رغم أن مخطط الأرضية يبدو مدمجًا.
في معالجة الألواح، تحقّق من المسار الكامل لحركة اللوح وجهاز الرفع وعربة النقل. اترك مساحة للوصول إلى موضع التحميل من دون الحاجة إلى إعادة التموضع مرارًا. وحيث تُنقل المواد يدويًا بين المحطات، يمكن لتوافق ارتفاعات العمل أن يقلل الرفع وعمليات النقل غير المريحة، شريطة أن تظل وسائل الحماية وإمكانية الوصول مناسبة.
ينبغي تحديد مسافات الخلوص بالرجوع إلى وثائق المعدات ومراجعة المهمة المقصودة. فمقاس الممر العام لا يراعي كل قطعة عمل أو حركة دوران المركبات أو متطلبات الصيانة.
خصّص مواقع محددة للمواد المنتظرة
قد يؤدي إزالة كل المساحات بين الآلات إلى جعل التدفق أقل موثوقية. فنادرًا ما تنتهي العمليات المختلفة بالسرعة نفسها تمامًا، كما تتطلب بعض العمليات تغييرات في الإعداد أو فحوصات أو معالجة على دفعات. وتتيح منطقة تخزين مؤقت مضبوطة استمرار إحدى العمليات خلال انقطاع قصير في العملية اللاحقة.
تحتاج منطقة التخزين المؤقت إلى غرض وموقع محدد وحد أقصى للسعة. فإذا كانت تفيض بانتظام، فافحص اختلال التوازن في الإنتاج أو جدول إصدار الأعمال. فقد لا يؤدي توسيع مساحة التخزين إلا إلى تراكم المزيد من الأعمال غير المنجزة.
في أعمال الخزائن، يمكن للعربات التي تُبقي المكونات مجمعة حسب الطلب أن تقلل الفرز عند التجميع. أما في معالجة الأخشاب الصلبة، فقد يلزم أن يحافظ التخزين على تعريف المواد، ويوفر دعمًا مناسبًا، ويراعي حالة المواد. وفي الحالتين، ينبغي أن يتمكن المشغّل التالي من استلام القطع المطلوبة من دون تفكيك عدة أكوام.
تحقّق مما إذا كانت المناولة ناتجة عن الطاقة الإنتاجية أم عن الجدولة
لا تستطيع استشارة التخطيط حل كل مشكلة تتعلق بحركة المواد. فإذا أطلقت عملية القص القطع بسرعة تفوق قدرة تلبيس الحواف أو التجميع على معالجتها، فسيتراكم العمل قيد التنفيذ حتى على مسار قصير ومباشر.
غالبًا ما تبدو المناولة الناتجة مشكلةً في المساحة: إذ ينقل المشغلون الأكوام لإبعادها عن الطريق، ثم ينقلونها مجددًا، ويبحثون عن المكونات المطلوبة على وجه السرعة. وقد يكون السبب الأساسي هو كبر حجم الدفعات أو عدم انتظام إطلاق الإنتاج أو وجود اختناق في إحدى العمليات اللاحقة.
قبل الموافقة على نقل المعدات على نطاق واسع، ميّز بين الحلول المحتملة:
- غيّر المسار عندما تعبر المواد الورشة من دون داعٍ.
- غيّر طريقة النقل عندما يتسبب الرفع المتكرر أو إعادة التكديس في التأخير.
- غيّر كميات إصدار الأعمال أو توقيتها عندما تتلقى المناطق اللاحقة أعمالًا أكثر مما تستطيع استيعابه.
- راجع الطاقة الإنتاجية عندما تظل إحدى العمليات المطلوبة محمّلة فوق طاقتها باستمرار.
تؤثر هذه القرارات أيضًا في اختيار المعدات. فقد تزيد آلة القص الأسرع الازدحام إذا بقيت المناولة والمعالجة في العمليات اللاحقة دون تغيير. وتعتمد فائدتها جزئيًا على قدرة بقية الورشة على استيعاب إنتاجها.
أدرج النفايات وشفط الغبار والمنتجات الجاهزة في التخطيط
تحتاج بقايا القص والنفايات إلى نقاط تجميع مخططة. فإذا شغلت الحاويات مسارات النقل أو تطلبت تحريكًا متكررًا عبر مناطق الإنتاج النشطة، فقد يزول تحسن المناولة المقترح أثناء العمل المعتاد. كما تحتاج البقايا القابلة لإعادة الاستخدام إلى تعريف وتخزين يسهل الوصول إليه؛ إذ تتسبب كومة البقايا غير المنظمة في البحث والرفع المتكرر.
قد يؤثر نقل الآلات في قنوات شفط الغبار ومصادر الكهرباء والهواء المضغوط وإمكانية الوصول إلى نقاط العزل. وتؤثر هذه التوصيلات في تكلفة التركيب وجدواه العملية. وتتطلب التغييرات في فروع شفط الغبار مراجعة فنية، لأن ترتيب القنوات وسعة النظام يؤثران في أداء التجميع.
تفرض الصنفرة والتشطيب والتجميع والتغليف قيودًا إضافية. وينبغي ألا تؤثر الأنشطة المولدة للغبار في أعمال التشطيب الحساسة. كما تحتاج الأسطح المنجزة إلى دعامات مناسبة وحماية أثناء النقل، بينما تتطلب مواد التغليف مساحة لا تعيق الشحن.
لا فائدة من تقصير المسار إذا زاد ذلك تلف الأسطح أو عرّض الأشخاص لحركة المركبات أو أزال مساحة الوصول اللازمة للصيانة. وينبغي أن يقيّم التخطيط هذه العواقب إلى جانب وقت المناولة.
ما الذي ينبغي أن تقدمه الاستشارة المفيدة
ينبغي أن تقدم استشارة تخطيط ورشة النجارة ذات القيمة أكثر من مجرد ترتيب جذاب لرموز الآلات. يجب أن توضح الحركات التي ستتغير، وما الذي يتيح هذه التغييرات، والافتراضات التشغيلية التي تعتمد عليها الخطة.
قدّم مخططًا مقاسًا للمبنى يوضح الأعمدة والأبواب والخدمات الثابتة وقيود الوصول. وأضف رسومات المعدات وأحجام المواد المعتادة ومسارات المنتجات وحجوم الإنتاج وترتيبات العاملين ونقاط الازدحام المعروفة. أدرج التغييرات المتوقعة في المنتجات كي يعكس المقترح ما يتجاوز سجل الطلبات الحالي.
ينبغي أن يحدد المقترح الناتج اتجاه الآلات ومواضع التحميل والتفريغ وطرق النقل ومواقع التخزين المؤقت ومساحة الخدمة وتغييرات المرافق. كما ينبغي أن يميّز التحسينات الممكنة باستخدام المعدات الحالية عن تلك التي تتطلب أجهزة مناولة أو آلات جديدة.
تُصنّع شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة وتصدرها، ولديها أكثر من 20 عامًا من الخبرة في هذا المجال. عند مناقشة متطلبات المعدات مع الشركة، يساعد تقديم مسارات الإنتاج وقيود الموقع إلى جانب احتياجات الطاقة الإنتاجية على ربط اختيار الآلات بتدفق المواد في الورشة. كما أن ترتيبات الدعم الفني وتوريد قطع الغيار مهمة عند تقييم الجدوى العملية لتغيير المعدات على المدى الطويل.
تحقّق من المقترح قبل الالتزام بنقل المعدات
اختبر الترتيب المقترح باستخدام طلبات نموذجية، بما فيها قطعة عمل كبيرة ومنتج متكرر شائع وعمل يستخدم معدات مشتركة. تتبّع كيفية دخول كل منها وانتظارها وانتقالها خلال المعالجة ووصولها إلى الشحن. وتحقّق مما يحدث عند توقف آلة في مرحلة لاحقة أو وصول شحنة أثناء الإنتاج.
حيثما أمكن، حدّد على الأرض حدود الآلات المقترحة ومناطق التجهيز. حرّك عربة أو حمولة نموذجية على طول المسار لكشف المنعطفات الضيقة وتعارضات الوصول التي قد يصعب تقييمها من الرسم.
قارن المقترح بالترتيب الحالي باستخدام مقاييس موحدة: وقت المناولة لكل دفعة، وعدد عمليات النقل، ومسافة الانتقال، والأعمال التي تنتظر المعالجة، والأضرار المرتبطة بالمناولة. وأدرج فترات التوقف أثناء النقل وتعديلات المرافق وتدريب المشغلين عند تقييم الاستثمار.
تتمثل الخطوة التالية في توثيق مسار إنتاج واحد يسبب مشكلات وتحديد كل عملية التقاط أو وضع أو التفاف يمكن تجنبها. يمنح ذلك الاستشارة مشكلة ملموسة لمعالجتها، كما يوفر للتخطيط النهائي نتيجة يمكن التحقق منها بعد استئناف الإنتاج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.