

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تخطيط مصنع للأعمال الخشبية لاستيعاب التوسع المستقبلي في الطاقة الإنتاجية
قد ينفد من مصنع الأخشاب فائض الطاقة الإنتاجية القابلة للاستخدام قبل نفاد مساحة الأرضية. فقد تنتظر الألواح الجاهزة بجوار ماكينة تلبيس حواف مثقلة بالأعمال، وتتقاطع مسارات الرافعات الشوكية مع مسارات الإنتاج، ولا تجد ماكينة جديدة مكانًا للاتصال بالمرافق من دون نقل المعدات الموجودة. وهكذا يتحول التوسع إلى إعادة بناء معطِّلة بدلًا من أن يكون استثمارًا منضبطًا.
خطط للنمو من خلال تصميم تدفق المواد المستقبلي أولًا، ثم تركيب المعدات والبنية التحتية على مراحل. يربط التخطيط الفعال لعمليات مصنع الأخشاب بين توقعات الطلب والطاقة الإنتاجية المقاسة للعملية ومناطق التوسع المحجوزة ومتطلبات المرافق. والهدف ليس شراء المصنع الذي ستحتاج إليه غدًا بالكامل اليوم، بل ضمان ألا تعرقل قرارات اليوم الزيادة العملية التالية في الإنتاج.
حدّد التوسع الذي تحتاج إلى استيعابه فعليًا
لا تُعد «زيادة الإنتاج» موجزًا تصميميًا كافيًا. فزيادة إنتاج ألواح الخزائن القياسية تتطلب أمورًا تختلف عن إدخال مكونات من الخشب الصلب أو أبواب مطلية أو أثاث مخصص بدرجة عالية. وقبل إعداد مخطط المصنع، حدّد عائلات المنتجات التي يجب أن يدعمها المرفق والمسار المرجح لكل عائلة.
قد يشمل مسار إنتاج الأثاث المصنوع من الألواح تخزين الألواح وقصها أو تعشيشها، وتلبيس الحواف، والثقب، والتجميع، والفحص، والتعبئة. وقد يتطلب إنتاج الخشب الصلب مراحل إضافية للتحضير والتشغيل والصنفرة والتشطيب. ارسم العمليات الفعلية بدلًا من فرض تسلسل واحد مفترض على جميع المنتجات.
ضع سيناريو للطلب الحالي وسيناريوهات نمو معقولة بالاستناد إلى سجل الطلبات الخاص بك، وفرص المبيعات، واستراتيجية المنتجات. وسجّل لكل سيناريو ما يلي:
- الإنتاج القابل للبيع المطلوب لكل عائلة منتجات وفترة تخطيط.
- أنواع المواد وأبعاد الألواح وأحجام المكونات وقيود المناولة.
- أحجام الدفعات وتواتر تغيير الإعدادات ومتطلبات التخصيص.
- عدد الورديات المتاحة وافتراضات التوظيف وتوقعات التسليم.
- العمليات المنفذة داخليًا وتلك المعتمدة على الموردين الخارجيين.
افصل الفرص غير المؤكدة عن الطلبات المؤكدة. فقد يبرر احتمال إنشاء قسم للتشطيب حجز مساحة مناسبة في المبنى، لكنه لا يبرر شراء المعدات فورًا أو تركيب نظام تشطيب متكامل.
حدّد عنق الزجاجة قبل اختيار ماكينة أخرى
لا تعادل سرعة المعالجة المعلنة لماكينة ما الإنتاج الفعلي الموثوق للمصنع. فالتحميل والبرمجة وتغيير الأدوات وعيوب المواد والصيانة والازدحام في العمليات اللاحقة، كلها تؤثر في ما يصل إلى التعبئة. لذلك ينبغي أن تستند قرارات التوسع إلى أداء الإنتاج المرصود كلما وفرت العمليات القائمة أدلة مفيدة.
سجّل الإنتاج والخسائر في كل عملية رئيسية عبر مزيج منتجات ممثل. وافصل بين وقت المعالجة ووقت الانتظار: فهناك فرق بين ماكينة ثقب تتوقف كثيرًا بسبب تأخر وصول القطع، وأخرى تعمل باستمرار طوال الوردية.
يمكن البدء بالحساب التالي:
حمل العملية المطلوب = الطلب لكل عائلة منتجات × زمن المعالجة لكل وحدة، مضافًا إليه زمن الإعداد وإعادة العمل المتوقع.
قارن هذا الحمل بالوقت الإنتاجي المتاح فعليًا. استخدم وحدات قياس موحدة، وميّز بين المنتجات النهائية والمكونات؛ فقد تتطلب الخزانة الواحدة مرور عدة أجزاء عبر العملية نفسها. ولا تخصم وقت التوقف مرتين إذا كان معدل المعالجة المقاس يتضمن هذه الخسائر بالفعل.
بعد تحديد عنق الزجاجة الحالي، تحقّق من الموضع الذي سينتقل إليه عند إزالة هذا القيد. فقيمة تسريع عملية القص محدودة إذا أصبحت تلبيس الحواف أو قدرة شفط الغبار أو مساحة التعبئة مباشرةً القيد التالي.
احجز منطقة توسع قابلة للاستخدام، لا مساحة أرضية متبقية
أعد مخططين: أحدهما للترتيب التشغيلي الأولي والآخر للترتيب المستهدف بعد التوسع. طابق بينهما لتحديد الماكينات والممرات والخدمات ومناطق التخزين التي سيلزم نقلها. ويشير تعدد عمليات النقل الرئيسية في المخطط الثاني إلى أن المخطط الأول ربما صُمم بإحكام مفرط ليناسب الطلب الحالي فقط.
تقع منطقة التوسع المناسبة بجوار العملية التي ستوسّعها، وتتصل بمسار عملي لتدفق المواد. وقد لا يصلح ركن فارغ يقع على الجانب الآخر من ممر الرافعات الشوكية لخط ثانٍ لتلبيس الحواف، حتى لو بدت مساحة أرضيته كافية.
أظهر الاستلام وتخزين المواد الخام والمعالجة والتجميع والتعبئة والشحن على الرسم نفسه. وحدد مسارات المشاة وتقاطع المركبات وممرات الوصول للصيانة والخزائن الكهربائية والأعمدة الإنشائية ومخارج المبنى. وأدرج الحيز التشغيلي المحيط بكل ماكينة، لا مساحة قاعدتها فقط، بما في ذلك التحميل والتفريغ وتحريك القطع الطويلة والوصول لأغراض الخدمة.
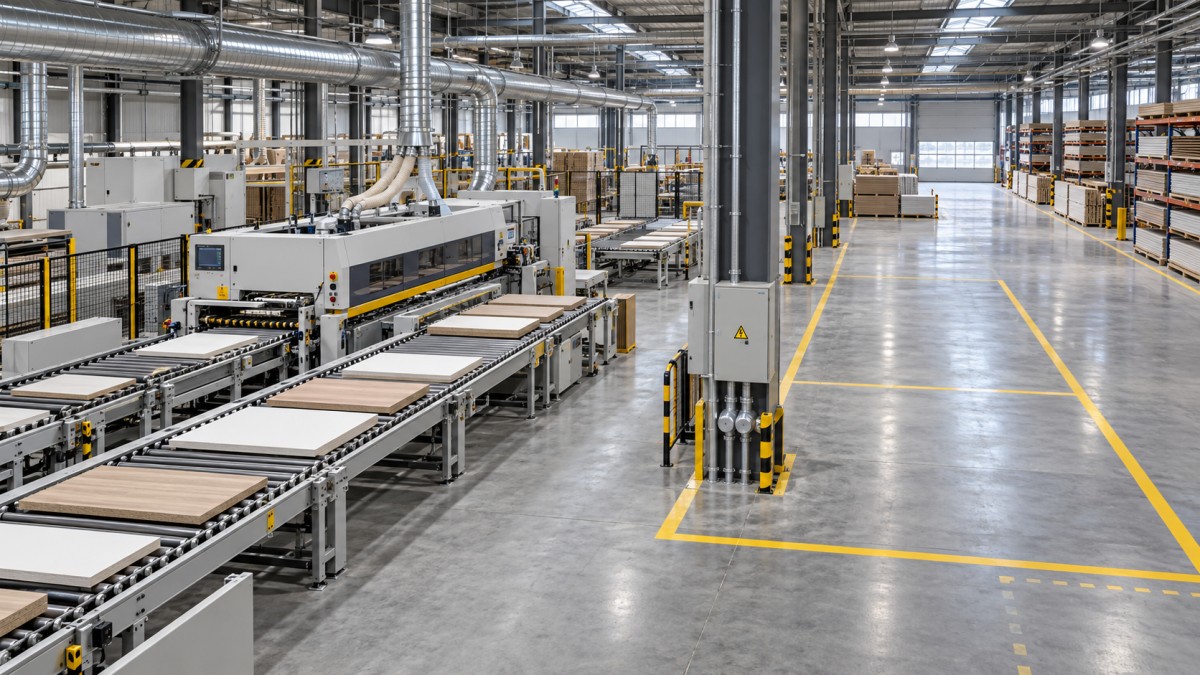
في عمليات الألواح المتسلسلة في معظمها، يمكن لخط إنتاج رئيسي قابل للتوسع أن يتيح توصيل معدات إضافية أو مسارات متوازية على امتداد تدفق الإنتاج. أما المصنع ذو المنتجات المتنوعة، فقد يستفيد أكثر من خلايا إنتاج ذات نقاط نقل محددة. ولا يتفوق أي من الترتيبين تلقائيًا؛ لذا قارن مسافات النقل ومرونة توجيه المنتجات والإشراف وإمكانية التوسع من دون تعطيل أعمال أخرى.
احمِ المساحة المحجوزة بقواعد تشغيلية، فالتخزين المؤقت يميل إلى أن يصبح دائمًا. ضع علامات على مناطق التوسع في مخططات المصنع المعتمدة، وحدد ما يجب إزالته قبل بدء المرحلة التالية.
حدّد العمليات التي ينبغي أن تكون طاقتها الإنتاجية معيارية
قد يؤدي شراء أكبر ماكينة متاحة إلى اختلال مكلف في التوازن. فقد تتطلب الماكينة الأعلى طاقةً مناولة مختلفة أو مرافق أقوى أو دفعات أكبر كي تعمل بفعالية. ويمكن للماكينات المتوازية أن توفر مرونة في الجدولة وقدرة أكبر على مواصلة العمل أثناء الصيانة، لكنها تتطلب أيضًا مساحة وموظفين وتنسيقًا لتوزيع العمل.
قارن ثلاثة مسارات للعملية المقيدة: تحسين العملية الحالية، وتمديد ساعات التشغيل، وإضافة معدات. وقد يؤدي تشغيل ورديات إضافية إلى تأجيل الإنفاق الرأسمالي، شريطة توافر الموظفين وتغطية الصيانة والإمداد بالمواد. لكنها لا تعالج نقص التخزين أو أنماط حركة المرور غير الآمنة أو المرافق التي تعمل أصلًا عند حدود طاقتها.
عندما يُرجح إضافة المعدات على مراحل، حدّد الواجهات مبكرًا. وتشمل التفاصيل ذات الصلة أبعاد قطع العمل واتجاه التغذية وارتفاع النقل ووضع الملصقات وتنسيقات البرامج وأساليب التحميل. ولا تتحول الماكينات إلى نظام إنتاج متكامل لمجرد تطابق طاقاتها الاسمية.
ينبغي أن تأتي الأتمتة بعد استقرار العملية بدرجة كافية. وإذا ظل توجيه المنتجات أو تحديد الأجزاء غير متسق، فاحتفظ بإمكانية إضافة ناقلات أو أنظمة مناولة روبوتية مستقبلًا، دون تقييد المصنع الحالي بمفهوم أتمتة لم تثبت جدواه بعد.
ركّب البنية التحتية التي يصعب تغييرها أولًا
تكون بعض التجهيزات اقتصادية أثناء الإنشاء، لكنها تسبب تعطيلًا كبيرًا عند إضافتها لاحقًا. لذا تستحق الخدمات المدفونة ومساحة المحولات والفتحات الإنشائية ومسارات التوزيع الرئيسية اهتمامًا مبكرًا. ولا يعني ذلك زيادة سعة كل نظام مركّب؛ بل ميّز بين حجز المساحة وتجهيز نقاط التوصيل وشراء سعة تشغيلية.
الإمداد الكهربائي والهواء المضغوط
أعد جدول أحمال المعدات لكل مرحلة توسع. واطلب من مصممين مؤهلين تقييم الأحمال المتصلة والاستخدام المتزامن المتوقع وخصائص بدء التشغيل ووسائل الحماية والإمداد المتاح. واحجز مسارات مناسبة ومساحة في لوحات التوزيع عند وجود مبرر لذلك. فوجود موضع احتياطي لقاطع لا يثبت وحده قدرة المبنى على دعم خط إنتاج آخر.
بالنسبة إلى الهواء المضغوط، قيّم الطلب عند ضغط التشغيل وجودة الهواء وفواقد التوزيع وأقصى استخدام متزامن. واترك نقاط توسع يسهل الوصول إليها وترتيبات للعزل، بحيث لا تتطلب الأعمال المستقبلية إيقاف المصنع بأكمله دون داعٍ.
شفط الغبار والتشطيب ومخاطر الحريق
يجب تقييم منظومة الشفط بوصفها نظامًا متكاملًا. فإضافة فروع قد تغير تدفق الهواء في الشبكة بأكملها، كما قد تسبب مجاري الهواء كبيرة الحجم التي تعمل بتدفق منخفض مشكلات في نقل الغبار. خطط لمسار مجاري الهواء المستقبلية وموقع مجمّع الغبار، ثم اطلب من مختص كفء التحقق من كل مرحلة مركّبة وفقًا للماكينات وخصائص الغبار ومتطلبات السلامة المعمول بها.
قد تفرض مناطق التشطيب متطلبات منفصلة تتعلق بالتهوية وتخزين المواد والحماية من الحريق والبيئة. ولا يجوز اختيار موقعها لمجرد تقليل مسافة النقل. تحقّق من المتطلبات المحلية ذات الصلة قبل تخصيص المساحة المحيطة بها أو وضع توسع مستقبلي بجوارها.
تحقّق كذلك من ملاءمة البلاطة الخرسانية لتثبيت المعدات، وإمكانية تثبيت الماكينات، وإمكانية وصول معدات توصيلها، والفتحات اللازمة في السقف أو الجدران. وتكتسب هذه الفحوص أهمية خاصة عند تحويل مستودع لم يُصمم لعملية التصنيع المقصودة.
صمّم التخزين والمناولة بما يتناسب مع تدفق الإنتاج بعد التوسع
عادةً ما تغير زيادة الطاقة التشغيلية للماكينات حركة المخزون إلى جانب حجم الإنتاج. لذا يلزم تحديد مواقع واضحة للألواح الواردة والعمل قيد التنفيذ ومجموعات الملحقات ومواد التعبئة والمنتجات النهائية. ومن دون ذلك، قد تتحول الزيادة الظاهرية في الطاقة إلى ازدحام بين الماكينات.
قدّر التخزين الوسيط استنادًا إلى معدل الإنتاج ووقت الانتظار المتوقع. فطوابير الانتظار الأطول تتطلب مساحة أكبر، لكن المخازن الاحتياطية الكبيرة قد تخفي أيضًا مشكلات الجدولة. حدّد حدودًا واضحة للمخزون الاحتياطي عند نقاط النقل المهمة، وقرّر كيفية استجابة الإنتاج عند بلوغ هذه الحدود.
تستحق مناولة المواد مراجعة مستقلة للطاقة الاستيعابية. تحقّق من قدرة الرافعات الشوكية والعربات وأجهزة الرفع والعاملين على تزويد العملية الموسعة بالمواد دون تقاطعات غير آمنة أو تكرار المناولة. وينبغي أن يظل تفريغ الألواح وشحن المنتجات النهائية قابلين للتنفيذ خلال فترات الذروة، لا في الظروف المتوسطة فحسب.
حافظ على إمكانية التتبع مع تعدد المسارات. فتحديد الأجزاء وحالة الإنتاج بصورة متسقة يساعدان على منع الماكينة الإضافية من التسبب في فقدان المكونات أو عدم اكتمال مجموعات التجميع أو عدم وضوح العملية التالية.
أصدر الاستثمارات على مراحل وفق مؤشرات قابلة للقياس
ينبغي أن تحدد الخطة الرئيسية المرحلية ما سيُركّب وما سيبقى محجوزًا والأدلة التي تجيز الاستثمار التالي. تجنّب اعتماد مؤشرات لا تستند إلا إلى شهر واحد شديد الانشغال على نحو غير معتاد أو إلى ارتفاع استغلال ماكينة منفردة.
- استقرار تدفق العمل القائم. عالج مشكلات الإمداد غير الموثوق وخسائر الإعداد التي يمكن تجنبها ومشكلات الصيانة وتعليمات العمل غير الواضحة قبل اعتبارها نقصًا دائمًا في الطاقة الإنتاجية.
- تجهيز واجهات التوسع. أنجز الأعمال التمكينية المبررة، واحمِ مساحة الأرضية، وتأكد من إمكانية وصول المعدات وتجهيزات المرافق.
- إضافة الطاقة الإنتاجية عند عنق الزجاجة المؤكد. امضِ قدمًا عندما يدعم الطلب المستمر والحمل المقاس للعملية الاستثمار، مع التحقق من الطاقة الإنتاجية للعمليات اللاحقة.
- التحقق من صلاحية النظام الموسع. راجع الإنتاجية ومستويات العمل قيد التنفيذ والجودة وأداء التسليم والسلامة في ظل مزيج المنتجات المستهدف.
ينبغي أن تشمل المقارنة المالية التركيب وتعديلات الشفط والأدوات ومعدات المناولة وتكامل البرامج والتدريب وخسائر التشغيل التجريبي ورأس المال العامل، لا أسعار شراء الماكينات فقط. قارن الخيارات باستخدام افتراضات الطلب نفسها، وأدرج آثار بطء بدء التشغيل عن المتوقع.
اجعل خطة التحويل جزءًا من الموافقة
لا يكون التوسع جاهزًا للموافقة حتى تتوفر خطة تركيب واقعية. حدّد الخدمات التي يمكن تجهيزها مع استمرار الإنتاج، والتوصيلات التي تتطلب إيقاف التشغيل، وكيفية تحريك المواد حول منطقة التركيب. وجدول دخول المعدات قبل أن تجعل أعمال التخزين أو الماكينات المحيطة عملية التوصيل صعبة.
أسند المسؤولية عن تدريب المشغلين والتحضير للصيانة وجاهزية قطع الغيار وإعداد بيانات الإنتاج. واتفق على معايير القبول باستخدام مواد ومنتجات ممثلة، بدلًا من الاكتفاء بعرض ماكينة غير محمّلة. وينبغي أن تثبت العملية الموسعة قدرتها على إنتاج أجزاء مقبولة عبر المسار بأكمله، بما في ذلك المناولة والأعمال اللاحقة.
أبقِ مخطط التوسع المرحلي وجدول المرافق ونموذج الطاقة الإنتاجية ومؤشرات الاستثمار خاضعةً لضبط الإصدارات. وقبل الموافقة على أي نقل مؤقت لماكينة أو تغيير في التخزين، تحقّق من توافقه مع مرحلة التوسع التالية. فهذا الإجراء البسيط يمنع التعديل المؤقت الملائم من استهلاك مساحة الوصول أو سعة المرافق أو حيز الإنتاج الذي سيحتاج إليه المصنع لاحقًا.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.