

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تقليل الحواف الخشنة عند استخدام راوتر CNC مزود بمبدل أدوات أوتوماتيكي لمعالجة ألواح MDF
كيفية تقليل تَشَعُّر الحواف عند استخدام راوتر CNC مزوّد بمبدّل أدوات أوتوماتيكي لمعالجة MDF
قد تحوّل الحواف المتشعّرة في MDF عملية تشغيل نظيفة إلى ساعات من الصنفرة وإعادة العمل وتأخير التشطيب. إذا كنت تشغّل راوتر CNC مزوّدًا بمبدّل أدوات أوتوماتيكي لمعالجة MDF، فإن الحد من تفتّت الألياف يبدأ بمواءمة هندسة القاطع وحدّته ومعلمات القطع مع المادة، وليس بمجرد زيادة سرعة المغزل. كما يساعد تثبيت قطعة العمل بإحكام وضبط الأدوات باستمرار على تجنّب تفاوت النتائج بين عمليات تغيير الأدوات.
السؤال المفيد ليس فقط: «لماذا هذه الحافة خشنة؟»، بل: «أين تبدأ الخشونة، وما الذي يتغير عند ظهورها؟». فقد تحتاج الزوائد الليفية عند الحافة العلوية، أو الشعيرات عند الحافة السفلية، أو خشونة جدار الجيب إلى تصحيحات مختلفة. أما تغيير كل شيء دفعة واحدة فعادةً ما يخفي السبب.
افحص الحافة قبل تعديل البرنامج
افحص القطعة بعد قطعها مباشرةً، قبل صنفرتها أو عزلها. تفحّص السطح العلوي والسفلي والجدار العمودي والزوايا وموضع دخول الأداة كلًّا على حدة. وقد تساعد العدسة المكبّرة على التمييز بين الألياف السائبة وآثار القاطع المتكررة.
- تركّز الزغب على الحافة العلوية: تحقّق مما إذا كان القاطع يرفع ألياف السطح، وما إذا كان جزء القطع الهابط يلامس السطح العلوي فعلًا، وما إذا كانت حافة القطع غير حادة.
- تركّز الزغب أسفل القطعة: افحص دعم السطح السفلي وعمق القطع النافذ وهندسة الأداة، وتحقّق مما إذا كانت القطعة تتحرك عند انفصالها عن اللوح.
- خشونة الجدار على امتداد جزء كبير من السماكة: افحص تآكل الأداة والانحراف الدوراني وانثناء الأداة وجودة المادة وحمل القطع.
- تركّز الخشونة عند الزوايا أو نقاط الدخول: افحص التباطؤ والتوقف وموضع مسار الدخول والتغيّرات في تعشيق الأداة مع المادة.
- ظهور العيب بعد تغيير الأداة تلقائيًا: افحص مجموعة الأداة المعنية وإزاحتها المقاسة قبل تغيير وصفة القطع بأكملها.
ميّز أيضًا بين الزغب والاحتراق. فالألياف الدقيقة البارزة تشير إلى قص غير مكتمل أو اقتلاع للألياف. أما الحواف الداكنة والحرارة الزائدة وأسطح القطع التي تبدو مصقولة، فتشير إلى احتمال حدوث احتكاك أو إعادة قطع. وقد تحدث المشكلتان معًا، لكنهما ليستا شيئًا واحدًا.
اختر القاطع بما يتناسب مع الحافة المطلوب حمايتها
غالبًا ما يستحق قاطع حلزوني انضغاطي التجربة عند قطع مكونات MDF بالكامل، لأن جزءه السفلي القاطع إلى أعلى وجزءه العلوي القاطع إلى أسفل يوجّهان قوى القطع نحو داخل اللوح. وقد يساعد ذلك على حماية وجهيه. لكنه ليس الخيار المناسب تلقائيًا لكل جيب أو مجرى أو شكل ضحل.
من التفاصيل التي قد يغفل عنها المشغّلون طول الجزء القاطع إلى أعلى. فإذا أبقى تمرير ضحل السطح العلوي ضمن هذا الجزء، فستظل الأداة قادرة على رفع ألياف السطح. ولا يحقق القاطع الانضغاطي تأثيره المقصود على الحافة العلوية إلا عندما يصل الجزء القاطع إلى أسفل إلى السطح العلوي. طابق مخطط الأداة مع عمق القطع الفعلي، بما في ذلك حركة الدخول.
قد يحمي قاطع القطع إلى أسفل الحافة العلوية في الجيوب الضحلة بشكل أفضل، لكنه يدفع الرايش إلى داخل القطع. لذلك قد يصعب إخراج الرايش من الأشكال العميقة أو الضيقة. أما قاطع القطع إلى أعلى فعادةً ما يخرج المادة إلى أعلى بسهولة أكبر، لكنه قد يترك الحافة العلوية بحاجة إلى عناية إضافية. اختر القاطع وفقًا لشكل الميزة، لا لمجرد أن الأداة موجودة بالفعل في مخزن الأدوات.
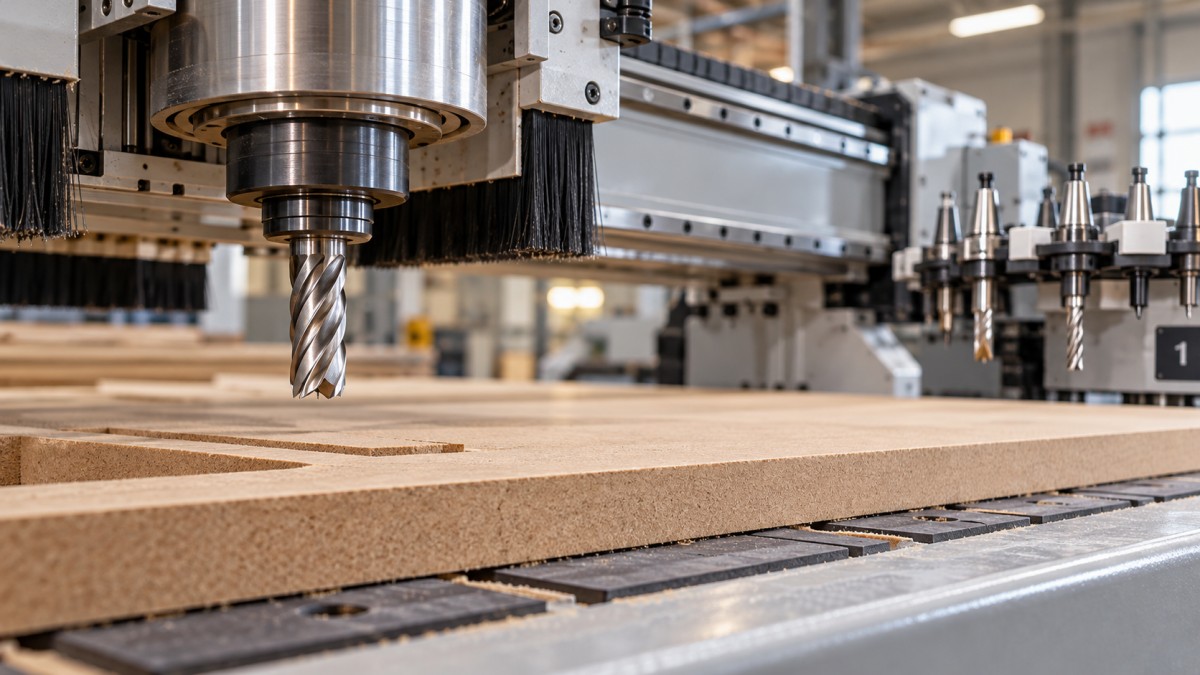
ابدأ بقاطع حاد فعلًا ومناسب لـ MDF. فقد يؤدي التآكل الطفيف إلى تدهور جودة الحافة قبل ظهور تكسّر واضح. وإذا أعطى قاطع بديل معروف بجودته حافة أنظف باستخدام البرنامج واللوح نفسيهما، فذلك دليل أقوى من تكرار تعديلات طفيفة على السرعة. اجعل بروز الأداة أقصر ما تسمح به العملية بأمان؛ فالبروز غير الضروري يزيد احتمال انثناء الأداة.
اضبط معدل التغذية وسرعة المغزل معًا
إن زيادة سرعة المغزل دون زيادة معدل التغذية تقلل حمل الرايش الاسمي لكل سن. وقد يؤدي ذلك إلى زيادة احتكاك القطع الخفيف أصلًا، مولّدًا الحرارة والغبار الناعم بدلًا من تحسين الحافة. وعلى العكس، قد تؤدي التغذية أو درجة تعشيق الأداة المفرطة إلى تحميلها فوق طاقتها واقتلاع الألياف. والهدف هو حمل قطع مستقر ضمن توصيات مورّد القاطع.
حمل الرايش الاسمي = معدل التغذية ÷ (سرعة المغزل × عدد أسنان القطع).
لأغراض الحساب فقط، ينتج عن معدل تغذية قدره 6,000 mm/min عند سرعة 18,000 rpm وبقاطع ذي سنين نحو 0.167 mm لكل سن. وهذه ليست إعدادات موصى بها لـ MDF؛ إذ تعتمد الملاءمة على قطر القاطع وهندسته وعمق القطع ودرجة التعشيق وصلابة الماكينة. استخدم بيانات البدء التي توفرها الشركة المصنّعة للأداة، ثم تحقّق من ملاءمتها لمادتك.
راقب معدل التغذية الفعلي، لا المبرمج فحسب. فقد تضطر أنصاف الأقطار الصغيرة والمقاطع القصيرة الماكينة إلى إبطاء الحركة مع استمرار المغزل بالسرعة نفسها. إذا كانت الحواف المستقيمة نظيفة لكن الزوايا الداخلية مشعّرة أو داكنة، فافحص تنعيم مسار الأداة وتعشيقها عند الزوايا وسلوك وحدة التحكم قبل خفض معدل التغذية في كل المواضع.
حافظ على ثبات عمق القطع والتعشيق الشعاعي أثناء التجربة. وإلا فقد تُعزى النتيجة إلى سرعة المغزل بينما يكون سببها الفعلي هو خفة القطع. استمع إلى صوت الاهتزاز، لكن قيّم الحافة النهائية أيضًا: فالقطع الهادئ ليس بالضرورة قطعًا فعالًا.
تحقّق من ثبات القطعة حتى اكتمال القطع النهائي
لا يستطيع راوتر CNC مزوّد بمبدّل أدوات أوتوماتيكي لمعالجة MDF إنتاج حافة متسقة إذا ارتفع اللوح أو تحركت قطعة صغيرة من موضعها. ويستحق التثبيت بالتفريغ الهوائي اهتمامًا خاصًا قرب نهاية اللوح المتداخل، حيث تزيد الشقوق المفتوحة من تسرب الهواء، وتقل مساحة التثبيت المتاحة للقطع المنفصلة.
افحص لوح الطاولة القابل للاستبدال للتأكد من استوائه وخلوه من التلف والملوثات. تأكد من إغلاق مناطق التفريغ غير المستخدمة حيث يسمح تصميم الماكينة بذلك، وافحص الحشيات ومسارات التسرب المكشوفة. إن قراءة التفريغ وحدها لا تثبت إحكام تثبيت قطعة صغيرة؛ إذ يعتمد التثبيت الفعلي أيضًا على مساحة القطعة ونفاذية مادتها وحالة سطح الدعم.
بالنسبة إلى القطع المعرضة للتحرك، فكّر في استخدام استراتيجية ترك طبقة رقيقة أو ألسنة تثبيت عندما تسمح العملية اللاحقة بذلك. ولكل خيار تنازلاته. تتطلب الطبقة الرقيقة تمريرة نهائية مضبوطة ومراجع موثوقة للسماكة. أما ألسنة التثبيت فتتطلب الإزالة وقد تترك علامات تشطيب موضعية. ولا يعوّض أي منهما عن طاولة تعاني من تسرب شديد.
اضبط عمق القطع النافذ وفقًا لحالة اللوح والطاولة الفعلية. فقد يؤدي الاختراق غير الكافي إلى بقاء ألياف السطح السفلي متصلة، بينما يسبب الاختراق المفرط قطعًا غير ضروري في لوح الطاولة. لا تمد يدك تحت اللوح ولا تلمس قطعة متحركة للتحقق مما إذا كانت ترتفع. أوقف الماكينة واتبع إجراءات العزل الخاصة بها قبل الفحص.
إذا ظهرت المشكلة بعد تغيير الأداة، فافحص المجموعة
يحسّن تغيير الأدوات تلقائيًا سير العمل، لكن كل مجموعة من الحامل والأداة تظل مصدرًا مستقلًا للتفاوت. إذا كانت الحواف الخشنة تظهر باستمرار مع أداة معينة، فافحص حافة القطع وبروز الأداة وحالة الكوليت ونظافة الحامل وإزاحة طول الأداة.
قد يؤثر الغبار أو التلف عند سطح التثبيت في قابلية تكرار النتائج. كما قد يؤدي الانحراف الدوراني إلى تحمّل أحد أسنان القطع حملًا أكبر من الآخر، ما يسبب تآكلًا وتشطيبًا غير متساويين. اطلب فحص الانحراف وفق إجراءات مورّدي الماكينة والأدوات، بدلًا من تطبيق حدّ عام اعتباطي.
اتبع طرق التنظيف والشد المحددة. لا تضع مواد تزليق من تلقاء نفسك على أسطح التلامس الدقيقة، ولا تفرط في شد صامولة الكوليت. بعد استبدال القاطع أو إعادة تثبيته، أعد قياسه حسب متطلبات نظام التحكم، وتحقق من وجود خلوص آمن قبل تشغيل البرنامج.
استخدم تمريرة تشطيب فقط عند معالجة مشكلة محددة
يمكن أن تقلل تمريرة تشطيب منفصلة العلامات الناتجة عن تعشيق أداة التجويف الخشن الشديد. اترك سماحية مقصودة ومتسقة تتيح لقاطع التشطيب قص المادة بدلًا من مجرد ملامسة الألياف السائبة. وتعتمد السماحية المناسبة على الأداة والعملية؛ فالتمريرة الخفيفة للغاية ليست دائمًا أنظف.
ويُعد اتجاه القطع متغيرًا مفيدًا آخر للاختبار. فقد ينتج عن القطع الصاعد والقطع التقليدي نتائج مختلفة بحسب تفاعل قوى الأداة مع الجدار وطريقة تثبيت قطعة العمل. قارنهما على عينة مثبتة بإحكام باستخدام مسارات معتمدة في CAM. وتجنّب عكس اتجاه حدود الإنتاج بصورة عشوائية عندما يكون تثبيت القطع الصغيرة غير محكم بما يكفي أصلًا.
إذا كان القطع الخشن قد مزّق المادة بالفعل بما يتجاوز سماحية التشطيب، فلن تعيد تمريرة أخرى الألياف المفقودة. أصلح القطع الأولي بدلًا من إضافة وقت للدورة لإخفاء المشكلة.
أدرج المادة والتحكم في الغبار ضمن التشخيص
لا تُشغّل جميع درجات MDF والدفعات بالطريقة نفسها دائمًا. فقد يؤثر توزيع الكثافة والربط الداخلي وتفاوت السماكة وظروف التخزين في جودة الحافة. وإذا بدأت إعدادات مجرّبة بإنتاج زغب فجأة، فقارن لوحًا آخر باستخدام مسار الأداة نفسه قبل إعادة كتابة العملية.
افحص أيضًا كفاءة شفط الغبار عند نقطة القطع. فقد تتراكم المخلفات وتُقطع من جديد، مما يعرقل التشغيل. افحص الخراطيم والفلاتر وغطاء شفط الغبار وفق تعليمات المعدات. لا تستخدم الهواء المضغوط كبديل عشوائي للشفط؛ إذ قد ينشر غبار MDF الناعم في منطقة العمل.
ستظل حافة MDF المشغّلة أكثر مسامية من سطحه المصنعي. وقد يتطلب الطلاء عزل الحواف وصنفرتها حتى بعد إجراء قطع نظيف. قيّم جودة التشغيل قبل الطلاء، ثم قيّم عملية التشطيب على حدة، حتى لا يُساء اعتبار امتصاص الطلاء تلفًا ناتجًا عن القاطع.
اجعل التجربة التالية محدودة وقابلة للتتبع
استخدم قطعة اختبار تتضمن حافة مستقيمة وزاوية داخلية وجيبًا أو قطعًا نافذًا ممثلًا للعملية. سجّل اللوح والقاطع والحامل والبروز وسرعة المغزل ومعدل التغذية والعمق واتجاه القطع. غيّر متغيرًا واحدًا، وضع ملصقًا على العينة، وقارنها بالقطع السابق قبل الصنفرة. وهكذا تحصل على سجل إعدادات قابل للاستخدام بدلًا من مجموعة تخمينات.
تتمتع شركة Qingdao Zhongding Machinery Co., Ltd. بخبرة تزيد على 20 عامًا في مجال آلات النجارة، إلى جانب تقديم الدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع. عند طلب الدعم، أرسل صورًا للحواف وتفاصيل الإعداد المسجّلة. فهذا يتيح للفريق الفني التحقق من أمر محدد بدلًا من الاكتفاء بوصف «سوء التشطيب».
بمجرد أن تفي الحافة بمتطلبات العملية التالية، احفظ وصفة التشغيل كاملة، لا سرعة المغزل وحدها. وأرفق بها عينة مرجعية ومعيارًا عمليًا لتغيير الأداة. فالهدف هو إنتاج حافة متكررة لا تحتاج إلى إعادة عمل يمكن تجنبها، وليس الحصول على قطعة اختبار تبدو مثالية لكن لا يستطيع الوردية التالية تكرارها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.