

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية منع اقتلاع الألياف عند استخدام راوتر CNC مزود بمبدل أدوات تلقائي (ATC) لمعالجة الخشب الصلب
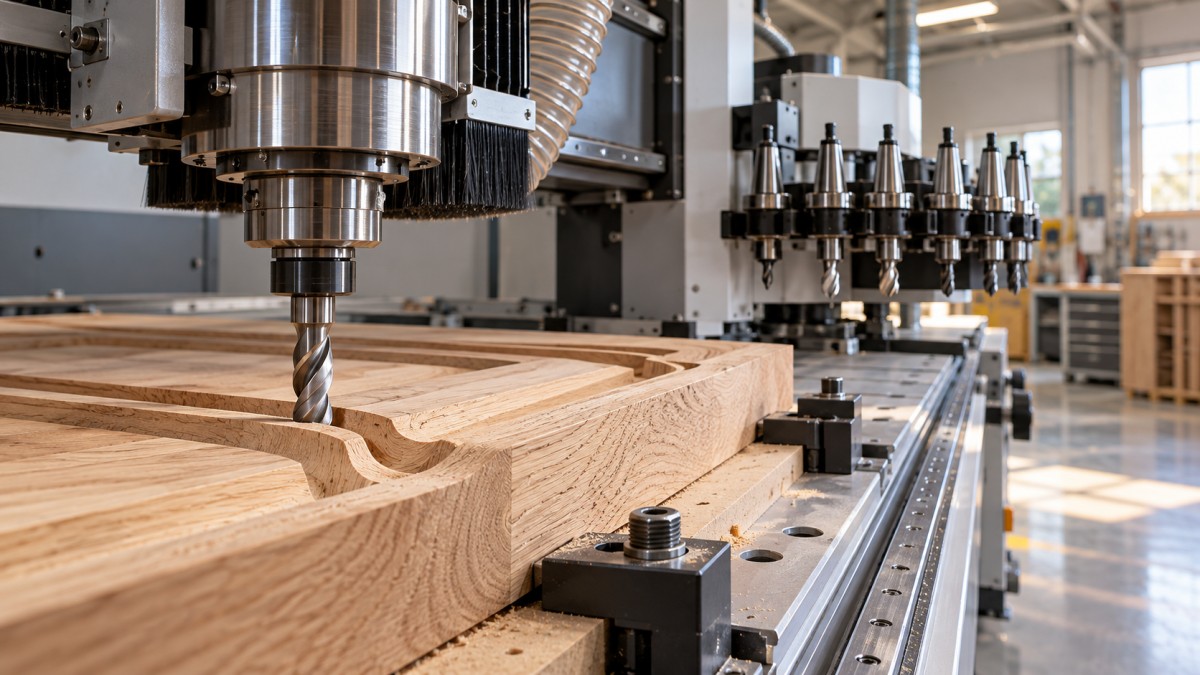
يمكن أن يؤدي اقتلاع الألياف إلى تحويل مكوّن من الخشب الصلب مشغول بدقة إلى أعمال إعادة تشغيل مكلفة، خصوصًا عند الألياف الطرفية والعُقد وتغيّر اتجاه الألياف. وفي ماكينة راوتر CNC مزودة بمبدّل أدوات آلي (ATC) ومخصصة للخشب الصلب، يتطلب منع تكسّر الحواف أكثر من تركيب قاطع حاد. فهندسة الأداة، ومسارات الأدوات المراعية لاتجاه الألياف، ومعلمات القطع، والتثبيت المحكم لقطعة العمل، كلها عوامل تؤثر في ما إذا كانت الألياف ستُقطع بنظافة أم ستُقتلع.
أفضل نقطة للبدء ليست مجرد إبطاء الماكينة، بل تحديد موضع بدء التلف ثم تغيير الظروف التي تسببه. فقد يتطلب تكسّر الحافة العلوية، أو تمزّق الجانب السفلي، أو خشونة جدار الجيب ثلاث معالجات مختلفة.
افحص الحافة المتضررة قبل تغيير البرنامج
افحص القطعة المرفوضة قبل صنفرتها. حدّد اتجاه القطع واتجاه الألياف، وسجّل ما إذا كان العيب قد ظهر أثناء التخشين أم التشطيب. بهذه الطريقة، تتحول مشكلة الجودة المتقطعة إلى مشكلة يمكن اختبارها.
يخلّف اقتلاع الألياف عادةً أليافًا مفقودة بشكل غير منتظم أو حفرًا صغيرة. أما الاهتزاز فينتج علامات أكثر انتظامًا، بينما يشير الاحتراق إلى احتكاك مفرط أو سوء إخراج الرايش أو عدم ملاءمة توليفة السرعة والتغذية. قد تحدث هذه المشكلات معًا، لكن التعامل مع كل سطح خشن على أنه ناتج عن اقتلاع الألياف غالبًا ما يؤدي إلى تعديلات غير مفيدة.
اختر القاطع بما يناسب الحافة المطلوب الحفاظ عليها
لا يوجد لقمة راوتر واحدة تحقق أفضل نتيجة في جميع عمليات تشغيل الخشب الصلب. اختر أسلوب القطع وفقًا للسطح الذي تريد حمايته.
- القواطع الحلزونية ذات القطع الصاعد ترفع الرايش بفاعلية، وغالبًا ما تناسب الجيوب العميقة، لكن حركة القطع الصاعدة قد تقتلع الألياف على طول الحافة العلوية.
- القواطع الحلزونية ذات القطع الهابط تضغط ألياف السطح إلى الأسفل، ما يجعلها مفيدة لتحسين جودة الحافة العلوية. لكنها قد تحشر الرايش داخل القطع في الشقوق العميقة وتزيد الحرارة.
- القواطع الحلزونية الانضغاطية تجمع بين جزء ذي قطع صاعد قرب الطرف وجزء ذي قطع هابط فوقه. وعند تعشيقها على النحو الصحيح، يمكنها حماية وجهي المقطع النافذ.
- قواطع القص أو قواطع التشكيل المناسبة يمكنها تحسين جودة الحواف المكشوفة عندما تتوافق هندستها مع العملية ونوع الخشب.
يتطلب قاطع الضغط عناية خاصة. إذ يجب أن يكون موضع الانتقال بين هندسة القطع الصاعد والهابط داخل الخامة، بحيث يعمل جزء القطع المناسب عند كل وجه. إذا كان التمرير الأولي أقل عمقًا من طول الجزء ذي القطع الصاعد، فقد يظل هذا الجزء يقتلع الألياف من الحافة العلوية. اتبع إرشادات الشركة المصنّعة للأداة بشأن التعشيق، ولا تفترض أن أي قاطع انضغاطي يمنع التكسّر تلقائيًا.
لا تفرض تمريرًا أوليًا عميقًا أكثر من اللازم لمجرد الوصول إلى الجزء ذي القطع الهابط. إذا تجاوز ذلك حمل القطع الآمن، فاستخدم أداة أقصر طولًا للقطع الصاعد، أو عملية منفصلة لعمل حزّ أولي للحافة العلوية، أو استراتيجية أخرى مناسبة.
افحص حدّة الأداة في إضاءة جيدة. قد يظل القاطع قادرًا على إزالة الخامة، لكنه يكون غير حاد بما يكفي للحصول على حافة أثاث مقبولة. كما أن تراكم الراتنج يغيّر سلوك القطع؛ نظّف الأدوات باستخدام طريقة معتمدة وافحصها بحثًا عن التلف قبل إعادة استخدامها.
اجعل اتجاه الألياف عاملًا مؤثرًا في مسار الأداة
لا يتصرف الخشب الصلب مثل مواد الألواح المتجانسة. فقد تميل الألياف نحو أحد الوجهين، أو ينعكس اتجاهها حول عقدة، أو يتغير داخل المكوّن نفسه. لذلك قد يقطع تمرير كامل للمحيط بنظافة على ثلاثة جوانب، ويتسبب في اقتلاع الألياف بشدة على الجانب الرابع.
حيثما أمكن، رتّب مسار الأداة بحيث تضغط حركة القطع الألياف باتجاه خامة تدعمها، بدلًا من رفعها بعيدًا عن الحافة النهائية. وتعتمد النتيجة على دوران المغزل، واتجاه الحركة، والجانب الملامس من القاطع، واتجاه الألياف في الموضع المحدد، وليس فقط على ما إذا كان البرنامج يعمل مع عقارب الساعة أو عكسها.
اختبر التشطيب بالقطع التسلقي والتقليدي بدلًا من الافتراض
غالبًا ما يعطي الطحن التسلقي حوافًا أنظف على راوتر CNC صلب مع تثبيت محكم لقطعة العمل، لكنه ليس حلًا شاملًا لاقتلاع ألياف الخشب الصلب. فقد يستجيب الجزء الذي ينعكس فيه اتجاه الألياف بشكل أفضل لاتجاه قطع مختلف. اختبر الاتجاهين على قطعة فائضة من الخامة نفسها، مع إبقاء تعشيق الأداة والإعدادات الأخرى ثابتة.
استخدم محاكاة CAM وتحقق من التعويض عند عكس مسار المحيط. كما قد يزيد القطع التسلقي من ميل المكوّن غير المثبت جيدًا إلى الانجذاب نحو القاطع؛ ويجب ألا يكون بديلًا عن التثبيت الكافي.
خطط لموضع خروج القاطع من الخشب
يحدث التكسّر غالبًا عند الخروج من منطقة غير مدعومة. عندما تسمح الهندسة بذلك، شغّل حواف الألياف الطرفية قبل الحواف المجاورة ذات الألياف الطولية، بحيث تزيل عملية لاحقة التلف البسيط عند الزوايا. ومن الخيارات الأخرى ترك خامة تضحية بعد موضع الخروج، أو تثبيت كتلة إسناد بإحكام ملاصقة له، خارج نطاق تصادم الأداة.
أبعد مسارات الدخول والخروج عن الزوايا الظاهرة. ويكون الدخول التدريجي في خامة فائضة عادةً أفضل من التقدم مباشرةً نحو حافة منتهية.
افصل إزالة الخامة عن تشطيب السطح
إن مطالبة تمريرة واحدة بإزالة كمية كبيرة من الخشب وترك سطح بجودة مناسبة للعرض تنطوي على مخاطر غير ضرورية. ينبغي أن تزيل عملية التخشين الخامة بصورة متوقعة، بينما تقطع عملية التشطيب سماحية مضبوطة مع تعشيق ثابت للأداة.
اترك سماحية شعاعية كافية لإجراء قطع تشطيب فعلي، لكن لا تترك كمية كبيرة تُحمّل أداة التشطيب بشدة. وتعتمد السماحية المناسبة على قطر القاطع ونوع الخشب وعمق المقطع وصلابة الماكينة. وقد تؤدي السماحية الضئيلة جدًا إلى احتكاك القاطع بسطح خشن وغير مستوٍ بعد التخشين، بينما قد تتسبب السماحية الكبيرة جدًا في انحراف الأداة وتجدد اقتلاع الألياف.
بالنسبة إلى الجدران العميقة، فكّر في التخشين على مراحل، يليه تشغيل مخصص لتشطيب الجدار. يمكن لتمرير تشطيب بكامل الارتفاع إزالة خطوط الدرجات، لكنه يزيد أيضًا طول حافة القطع المتعشقة. استخدمه فقط عندما تكون الأداة والحامل والمغزل وتثبيت قطعة العمل قادرة على تحمّل الحمل.
قد تزيل تمريرة تكرارية بالأبعاد نفسها أحيانًا الخامة التي تركها انحراف الأداة، لكنها ليست إصلاحًا موثوقًا للألياف الممزقة. بمجرد أن يمتد التلف إلى ما وراء السطح النهائي، لا يمكن لتكرار مسار المحيط أن يعيد الخشب المفقود.
اضبط التغذية وسرعة المغزل معًا
يُعد خفض معدل التغذية وحده رد فعل شائعًا عند تكسّر الحواف. وقد يساعد أحيانًا على تقليل حمل القطع، لكن الإبطاء المفرط مع إبقاء سرعة المغزل دون تغيير قد يؤدي إلى الاحتكاك والحرارة وتبلّد الأداة قبل أوانها.
استخدم نطاق حمل الرايش الموصى به من الشركة المصنّعة للأداة كنقطة بداية:
حمل الرايش = معدل التغذية ÷ (سرعة المغزل × عدد حواف القطع).
على سبيل المثال، يبلغ حمل الرايش المحسوب 0.10 مم لكل سن عند تشغيل أداة ذات حافتَي قطع بسرعة 18,000 rpm وبمعدل تغذية 3,600 mm/min. يوضح هذا المثال طريقة الحساب، ولا يمثل إعدادًا موصى به لكل قاطع أو نوع خشب. يظل العمق وعرض القطع وبروز الأداة وقوة التثبيت المتاحة عوامل تحدد مدى ملاءمة هذا الإعداد.
استمع إلى التغيّرات عند الزوايا وافحص الرايش. قد يشير الغبار الناعم في الغالب أو الاحتراق أو الصرير إلى الاحتكاك أو إعادة قطع الرايش، مع أن بعض أنواع الخشب تنتج رايشًا أنعم بطبيعتها. وقد يشير ظهور خشونة مفاجئة أثناء تغيير الاتجاه إلى تعشيق مفرط أو حركة غير مستقرة.
إذا كان حمل القطع مرتفعًا جدًا، فقد يساعد خفض عمق التمرير أو مقدار التعشيق الشعاعي على الحفاظ على حمل رايش منتج، بدلًا من الزحف ببساطة خلال القطع. تأكد من أن نظام الاستخراج يزيل الرايش بفاعلية، خصوصًا من الجيوب التي قد تحبس فيها الأداة ذات القطع الهابط الرايش.
يستحق تثبيت قطعة العمل وقابلية تكرار مبدّل الأدوات الآلي (ATC) القدر نفسه من الاهتمام
لا يستطيع القاطع الحاد ترك حافة نظيفة إذا ارتفعت قطعة الخامة أو اهتزت. فقد يكون الخشب الصلب مقوسًا أو مقعّرًا أو خشنًا بدرجة تؤثر في إحكام التفريغ الهوائي. وتصبح المكونات الصغيرة معرضة للخطر على نحو خاص عندما يقلّل القطع النافذ مساحة التثبيت الفعلية لها.
- جهّز سطحًا مرجعيًا مستقرًا وتأكد من استقرار قطعة الخامة دون تمايل.
- حافظ على استواء لوح التضحية وملاءمته لنظام التفريغ الهوائي؛ واعزل المناطق غير المستخدمة عند الاقتضاء.
- استخدم التجهيزات أو المشابك أو الألسنة أو استراتيجية القشرة الرقيقة المناسبة عندما لا يكفي التثبيت بالتفريغ الهوائي وحده.
- ضع الدعامات على مسافة قريبة بما يكفي لمقاومة الانثناء، دون دخولها في نطاق خلوص القاطع أو الحامل.
لا يقلل الإسناد الخلفي تكسّر الحافة السفلية إلا إذا كان ملاصقًا لقطعة العمل. فوجود فجوة أسفل الخشب يترك الألياف بلا دعم لحظة اختراق الأداة للخامة. كما تتطلب الألسنة والقشرة الرقيقة طريقة إزالة مخططة، لأن التشذيب غير المتقن قد يكسّر مكوّنًا كان نظيفًا لولا ذلك.
في راوتر CNC مزود بمبدّل أدوات آلي (ATC) ومخصص للخشب الصلب، تحقّق من اتساق تبديل الأدوات إذا تفاوتت الجودة على نحو غير متوقع. وبعد اتباع إجراءات العزل الآمن الخاصة بالماكينة، افحص الكوليتات وحوامل الأدوات وواجهات المغزل بحثًا عن التلوث أو التلف. تحقق من بروز الأداة والتثبيت الصحيح والانحراف الدوراني عند الاقتضاء، ومن أطوال الأدوات المقاسة. لا تفترض أن كل أداة في المخزن حادة بالقدر نفسه أو معرّفة تعريفًا صحيحًا في مكتبة الأدوات.
توفّر شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة والدعم الفني. عند طلب المساعدة في استكشاف الأعطال وإصلاحها، قدّم تكوين الماكينة ومواصفات القاطع وتفاصيل الحامل وإعدادات CAM وصورًا واضحة للعيب. هذه المعلومات أكثر فائدة من وصف السطح بأنه «خشن» فحسب.
تجربة قصيرة للوصول إلى إعداد إنتاجي قابل للاستخدام
استخدم قطعة فائضة من دفعة الإنتاج الفعلية، مع تضمين سمات مشابهة لاتجاه الألياف كلما أمكن. فالنتيجة النظيفة على خردة ذات ألياف مستقيمة قد لا تمثل حافة إنتاجية مجاورة لعقدة.
- ابدأ بخط أساس سليم. تحقق من حالة الأداة وثبات الخامة والتثبيت والاستخراج وبيانات الأداة.
- أعِد إنتاج السمة الصعبة. ضمّن موضع الخروج نفسه عند الألياف الطرفية أو جدار الجيب أو المقطع المنحني الذي تسبب في المشكلة.
- غيّر عاملًا واحدًا. قارن اتجاه القطع أو سماحية التشطيب أو توليفة السرعة والتغذية، من دون تغيير جميع العوامل في الوقت نفسه.
- افحص قبل الصنفرة. تحقق من الوجهين والزوايا وجودة الجدار ودقة الأبعاد.
- سجّل الإعداد الناجح. احفظ هوية الأداة ونوع الخشب وسمك الخامة والتعشيق والتغذية وrpm وطريقة التثبيت.
سجّل أيضًا حالة الخامة. فقد تحد المواد سيئة التجفيف والتشققات والعُقد المفككة والانعكاس الشديد لاتجاه الألياف من جودة التشطيب الممكنة حتى مع ضبط العملية جيدًا. اتبع مواصفات الخامة وقيّم مدى ملاءمة رطوبتها بدلًا من محاولة معالجة كل عيب من خلال البرمجة.
الهدف هو عملية قطع مستقرة، لا مجموعة من تمريرات التشطيب الطارئة. عندما يدعم القاطع الألياف المناسبة، ويراعي مسار الأداة اتجاهات الألياف الصعبة، وتظل القطعة مثبتة بإحكام، تصبح الحواف الأنظف قابلة للتكرار، وتعود الصنفرة إلى دورها في تشطيب السطح بدلًا من إنقاذه.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.