


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
معدات إنتاج الخشب الرقائقي: تحديد حجم المكبس الساخن وفقًا للإنتاج المستهدف
معدات إنتاج الخشب الرقائقي: تحديد حجم مكبس ساخن بما يلائم الإنتاج المستهدف
قد يؤدي اختيار مكبس ساخن للخشب الرقائقي بناءً على أبعاد ألواحه فقط إلى عدم تلبية خط الإنتاج للقدرة المطلوبة، أو إلى تحميله تكاليف طاقة ورأس مال لا داعي لها. وبالنسبة إلى المقيّمين الفنيين الذين يقارنون معدات تشغيل الأخشاب لإنتاج الخشب الرقائقي، تتمثل المهمة الفعلية في مواءمة الإنتاج المستهدف مع عدد فتحات المكبس القابلة للاستخدام، وكفاءة التحميل، ودورة كبس معتمدة لسماكة اللوح ونظام المادة اللاصقة. يوضح هذا الدليل كيفية تحويل أهداف الإنتاج إلى مواصفات عملية للمكبس الساخن، والتحقق من متطلبات الضغط والتسخين، وتحديد الاختناقات السابقة أو اللاحقة للعملية قبل الالتزام بشراء المعدات.
ابدأ بالإنتاج القابل للبيع، لا بالقدرة الاسمية للماكينة
إن «الأمتار المكعبة لكل وردية» ليست مواصفة مكتملة. فقد يتطلب الحجم نفسه أعدادًا مختلفة جدًا من دورات الكبس، بحسب سماكة اللوح وأبعاده النهائية وتنوع المنتجات ومعدلات الرفض. قد ينتج المكبس ألواحًا سميكة بحجم أكبر لكل دورة، لكن هذه الألواح قد تحتاج أيضًا إلى أوقات أطول للتسخين والتصلب.
حدّد ما إذا كان هدفك يشير إلى الحجم الإجمالي بعد الكبس أم إلى الخشب الرقائقي النهائي القابل للبيع. فالتشذيب والصنفرة والألواح المرفوضة تفرق بينهما. إذا حسبت الإنتاج باستخدام الأبعاد النهائية، فاحتسب فاقد الأبعاد بشكل منفصل عند تحديد طبقات الرص الخام ومساحة اللوح؛ ولا تخصم الفاقد مرتين.
عند اعتماد جدول إنتاج متنوع، أدرج كل فئة من الألواح مع الكمية المطلوبة ودورة الكبس المعتمدة لها. احسب وقت المكبس الذي تستهلكه كل فئة، ثم أضف أوقات تغيير الإعدادات. قد يخفي متوسط سماكة الألواح نقصًا في القدرة على إنتاج المنتج الأهم.
حوّل هدف الإنتاج إلى عدد الفتحات القابلة للاستخدام
بالنسبة إلى مكبس ساخن متعدد الفتحات يعمل بنظام الدُفعات، يمكن البدء بالعلاقة التالية:
الحجم القابل للبيع لكل وردية = الفتحات القابلة للاستخدام × الألواح لكل فتحة × الدورات لكل وردية × حجم اللوح النهائي × نسبة الإنتاج القابل للبيع.
استخدم لوحًا واحدًا لكل فتحة ما لم يتم التحقق من صلاحية ترتيب مختلف. فوضع عدة طبقات رص في فتحة واحدة يغيّر انتقال الحرارة، ولا يمكن اعتباره زيادة مجانية في القدرة الإنتاجية. وبالمثل، لا تُعد الفتحة قدرة قابلة للاستخدام إذا تعذّر تحميلها بصورة موثوقة بأكثر طبقات الرص سماكةً لديك.
انظر إلى الحساب التوضيحي التالي، فهو ليس ادعاءً بشأن أداء الماكينة. يحتاج مصنع إلى 80 m³ من الخشب الرقائقي القابل للبيع لكل وردية، وفق افتراضات التخطيط التالية:
- مقاس اللوح النهائي: 1.22 × 2.44 × 0.018 m.
- صافي وقت الإنتاج بعد استبعاد التوقفات: 420 دقيقة.
- دورة كبس كاملة: 8 دقائق، بما يشمل التحميل والتفريغ.
- نسبة الإنتاج القابل للبيع حسب عدد الألواح: 95%.
- لوح واحد لكل فتحة قابلة للاستخدام.
يمثل كل لوح نهائي نحو 0.05358 m³. وبذلك يتطلب الهدف نحو 1,572 لوحًا إجماليًا بعد احتساب نسبة الإنتاج القابل للبيع. وبقسمة العدد على 52.5 دورة نظرية، تكون النتيجة نحو 30 فتحة قابلة للاستخدام. ولأن الوردية لا يمكن أن تنتهي في منتصف دورة، تحقّق من الجدول باستخدام دفعات كاملة: سيُنتج استخدام 30 فتحة على مدى 52 دورة نحو 79.4 m³ وفق نسبة الإنتاج المفترضة، أي أقل قليلًا من الهدف.
وهذا يجعل 30 فتحة خيارًا على الحدّ، لا خيارًا يوفر قدرة كافية بهامش مريح. ويمكن سد الفجوة بزيادة عدد الفتحات أو تمديد فترة التشغيل أو تقصير دورة معتمدة. لا تقصّر الدورة المفترضة لمجرد جعل عرض السعر يطابق الهدف.
احرص على اتساق احتساب وقت التوقف. فإذا كانت خسائر الإتاحة قد استُبعدت بالفعل من مدة 420 دقيقة، فإن تطبيق معامل إتاحة عام إضافي سيؤدي إلى احتسابها مرتين. وفي المقابل، فإن استبعاد التنظيف وتغيير الإعدادات والانقطاعات الاعتيادية من كلٍّ من مدة الدورة والوقت المتاح سيؤدي إلى المبالغة في تقدير القدرة الإنتاجية.
أظهر تفاصيل دورة التشغيل الكاملة
قد يشير «وقت الكبس» الوارد في عرض السعر إلى الفترة التي يكون فيها الضغط مطبقًا فقط. لكن حساب الإنتاج يتطلب معرفة الفاصل الزمني بين نقطتين متماثلتين في دفعتين متتاليتين، ويشمل ذلك التحميل والإغلاق وبناء الضغط والتصلب والتحرير المتحكم به للضغط وفتح المكبس والتفريغ. تتداخل بعض العمليات في الأنظمة الآلية، بينما لا تتداخل عمليات أخرى.
اطلب مخططًا زمنيًا يوضح الأنشطة التي تقع ضمن الدورة الحرجة. فقد يجهّز جهاز تحميل آلي الدفعة التالية أثناء إغلاق المكبس، لكن الاستفادة من ذلك تعتمد على قدرة تجهيز طبقات الرص في المراحل السابقة للعملية وعلى توفر مسار تفريغ خالٍ من العوائق.
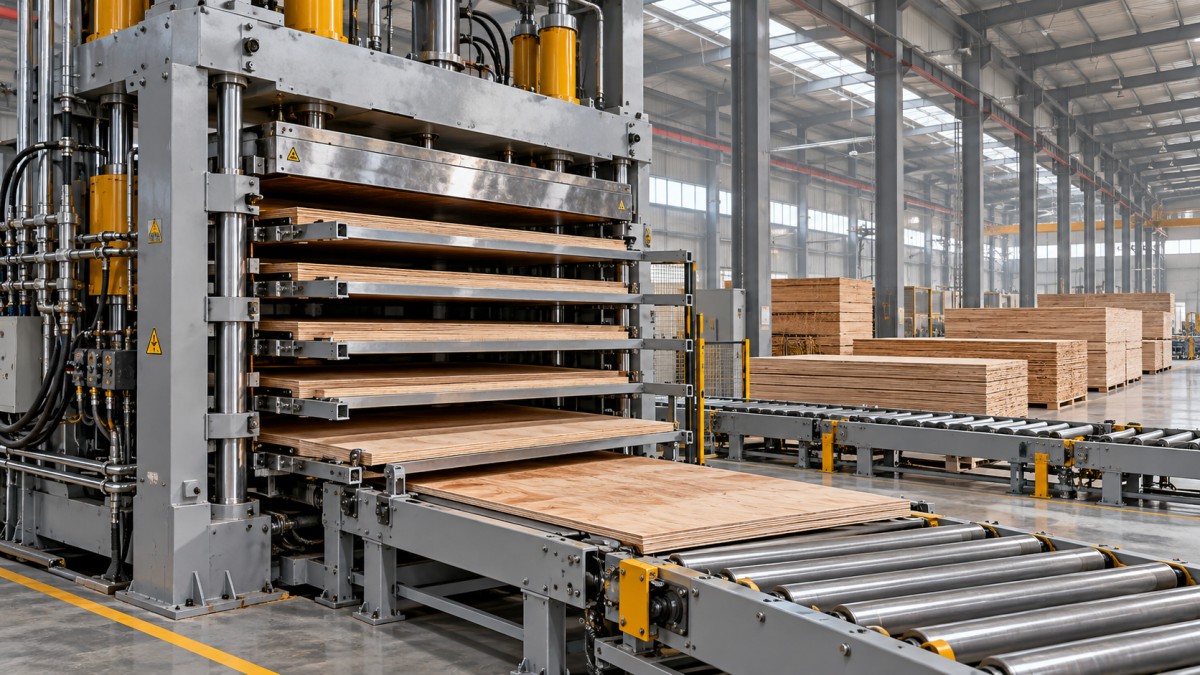
يجب تحديد مدة التصلب استنادًا إلى التجارب أو وصفة عملية معتمدة لنوع القشرة الخشبية الفعلي، ونطاق رطوبتها، وتركيب اللوح، وتركيبة المادة اللاصقة، والسماكة. ولا تكفي درجة حرارة الألواح وحدها لتحديد وقت وصول خط الغراء الداخلي إلى ظروف التصلب المناسبة.
تعامل بحذر مع الادعاءات العامة مثل «عدد الدقائق لكل مليمتر». فقد تكون مفيدة ضمن مجموعة منتجات ثبتت صلاحيتها، لكن لا ينبغي نقلها دون تحقق بين أنظمة المواد اللاصقة أو تراكيب الألواح المختلفة. كما أن إزالة الضغط بسرعة مفرطة قد تسبب عيوبًا؛ لذا لا يمكن اعتبار وقت تحرير الضغط فاقدًا قابلًا للإزالة تلقائيًا.
تحقق من القوة المطلوبة بناءً على مساحة التحميل، لا عدد الفتحات
تُحدد قوة المكبس المطلوبة بناءً على ضغط اللوح المحدد ومساحة التحميل المسقطة:
القوة = ضغط اللوح × مساحة التحميل.
للتوضيح، يتطلب تطبيق ضغط قدره 1 MPa على مساحة واحدة مقاسها 1.22 × 2.44 m نحو 2.98 MN، أو 304 أطنان-قوة مترية. وهذا مثال حسابي، وليس ضغط كبس موصى به لإنتاج الخشب الرقائقي. يجب تحديد ضغط العملية وفق تركيب اللوح الفعلي والمادة اللاصقة.
في المكبس التقليدي متعدد الفتحات ذي الألواح المكدسة رأسيًا، لا تضرب هذه القوة في عدد الفتحات؛ إذ تنتقل القوة عبر الرصة. أما وضع الألواح جنبًا إلى جنب داخل الفتحة، فيزيد إجمالي مساحة التحميل المسقطة، وبالتالي يزيد القوة المطلوبة.
ضغط الدائرة الهيدروليكية ليس هو ضغط اللوح. فمساحة الأسطوانات وترتيبها وتصميم الماكينة هي التي تحدد العلاقة بينهما. اطلب الحسابات، بما فيها افتراضات مساحة التحميل، بدلًا من مقارنة الماكينات اعتمادًا على قيمة الضغط الهيدروليكي وحدها.
تحقق أيضًا من أنماط التحميل المسموح بها. فقد يتعرض اللوح الكبير المستخدم مع ألواح أصغر أو موضوعة بإزاحة إلى تحميل غير متساوٍ. وتكتسب صلابة اللوح وتوازيه تحت الحمل والقيود التي تفرضها الشركة المصنعة على التحميل الجزئي أهمية لا تقل عن الحمولة الاسمية بالأطنان.
قد تحدّ قدرة التسخين والخلوص بين الفتحات من التصميم
تزيد الفتحات الإضافية قدرة الدفعة، لكنها تزيد أيضًا العبء على النظام الحراري. فقد يستغرق نظام تسخين يصل إلى درجة الضبط المطلوبة وهو فارغ وقتًا طويلًا لاستعادة الحرارة بعد تكرار تحميل قشرة خشبية أبرد. اطلب بيانات تجانس درجة الحرارة وسلوك استعادتها في ظروف إنتاج ممثلة، لا درجة الحرارة القصوى عند عدم التحميل فحسب.
قارن بين أنظمة التسخين بالبخار أو الزيت الحراري أو غيرها، وبين المرافق المتاحة فعليًا في الموقع. وتحقق من ظروف التشغيل ومتطلبات التدوير وأنظمة التحكم والعزل وقدرة مصدر الحرارة. فالقدرة الكهربائية المركبة وحدها لا توضح إجمالي الطلب على الطاقة عندما يأتي التسخين من مصدر خارجي.
يجب أن يستوعب خلوص الفتحة طبقات الرص غير المضغوطة، وأي ألواح توزيع ضغط أو حوامل، ونظام المناولة، لا سماكة اللوح النهائي فحسب. وقد تؤدي زيادة الخلوص دون حاجة إلى زيادة مسافة الحركة والتأثير في هندسة التحميل. لذا ينبغي أن تحدد المواصفات كلًّا من أقصى سماكة لطبقات الرص والحيز اللازم للمناولة.
تتطلب أبعاد الألواح عناية مماثلة. اترك مساحة لبصمة اللوح الخام ولسماحات التموضع المطلوبة، مع التأكد من المورد من المساحة الفعلية المسخنة والحاملة للحمل. فأكبر لوح معلن ليس بالضرورة الخيار الأكثر اقتصادًا.
تابع مسار اللوح بعد خروجه من المكبس
حتى المكبس المحدد حجمه بشكل صحيح لن يحقق الهدف إذا لم تتمكن عمليات تجفيف القشرة الخشبية أو نشر الغراء أو تجهيز طبقات الرص أو الكبس الأولي من توفير دفعات كاملة في الوقت المحدد. تحقّق من حدود زمن التجميع للمادة اللاصقة إلى جانب سعة التخزين المؤقت؛ فتكديس عدد كبير من طبقات الرص المطلية بالغراء ليس دائمًا حلًا آمنًا لتغذية غير منتظمة.
في المراحل اللاحقة، يجب أن تستوعب عمليات التبريد والتشذيب والصنفرة والتكديس والفحص دفعات التفريغ من المكبس. وقد تخفي القدرة المتوسطة بالساعة الازدحام عند وصول عدد كبير من الألواح دفعة واحدة. ارسم مسار حركة الدفعات والمساحة المتاحة على أرضية المصنع، مع احتساب أماكن الصيانة والمواد المرفوضة.
إذا انتقل الخشب الرقائقي إلى إنتاج الخزائن أو الأثاث، فستحتاج عملية تشطيب الحواف إلى حساب مستقل للقدرة الإنتاجية. فعلى سبيل المثال، تجمع ماكينة تلبيس الحواف الأوتوماتيكية المستقيمة ZD450C بين التغذية الآلية واللصق والتشذيب والتلميع، مع سرعة تغذية محددة تبلغ 12–23 m/min وسماكة تشغيل تبلغ 10–60 mm. تصف هذه الأرقام المعالجة في المراحل اللاحقة، لا قدرة كبس الخشب الرقائقي. وتظل الإنتاجية الفعلية معتمدة على أطوال القطع والمسافات بينها وعدد مرات تمرير الحواف وتجارب التوافق مع اللوح ومواد تلبيس الحواف المقصودة.
يمنع هذا التمييز خطأً شائعًا في التخطيط، وهو مقارنة الأمتار المكعبة لكل وردية عند المكبس بالأمتار الطولية في الدقيقة عند ماكينة التشطيب من دون تحويل كليهما إلى جدول الإنتاج نفسه.
حوّل عرض السعر إلى مواصفات قابلة للاختبار
عند مقارنة معدات تشغيل الأخشاب لإنتاج الخشب الرقائقي، اطلب من كل مورد استخدام وصفة اللوح وظروف المرافق وحدود الدورة وتعريف الإنتاج نفسها. وإلا فقد تعكس ادعاءات القدرة المتشابهة ظاهريًا افتراضات تشغيل مختلفة.
ينبغي أن تحدد الاتفاقية الفنية مواد التجربة الممثلة للإنتاج، ومدة الاختبار المستمر، وطريقة قياس الدورة، وفحوصات درجة الحرارة، وأساليب القبول المتفق عليها لجودة الترابط. أدرج المنتج الأسمك أو الأبطأ تصلبًا في التقييم بدلًا من اختبار اللوح الأسهل فقط. ويجب تأكيد معايير المنتجات ومتطلبات الماكينات المحلية المعمول بها بحسب متطلبات المشروع.
تقدم شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنعة ومصدّرة لمعدات تشغيل الأخشاب تتمتع بخبرة تزيد على 20 عامًا في المجال، الدعم الفني وقطع الغيار وخدمات ما بعد البيع أيضًا. وفي مشاريع المكابس الساخنة، حدّد هذه الترتيبات بوضوح: وضّح مسؤوليات التشغيل الأولي والتدريب للمشغلين وقطع الغيار الحرجة ووثائق استكشاف الأعطال وإصلاحها وآلية الاستجابة للخدمة قبل الموافقة.
ينبغي أن يلبي الاختيار النهائي الإنتاج المطلوب باستخدام وصفة مُثبتة وأوقات مناولة واقعية، مع احتياطي تشغيلي متفق عليه بوضوح. فإذا لم يحقق المكبس الهدف إلا بتجاهل أوقات تغيير الإعدادات أو افتراض نسبة إنتاج مثالية أو اعتبار وقت التصلب كامل مدة الدورة، فهذا يعني أن تحديد حجمه لم يكتمل بعد.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.