


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
معدات النجارة الصناعية: الآلات الأساسية لمعالجة الألواح
تتمحور معالجة الألواح باستخدام معدات النجارة الصناعية حول ثلاث عمليات: تقطيع الألواح إلى مكوّنات دقيقة، وتشطيب الحواف المكشوفة، وتشغيل الثقوب أو الوصلات اللازمة للتجميع. تتولى مناشير الألواح وأجهزة التوجيه CNC للتعشيش تحديد المقاسات؛ وتغطي آلات تلبيس الحواف أطراف الألواح وتشطبها؛ وتُنشئ آلات الحفر نقاط التوصيل. وتدعم معدات الصنفرة ومناولة المواد هذه العمليات عند الحاجة، وفقًا للمادة وتسلسل الإنتاج.
يعتمد اختيار التوليفة المناسبة على الأجزاء المراد إنتاجها. فمكوّنات الخزائن المستقيمة، وألواح الأثاث المشكّلة، والألواح المكسوة بالقشرة غير المشطبة تفرض متطلبات مختلفة على الورشة. ولا تصبح مواصفات الماكينات مفيدة إلا عند ربطها بأبعاد الألواح وجودة السطح وحجم الدفعة وطريقة انتقال الأجزاء بين العمليات.
ابدأ باللوح ومساره عبر مراحل الإنتاج
تختلف خصائص الألواح الحبيبية المغطاة بالميلامين وألواح MDF والخشب الرقائقي والألواح المكسوة بالقشرة أثناء التشغيل. يحتاج السطح الزخرفي الهش إلى دعم عند حافة القطع للحد من التكسّر. وينتج عن MDF غبار ناعم، ما يتطلب نظام شفط فعّالًا. أما الخشب الرقائقي فيتضمن تغيّرًا في اتجاه الألياف واحتمال وجود فراغات داخلية، بينما تتطلب الأسطح المكسوة بالقشرة عناية لتجنب إتلاف الطبقة الزخرفية الرقيقة.
يبدأ مسار الإنتاج الشائع للخزائن بتقطيع الألواح، ثم تلبيس الحواف، والحفر، والتجميع. ويغيّر التعشيش باستخدام CNC هذا التسلسل؛ إذ يمكن لجهاز التوجيه تقطيع حدود المكوّنات وتشغيل ثقوب أو أخاديد على الوجه بينما يظل اللوح على الطاولة. وتتطلب الثقوب الأفقية في حواف الألواح عادةً عملية أخرى، ما لم تتوفر وحدات تشغيل ملائمة أو معدات إضافية.
يؤثر هذا الاختلاف في اختيار المعدات. فالإشارة إلى أن ماكينة ما قادرة على «التقطيع والحفر» لا تعني بالضرورة أنها تُنجز جميع الثقوب المطلوبة للخزانة. فثقوب الوجه وثقوب الحافة وتجويفات المفصلات وجيوب الوصلات تتطلب كل منها أساليب مختلفة لوصول الأداة وتثبيت قطعة العمل.
كما يجب إدراج تحديد الأجزاء ضمن سير العمل. فعندما يتحول اللوح إلى كومة من القطع المستطيلة المتشابهة، يسهل حدوث أخطاء في الاتجاه. وينبغي أن تحافظ الملصقات أو العلامات الموحدة على الصلة بين الجزء وحوافه المشطبة واتجاه الألياف وبرنامج الحفر.
مناشير الألواح: إنتاج قطع مستطيلة دقيقة في مرحلة التقطيع
توفر منشار الألواح ذو الطاولة المنزلقة نقطة انطلاق مرنة للتقطيع المستقيم. تدعم الطاولة المتحركة اللوح أثناء مروره عبر الشفرة، بينما تحدد المساطر الأبعاد والزوايا. وتعتمد دقة القطع النهائية على ضبط الماكينة وحالة الشفرة ودعم اللوح وثبات ملامسته للمسطرة المرجعية.
في الألواح المغطاة، تقطع شفرة التخديد السطح السفلي بعمق ضحل قبل أن تُكمل الشفرة الرئيسية القطع. ويجب أن يتوافق عرضها ومحاذاتها مع مسار قطع الشفرة الرئيسية. وقد تترك شفرة التخديد المضبوطة على نحو غير صحيح درجة ظاهرة أو لا تمنع تكسّر السطح السفلي. لذلك، لا يكفي أن يكون السطح العلوي نظيفًا لإثبات صحة إعداد القطع.
يستخدم منشار العارضة، المعروف أيضًا باسم منشار الألواح بعارضة الضغط، دافعًا مضبوطًا وعمود تثبيت لتحديد موضع المادة وتثبيتها أثناء القطع. وهو مناسب لأنماط التقطيع المستطيل المتكررة ومعالجة الألواح المنظمة. ولا تؤدي زيادة عدد الألواح المقطعة في رصة واحدة إلى رفع الإنتاج إلا ضمن قدرة الماكينة واستقرار المادة؛ فقد يؤثر تحرك الألواح بعضها بالنسبة إلى بعض أو تفاوت سماكتها في النتائج.
ينبغي تفسير سعة القطع الاسمية بعناية. فالحد الأقصى لارتفاع القطع يصف حدًا ماديًا، بينما تعتمد جودة الحافة الممكن تحقيقها أيضًا على هندسة الشفرة وظروف التغذية وبنية اللوح وعدد الألواح في الرصة. وبالمثل، لا تصف سرعة التموضع العالية الوقت اللازم لتحميل الألواح وقلب الشرائح وإزالة القطع وفرز المكوّنات.
أجهزة التوجيه CNC للتعشيش: الجمع بين تشكيل المحيطات وتشغيل الوجه
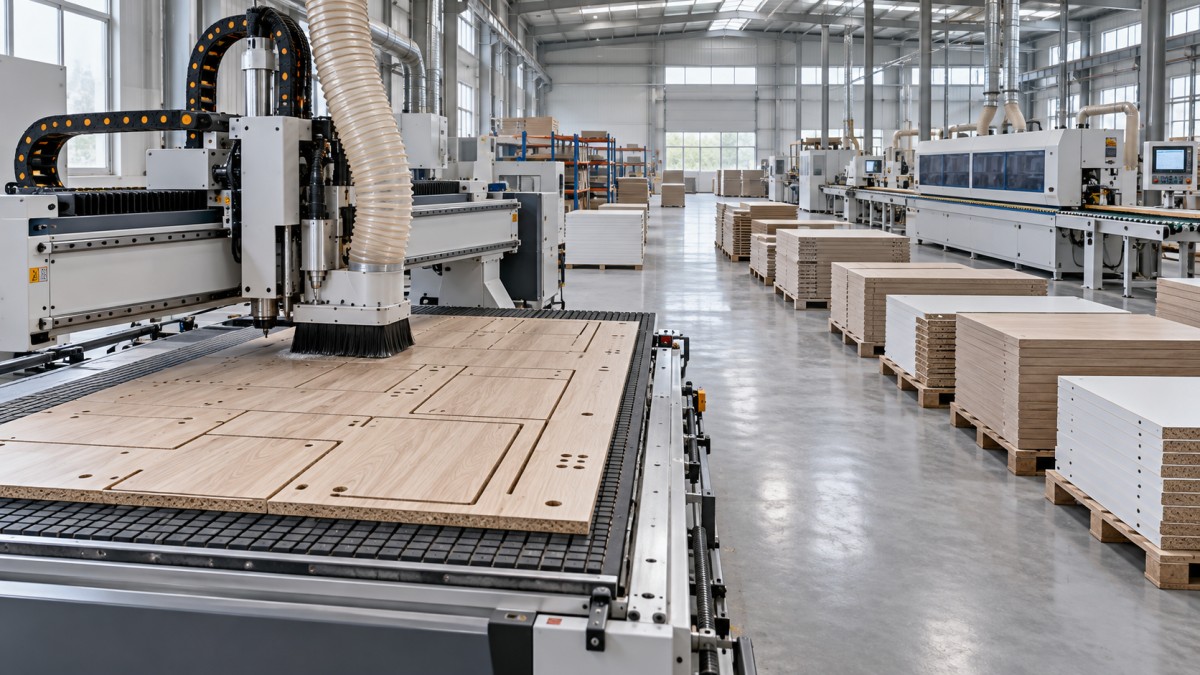
يثبت جهاز التوجيه CNC للتعشيش اللوح على طاولة تفريغ هوائي، ويستخدم مسارات أدوات مبرمجة لتقطيع المكوّنات. وتبرز ميزته عندما تتضمن الأجزاء منحنيات أو فتحات أو أخاديد أو عدة خصائص تشغيل على الوجه. ويمكن أيضًا ترتيب أجزاء الخزائن المستطيلة للتعشيش، مع أن الموازنة العملية مقارنةً بمنشار الألواح تعتمد على مسار الإنتاج الكامل.
يُنشئ قطر الأداة مسافة بين الأجزاء المتداخلة، ويتطلب تشغيل كل محيط موجّه وقتًا. وقد يطيل مخطط التعشيش الذي يحقق استفادة جيدة من المادة زمن الدورة إذا احتوى على مكوّنات صغيرة كثيرة أو محيطات معقدة. فمعدل الاستفادة من اللوح وعدد الأجزاء المكتملة في الوردية يقيسان أمرين مختلفين.
يتطلب تثبيت القطع بالتفريغ الهوائي اهتمامًا خاصًا كلما صغر حجم المكوّنات. إذ يفصل القطع الأجزاء عن اللوح المحيط بها ويغيّر مساحة التثبيت المتاحة. كما أن لوح التضحية المسامي أو مناطق التفريغ الهوائي المسدودة أو التسرب أو الغبار أسفل اللوح تضعف التثبيت. وتتطلب الأجزاء الصغيرة استراتيجية قطع مناسبة، مثل ترك طبقة سفلية رقيقة لتمرير نهائي أو استخدام ألسنة تثبيت عندما يكون من المقبول إزالتها لاحقًا.
لا تكفي قدرة المغزل وحدها للمقارنة. فالأدوات والتسارع وأداء التفريغ الهوائي وتبديل الأدوات وبنية البرنامج كلها تؤثر في كفاءة القطع. ويمكن لقواطع الضغط حماية وجهي الألواح المصفحة عندما يُضبط عمق القطع بحيث يشغّل أقسام القطع المتعاكسة فيها على النحو الصحيح؛ أما التعشيق غير الملائم للأداة فقد يؤدي إلى إتلاف أحد الوجهين.
ولا تقل أهمية الربط البرمجي عن أهمية الجوانب الميكانيكية. إذ يجب نقل أبعاد الأجزاء وتعويض الأداة ووجوه التشغيل والملصقات بدقة من بيانات التصميم إلى برنامج الماكينة. وغالبًا ما يشير تكرار انحراف موضع ثقب إلى مشكلة في نقطة المرجع أو البرمجة، لا إلى خطأ ميكانيكي عشوائي.
تلبيس الحواف: الموضع الذي تظهر فيه جودة القطع
تضع آلة تلبيس الحواف شريط الحافة على القلب المكشوف وتشطبه بمحاذاة سطح اللوح. وبحسب التكوين، تشمل العملية التفريز المسبق، ووضع المادة اللاصقة أو تنشيط الطبقة الوظيفية، وبكرات الضغط، وقص الأطراف، وتشذيب الحافتين العلوية والسفلية، والكشط، والتلميع. ولكل محطة من هذه المحطات وظيفة منفصلة، ولا ينبغي افتراض وجودها استنادًا إلى الحجم الإجمالي للماكينة.
يزيل التفريز المسبق مقدارًا صغيرًا من المادة من الحافة المقطوعة لإنشاء سطح نظيف للالتصاق. ويمكنه تصحيح عيوب القطع المحدودة، لكن يجب احتساب السماحية المزالة ضمن أبعاد الجزء. إن تمرير لوح مقطوع مسبقًا إلى المقاس النهائي عبر عملية تفريز مسبق لم تؤخذ في الحسبان يغيّر أبعاده النهائية.
تضع الأنظمة التقليدية ذات المواد اللاصقة المنصهرة بالحرارة المادة اللاصقة بين اللوح وشريط الحافة. أما أنظمة الليزر فتنشّط طبقة وظيفية متوافقة على شريط الحافة. ولا يكون شريط PVC العادي مناسبًا تلقائيًا للمعالجة بالليزر؛ إذ يجب أن يتوافق تركيب الشريط ومتطلبات التنشيط مع المعدات. ويصف مصطلح «وصلة صفرية» النتيجة المرئية المستهدفة، لكنه لا يلغي الحاجة إلى التحضير الدقيق وضبط العملية.
يوضح جهاز تلبيس الحواف بالليزر ZD450F المواصفات التي ينبغي قراءتها معًا. وتشمل نطاقاته المعلنة سرعة تغذية تبلغ 10–23 m/min، وسماكة لوح تبلغ 10–40 mm، وسماكة شريط حافة تبلغ 1.0–3.0 mm، وعرضًا أدنى للوح يبلغ 60 mm. وتحدد هذه الأرقام جوانب منفصلة من نطاق التشغيل؛ ولا تثبت أن كل توليفة من الشريط واللوح والسرعة ستنتج التشطيب نفسه. كما يتطلب كل من شريط الحافة المتوافق مع الليزر ومادة اللوح المستهدفة إعدادًا ملائمًا للعملية.
كذلك ينبغي أن تتوافق سرعة التغذية مع محطات التشطيب والمسافات بين المكوّنات. فالأجزاء القصيرة وشرائط الحواف السميكة وتدوير الزوايا ومتطلبات جودة السطح العالية تؤثر في الإنتاجية القابلة للاستخدام. ولا تكشف سرعة التغذية القصوى المعلنة الكثير عن عدد المكوّنات المكتملة التي تخرج من الماكينة خلال تشغيل إنتاجي متنوع.
قد تكون لعيوب الحواف المتشابهة في المظهر أسباب مختلفة. فقد تنتج الوصلة الظاهرة عن سوء تحضير الحافة أو ظروف تنشيط أو لصق غير مناسبة أو ضغط غير كافٍ. وقد تنشأ العلامات البيضاء على شرائط الحواف الداكنة أثناء التشذيب أو الكشط. ويساعد تحديد المحطة المسؤولة على تجنب تغيير إعدادات اللصق لمعالجة مشكلة في التشطيب.
معدات الحفر: الحفاظ على اتساق مراجع التجميع
تنشئ آلات الحفر ثقوب دعامات الرفوف وتجويفات أكواب المفصلات وثقوب المسامير الخشبية وثقوب تجهيزات وصلات الألواح. وتنجز آلات الحفر متعددة المغازل أنماط الثقوب المتكررة بكفاءة عند ثبات الأبعاد. أما مراكز الحفر CNC فتتعامل مع الأنماط المتغيرة عبر التموضع المبرمج، ويمكنها التشغيل من عدة اتجاهات في الماكينات المجهزة لذلك.
السؤال المهم هو: ما الأوجه والحواف التي تستطيع الماكينة الوصول إليها ضمن الإعداد المقصود؟ فالقدرة على الحفر الرأسي لا تعني إمكانية الحفر الأفقي في الحواف. كما يجب تفسير عدد الأدوات؛ فالمغازل المتعددة المرتبة لتنفيذ نمط واحد متكرر توفر مرونة مختلفة عن الأدوات التي تُختار بشكل مستقل للعمل على أسطح متعددة.
تعتمد دقة التجميع على وجود نظام مرجعي مشترك. فإذا استندت أبعاد القطع إلى حافة واستندت مواضع الحفر إلى حافة أخرى، فقد تؤدي سماكة تلبيس الحافة أو وضع الجزء في اتجاه غير صحيح إلى تغيير موضع الوصلة النهائية. وينبغي أن تميز الرسومات والبرامج بين أبعاد القلب الخام والأبعاد الخارجية النهائية كلما أثّر تلبيس الحواف في موضع الثقوب.
جودة الثقب منفصلة عن موضعه. فقد تؤدي لقم الثقب البالية أو التغذية غير المناسبة أو ضعف السند أو وجود رايش عالق عند سطح التثبيت إلى تكسّر الحواف أو تفاوت العمق. وعندما لا تصطف الأجزاء المتزاوجة، يساعد قياس أبعاد اللوح والحافة المرجعية وموضع الثقب وعمقه كلًّا على حدة في تحديد السبب.
تُستخدم الصنفرة عندما يتطلبها السطح
تكون ماكينة الصنفرة ذات السير العريض مناسبة عندما تحتاج الألواح إلى معايرة السماكة أو تحضير السطح قبل التشطيب. وتتطلب ألواح الخشب الصلب والقشرة غير المشطبة والمكوّنات المطلية متطلبات صنفرة مختلفة. أما ألواح الميلامين المشطبة في المصنع فلا تمر عادةً بمرحلة الصنفرة الكاشطة ضمن عمليات تحديد مقاسات الخزائن وتلبيس حوافها الروتينية.
تزيل معايرة السماكة المادة لضبط السمك، بينما تهيئ صنفرة التشطيب ملمس السطح. وتتطلب هاتان المهمتان خصائص مختلفة من أسطوانة التلامس ولوح الصنفرة وتسلسل المواد الكاشطة ومقدار الإزالة. ولا تعالج المادة الكاشطة الناعمة تفاوت السماكة الكبير بكفاءة، بينما قد تؤدي المعايرة القوية إلى اختراق طبقة قشرة رقيقة.
يؤثر اتساق سماكة الألواح أيضًا في العمليات اللاحقة. إذ تتفاعل أنظمة الضغط وأدوات التشذيب مع الأسطح التي تمر عبرها، ولذلك قد تتسبب المواد غير المتساوية في تفاوت تشطيب الحواف حتى عند ثبات إعدادات الماكينة.
قارن خلية الإنتاج مع مراعاة قيودها
تعتمد المقارنة الأكثر فائدة للمعدات على تتبع أجزاء ممثلة خلال التسلسل الكامل. فاللوح الجانبي المستطيل الكبير يختبر قدرات مختلفة عن العارضة الضيقة أو الرف الصغير. ويساعد تضمين أصغر مكوّن وأصعب سطح ونمط الوصلات الرئيسي على كشف القيود التي قد تخفيها عينة عرض بسيطة.
يؤثر شفط الغبار والهواء المضغوط والمساحة الأرضية مباشرةً في أداء الماكينة. فالغبار الناعم يعيق إحكام التفريغ الهوائي ونظافة الأسطح المرجعية. ولا يثبت ضغط الهواء عند نقطة الإمداد توفر تدفق كافٍ أثناء تشغيل عدة ماكينات في الوقت نفسه. كذلك لا تشمل أبعاد المعدات المساحة اللازمة لتحميل الألواح أو حركة الألواح الطويلة أو الوصول إلى الأدوات أو الصيانة.
يستخدم اختبار القبول العملي مادة اللوح وشريط الحافة وبيانات التشغيل المقصودة. وينبغي قياس الأجزاء بعد العمليات ذات الصلة وتجميعها باستخدام التجهيزات المقصودة. سجّل الإعدادات إلى جانب النتائج: إذ تكون الحافة النظيفة ونمط الثقوب الدقيق والوصلة الملائمة على أفضل وجه عندما يمكن تكرار الظروف التي أنتجتها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.