


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تشغيل آلات النجارة: قائمة التحقق من القبول في الموقع
لا يعتمد بدء الإنتاج بنجاح على تركيب المعدات فحسب. يجب أن يثبت تشغيل آلات النجارة في الموقع أن تشغيل الآلة آمن، وأنها تؤدي المهام المتفق عليها في ظروف تمثيلية، وأنه يمكن تقديم الدعم لها بعد مغادرة فريق المورّد. فعمل الآلة من دون ظهور إنذار لا يعني بالضرورة أنها جاهزة للإنتاج.
لذلك، ينبغي أن يستند القبول في الموقع إلى نتائج موثقة وفقًا لمعايير متفق عليها، لا إلى عرض توضيحي وحده. وتربط قائمة التحقق الأكثر فائدة كل اختبار بمتطلب محدد، وتوضح من سيشهد الاختبار، وتحدد الإجراء المتبع إذا خرجت النتيجة عن حدود التفاوت المسموح بها.
حدّد نطاق القبول قبل بدء الاختبار
يتحقق اختبار القبول في الموقع (SAT) من المعدات بعد تركيبها في بيئتها المخصصة. وهو يختلف عن اختبار القبول في المصنع (FAT)، الذي يفحص المعدات قبل شحنها. وتُعد نتائج FAT مراجع قيّمة، لكنها لا تثبت سلامة النقل أو التركيب أو مرافق الموقع أو نظام شفط الغبار أو التكامل مع المعدات المجاورة.
قبل تحديد موعد الاختبار، اجمع مجموعة مضبوطة من المستندات: عقد الشراء، والمواصفات الفنية، والمخطط المعتمد، ودليل الآلة، ومتطلبات التوصيلات الكهربائية والهوائية، وتقييم المخاطر، وسجلات FAT إن توفرت، وأي تغييرات متفق عليها. وتأكد من أن المستندات تصف المعدات التي تم تسليمها فعليًا، بما في ذلك الأجهزة الاختيارية وبرامج التحكم.
ينبغي أن يحدد بروتوكول القبول ما يلي:
- النطاق: الآلات الفردية، والناقلات، وتوصيلات الشفط، وواجهات البرامج، والمعدات الأخرى المشمولة بالاختبار.
- المسؤوليات: الجهة المسؤولة عن توفير المرافق، والأخشاب أو الألواح، وأدوات التشغيل، والمواد اللاصقة، وأجهزة القياس، والمشغلين، والإشراف على الاختبار.
- المعايير: الجودة المطلوبة، والسعة، ووظائف السلامة، وظروف التشغيل، وطريقة قياس كل نتيجة.
- تسلسل الاختبار: المتطلبات السابقة، وفحوصات الآلات الفردية، والتشغيل المتكامل، وأي تشغيل إنتاجي مطلوب.
- قواعد القرار: العيوب التي تمنع التشغيل أو القبول، والعيوب التي يمكن أن تظل مفتوحة، والجهة المخولة بالموافقة على الاستثناءات.
إن عبارة مثل «الآلة تعمل بشكل صحيح» فضفاضة جدًا بحيث لا تكفي لحسم نزاع. ففي خط معالجة الألواح، ينبغي أن يحدد البروتوكول بدلًا من ذلك نوع المادة وأبعادها والإنتاج المستهدف وطريقة الفحص وحجم العينة والانحراف المسموح به. وإذا كان رقم السعة يعتمد على التحميل الآلي، أو التدفق الكامل لنظام الشفط، أو مقاس معين للوح، فيجب تسجيل هذه الظروف في سجل الاختبار.
تأكد من جاهزية الموقع قبل توصيل الطاقة
من السهل إهدار وقت التشغيل التجريبي عندما تكون الآلة مركبة ميكانيكيًا، لكن الأنظمة المساندة لها غير مكتملة. سجّل الجاهزية قبل أن يبدأ موظفو التشغيل التجريبي التابعون للمورّد الاختبارات تحت الطاقة.
- الموقع والتركيب الميكانيكي: تحقّق من المخطط، ومسارات الوصول، والأساسات، والتثبيت، والاستواء، وقيود النقل، والخلوص اللازم لمناولة المواد والصيانة، وفقًا لمستندات التركيب المعتمدة.
- مصدر الطاقة الكهربائية: تحقّق من الجهد والتردد وأجهزة الحماية والتأريض وتوصيلات الكابلات وسعة التغذية المتاحة، وفقًا لوثائق الآلة. يجب أن ينفذ الأعمال الكهربائية وعمليات التحقق منها موظفون مؤهلون ومصرح لهم.
- الهواء المضغوط والأنظمة الهيدروليكية: تحقّق من ظروف الإمداد والتوصيلات ومستويات السوائل وخلو التركيب من التسرب. لا تفترض أن قيمة ضغط التشغيل الهيدروليكي هي أيضًا ضغط إمداد هواء المصنع المطلوب.
- شفط الغبار والرقائق: تحقّق من توصيلات القنوات واتجاه تدفق الهواء وأجهزة العزل عند تحديدها، ومن جاهزية نظام الشفط أثناء تشغيل الآلة. فوجود قناة مركبة وحده لا يثبت كفاية الشفط.
- تدفق المواد: تحقّق من ارتفاعات التغذية والإخراج وواجهات الناقلات ومساحة التخزين وإمكانية الوصول الآمن لإزالة الانسدادات وقطع العمل الجاهزة.
- الظروف البيئية: تحقّق من درجة الحرارة والرطوبة والإضاءة وحالة الأرضية وفقًا لمتطلبات المعدات والعملية. كما ينبغي أن تكون حالة المواد مناسبة للاختبار المخطط له.
ينبغي تحديد أي ترتيب مؤقت يُستخدم أثناء التشغيل التجريبي بوضوح. فعلى سبيل المثال، قد يتيح توصيل مؤقت لنظام الشفط إجراء فحص محدود، لكن نتيجته لا تثبت الأداء في ظل تكوين الإنتاج الدائم. حدّد ما يجب تكراره بعد تركيب النظام الدائم.
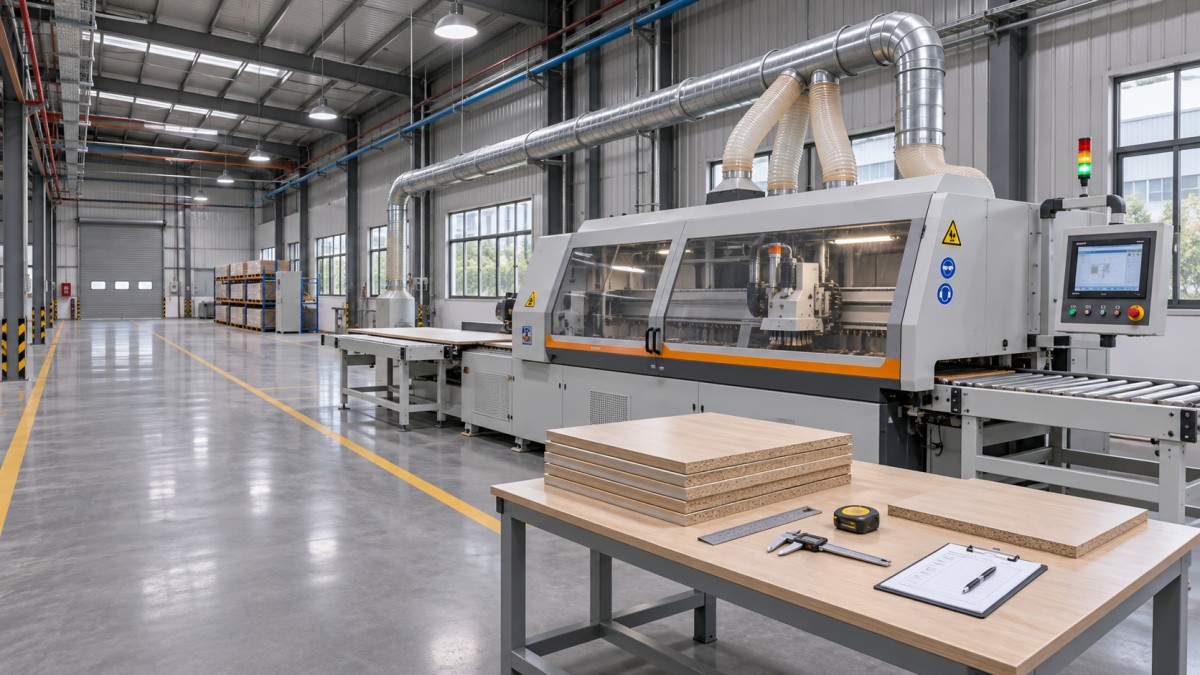
اختبر وظائف السلامة قبل تجارب الإنتاج
ينبغي إجراء فحوصات السلامة وفقًا للمتطلبات المحلية المعمول بها، ووثائق الآلة، وتقييم المخاطر المعتمد للمشروع. ويجب أن تحدد قائمة التحقق كل وظيفة ذات صلة والاستجابة المتوقعة منها؛ فلا يكفي وضع علامة واحدة بجوار عبارة «السلامة سليمة».
- افحص الحواجز الثابتة والمتحركة للتحقق من تركيبها الصحيح وتثبيتها بإحكام ومنع الوصول إلى الأجزاء المتحركة الخطرة.
- اختبر كل جهاز لإيقاف الطوارئ، وتحقق من استجابة المعدات المتأثرة، بما في ذلك الناقلات المتصلة عندما يتطلب التصميم ذلك.
- تحقّق من أقفال الحواجز وأي شروط مرتبطة بإعادة التشغيل، باستخدام إجراء الاختبار المعتمد. لا تعطل مطلقًا أي قفل لإتمام اختبار إنتاج بنجاح.
- تأكد من أن الإيقاف العادي والعزل ومنع إعادة التشغيل غير المتوقعة تعمل كما هو محدد. وحدد نقاط عزل الطاقة الكهربائية والهوائية والهيدروليكية والطاقة المخزنة.
- تحقّق من ملصقات التحذير، وتعريف عناصر التحكم، وتعليمات التشغيل، ووضوح الرؤية في منطقة العمل.
- تحقّق من وجود إجراءات آمنة لتغيير الشفرات أو قواطع التشغيل، وإزالة الانسدادات، والتنظيف، وإجراء الصيانة.
ينبغي ألا تقتصر الاختبارات على إثبات استجابة جهاز السلامة، بل يجب أن توضح أيضًا ما الذي يتوقف، وما إذا كانت هناك حركة خطرة أو ضغط مخزن متبقٍ، والإجراءات المتعمدة اللازمة لإعادة التشغيل. وعند دمج الآلات في خط إنتاج، أدرج اختبارات الواجهات: فقد يلزم، وفقًا لتصميم السلامة الموثق، أن يؤثر إيقاف الطوارئ في أحد الأقسام في المعدات السابقة له أو اللاحقة.
سجّل الجهاز الذي تم اختباره وطريقة الاختبار والاستجابة الملحوظة والنتيجة. وإذا تعذر أداء وظيفة سلامة مطلوبة، فأوقف الاختبار المعني وأصلح العيب قبل المتابعة. ولا يعوّض تحقيق هدف الإنتاج عن وجود عطل سلامة لم يُعالج.
أثبت الأداء باستخدام قطع عمل تمثيلية
يمكن للتشغيل الجاف أن يكشف الحركة غير الطبيعية وأعطال التحكم ومشكلات الواجهات، من دون استهلاك مواد الإنتاج. وينبغي أن يشمل بدء التشغيل والإيقاف العادي واتجاه الدوران عند الاقتضاء وحدود الحركة وتغييرات السرعة وتحديد المواضع والاتصال بين الآلات المتصلة. وافحص الاهتزاز والضوضاء والتسربات وارتفاع الحرارة غير المعتادة وفقًا لتعليمات الشركة المصنّعة.
انتقل إلى الاختبارات المحملة بالمواد فقط بعد إتمام فحوصات السلامة والتركيب ذات الصلة. استخدم قطع عمل تعكس التطبيق المتفق عليه بدلًا من اختيار أسهل المواد معالجةً فقط. وبحسب نوع الآلة، سجّل نوع الخشب أو الألواح وأبعادها وحالة رطوبتها عند الاقتضاء وأدوات التشغيل وسرعة التغذية ونوع المادة اللاصقة وظروف تطبيقها وإعدادات التشغيل. وتسهّل هذه التفاصيل تشخيص الاختبار الفاشل وتكرار الاختبار الناجح.
ينبغي أن تتوافق فحوصات الجودة مع العملية
لا تقدم المنشار وآلة تلبيس الحواف وآلة الصنفرة ومكبس الألواح أدلة القبول نفسها. اختر قياسات ترتبط بالعملية النهائية:
- القطع وتحديد المقاسات: قِس الأبعاد والتعامد وحالة الحواف باستخدام الطريقة وخطة أخذ العينات المتفق عليهما.
- التشغيل الآلي: تحقّق من موضع الخصائص وأعماقها ومدى الملاءمة وحالة السطح، وفقًا للرسم أو العينة المعتمدة.
- الصنفرة: قيّم تجانس السطح وأبعاد قطعة العمل باستخدام تسلسل مواد الصنفرة والمادة المحددين.
- اللصق والكبس: تحقّق من أبعاد اللوح ومحاذاته واستواء سطحه ومظهر الوصلات وأي تقييم للالتصاق محدد للعملية. امنح المادة اللاصقة الظروف والوقت اللازمين قبل تقييم أداء الالتصاق.
اتفق على أجهزة القياس والنقاط المرجعية قبل تسجيل النتائج. فعلى سبيل المثال، يتوقف استواء اللوح على موضع القياس وطريقته وحالة الخشب. ومن الصعب استخدام التقييم البصري غير المحدد معيارًا تعاقديًا للقبول.
في تطبيق تجميع الألواح هيدروليكيًا، توضح آلة Clamp Carrier Hydraulic Composer سبب ضرورة الفصل بين قدرة الآلة وظروف الاختبار. إذ تحدد المواصفات المقدمة طول معالجة أقصى يبلغ 2,500 mm، وعرضًا أقصى يبلغ 1,250 mm، ونطاق سماكة من 10–90 mm. وتختلف تكوينات MJ2500-6 وMJ2500-8 وMJ2500-20 في عدد الأقسام. وينبغي أن يحدد سجل القبول التكوين المطلوب ومقاس اللوح الذي خضع للاختبار فعليًا؛ فنجاح التشغيل على مقاس واحد لا يثبت الأداء في كامل النطاق المحدد.
في هذا النوع من الاختبارات، وثّق إعداد الشرائح والمادة اللاصقة وإعدادات الكبس ومدة الضغط وتوقيت الفحص. وافحص اللوح المُسلّم وفقًا للمعايير المتفق عليها، بدلًا من اعتبار ضغط المشابك وحده دليلًا على جودة الالتصاق. وتحقّق من الإعدادات ووحدات الضغط المعمول بها في وثائق الآلة قبل الاختبار.
قِس الإنتاجية عند الحدود المتفق عليها
تتطلب ادعاءات السعة تحديد نقطة البداية والنهاية. وضّح ما إذا كان الوقت المحتسب يشمل التحميل وتحديد الموضع والتشغيل الآلي والتفريغ والمناولة بين الآلات والفحوصات المخططة. وسجّل عدد القطع المطابقة التي تم إنتاجها، إلى جانب القطع المرفوضة والانقطاعات وأسبابها.
قد يثبت العرض التوضيحي القصير إمكانية تنفيذ دورة التشغيل، لكنه يقدم أدلة محدودة على التشغيل المستمر. وينبغي أن تكون مدة التشغيل الإنتاجي المتفق عليه كافية لاختبار التحميل والتفريغ المعتادين ودورات الآلة المتكررة. وإذا كان العقد يشترط اختبارًا أطول للموثوقية أو التوافر، فحدّد مدته وتصنيف فترات التوقف وكيفية التعامل مع انقطاعات المشغلين أو المرافق قبل البدء.
لا تنسب كل نقص في الإنتاج إلى الآلة من دون فحص حدود النظام. فقد يؤثر تقييد الشفط، أو عدم اتساق أبعاد قطع العمل، أو عدم اكتمال الناقل السابق، أو نقص العاملين في الإنتاج. وبالمثل، لا ينبغي قبول خط إنتاج استنادًا إلى زمن دورة آلة فردية إذا كان المتطلب التعاقدي يتعلق بالإنتاج النهائي للخط المتكامل.
حوّل الملاحظات إلى قائمة نواقص مضبوطة
ليس لكل بند مفتوح الأثر نفسه. فلا ينبغي التعامل مع ملصق غير أساسي مفقود، أو حساس موضع غير دقيق، أو قفل حاجز معطل باعتبارها عيوبًا متكافئة. وينبغي أن يحدد بروتوكول القبول الفئات والجهة المخولة بالموافقة مسبقًا، بما في ذلك المشكلات التي تحول دون توصيل الطاقة أو الإنتاج أو القبول النهائي.
ينبغي أن يتضمن كل بند في قائمة النواقص معرّف المعدات ووصفًا للمشكلة وموقعها والأدلة الداعمة وتأثيرها التشغيلي أو على السلامة والطرف المسؤول والإجراء التصحيحي والموعد المستهدف وإعادة الاختبار المطلوبة. أبقِ الملاحظة الأصلية ظاهرة عند إغلاق البند، وأرفق نتيجة إعادة الاختبار بدلًا من الاكتفاء بتغيير حالته.
إذا ظل بند غير مانع مفتوحًا، فسجّل أي قيود تشغيلية ومن وافق عليها. وينبغي تحديد مسؤول عن الحل المؤقت وتاريخ انتهاء صلاحيته أو مراجعته. وإذا كان الموقف التعاقدي غير واضح، فلا تسمح لعبارة غير رسمية مثل «قبول مشروط» بمحو الفرق بين إتاحة المعدات للاستخدام المحدود والقبول النهائي بموجب الاتفاقية.
أكمل التسليم بالأدلة، لا بالتوقيعات وحدها
ينبغي أن تتيح حزمة التسليم لفريق الموقع تشغيل التكوين المركب وصيانته وعزله وتشخيص أعطاله. تحقّق من اكتمال العناصر التالية وإصداراتها:
- تعليمات التشغيل والصيانة والسلامة باللغة التي يتطلبها المشروع والقواعد المعمول بها.
- المخططات الكهربائية والرسوم التخطيطية للأنظمة الهوائية والهيدروليكية وقوائم المعدات والنسخ الاحتياطية ذات الصلة للبرامج أو المعلمات، وفقًا لما تم الاتفاق عليه تعاقديًا.
- سجلات الفحص والاختبار، بما فيها قوائم التحقق المكتملة والنتائج المقاسة والانحرافات وأدلة إعادة الاختبار.
- متطلبات التشحيم وجداول الصيانة وقطع الغيار الموصى بها وتحديد المكونات المعرضة للتآكل.
- سجلات التدريب التي تغطي التشغيل العادي والعزل والصيانة الدورية والاستجابة للأعطال وإجراءات التصعيد.
- قائمة النواقص النهائية والمسؤوليات المسندة وشروط الضمان والتاريخ أو الحدث المتفق عليه لبدء فترة الضمان.
تأكد من تنفيذ التدريب على المعدات التي تم تسليمها، ومن قدرة الموظفين المعنيين على العثور على التعليمات ونقاط العزل. فمجرد الحضور لا يثبت قدرة المشغل على استعادة التشغيل بأمان بعد توقف دورة، ولا قدرة موظفي الصيانة على تحديد مكوّن بديل.
ينبغي أن يوضح سجل القبول النهائي بدقة ما تم اختباره وما اجتاز الاختبار وما بقي مفتوحًا والمستندات التي تشكل حزمة التسليم. وإذا أُرجئ اختبار بسبب عدم توفر مرفق دائم أو آلة سابقة، فأدرجه ضمن الاختبارات المعلقة مع تحديد مسؤول وشرط الإكمال. ويضمن ذلك مسارًا واضحًا للقبول النهائي من دون تقديم نظام إنتاج غير مكتمل على أنه خضع للتحقق الكامل.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.