


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تشغيل ألواح MDF دون تكسّر الحواف: الأدوات ومعدلات التغذية ودعم قطعة العمل
يمكن أن تؤدي حواف MDF المتكسرة إلى تحويل مهمة عادية لتصنيع ألواح الخزائن إلى أعمال صنفرة إضافية وطلاءات تالفة وقطع مرفوضة. وعادةً ما يكون التصحيح الأكثر فاعلية مزيجًا من أدوات حادة وموجّهة بالشكل الصحيح، وحمل رقائق مناسب، ودعم مباشر أسفل موضع القطع. وقد يؤدي خفض معدل التغذية ببساطة إلى تفاقم المشكلة إذا بدأت القاطعة بالاحتكاك بدلًا من القطع.
قبل تغيير إعدادات آلات تشغيل الأخشاب عند معالجة MDF، حدّد موضع التلف: الوجه العلوي أو السفلي أو الزوايا أو كامل الحافة المشغّلة. يساعد هذا الموضع على التمييز بين مشكلة في الأداة ومشكلة في تثبيت اللوح، أو تعشيق مفرط، أو مسار أداة غير مناسب. أجرِ التعديلات على قطعة فائضة من اللوح نفسه، وبالطبقة السطحية نفسها، بدلًا من المخاطرة بإتلاف مكوّن آخر منتهٍ.
افحص الحافة التالفة قبل ضبط الماكينة
لا يتشظى MDF على امتداد الألياف مثل الخشب الصلب، لكن أليافه المضغوطة قد تنفصل عند حدود القطع غير المدعومة. وتكون أوجهه عمومًا أكثر كثافة من قلبه. لذلك قد تترك القاطعة وجهًا أملس نسبيًا، بينما تُحدث حافة زغبية أو ممزقة في عمق اللوح. كما تشكّل الميلامين والقشرة والطبقات السطحية الأخرى نقطة فشل منفصلة: فقد يتشقق الطلاء حتى عندما يبدو MDF تحته مقبولًا.
قد يشير ازدياد التلف مع تقدم تشغيل اللوح إلى تآكل الأداة أو تراكم الغبار. أما اقتصار التلف على منطقة واحدة من الطاولة فيرجّح وجود مشكلة في الدعم الموضعي أو استواء لوح التضحية أو تسرّب التفريغ الهوائي. وتفيد هذه الأنماط أكثر من تقييم حافة خشنة واحدة بمعزل عن غيرها.
اختر هندسة القطع المناسبة للوجه الذي تريد حمايته
لقم التفريز الحلزونية الصاعدة والهابطة ولقم الضغط
ترفعاللولبية الصاعدة الألياف والرقائق باتجاه المغزل. وهي تزيل الرقائق من الأخاديد المغلقة بفاعلية عمومًا، لكن حركة الرفع قد تؤثر في الحافة العلوية. وتكون مفيدة عندما تكون أولوية العمل إزالة الرقائق أو تحسين جودة الوجه السفلي، شريطة تثبيت قطعة العمل بإحكام.
تضغطاللولبية الهابطة الألياف باتجاه اللوح، ما يساعد على الحفاظ على الحد العلوي. لكن الرقائق تتحرك إلى الأسفل. وقد تتكدس الرقائق حول الأداة في الشقوق العميقة، ما يزيد الحرارة ومقاومة القطع. ولا تكون لقمة القطع الهابط الخيار الأفضل تلقائيًا للتشغيل العميق أو عندما يلزم الحفاظ على نظافة الوجه السفلي.
تجمعلقمة الضغط بين جزء صاعد قرب الطرف وهندسة هابطة فوقه. وعند القطع النافذ، يجب أن يقع موضع الانتقال داخل اللوح كي يحمي الجزء السفلي الوجه السفلي، ويحمي الجزء العلوي الوجه العلوي. وقد تترك التمريرة الأولى الضحلة باستخدام لقمة ضغط تقليدية جزءها الصاعد يقطع الوجه العلوي، فتتسبب في التكسّر الذي اختيرت اللقمة لمنعه.
تحقق من الرسم الهندسي للشركة المصنّعة، ولا سيما طول الجزء الصاعد، بدلًا من الاعتماد على كلمة «ضغط». وقد تتطلب الألواح الرقيقة والميزات الضحلة تصميمًا بجزء صاعد قصير أو استراتيجية تشغيل مختلفة. لا تفرض قطعًا بكامل العمق لمجرد تفعيل الهندسة إذا كانت الأداة أو الماكينة لا تتحمل هذا التعشيق.
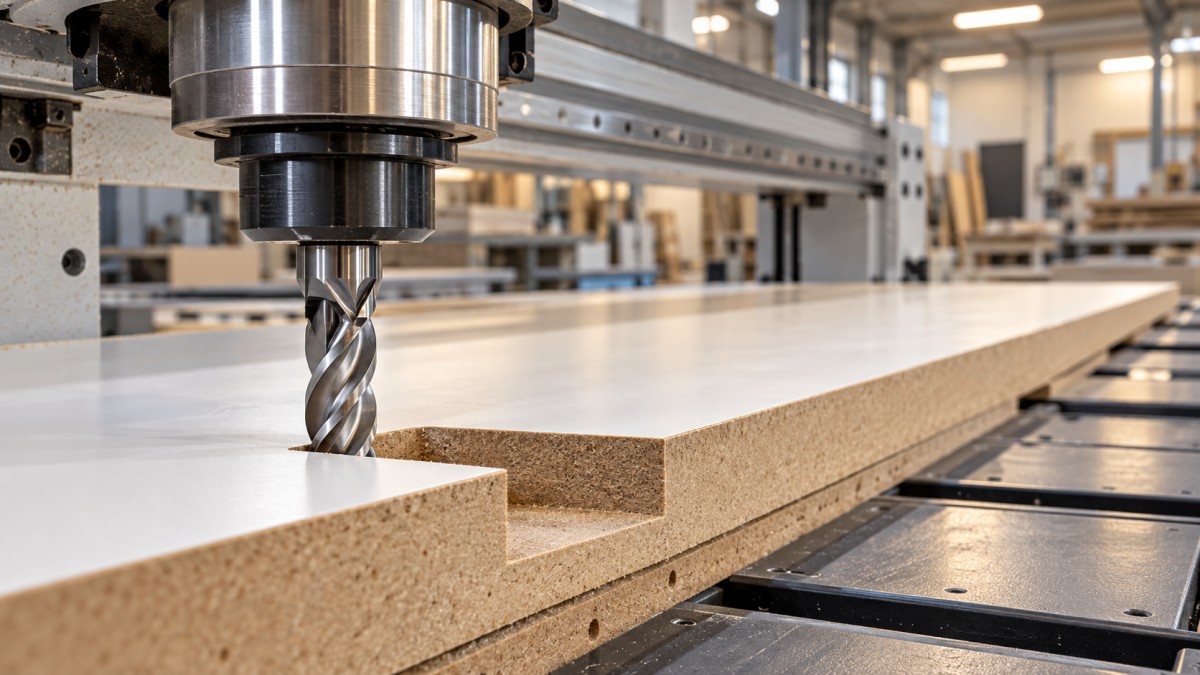
الحِدّة والصلابة لا تقلان أهمية عن اتجاه الحلزون
مادة MDF كاشطة، لذلك قد تبدو القاطعة سليمة بينما تكون حافتها قد أصبحت مستديرة. تُستخدم أدوات الكربيد عادةً؛ وقد تكون أدوات الماس مناسبة للإنتاج المتكرر عندما يبررها التطبيق والجدوى الاقتصادية. ولا تعوّض أي من المادتين عن هندسة غير مناسبة أو إعداد غير ثابت.
بعد عزل الماكينة، افحص الحواف بحثًا عن التكسّر والتراكمات. نظّف الكوليت والأسطح المتلامسة، وتحقق من إدخال الأداة وفق تعليمات الشركة المصنّعة للحامل، وقلّل بروزها غير الضروري. يؤدي الانحراف إلى تحميل حواف القطع بأحمال متفاوتة، وقد ينتج عنه تشطيب رديء حتى عندما يبدو حمل الرقائق المبرمج معقولًا.
اضبط معدل التغذية بالاستناد إلى حمل الرقائق لا بالتخمين
لا يوجد معدل تغذية موحّد يناسب جميع حالات تشغيل MDF. فقطر الأداة وعدد الأخاديد وعمق القطع والتعشيق الشعاعي وقدرة المغزل وتركيب اللوح كلها عوامل تغيّر النطاق القابل للاستخدام. ابدأ بتوصيات مورّد الأداة الخاصة بـ MDF للعملية الفعلية، ثم اختبر ضمن حدود الماكينة.
معدل التغذية = سرعة المغزل × عدد الأخاديد × حمل الرقائق لكل سن.
على سبيل المثال، إذا أوصى المورّد بحمل رقائق قدره 0.15 mm لكل سن لقاطعة محددة ذات سنّين ولعملية بعينها، فإن التشغيل عند 18,000 rpm يعطي معدل تغذية محسوبًا قدره 5,400 mm/min. هذا مثال على الحساب، وليس إعدادًا عامًا لـ MDF. يجب أولًا التأكد من ملاءمة حمل الرقائق المفترض للأداة وتعشيق القطع والماكينة.
يؤدي خفض التغذية مع إبقاء سرعة المغزل دون تغيير إلى خفض حمل الرقائق. وعندما يقل الحمل عن نطاق القطع الفعّال، تحتك الحافة أكثر مما تقطع، ما يولد الحرارة ويسرّع التآكل. وعلى العكس، قد يؤدي حمل الرقائق المفرط إلى زيادة الحمل على الأداة أو انحرافها أو تحريك قطعة العمل. ولا تكشف الحافة الخشنة وحدها أيًّا من هاتين الحالتين هو السبب.
- حرارة أو احتراق: افحص الحافة الباهتة، وإعادة قطع الرقائق، وعدم كفاية التغذية مقارنةً بسرعة الدوران.
- اهتزاز أو انحراف ظاهر: افحص الصلابة والتثبيت، ثم قلّل التعشيق أو عدّل معلمات القطع.
- حواف مستقيمة جيدة مع تلف الزوايا: افحص معدل التغذية الفعلي أثناء تباطؤ الماكينة والتعشيق عند المرور بالمنعطف.
ينتج MDF غبارًا ناعمًا بطبيعته، لذا فإن حجم الجسيمات وحده ليس مقياسًا موثوقًا لحمل الرقائق. قارن جودة الحافة والصوت وحمل المغزل، إن توفر، وعلامات الحرارة. غيّر متغيرًا واحدًا في كل مرة وسجّل النتيجة. عندما لا تستطيع الماكينة الحفاظ على معدل التغذية المحسوب، قد يكون خفض سرعة الدوران ضمن نطاق التشغيل المعتمد أنسب من السماح باستمرار الاحتكاك.
ادعم حدود القطع، لا اللوح وحده
قد يبدو اللوح ثابتًا، بينما يهتز الشريط الأخير أو المكوّن الصغير أثناء انفصاله. يجب أن يظل الدعم فعّالًا طوال مسار الأداة، ولا سيما قرب الاختراق وعند الجزء الأخير من المحيط المقطوع.
على طاولة تفريغ هوائي باستخدام CNC، تحقق من استواء لوح التضحية ونظافته وملاءمته لنظام التثبيت. اعزل المناطق غير المستخدمة وعالج التسرب وفق تعليمات الماكينة. يسبب الغبار المحصور أسفل اللوح دعمًا غير متساوٍ؛ كما قد تقلل مسارات القطع المفتوحة قوة التثبيت مع تقدم التشغيل. ولا يثبت بقاء اللوح الكبير ساكنًا أن كل قطعة صغيرة متداخلة ستبقى ثابتة.
يدعم لوح خلفي تضحيتي الجانب السفلي أثناء القطع النافذ. اضبط عمق القطع لفصل اللوح مع اختراق القدر الضروري فقط في اللوح الخلفي، مع مراعاة اختلاف السماكة المقاس واستواء الطاولة. ويزيد الاختراق المفرط التعشيق غير الضروري ويُتلف لوح التضحية بسرعة أكبر.
قد تحتاج القطع الصغيرة إلى تجهيزات تثبيت معتمدة أو ألسنة تثبيت أو استراتيجية القشرة الرقيقة التي تُبقي طبقة رقيقة حتى العملية النهائية. لا تفيد هذه الاستراتيجية إلا إذا ظل التثبيت كافيًا أثناء التمريرة الأخيرة. كما تتطلب ألسنة التثبيت طريقة إزالة لا تمزق الحافة النهائية. أبقِ المشابك والبراغي والتجهيزات خارج جميع مسارات القطع والانتقال السريع.
استخدم مسارات أدوات تتجنب اقتلاع الألياف الأخيرة
يغيّر اتجاه القطع طريقة تحميل الحافة للمادة. على ماكينة CNC صلبة مع تثبيت آمن للعمل، غالبًا ما يعطي التفريز المتسلق حدًا أنظف، لكن النتيجة تعتمد على الهندسة والمادة. قارن الاتجاهات على قصاصات بدلًا من اعتبار أحدها أفضل دائمًا. لا تنقل ممارسات التفريز المتسلق باستخدام CNC إلى التفريز اليدوي أو الموجّه يدويًا؛ فقد تؤدي قوى التغذية الذاتية إلى فقدان السيطرة. اتبع اتجاه التغذية المحدد للماكينة.
يمكن لاقترابات الأداة ومغادرتها أن تنقل علامات الدخول بعيدًا عن الحد النهائي. ضعها حيث تظل القطعة مدعومة، وحيث تستطيع الأداة التعشيق دون الغطس باتجاه حافة ظاهرة. في الجيوب أو الشقوق العميقة، استخدم طريقة منحدرة أو طريقة دخول معتمدة تلائم القاطعة، بدلًا من افتراض أن كل لقمة تفريز يمكنها الغطس عموديًا.
يمكن أن يقلل تمرير خشن يتبعه تمرير تشطيب من الحمل على الحافة، لكن يجب أن يكون بدل التشطيب كبيرًا بما يكفي كي تقطع الأداة بدلًا من أن تحتك. كما يجب أن يظل ضمن توصيات القاطعة. وليس من الضروري أن تكون التمريرات الضحلة المتعددة أنظف؛ فقد تعرّض طبقة سطحية هشة مرارًا لحركة قطع غير ملائمة، ولا سيما عند تعشيق هندسة الضغط على نحو غير صحيح.
في مناشير الألواح والتثقيب، ركّز على وجه الخروج
لا تنطبق إعدادات التفريز مباشرةً على النشر. استخدم في منشار الألواح شفرة حادة مخصصة لـ MDF أو للألواح المطلية ذات الصلة، مع هندسة أسنان وعددها المناسبين للماكينة والقطع. وعند تركيب وحدة تسجيل، يجب أن يتوافق ضبطها وعرض التسجيل مع إعداد الشفرة الرئيسية. وقد تترك وحدة تسجيل غير محاذاة درجة بدلًا من حد نظيف.
افحص حالة الشفرة ومحاذاتها والدعم وثبات التغذية قبل افتراض أن سرعة الشفرة هي السبب. اضبط بروز الشفرة وفق تعليمات الماكينة والشفرة. أبقِ الواقيات ونظام شفط الغبار في مكانهما؛ ولا تحاول مطلقًا تثبيت قطعة صغيرة متبقية باليد قرب الشفرة.
عند حفر ثقوب نافذة، ثبّت اللوح مقابل دعامة خلفية تضحية نظيفة واستخدم أدوات مخصصة لثقب الألواح. قد يؤدي غياب الدعم عند الاختراق إلى تكسّر الوجه السفلي حتى عندما يكون مدخل الثقب نظيفًا. قلّل إجهاد الاختراق باستخدام طريقة الثقب التي تسمح بها المعدّات، من دون إطالة التوقف بما يكفي لحرق الثقب.
تحقق من الإعداد قبل استئناف دفعة الإنتاج
- أمّن الماكينة قبل الفحص. اتبع إجراءات العزل قبل فحص القواطع أو الكوليت أو الشفرات أو التجهيزات.
- جهّز قطعة فائضة ممثلة للعمل. طابق سماكة اللوح وطلاءه ونظام الدعم المستخدم في الإنتاج.
- اختبر الميزة التي تظهر فيها المشكلة. أدرج زاوية أو شقًا أو محيطًا صغيرًا إذا كان التلف يظهر هناك.
- افحص الوجهين والحافة كاملةً. تحقق من التكسّر والتنسيل والاحتراق وارتفاع الطلاء وعلامات الحركة.
- سجّل الإعداد القابل للاستخدام. دوّن هوية الأداة وسرعة الدوران والتغذية وأعماق التمريرات واتجاه القطع وترتيب التثبيت.
أبقِ نظام شفط الغبار الفعّال قيد التشغيل أثناء الاختبارات والإنتاج. يشكل غبار MDF خطرًا عند استنشاقه، كما يعيق الغبار المتراكم إزالة الرقائق والدعم. استخدم الحاوية الواقية ووسائل حماية الجهاز التنفسي وفقًا لمعلومات سلامة المادة وتقييم مكان العمل؛ ولا تنظف الطاولة بنفخ الغبار في الهواء.
إذا استمر التكسّر رغم التحقق من حدة الأداة وملاءمة المعلمات وثبات الدعم، فتحقق من انحراف المغزل وحالة الحامل ومحاذاة الماكينة وجودة اللوح. أوقف العمل فورًا عند حدوث اهتزاز غير متوقع أو ضوضاء غير طبيعية من المغزل أو تحرك قطعة العمل. فهذه أعطال في المعدّات أو التثبيت يجب معالجتها قبل إجراء مزيد من التجارب على معدل التغذية، وليست عيوب تشطيب يمكن إخفاؤها بالصنفرة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.