


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تزامن آلات النجارة الأوتوماتيكية بين التغذية ونقل الألواح
كيف تنسّق آلات النجارة الأوتوماتيكية بين التغذية ونقل الألواح
لا يكون خط النجارة فعالًا إلا بقدرته على نقل كل لوح إلى الموضع المناسب في الوقت المناسب. في آلات النجارة الأوتوماتيكية، تعتمد مزامنة التغذية ونقل الألواح على محركات متناسقة، ومستشعرات موضع، ومنطق تحكم ينسّق تدفق المواد مع دورات المعالجة. وقد يعمل ناقل بسلاسة بمفرده، لكنه يسبب مشكلات عند ربطه بآلة تلبيس الحواف أو آلة الحفر أو نظام إعادة الألواح.
نادرًا ما تقتصر المشكلة على السرعة. إذ يجب أن يصل اللوح مع ترك مسافة وفاصل واتجاه صحيح، وأن يكون الجهاز المستقبِل مستعدًا لاستقباله. ويتطلب تقييم هذا التنسيق النظر إلى ما هو أبعد من معدلات التغذية الاسمية، لفهم ما يحدث أثناء التسارع والتسليم والتأخيرات في المراحل اللاحقة وإعادة التشغيل بعد حدوث عطل.
تبدأ المزامنة بالإذن، لا بالحركة
لنفترض أن وحدة تغذية تزود آلة تلبيس الحواف بالألواح. قد يكون هناك لوح في انتظار النقل عند موضع التفريغ، لكن ذلك لا يعني أنه ينبغي تحريره. يجب أن تكون الآلة المستقبِلة قيد التشغيل، ومنطقة إدخالها خالية، وأن تتوفر المسافة المطلوبة خلف اللوح السابق. وبحسب التصميم، قد يلزم أيضًا تأكيد هوية قطعة العمل واختيار الوصفة.
تُدار هذه العملية عادةً من خلال تبادل إشارات التحكم، ويُطلق عليها غالبًا اسم المصافحة. فتُبلغ إحدى الآلات عن توفر لوح، وتُبلغ الآلة التالية عن استعدادها لاستقباله. ولا يسمح المتحكم بالنقل إلا عند توافق الشروط ذات الصلة. ويجب بعد ذلك تأكيد اكتمال النقل حتى لا تواصل أي من الآلتين العمل استنادًا إلى افتراض لم يعد ساريًا.
من المفيد أن يميّز التسلسل بين حالات «جاهز للاستقبال» و«مصرّح بالنقل» و«النقل جارٍ» و«اكتمل النقل». وهذه حالات وظيفية، ولا يلزم أن تقابل كل حالة منها أسلاكًا منفصلة. ويمكن تبادلها عبر مداخل ومخارج منفصلة أو شبكة اتصالات صناعية.
السؤال الأهم هو ما الذي تعنيه كل إشارة فعليًا. فالإشارة «جاهز» ينبغي ألا تعني مجرد تشغيل الطاقة. ويجب أن تحدد مواصفات الواجهة الجهة المسؤولة عن كل إشارة، والتوقيت، وسلوك النظام عند انتهاء المهلة، وكيفية سحب الإذن إذا تغيرت الظروف أثناء النقل.
مواءمة حركة المحركات مع موضع اللوح الفعلي
يمكن لمحركات التردد المتغير توفير تحكم مناسب بالسرعة في العديد من أقسام النواقل. وتفيد المحركات المؤازرة عندما تتطلب العملية فهرسةً مضبوطة أو تحديدًا متكررًا للموضع أو تسارعًا متناسقًا بدقة. لكن استخدام محرك مؤازر لا يضمن تلقائيًا دقة موضع اللوح؛ فهو يتحكم في المحور، بينما قد ينزلق اللوح على الحزام أو الأسطوانة.
تستخدم بعض الأنظمة مرجع سرعة مشتركًا للنواقل المتصلة. بينما تستخدم أنظمة أخرى تغذية راجعة من المشفرات أو التروس الإلكترونية أو ملفات الحركة لمواءمة محاور محددة. ويتوقف الترتيب المناسب على ما إذا كان الخط يحتاج إلى تدفق مستمر أو تغذية متقطعة أو تسجيل دقيق للموضع عند محطة المعالجة.
عند التسليم، لا تمثل مطابقة السرعات المطلوبة سوى جزء من المهمة. فقطر الأسطوانة وتآكل الحزام ومعايرة المحرك واحتكاك السطح تؤثر في السرعة الفعلية للوح. وإذا سحب الناقل المستقبِل اللوح بسرعة أكبر بينما لا يزال القسم السابق ممسكًا به، فقد يتعرض اللوح للخدش أو الدوران. أما إذا كانت سرعته أقل، فقد ينضغط اللوح بين أقسام النقل أو يفقد المسافة المحددة له.
عندما يمسك قسمان باللوح نفسه، يجب أن تكون ملفات السرعة وتوقيت التحرير متوافقة. وتتعمّد بعض التصميمات استخدام فروق مضبوطة في السرعة لفصل الألواح، لكن ذلك يتطلب أسطح تماس مناسبة ونطاق تشغيل محددًا، لا اختلافًا عرضيًا.
يستحق التسارع القدر نفسه من الاهتمام. فقد ينجح منحنى تسارع حاد مع سطح لوح معين، لكنه يتسبب في انزلاق لوح آخر. ويمكن لضغط التثبيت العلوي تحسين التماسك، لكن الضغط المفرط قد يترك علامات على التشطيبات الحساسة. ويتطلب الضبط موازنة النقل الموثوق مع الحفاظ على سلامة سطح اللوح.
تسد المستشعرات الفجوة بين الحساب والواقع
يمكن للمتحكم تقدير مسافة انتقال اللوح استنادًا إلى سرعة الناقل والزمن المنقضي. وتصبح هذه التقديرات أقل موثوقية عند انزلاق الألواح أو توقف الحركة مؤقتًا أو إزالة المشغّل لقطعة عمل. ويتيح الكشف الفعلي عند نقاط النقل المهمة التأكد من حدوث الحركة المتوقعة بالفعل.
تُستخدم المستشعرات الكهروضوئية عادةً لكشف الحافتين الأمامية والخلفية. وتوفر المشفرات معلومات عن مسافة الحركة، بينما قد تؤكد مستشعرات إضافية الموضع الجانبي أو ارتفاع طاولة الرفع أو وجود لوح ملاصق لمصد. ولا تجيب طريقة استشعار واحدة عن جميع الأسئلة. فمشفر المحرك يؤكد دوران العمود، لكنه لا يثبت بصورة مستقلة أن اللوح تحرك المسافة نفسها.
يعتمد اختيار المستشعر أيضًا على نوع المادة. فقد تؤثر الأسطح الداكنة والصفائح اللامعة وتراكم الغبار والحواف غير المنتظمة في الكشف، بحسب تقنية المستشعر وطريقة تركيبه. ولا ينبغي افتراض أن مستشعرًا يعمل جيدًا مع الألواح غير المشطبة مناسب لكل تشطيب زخرفي من دون اختبار.
تشمل نقاط التأكيد المعتادة مخرج وحدة التغذية ومدخل الناقل المستقبِل وموضع التسجيل. وينبغي للمتحكم التحقق من حدوث كل انتقال ضمن إطار زمني متوقع. وإذا غادر اللوح مستشعرًا ولم يصل أبدًا إلى المستشعر التالي، فعادةً ما يكون الاستمرار في تغذية مزيد من الألواح استجابةً غير مناسبة.
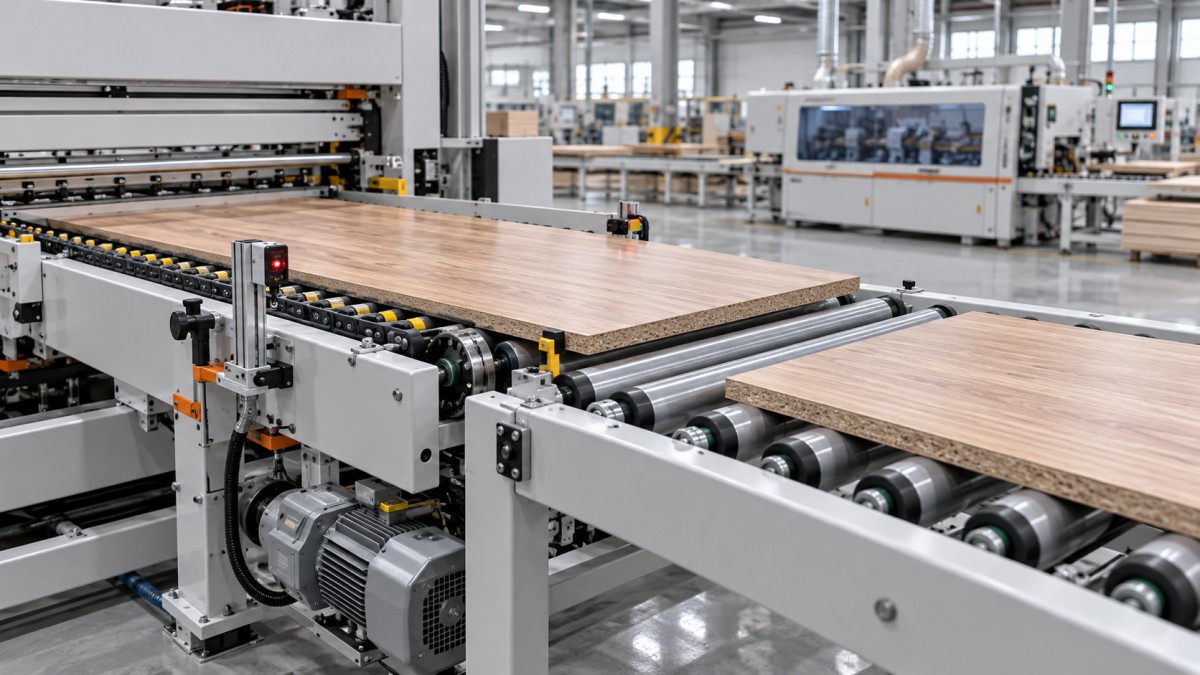
ينبغي أن يوضح مخطط تخطيط النقل المفيد مواقع المستشعرات واتجاه الحركة ومناطق النواقل ذات التحكم المستقل وحدود التسليم. وغالبًا ما يكشف ذلك عن ثغرات التكامل بوضوح أكبر من قائمة المعدات مرتبة حسب الآلات.
تحدد المسافات ومناطق التخزين المؤقت معدل الإنتاج المستدام
لا تعادل السرعة القصوى للناقل سعة الخط الإنتاجية. وبالنسبة إلى تدفق مستمر من ألواح متساوية الطول، تكون العلاقة المبسطة للنقل كما يلي:
عدد الألواح في الدقيقة = سرعة الناقل ÷ (طول اللوح في اتجاه الحركة + المسافة بين الألواح)
عند التعبير عن السرعة بالمتر في الدقيقة، يجب التعبير عن الطول والمسافة بالمتر أيضًا. وتصف هذه العلاقة مسافات النقل فقط؛ فهي لا تأخذ في الحسبان الفهرسة أو زمن المعالجة أو الدوران أو تأخيرات التحميل أو توفر الآلة. كما أن اختلاف أطوال الألواح يجعل رقم السعة الإجمالي أقل تمثيلًا للواقع.
يعتمد الحد الأدنى للمسافة أيضًا على العملية. فقد تحتاج الآلة في المرحلة التالية إلى مساحة لإجراء تسلسل الكشف أو دورة التثبيت أو إعادة ضبط الآلية. ولذلك، قد يؤدي تقليل المسافة لزيادة الإنتاج إلى جعل التغذية أقل موثوقية من دون زيادة الإنتاج المكتمل.
تساعد مناطق التخزين المؤقت على استيعاب الفروق القصيرة بين دورات المحطات. فقد توقف آلة الحفر اللوح أثناء معالجته، بينما يواصل القسم السابق تجهيز اللوح التالي. ويمكن للمناطق ذات التحكم المستقل تثبيت الألواح من دون دفعها إلى مواضع مشغولة.
لكن مناطق التخزين المؤقت لا تعالج التفاوت الدائم في السعة. فإذا كانت عملية الاستقبال أبطأ باستمرار، فستمتلئ المنطقة في نهاية المطاف. وتكمن فائدتها في استيعاب التباين المؤقت. ويجب التحقق من سعتها القابلة للاستخدام وفقًا لأطوال الألواح الفعلية ومسافات التوقف وأي قيود على التلامس بين قطع العمل.
قد يؤدي التسليم الميكانيكي إلى إفشال منطق تحكم جيد
قد يكون توقيت النقل صحيحًا، لكنه يفشل ميكانيكيًا. فقد تفقد الألواح القصيرة الدعم عند الفجوة بين النواقل، وقد تنثني الألواح الرقيقة عند دخولها القسم التالي. أما الألواح الطويلة، فقد تنحرف إذا واجه أحد جانبيها مقاومة أكبر من الجانب الآخر.
تحقق من فجوة النقل وارتفاع التشغيل وتباعد الأسطوانات وترتيب الموجهات وموضع التثبيت العلوي، وفقًا للنطاق الكامل لقطع العمل. ويكتسب أقصر لوح مسموح به أهمية خاصة؛ إذ يجب أن يظل مدعومًا ومحركًا بالقدر الكافي طوال عملية التسليم، لا أن يكون ذلك مقتصرًا على حالة سكونه فوق أي من الناقلين.
تضيف عمليات النقل بزاوية قائمة تسلسلًا آخر. فعادةً ما يجب أن يصل اللوح الوارد إلى موضع محدد قبل أن تتولى أحزمة النقل العرضي أو سلاسله أو عناصر الرفع نقله. ويجب أن يحرره الناقل الأصلي على النحو المناسب، وأن يكون مسار الاستقبال خاليًا. وقد يؤدي تداخل هذه الإجراءات من دون تحكم كافٍ في الموضع إلى تحويل خطأ بسيط في المحاذاة إلى انحشار.
وينبغي أن تشمل المراجعة حماية السطح أيضًا. فقد تخدش الأتربة والرقائق المحتجزة عند نقاط التلامس الألواح الزخرفية، حتى عندما يكون تسلسل الحركة صحيحًا. ويجب اعتبار سهولة التنظيف وحالة الأحزمة ومواد الموجهات متطلبات تشغيل، لا تفاصيل صيانة ثانوية.
استعادة التشغيل بعد الأعطال جزء من المزامنة
ينبغي أن يشمل العرض التوضيحي المقنع حالات الانقطاع والاستعادة، لا التشغيل المتواصل فحسب. أوقف الآلة في المرحلة التالية بينما ينتظر لوح. وافحص كيفية استجابة القسم السابق. ثم تحقق مما يحدث عند توقف لوح وهو يعبر حدود التسليم.
بعد حدوث عطل، يحتاج المتحكم إلى معلومات موثوقة عن مواقع الألواح. فمجرد مسح الإنذار قد يؤدي إلى عدم تطابق تتبع البرنامج مع الخط الفعلي. وقد تتطلب استعادة التشغيل فحص المستشعرات أو إعادة تحديد الموضع بصورة مضبوطة أو تأكيد المشغّل وفق إجراء محدد. وينبغي ألا تعتمد إعادة التشغيل التلقائية على تخمين موضع قطعة العمل.
كما يجب التمييز بين تنسيق العملية والتحكم المرتبط بالسلامة. فإشارة «جاهز» العادية لا تشكل تلقائيًا وظيفة سلامة. ويتطلب تشابك الحواجز والإيقاف الطارئ ومنع الحركة غير المتوقعة تصميمًا يستند إلى تقييم المخاطر. تتناول سلسلة ISO 19085 سلامة آلات النجارة، بينما يتناول ISO 13849-1 الأجزاء المرتبطة بالسلامة في أنظمة التحكم؛ وينبغي مراجعة الأجزاء والإصدارات والمتطلبات المحلية المنطبقة بحسب كل مشروع.
ما ينبغي التحقق منه قبل قبول خط متكامل
ينبغي أن تستخدم اختبارات القبول مزيجًا ممثلًا للإنتاج، بما في ذلك قطع العمل القريبة من حدود التشغيل المتفق عليها. فالاختبار بلوح متوسط الحجم يسهل التعامل معه فقط يترك جوانب كثيرة من دون فحص. وينبغي أن تحدد خطة الاختبار ما يلي:
- حدود قطع العمل: الأبعاد والكتلة وتشطيب السطح والحالة المسموح بها.
- معايير تحديد الموضع: التسجيل الطولي والمحاذاة الجانبية والانحراف المقبول.
- ظروف الإنتاج: تسلسل الألواح والمسافات المطلوبة ووصفات المعالجة وسلوك مناطق التخزين المؤقت.
- سلوك الاستعادة: انسداد التفريغ وانتهاء مهلة النقل وانقطاع الحركة وإجراءات إعادة التشغيل.
- المستندات الداعمة: إشارات الواجهة وإعدادات المحركات وتفاصيل المستشعرات والنسخ الاحتياطية وتعليمات استكشاف الأعطال وإصلاحها.
تقدم شركة Qingdao Zhongding Machinery Co., Ltd. خبرة تزيد على 20 عامًا في تصنيع آلات النجارة وتصديرها عند مناقشة المعدات والحلول المتكاملة. وفي المشاريع المتكاملة، ينبغي أن تتجاوز هذه المناقشة اختيار الآلات لتشمل مسؤوليات النقل ونطاق التشغيل الأولي وقطع الغيار والدعم الفني طويل الأمد. ومع ذلك، يلزم التحقق من وظائف التحكم المحددة وفقًا للتكوين المقترح.
لا يتمثل الاختبار العملي لآلات النجارة الأوتوماتيكية في بدء تشغيل جميع النواقل معًا، بل في التأكد من بقاء كل لوح محدد الموقع ومدعومًا ومتباعدًا على نحو صحيح وإمكانية استعادة التشغيل عند توقف الإنتاج عن اتباع سيناريو العرض التوضيحي. وقبل القبول، اطلب من المورد توضيح هذا التسلسل باستخدام قطع العمل الخاصة بك، بما في ذلك حالة الانقطاع.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.