


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
معدات النجارة الآلية: ما المهام التي لا تزال بحاجة إلى مشغّل؟
يمكن لمعدات النجارة الآلية قصّ القطع وثقبها وتلبيس حوافها ونقلها، مع تدخل محدود خلال دورة الإنتاج. ومع ذلك، يظل على المشغلين إعداد المهمة، والتأكد من الإعدادات، والتحقق من ملاءمة المواد، وفحص النتائج، والتعامل مع الحالات الاستثنائية. ويتوقف معدل تدخلهم على النظام المتكامل: فالموجّه CNC الذي يتطلب تحميلًا يدويًا يحتاج إلى ترتيبات للقوى العاملة تختلف عن خط متصل مزود بالتغذية والوسم والتكديس الآلي.
السؤال الأهم هو: ما المهام التي تتطلب تدخل شخص، وكم مرة تحدث، وهل تتزامن مع بعضها؟ يؤثر هذا التمييز في عدد العاملين، والتدريب، وتكاليف الإنتاج، والمدة التي يمكن أن تعمل خلالها المعدات بين مرات التدخل.
تعتمد إمكانات الآلة على المعدات والعمليات المحيطة بها
قد تؤتمت الآلة عمليتها الأساسية، مع ترك قدر كبير من العمل قبلها وبعدها. فبحسب التجهيز، يمكن لماكينة تلبيس الحواف الآلية تمرير اللوح عبر وحدات تطبيق اللاصق وبكرات الضغط والتشذيب والتشطيب. ومع ذلك، قد يظل من الضروري أن يوجّه شخص اللوح، ويختار مادة الحافة المناسبة، ويجمع اللوح، ويعيده لتلبيس حافة أخرى.
وبالمثل، يمكن لمركز تشغيل CNC تنفيذ مسارات الأدوات المبرمجة وتغيير الأدوات تلقائيًا إذا كان مجهزًا لذلك. لكن هذا لا يعني بالضرورة أنه قادر على تحميل الألواح، أو إزالة المكونات المكتملة، أو فصل المخلفات، أو اكتشاف تحميل لوح بطريقة غير صحيحة.
من المفيد التمييز بين ثلاثة مستويات: أتمتة التشغيل تنفّذ العملية؛ وأتمتة المناولة تنقل المواد والقطع؛ والتحكم في الإنتاج يربط بيانات المهمة والتعريف والتوجيه. وقد تؤدي أي فجوة في أحد هذه المستويات إلى الحاجة إلى عمل يدوي.
ينبغي أن توضح مواصفات المعدات هذه الحدود. فكلمة «آلي» وحدها لا تشرح كيفية انتقال المهمة من المواد الخام إلى مكوّن نهائي مقبول.
قبل بدء الإنتاج، يجب على المشغل إعداد عملية موثوقة
يجب التحقق من البرامج ومطابقتها للمهمة الفعلية
يمكن للبرامج إعداد مخططات التقطيع وتعليمات التشغيل، لكنها تعتمد على المعلومات المقدمة إليها. وقد يؤدي إدخال سماكة غير صحيحة للمواد، أو استخدام رسم قديم، أو عكس اتجاه أحد المكونات إلى إنتاج دفعة متكررة من القطع غير الصحيحة.
يجب على شخص ما التحقق من الأبعاد، وأسطح التشغيل، ومواضع الثقوب، واتجاه الألياف، ومدى تطابق الرسم مع برنامج الآلة. وبالنسبة إلى مكونات الخزائن، يستحق اتجاه اللوح عناية خاصة: فقد تكون أبعاده الإجمالية صحيحة، مع وجود ثقوب المفصلات أو الأخاديد على الوجه الخطأ.
قد تقع مسؤولية مراجعة البرنامج على مبرمج في المكتب بدلًا من مشغل الآلة. لكن المسؤولية تظل قائمة، ويحتاج الشخص الذي يدير الإنتاج إلى طريقة واضحة لتحديد البرنامج المعتمد وإصداره. وقد تكشف المحاكاة بعض المشكلات في مسارات الأدوات، لكنها لا تثبت أن التصميم الأصلي يطابق المنتج المطلوب.
يجب التحقق فعليًا من الأدوات ووسائل تثبيت الشغلة
يختار مبدّل الأدوات الآلي الأدوات من المواضع المخصصة لها. لكنه لا يلغي الحاجة إلى تركيب قواطع مناسبة، وفحص حالتها، والحفاظ على صحة بيانات الأدوات. فقد يستمر القاطع البالي في العمل، مع ترك رقائق في الطبقة الرقائقية أو حواف خشنة أو خصائص غير دقيقة.
تختلف وسائل تثبيت الشغلة أيضًا باختلاف المهمة. ففي طاولة التعشيش بالتفريغ الهوائي، قد تؤثر القطع الصغيرة والمواد المسامية والتسربات وحالة لوح التضحية في قوة التثبيت. أما في مركز التشغيل ذي الدعامات والقضبان، فيجب أن تتناسب مواضع الدعامات والمشابك مع المكوّن، وألا تتعارض مع مسار الأداة.
يحتاج المشغلون إلى فهم أسباب نجاح الإعداد. ولا يمكن إعادة استخدام برنامج محفوظ إلا عندما تظل الأدوات والمواد والدعامات وإعدادات الآلة مناسبة.
غالبًا ما تحدد مناولة المواد مقدار الإشراف المطلوب
قد يتطلب التحميل والتفريغ من انتباه المشغل أكثر مما تتطلبه دورة التشغيل نفسها. فقد تُكمل الآلة معالجة لوح تلقائيًا، ثم تظل متوقفة إلى أن يجد أحدهم اللوح التالي، أو يزيل المكونات، أو ينظف المخلفات.
يمكن للمحمّلات والمرصّصات الآلية تقليل هذا العمل، لكن يظل التحكم في المواد الواردة ضروريًا. إذ يجب على المشغلين التأكد من توافر نوع اللوح وسماكته وتشطيبه السطحي وكميته الصحيحة. وقد تعوق الألواح المنحنية أو الزوايا المتضررة أو الأسطح غير المناسبة أو المواد الخام غير المتجانسة التغذية وتحديد الموضع والتشغيل.
ويضيف الخشب الطبيعي عوامل أخرى للتفاوت. فقد تؤثر العقد وتغيرات الألياف والحركة والرطوبة في مدى ملاءمته ونتائج التشغيل. وقد يكتشف نظام الفحص الآلي عيوبًا محددة عند تركيبه، لكن يجب أن تتوافق قدراته مع القرارات التي تتطلبها العملية.
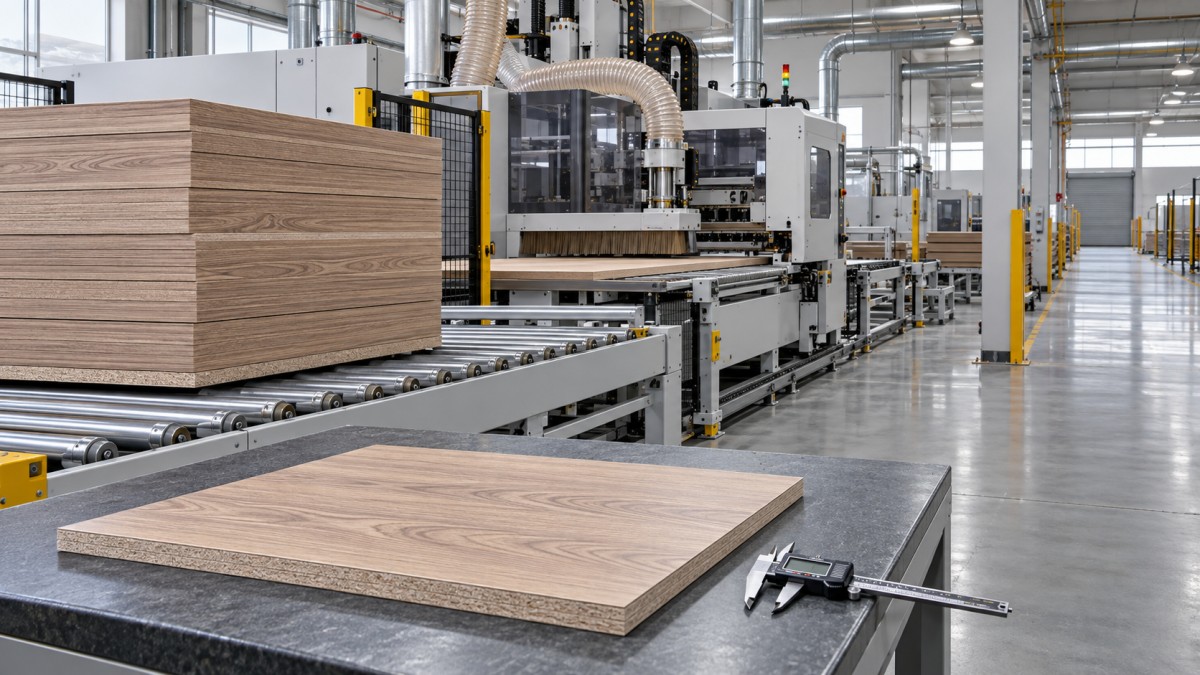
ولا تقل أهمية تعريف القطع عن نقلها. فبعد التعشيش، قد تحتاج مكونات متشابهة في المظهر إلى معالجات مختلفة للحواف أو عمليات ثقب مختلفة. ويمكن أن تساعد الملصقات والمسح الضوئي في الحفاظ على هذه المعلومات، شريطة أن تظل الملصقات مقروءة ومرتبطة بالقطع الصحيحة. ومع ذلك، يظل هناك من يتعين عليه التعامل مع الملصقات المفقودة والمكونات المتضررة وإعادة التشغيل.
عند تقدير العمالة، تتبع دفعة كاملة خلال الورشة. وأدرج إعداد الألواح، وتغذية الآلة، وإزالة المكونات، وتخزين القصاصات، والفرز، والنقل إلى العملية التالية. فالنظر إلى دورة التقطيع وحدها يحجب جزءًا كبيرًا من عبء العمل.
تظل فحوص الجودة بحاجة إلى التقدير البشري
تحسّن الأتمتة قابلية تكرار النتائج، لكن هذا يعني أيضًا أن الإعداد غير الصحيح قد يؤثر في عدة قطع. ويوفر فحص القطعة الأولى فرصة لاكتشاف المشكلة قبل استكمال بقية الدفعة.
بعد إعداد جديد، قد تشمل الفحوص ذات الصلة الأبعاد الإجمالية، ومواضع الثقوب، وعمق الأخاديد، وتشطيب الحواف، وملاءمة التجميع. وينبغي أن يتوافق الفحص مع وظيفة المكوّن. فجانب خزانة مخفي وواجهة أثاث ظاهرة لا يخضعان لمتطلبات مظهر متماثلة.
أثناء الإنتاج، يراقب المشغلون التغيرات التي تشير إلى تدهور العملية. فقد يدل تقشّر الحواف على تآكل الأداة، أو ظروف قطع غير مناسبة، أو عدم كفاية الدعم. وقد ينتج الصنفرة الخشنة عن حالة مادة الصنفرة أو تلوثها. وقد ترتبط عيوب الحواف بإعداد اللوح أو ظروف اللاصق أو الضغط أو ضبط التشذيب أو عدم توافق المواد.
في خط تلبيس الحواف، لا يكفي المظهر الأنيق للفاصل وحده لإثبات كفاية الالتصاق. وينبغي أن تتضمن خطة الجودة تقييمًا مناسبًا لقوة الالتصاق، لا سيما بعد التغييرات ذات الصلة في المواد أو العملية. توفر إعدادات الآلة مدخلات التحكم؛ أما المكوّن النهائي فيبيّن ما إذا كانت العملية تعمل كما ينبغي.
ينبغي أن يعكس تواتر الفحص مدى استقرار العملية وعواقب الإخفاق. وتستدعي المواد الجديدة والأدوات المتغيرة والأسطح الظاهرة التي تتطلب جودة عالية مراقبة أدق عمومًا من المهام المتكررة المستقرة.
تظل معالجة الأعطال والصيانة من مسؤوليات العاملين المباشرة
قد تتوقف المعدات المتصلة تلقائيًا عند اكتشاف مشكلة في التغذية، أو غياب لوح، أو فقدان التفريغ الهوائي، أو عطل آخر خاضع للمراقبة. ويحدد الإنذار الحالة، لكن يتعين على شخص مدرّب تحديد سببها واستئناف الإنتاج بأمان.
قد يشير توقف الناقل إلى وجود عائق، أو قطعة متضررة، أو مشكلة في مستشعر، أو آلة لاحقة لا تستطيع استقبال مزيد من العمل. وقد يؤدي تكرار إعادة ضبط الخط دون معالجة السبب إلى عيوب إضافية أو توقفات متكررة.
تشمل استعادة التشغيل أيضًا تحديد مصير القطع الموجودة بالفعل داخل النظام. فقد اكتمل بعضها، بينما خضع بعضها الآخر لمعالجة جزئية، أو لم يعد تتبعه صحيحًا. ويحتاج المشغلون إلى طريقة محددة للفحص أو الرفض أو إعادة الإدخال، كي لا تؤدي الدورة المتوقفة إلى إغفال عمليات أو تكرار التشغيل.
تظل العناية الدورية ضرورية حتى عند أتمتة التشحيم أو المراقبة. فتتطلب أنظمة شفط الغبار، ومكونات التفريغ الهوائي، والقواطع، ومواد الصنفرة، وأنظمة اللاصق، والمستشعرات، وآليات التغذية، كلًّا منها العناية المناسبة للمعدات. وقد تعيق تراكمات الغبار عمل المستشعرات، كما أنها تزيد مخاطر الحريق والأضرار الصحية.
يتطلب إزالة الانسدادات وتنظيف المناطق الداخلية وصيانة الآلات اتباع إجراءات الإيقاف الآمن وعزل مصادر الطاقة المعمول بها. فزر الإيقاف الطارئ لا يغني عن عزل الطاقة الخطرة. وينبغي أن يشمل تدريب المشغلين معرفة المهام التي يجب إسنادها إلى موظفي الصيانة وكيفية التحكم في الطاقة المخزنة، سواء كانت هوائية أو ميكانيكية أو من نوع آخر.
هل يمكن لمشغل واحد تشغيل عدة آلات؟
أحيانًا، لكن مدة الدورة وحدها لا تجيب عن هذا السؤال. فقد يشرف مشغل واحد على عدة آلات عندما تكون التغذية آلية، والعمليات مستقرة، وحركة القطع متوقعة، ونادرًا ما تتزامن الحاجة إلى التدخل. ويصبح ذلك أصعب عندما تحتاج كل آلة إلى تغذية يدوية أو فحص أو ضبط متكرر.
لننظر إلى ورشة تعمل فيها آلة تعشيش بينما تحتاج ماكينة تلبيس الحواف إلى إدخال الألواح وجمعها باستمرار. وقد تبدو دورة آلة التعشيش وكأنها تتيح وقتًا فائضًا، لكن تفريغها قد يتعارض مع الحفاظ على إمداد ماكينة تلبيس الحواف. كما تقلل مسافة التنقل وجهد الرفع والفرز والاستجابة للأعطال من الوقت المتاح.
ينبغي أن تدرس مراجعة عملية لتوزيع العاملين ما يلي:
- وقت الانتباه: المدة الفعلية التي تستغرقها أعمال التحميل والتفريغ والفحص والضبط.
- تداخل المهام: ما إذا كانت عدة آلات تحتاج إلى التدخل في الوقت نفسه.
- متطلبات الاستجابة: مدى سرعة حضور شخص عند التوقف أو ظهور مشكلة في الجودة.
- أعمال الدعم: من يتولى توفير المواد والتعامل مع المخلفات والصيانة وإعداد البرامج.
قد يؤدي تقليل عدد الأشخاص الواقفين بجانب الآلات إلى نقل العمل إلى البرمجة ولوجستيات المواد والصيانة. وينبغي إدراج هذه المهام في حساب العمالة. فقد يحتاج الخط إلى مناولة يدوية أقل، لكنه يتطلب مهارات أقوى في استكشاف الأعطال والتحكم في العمليات.
قيّم تدخل المشغلين من خلال مهمة إنتاج متكاملة
عند تقييم معدات النجارة الآلية، استخدم قطعًا ممثلة ومزيج المنتجات المتوقع. فالإنتاج الطويل لألواح متشابهة يفرض متطلبات تختلف عن التغييرات المتكررة في سماكة الألواح ومواد الحواف والأدوات وأنماط التشغيل. وقد تعمل الأتمتة بكفاءة أثناء دفعة مستقرة، مع استمرار الحاجة إلى تحضير كبير بين المهام.
اطلب من المورد عرض التسلسل كاملًا: إعداد المهمة، وتحميل المواد، وإنتاج قطعة أولى مقبولة، وتشغيل الدفعة، والتغيير إلى منتج آخر، ومعالجة توقف اعتيادي. وحدد كل خطوة يدوية ومن المتوقع أن ينفذها، وأدرج القطع المرفوضة وإعادة التشغيل في المناقشة.
يؤثر الدعم أيضًا في عبء العمل اليومي للمشغل. توفر Qingdao Zhongding Machinery Co., Ltd. آلات النجارة وحلولًا متكاملة للأعمال الخشبية، إلى جانب الدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع. وعند مناقشة المعدات، اربط هذه الخدمات بالاحتياجات العملية: التدريب على الإعداد، وإرشادات استكشاف الأعطال، ومهام الصيانة، وإمكانية الحصول على المكونات البديلة.
قبل الاتفاق على عدد العاملين، حدّد بوضوح المسؤوليات المتعلقة بالبرمجة واعتماد الإعداد وإقرار الجودة وتوفير المواد ومعالجة الأعطال. ويستند القرار الأفضل بشأن الأتمتة إلى سير عمل معروض عمليًا، تكون فيه لكل مهمة بشرية مطلوبة جهة مسؤولة ووقت كافٍ لإنجازها على الوجه الصحيح.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.