


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تخطيط خط إنتاج النجارة: تحقيق التوازن بين القطع وتلبيس الحواف والثقب
لا يستطيع منشار الألواح السريع منع فوات مواعيد التسليم عندما لا تتمكن عمليتا تلبيس الحواف والثقب من استيعاب إنتاجه. يُحدَّد حجم خط إنتاج متوازن للأعمال الخشبية وفق عبء العمل اللازم لإكمال منتج صالح للبيع، وليس لمضاهاة السرعات المعلنة للآلات الفردية. والهدف العملي هو إنتاج مجموعات كاملة من المكونات بشكل موثوق، مع التحكم في مخزون العمل قيد التنفيذ بين العمليات.
يتطلب ذلك أكثر من مجرد مقارنة عدد الألواح في الساعة. فتعتمد طاقة القطع على تخطيطات الألواح ومناولتها؛ وتعتمد عملية تلبيس الحواف على عدد الحواف وأطوالها، وتغيير المواد، ومرات الإرجاع؛ أما الثقب فيعتمد على أنماط الثقوب، وأسطح التشغيل، وتحديد المواضع. وتحول حلول خطوط إنتاج الأعمال الخشبية الفعالة أعباء العمل المختلفة هذه إلى جدول إنتاج موحد قبل تحديد أعداد المعدات ومستويات الأتمتة.
حدّد مزيج الإنتاج قبل حساب الطاقة الإنتاجية
لا يكفي استهداف إنتاج «100 خزانة في الوردية» لتخطيط خط الإنتاج. فالخزانة المزودة بأرفف قابلة للتعديل وأدراج وأطراف ظاهرة تفرض عبئًا تشغيليًا مختلفًا عن هيكل خزانة بسيط. وحتى إذا احتوى طلبان على العدد نفسه من الألواح، فقد تختلف متطلبات تلبيس الحواف والثقب بينهما اختلافًا كبيرًا.
لذلك، ينبغي أن يستند التخطيط إلى قائمة مواد وملف مسارات تشغيل يمثلان الإنتاج الفعلي. ويجب تحديد أبعاد كل مكوّن، ومادة الركيزة، والسماكة، واتجاه الألياف عند الاقتضاء، ومعالجة الحواف، ونمط الثقب، والكمية المطلوبة. كما يجب إظهار الأجزاء التي تتجاوز إحدى العمليات في الحساب؛ إذ إن افتراض مرور كل لوح عبر المسار نفسه قد يؤدي إلى استثمار غير ضروري في المعدات.
صنّف المكونات وفق الخصائص التي تؤثر في عبء تشغيل الآلات، لا وفق اسم المنتج النهائي وحده:
- في القطع: مقاس اللوح، والسماكة، ونوع المادة، ونمط التقطيع أو النشر، والحد الأدنى لأبعاد القطع.
- في تلبيس الحواف: عدد الجوانب التي ستُلبَّس، وطول الحافة، ومادة شريط الحواف، ونظام اللصق، والمقطع، ومتطلبات المظهر.
- في الثقب: عدد الثقوب وترتيبها، وأسطح التشغيل، والأخاديد، وتجويفات تجهيزات الأثاث، ومتطلبات التثبيت.
استخدم أكثر من سيناريو للطلب. يساعد المزيج المتوسط على تحديد الطاقة الأساسية، بينما يكشف المزيج الذي يتطلب ثقبًا أو تلبيس حواف مكثفًا ما إذا كان الخط المقترح قادرًا على الوفاء بالتزامات التسليم دون الاعتماد على العمل الإضافي. وينبغي أن تستند هذه السيناريوهات إلى الطلبات المتوقعة أو خطط المبيعات الموثوقة، لا إلى نسبة اعتباطية تُضاف إلى مواصفات كل آلة.
حوّل أداء الآلات إلى عبء عمل قابل للمقارنة
المقياس المشترك الأكثر فائدة هو وقت تشغيل الآلة المطلوب لكل وردية. احسب عبء العمل لكل عملية بناءً على مزيج المكونات، ثم قارنه بالوقت المتاح فعليًا للإنتاج.
وقت العملية المطلوب = إجمالي وقت المعالجة المرتبط بالكمية + وقت التجهيز وتغيير الإعدادات المُجدول.
يجب أن يشمل الوقت المرتبط بالكمية الأنشطة التي تشغل الآلة أو تمنع إدخال الجزء التالي: التحميل، وتحديد الموضع، والتشغيل، والتفريغ، وأي مناولة لازمة لإرجاع القطعة. وإذا كانت دورة مقاسة تشمل هذه الأنشطة بالفعل، فلا تضفها مرة أخرى. وبالمثل، ميّز بين الاستراحات المُجدولة، ووقت التجهيز، والتوقف غير المخطط له، وخسائر الجودة، لتجنب احتساب الخسارة نفسها مرتين.
خذ مثالًا توضيحيًا لوردية يتاح فيها 420 دقيقة بعد الاستراحات المخططة، ولكن قبل احتساب أوقات التجهيز الخاصة بكل عملية. الأرقام التالية افتراضات لأغراض التخطيط، وليست معايير مرجعية للمعدات.
في هذا المثال، تمثل عملية تلبيس الحواف قيد الطاقة الإنتاجية، على الرغم من أن العمليات الثلاث كلها تقع اسميًا ضمن مدة الوردية. ويجب أن يستوعب هامشها البالغ 35 دقيقة حالات التعطل وتغير عبء العمل. لن تؤدي زيادة سرعة القطع إلى زيادة الإنتاج المكتمل ما لم يُعالج قيد تلبيس الحواف؛ بل ستزيد أساسًا من طابور العمل أمامه.
يجب أن يحدد الحساب أيضًا الموارد المشتركة. فإذا تولى شخص واحد تحميل المنشار ونقل الألواح إلى آلة تلبيس الحواف، فقد يتعذر تحقيق طاقات الآلات المحسوبة لكل آلة على حدة في الوقت نفسه. وتظهر المشكلة نفسها عندما تتشارك الآلات ناقل إرجاع، أو جهاز رفع، أو مساحة تجميع محدودة.
عالج العوامل المختلفة المؤثرة في الطاقة الإنتاجية لكل عملية
القطع: إنتاج الألواح ليس إنتاج المكونات
لا تحدد سرعة قطع منشار الألواح مباشرةً عدد المكونات الصالحة للاستخدام التي تصل إلى العملية التالية. إذ يؤثر تحميل الألواح، وارتفاع الرصة، وأنماط القطع، والفرز، ووضع الملصقات، وإزالة القصاصات في معدل تمرير الأجزاء. وقد يتيح قطع الرصة إنتاج دفعة كبيرة بسرعة، لكنه قد يؤدي أيضًا إلى تمرير أجزاء متطابقة بسرعة تفوق حاجة العمليات اللاحقة.
أما جهاز التوجيه للتفريز المتداخل فيغيّر هذا التوازن. فعند ملاءمته، يمكنه الجمع بين القطع وبعض عمليات ثقب الأسطح أو عمل الأخاديد، مما يقلل العبء على آلة الثقب اللاحقة. ومع ذلك، يجب احتساب تغييرات الأدوات، وأداء التثبيت بالتفريغ، وثبات الأجزاء الصغيرة، والتفريغ ضمن دورة التفريز المتداخل. فالعمل الذي يُنقل إلى مرحلة سابقة لا يختفي؛ وإنما ينتقل وقته ومتطلبات جودته إلى مورد آخر.
لذلك، ينبغي تقييم الاختيار بين النشر والتفريز المتداخل ضمن مسار التشغيل الكامل. فقد يكون تبرير تكلفة قطع أعلى لكل لوح ممكنًا إذا أزال قيدًا في عملية لاحقة أو قلل المناولة بما يكفي لتحسين إنتاج مجموعات المكونات المكتملة.
تلبيس الحواف: احسب عدد مرات المرور، لا عدد الألواح فقط
قد تتطلب آلة تلبيس الحواف أحادية الجانب عدة مرات مرور للقطعة الواحدة. وتصف سرعة التغذية حركة القطعة عبر الآلة، لا إجمالي الوقت اللازم لإنهاء جميع الحواف المطلوبة. وقد تحدد المسافات بين القطع، والأبعاد الدنيا، والتدوير، وحركة الإرجاع، وإمكانية وصول المشغل معدل الإنتاجية الفعلي.
احسب عبء تلبيس الحواف وفق تسلسل المرور الفعلي. وافصل بين الدفعات الطويلة التي تستخدم مواصفة حافة واحدة والدفعات القصيرة التي تتطلب تغيير الشريط أو السماكة أو المادة اللاصقة أو إعدادات التشطيب. وقد لا يفي خط جرى تحديد حجمه على أساس تشغيل طويل ومتواصل بالمتطلبات عندما يتضمن مزيج الطلبات تشطيبات عديدة.
قبل إضافة آلة ثانية، حدّد ما الذي يستهلك الوقت المقيد. فقد تؤدي تحسينات مناولة الإرجاع أو تجهيز المواد أو ترتيب الإعدادات إلى تحرير الطاقة الإنتاجية. ولن تعالج هذه التدابير نقصًا حقيقيًا في طاقة التشغيل، لكنها قد تمنع الاستثمار في معدات تظل مقيدة بترتيبات المناولة نفسها.
الثقب: قد تخفي أحجام الألواح المتطابقة دورات تشغيل متفاوتة
يعتمد وقت الثقب على برنامج التشغيل، لا على مساحة اللوح فحسب. فقد يتطلب جانب خزانة يتضمن صفوفًا لثقوب حوامل الأرفف، وخصائص مرتبطة بالمفصلات، وأخاديد، وثقوبًا طرفية وقتًا أطول بكثير من رف ذي حجم مماثل.
تحقق مما إذا كانت الآلة المقترحة قادرة على تشغيل جميع الأوجه والخصائص المطلوبة ضمن عملية تحميل واحدة. فإعادة تحديد الموضع أو قلب اللوح يدويًا أو استخدام تثبيت إضافي أو إجراء عملية ثقب أفقي منفصلة، كلها تغيّر زمن الدورة ومتطلبات العمالة. كما يجب احتساب استدعاء البرامج وتوجيه الأجزاء عند تعامل الخط مع مكونات متنوعة.
استخدم برامج قطع ممثلة للإنتاج للتحقق من الطاقة الإنتاجية. فقد يخفي متوسط محسوب من مكونات بسيطة الأعمال التي تتطلب ثقبًا مكثفًا والتي تحدد أداء التسليم.
استخدم المخازن الوسيطة لحماية تدفق الإنتاج، لا لإخفاء اختلال التوازن
يمكن أن يقلل ربط كل آلة مباشرةً من المناولة، لكنه يسمح أيضًا لتعطل واحد بإيقاف العمليات المجاورة. ويمكن للمخازن الوسيطة المحدودة بين القطع وتلبيس الحواف والثقب أن تفصل الاضطرابات القصيرة دون تحويل المصنع إلى منطقة تخزين.
من نقاط البداية العملية التعبير عن سعة كل مخزن وسيط بدقائق الاستهلاك في العملية اللاحقة، بدلًا من عدد اعتباطي من المنصات. فإذا كانت عملية تلبيس الحواف تستهلك لوحين في الدقيقة وفق مزيج منتجات محدد، فإن توقف العملية السابقة لمدة 20 دقيقة يتطلب 40 لوحًا مرتبة ترتيبًا صحيحًا لمواصلة تزويدها. وهذا حساب توضيحي؛ أما التغطية الفعلية فتعتمد على مزيج المكونات، وسعة الرفوف، وقيود المناولة.
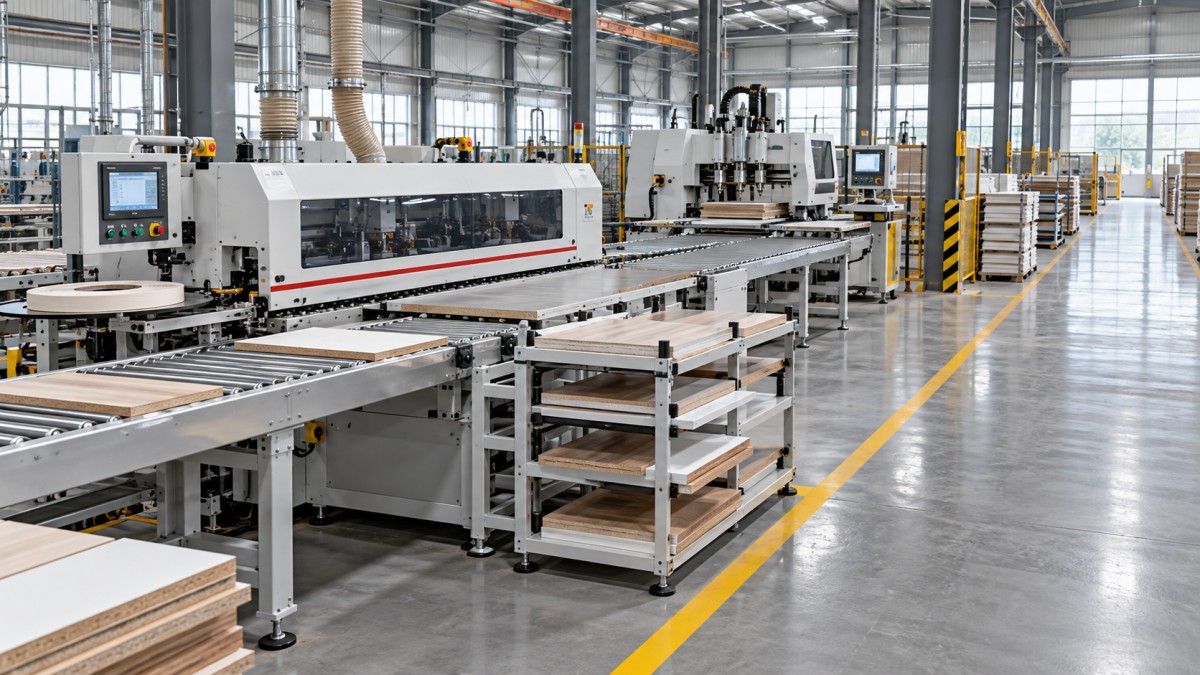
يجب أن يحتوي المخزن الوسيط على العمل المناسب. فوجود 40 لوحًا من طلب غير مجدول لعملية تلبيس الحواف لا يحمي الطلب التالي في الجدول. خصص مسارات منفصلة بحسب حالة الإنتاج أو تسلسله، واجعل حدود الطابور واضحة، وحدد الإجراء المتبع عند امتلاء المسار. وإلا فقد تستمر عملية القطع في تمرير المواد بينما يُدفن موضع القيد تحت عمل غير مفروز.
احمِ المساحة بعد العملية المقيدة أيضًا. فقد تفقد آلة تلبيس الحواف وقتًا إنتاجيًا إذا تعذر تفريغ الألواح المكتملة لأن منطقة إدخال الثقب ممتلئة. لذلك، يجب أن يشمل تخطيط المخازن الوسيطة تحليل نقص الإمداد وانسداد التدفق معًا.
لا تستطيع المخازن الوسيطة معالجة عجز مستمر في الطاقة الإنتاجية. فإذا كانت عملية تلبيس الحواف تحتاج إلى وقت أطول من وقت الوردية كل يوم، فلن تفعل الرفوف الإضافية سوى تأخير اللحظة التي يصبح فيها اختلال التوازن حتميًا.
أطلق العمل وفقًا لمتطلبات تسليم مجموعات المكونات المكتملة
قد تتعارض عمليات تحسين القطع مع أولويات التجميع. فقد يحسن تجميع الألواح حسب المادة مردود الإنتاج ويقلل الإعدادات، لكنه قد يترك الأقسام اللاحقة بمجموعات خزائن غير مكتملة. وفي المقابل، قد يؤدي إطلاق كل طلب على شكل دفعة صغيرة منفصلة إلى زيادة تغييرات المواد وتقليل الطاقة الإنتاجية الفعلية للآلة.
تحدد سياسة إطلاق العمل القابلة للتطبيق كمية العمل التي يمكن إدخالها إلى الخط وكيفية تجميع الطلبات. اجمع المواد والتشطيبات المتوافقة عندما يؤدي ذلك إلى توفير ملموس في وقت الإعداد، مع الحفاظ على هوية المكونات وتسلسل التسليم. وينبغي للملصقات أو أي وسيلة تعريف مكافئة أن تربط كل جزء بمسار تشغيله وبرنامجه واتجاهه وطلبه.
ينبغي أن تغطي قاعدة الجدولة الحالات الاستثنائية أيضًا. فاللوح التالف الذي يتطلب إعادة القطع يحتاج إلى مسار عودة مضبوط عبر عمليتي تلبيس الحواف والثقب؛ وإلا فقد ينتظر طلب شبه مكتمل خلف دفعات أُطلقت حديثًا. وخصّص طاقة لاستدراك العمل استنادًا إلى أنماط الخسائر المقاسة عند توفر بيانات التشغيل، بدلًا من افتراض أن كل الإنتاج الاسمي سيتحول إلى أجزاء سليمة.
تابع مجموعات المكونات المكتملة إلى جانب أعداد كل آلة على حدة. فارتفاع إنتاج الألواح ليس إنجازًا مفيدًا إذا كان التجميع ينتظر عددًا قليلًا من الجوانب أو الأرفف المفقودة.
احتفظ بتحضير الخشب الصلب ضمن مسار تشغيل مستقل
في الإنتاج الذي يجمع بين هياكل الألواح ومكونات الخشب الصلب، يجب إدراج تحضير السماكة في حساب مسار التشغيل، لكن دون الخلط بينه وبين تحديد مقاسات الألواح. تقوم المقشطة ذات الوجهين بتشغيل السطحين العلوي والسفلي للخشب في تمريرة واحدة، وتساعد على ضبط السماكة قبل العمليات اللاحقة. لكنها لا تحل محل قطع الألواح أو تلبيس الحواف أو الثقب.
ينبغي تقييم عبء عملها لفرع الخشب الصلب وحده، مع مراعاة المخزون الوارد، وكمية الإزالة المطلوبة، والأبعاد المسموح بها، وظروف التغذية، وهوامش التشغيل اللاحقة. وإضافة مرحلة التحضير هذه إلى حساب تدفق الألواح الرئيسي عندما لا تحتاج تلك الألواح إليها من شأنه أن يشوّه تخطيط الطاقة الإنتاجية والمساحة الأرضية معًا.
تحقق من الخط بوصفه نظام تشغيل متكاملًا قبل القبول
ينبغي أن تشمل الموافقة على تخطيط المصنع حركة المواد، لا بصمات الآلات وحدها. خصص مساحة لأطوال التغذية والإخراج، وتدوير الألواح، وإمكانية الوصول للصيانة، وتجديد المواد الاستهلاكية، ومناولة القصاصات، والفصل الآمن بين الأشخاص ومعدات النقل. كما يجب أن تدعم أنظمة شفط الغبار والهواء المضغوط والتغذية الكهربائية والاتصالات الشبكية التشغيل المتزامن تحت الحمل المستهدف.
ينبغي أن تستخدم عروض الموردين ملفات مكونات ومواد ممثلة للإنتاج، بما في ذلك مواصفات الحواف الصعبة وأنماط الثقب. سجّل الزمن المنقضي من توافر المادة إلى اكتمال الأجزاء بالشكل الصحيح، لا زمن دوران المغزل وحده. وعندما تتبادل الآلات بيانات الإنتاج، تحقق من وضوح قراءة الملصقات، واختيار البرنامج، والتحكم في المراجعات، والتعافي بعد انقطاع العمل.
ينبغي أن تميّز معايير القبول بين قدرة المعدات الفردية وأداء خط الإنتاج المتكامل. اتفق على مزيج المنتجات، وعدد العاملين، ومتطلبات الجودة، والوقت المخصص للإعداد، ومدة الاختبار، وطريقة التعامل مع حالات التعطل قبل بدء الاختبار. فلا يمكن لعرض قصير يستخدم مكوّنًا سهلًا واحدًا إثبات القدرة المستدامة على معالجة طلبات متنوعة.
بعد ذلك، ينبغي أن تستند قرارات الاستثمار إلى القيد الذي تم التحقق منه. فإذا لم تؤد إضافة طاقة للقطع إلى زيادة عدد مجموعات المكونات المكتملة المقبولة، فهي ليست أولوية. والخطة الأفضل هي التي تلبي المزيج المطلوب ضمن الوردية المتاحة، مع احتساب صريح للتفاوت وتحديد إجراء واضح عند تأخر القطع أو تلبيس الحواف أو الثقب.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.