


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار التثبيت بالتفريغ للأجزاء الصغيرة على ماكينة راوتر CNC مزودة بمبدل أدوات آلي (ATC) لمعالجة MDF
لاختيار طريقة التثبيت بالتفريغ للأجزاء الصغيرة من MDF، قيّم أصغر مكوّن عند قطع الفصل النهائي. فقد تظل اللوحة الكاملة ثابتة بإحكام، بينما ينزلق جزء أوشك على الانفصال أو يدور أو يرتفع. لذلك يبدأ الاختيار عند استخدام راوتر CNC من نوع ATC لمعالجة MDF بتحديد مساحة التثبيت الفعّالة، والتسرب عبر المادة ولوح التضحية، والقوى الناتجة عن مسار الأداة الفعلي. ولا تكفي قدرة محرك المضخة وحدها لتحديد ما إذا كان المكوّن النهائي سيظل ثابتًا.
تناسب طاولة التفريغ المقسمة إلى مناطق والمخصصة للوحة كاملة الإنتاجَ المتداخل عندما تبقى كمية كافية من المادة متصلة أثناء القطع. ومع صغر المكوّنات أو زيادة ضيقها أو كثافة تشغيلها، تصبح التركيبات المزودة بحشيات، أو الألسنة، أو تمريرة قشرة رقيقة مُتحكَّم بها خيارات أكثر ملاءمة. ويجب أن يحافظ الترتيب الصحيح على ثبات الجزء في أصعب ظروف القطع، بما في ذلك اللحظة التي يصبح فيها محيطه مفتوحًا بالكامل.
ابدأ بالمساحة التي يظل التفريغ مؤثرًا فيها
العلاقة الأساسية واضحة: ينتج عن ضرب فرق الضغط في المساحة الفعّالة قوة نظرية تضغط الجزء على سطح الإسناد. وتؤثر هذه القوة عموديًا على الطاولة. أما مقاومة قوى القطع الجانبية فتعتمد أيضًا على الاحتكاك عند سطح التلامس، في حين تعتمد مقاومة الدوران على شكل مساحة الإسناد وتوزيعها.
تستحق المساحة الفعّالة عناية خاصة. ففي التركيبات المزودة بحشيات، هي المساحة المفرّغة المحصورة داخل مانع التسرب، باستثناء المناطق غير المتصلة بالتفريغ. أما في ألواح التضحية المسامية، فيكون الضغط تحت قطعة العمل أقل تجانسًا ويتغير مع دخول الهواء عبر اللوح والأسطح المكشوفة والشقوق التي تُفتح حديثًا. لذلك لا تُعد الأبعاد الخارجية للمكوّن بديلًا موثوقًا للمساحة الفعّالة للتثبيت.
يمثل الشريط الطويل والضيق تحديًا مختلفًا عن الجزء المدمج ذي المساحة المسقطة المماثلة. فقوة القطع المؤثرة قرب طرف الشريط تولّد عزمًا يشجّع على الدوران. كما قد يؤدي الجيب الضحل إلى خفض الصلابة بما يكفي لثني الحافة إلى أعلى، مما يسمح بدخول مزيد من الهواء ويضعف التثبيت أكثر.
اجعل التقييم الأولي قائمًا على أصغر محيط نهائي، والسماكة المتبقية، والثقوب النافذة، ومواضع الجيوب، وتسلسل القطع. وأدرج نوع MDF الفعلي وحالة سطحه. فالألواح الخام والمطلية والألواح ذات الكثافات المختلفة تُظهر سلوكًا مختلفًا للتسرب والتلامس؛ ولا تثبت تجربة على لوح محكم الإغلاق الأداءَ على مخزون غير مطلي.
قيّم أداء المضخة عند ظروف التشغيل
يجب أن تنشئ أنظمة التفريغ فرق ضغط مع إزالة الهواء الداخل باستمرار. ويصف أقصى تفريغ حالة قريبة من طرف التدفق المنخفض لمنحنى أداء المضخة، بينما يصف تدفق الهواء الحر الطرف المقابل. ولا تمثل أي من القيمتين، إذا نُظر إليها منفردة، الأداء تحت تشكيلة MDF يحدث فيها تسرب.
المقارنة المفيدة هي تدفق الهواء المتاح عند تفريغ التشغيل المطلوب، مع احتساب الفواقد عبر المرشحات والأنابيب والصمامات والطاولة. فقد تحقق مضخة تفريغًا قويًا عند مدخل مغلق، لكنها تظل عاجزة عن الحفاظ على الضغط عند كشف مساحة كبيرة من لوح التضحية أثناء القطع. وعلى العكس، لا يفيد تدفق الهواء المرتفع كثيرًا إذا كان فرق الضغط الناتج صغيرًا جدًا بالنسبة إلى مساحة التلامس المتاحة للجزء.
احصل على بيانات الأداء وفق أساس الضغط نفسه. فالضغط المطلق والتفريغ نسبةً إلى الضغط الجوي كميتان مختلفتان، والخلط بينهما يجعل المقارنات مضللة. كما يحد الضغط الجوي المحلي من أقصى فرق ضغط متاح، وهو أمر مهم عند تركيب المعدات على ارتفاع.
قِس التفريغ عند مجمع الطاولة وكذلك قرب المضخة أثناء قطع ممثل لظروف الإنتاج. إذا كان التفريغ قويًا عند المضخة وضعيفًا عند الطاولة، فهذا يشير إلى وجود تقييد أو فواقد في نظام التوصيل. أما انخفاض الضغط في كلا الموقعين عند فتح المسارات المحيطية، فيشير إلى أن الهواء الداخل يتجاوز السعة المتاحة للنظام عند نقطة التشغيل تلك.
يحدّد لوح التضحية وتقسيم المناطق مسار تدفق الهواء
يجب أن يوزع لوح التضحية المسامي التفريغ مع إسناد قطعة العمل بانتظام. وتؤثر سماكته وكثافته وحالة سطحه وطريقة تجهيزه كلها في تدفق الهواء. فالمقاومة المفرطة تحد من سحب الهواء من تحت اللوح، بينما تزيد النفاذية المفرطة الطلب على التدفق في المناطق غير المغطاة. ولا توجد سماكة مثالية عامة للوح التضحية بمعزل عن المضخة والطاولة ونمط التداخل.
جهّز لوح التضحية وفقًا لتصميم الطاولة. عندما تحد طبقات سطح MDF من تدفق الهواء، يساعد تسوية الوجهين على إنشاء مسار أكثر اتساقًا عبر اللوح. وأحكم إغلاق الحواف التي قد تسمح بدخول هواء غير ضروري. وبعد إعادة التسوية، أعد تقييم الأداء؛ فتغيير السماكة يغيّر المقاومة، كما قد تنشئ الأخاديد المتراكمة مسارات تسرب بين منطقة القطع والمناطق المكشوفة.
تُعد الاستواءات مهمة بمعزل عن النفاذية. فاللوح المحدب أو لوح التضحية غير المستوي ينشئ فجوات تستهلك تدفق الهواء قبل تكوّن ضغط مفيد تحت الجزء. كما يقلل الغبار المحصور أسفل اللوح من ثبات التلامس. ولا تعالج زيادة سعة المضخة قطعة عمل تتأرجح فوق الحطام أو تمتد فوق تجويف غير مدعوم.
ينبغي أن تتوافق مناطق التفريغ مع تغطية اللوح والعمل المطلوب تثبيته. أغلق المناطق غير المستخدمة وغطِّ المساحات المسامية المكشوفة بقناع مناسب غير مسامي يبقى بعيدًا عن مسار الأداة. وتأكد من كيفية فصل مناطق الطاولة فعليًا؛ إذ يمكن لتدفق الهواء أن يعبر لوح تضحية مساميًا متصلًا حتى عندما تكون حجرة التفريغ السفلية مزودة بصمامات منفصلة.
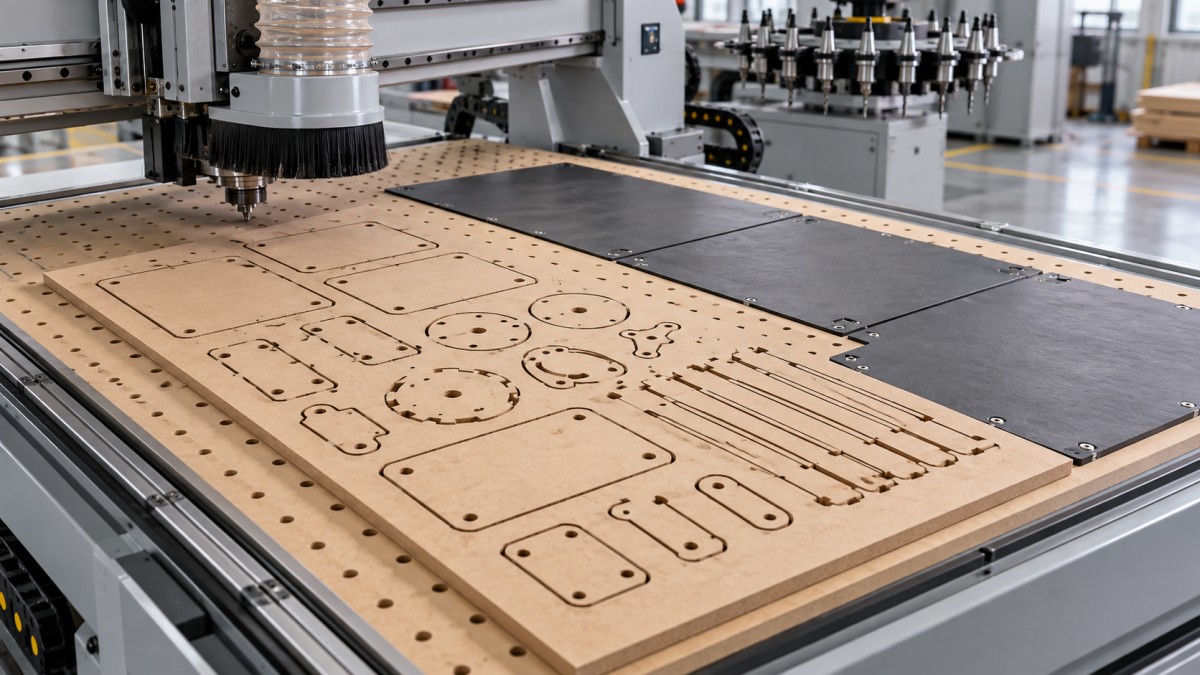
يوضح مخطط التخطيط المفيد المنطقة النشطة، وحدود اللوح، ولوح التضحية المكشوف، وآخر الأجزاء الصغيرة التي ستُفصل. وغالبًا ما يكشف ذلك عن عدم تطابق لا تظهره مواصفات المضخة: إذ يظل مكوّن صغير متصلًا بمصدر التفريغ نفسه الذي يخدم مساحة كبيرة مكشوفة، فيُستهلك جانب كبير من تدفق الهواء المتاح في معالجة التسرب بدلًا من التثبيت.
اختر طريقة التثبيت بناءً على القطع النهائي
التداخل المباشر على لوح تضحية مسامي يتيح مرونة في المواضع ولا يتطلب إعدادًا يُذكر للتركيبات. ويكون أداؤه أفضل عندما يحد مخطط التداخل من المساحة المكشوفة وتظل أصغر المكوّنات ثابتة أثناء التشطيب. ويجب إثبات الأداء بعد قطع الأجزاء المجاورة، لأن مسار الاختبار المبكر يواجه ظروف تسرب مختلفة عن المسار النهائي في التشكيلة.
التركيبة المزودة بحشية تركز التفريغ تحت مساحة محددة. ويجب أن تشكل الحشية مانع تسرب متصلًا داخل المحيط النهائي وأن تبقى بعيدة عن القواطع والثقوب المثقوبة والجيوب النافذة. وينبغي أن تمنع أسطح الإسناد انثناء MDF الرقيق داخل تجويف التفريغ. وفي الأجزاء الضيقة، قد يقلل عرض الحشية والخلوص من القاطع المساحة المفرّغة إلى حد كبير مقارنةً بما توحي به الأبعاد الخارجية.
يمكن أن يتسرب الهواء أيضًا عبر سماكة MDF الخام وحوافه، لذا فإن التركيبة المحكمة الإغلاق لا تعني تلقائيًا أن قطعة العمل محكمة الإغلاق. وإذا حال هذا التسرب دون التثبيت الكافي، فيلزم تقييم معالجة إحكام متوافقة أو طريقة تثبيت أخرى. ويجب أن تظل أي معالجة متوافقة مع متطلبات الربط أو الطلاء أو التشطيب اللاحقة.
القطع مع ترك قشرة رقيقة يُبقي طبقة رقيقة متصلة أسفل المحيط أثناء القطع الرئيسي. وتحافظ هذه الطبقة على اتصال اللوح وتحد من مسار تدفق الهواء المفتوح إلى أن تُجرى تمريرة تشطيب منفصلة. ويتوقف نجاحها على تفاوت سماكة المادة واستواء لوح التضحية ودقة مرجعية المحور Z. ولا توفر طبقة متبقية بسماكة اسمية حماية تذكر إذا سمحت التفاوتات الموضعية للقاطع باختراقها مبكرًا.
الألسنة تحافظ على وصلات مادية بعد قطع معظم المحيط. وهي مفيدة عندما لا يستطيع التفريغ وحده مقاومة الحركة، ولا سيما في المكوّنات الضيقة أو غير المنتظمة. وينبغي تحديد مواضع الألسنة مع مراعاة اتجاه قوى القطع وصلابة الوصلات المتبقية. ويصبح إزالة الألسنة وتنظيف الحواف جزءًا من عملية الإنتاج، خصوصًا عندما تبقى الحافة النهائية ظاهرة.
يمكن الجمع بين هذه الطرق. إذ يمكن تثبيت اللوح بالتفريغ ككل، وترك قشرة رقيقة أثناء التشكيل الأولي، واستخدام الألسنة للمكوّنات الأصعب. ويتوقف القرار على الوصلة التي تظل موثوقة حتى تعشيق الأداة للمرة الأخيرة، وعلى مقدار التشطيب الثانوي المقبول.
قد تغيّر استراتيجية القطع متطلبات التفريغ
تؤثر هندسة الأداة في اتجاه القوة. فالقاطع الحلزوني الصاعد يساعد على إخراج الرايش، لكنه يطبق مركبة قوة إلى أعلى تتحدى التثبيت. أما الهندسة الهابطة فتضغط السطح العلوي إلى أسفل، لكنها تتطلب إخراجًا مناسبًا للرايش، خصوصًا في الشقوق العميقة. ويجمع قاطع الضغط اتجاهي قطع متعاكسين؛ ويعتمد سلوكه على موضع الانتقال بين الاتجاهين بالنسبة إلى سماكة اللوح وعمق القطع.
لذلك لا يُعد قاطع الضغط حلًا تلقائيًا للأجزاء غير الثابتة. ففي الدخول الضحل أو عند اختيار عمق تمريرة غير مناسب، قد يهيمن الجزء السفلي الصاعد على التعشيق. ويجب النظر إلى اختيار الأداة ضمن تسلسل التمريرات الفعلي، بدلًا من استنتاج سلوكها من اسم القاطع.
أنهِ الجيوب الداخلية والثقب ما دام اللوح المحيط يدعم المكوّن، حيثما كان ذلك عمليًا. وأجّل الفصل الخارجي إلى ما بعد اكتمال هذه العمليات. واجعل حركات الدخول بعيدة عن الزوايا الهشة، وقيّم ما إذا كانت تمريرة التشطيب تطبق قوة جانبية في موضع يكون فيه الجزء أقل مقاومة للدوران.
لا يُعد خفض التغذية علاجًا موثوقًا للحركة. فالتغذية المنخفضة جدًا مقارنةً بسرعة المغزل تقلل سماكة الرايش وتشجع الاحتكاك والحرارة والغبار. ويشكّل القاطع الحاد وحمل الرايش المناسب والتعشيق المُتحكَّم به أساسًا أفضل للتقييم. كما ينبغي أخذ تآكل الأداة في الحسبان؛ فالإعداد الذي لا يثبت الجزء إلا باستخدام قاطع جديد لا يوفّر هامش تشغيل كافيًا.
اجعل تجربة الآلة تحاكي أصعب تشكيلة
تستخدم تجربة القبول المفيدة نوع MDF المقصود، والهندسة الصعبة الأصغر، وتسلسل القطع الإنتاجي. ولا يثبت قطع مستطيل كبير من لوح ما زال سليمًا إلى حد كبير إلا القليل بشأن المكوّنات الصغيرة التي تُفصل في مرحلة متأخرة من تشكيلة كثيفة.
سجّل تفاصيل كافية لتكرار النتيجة: سماكة اللوح وحالته، وتجهيز لوح التضحية، والمناطق المفتوحة، والتغطية، وهندسة القاطع، والتغذية، وسرعة المغزل، وأعماق التمريرات، ومواضع قياس التفريغ. وفي آلة ATC، أدرج تغييرات الأدوات المبرمجة ومراجع المحور Z. فقد يؤدي طول أداة غير صحيح إلى إزالة القشرة الرقيقة المقصودة أو إلى قطع لوح التضحية بعمق، مما يغيّر التثبيت والتسرب معًا.
أثناء التجربة، ميّز بين أنماط الأعطال:
- تشير الحركة عند نقاط الاختراق النهائي فقط إلى فقدان فعالية التثبيت أو قوة تشطيب غير ملائمة أو وصلة متبقية غير كافية.
- يشير الانخفاض الواسع في تفريغ الطاولة عند فتح المسارات المحيطية إلى زيادة التسرب أو عدم كفاية التدفق عند الضغط المطلوب.
- تحرك جزء واحد بينما تظل الأجزاء القريبة ثابتة. افحص الاستواء الموضعي والغبار والهندسة ومسار الضغط تحت ذلك المكوّن.
- تتدهور الحواف من دون حركة قابلة للقياس للجزء. افحص حالة الأداة وإخراج الرايش ومعلمات القطع قبل تغيير نظام التفريغ.
حدّد القبول بالاستناد إلى موضع الجزء القابل للقياس والنتائج البُعدية وحالة الحواف ونجاح التثبيت في كامل التشكيلة. وأدرج حملًا ممثلًا للمرشح وقاطعًا صالحًا للخدمة مع تآكل واقعي. وإذا ظل أصغر مكوّن ثابتًا فقط ما دامت مادة اللوح المجاورة سليمة، فستظل العملية بحاجة إلى استراتيجية فصل معدّلة أو تركيبة أو وصلة مادية قبل اعتماد إعدادات الإنتاج النهائية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.