


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
التعشيق باستخدام CNC أم المنشار اللوحي: أي إعداد يناسب مصنع خزائنك؟
اختر ماكينة CNC للتعشيش عندما تتضمن طلبات الخزائن قطعًا متنوعة وتغييرات متكررة في التصميم، أو تتطلب قدرًا كبيرًا من الثقب أو التفريز على الوجه. وتكون منشرة العوارض خيارًا أنسب عندما يتركز الإنتاج على ألواح مستطيلة ذات أبعاد متكررة، مع توافر عدد كافٍ من أنماط القطع المتطابقة للاستفادة من القطع المكدس. وإذا كان حجم العمل في كلا المسارين كبيرًا، فيجدر تقييم إعداد مشترك، ولكن بعد التأكد من قدرة عمليات الثقب وتلبيس الحواف ومناولة المواد على استيعاب طاقة القطع الإضافية.
المقارنة المفيدة هي عدد مكونات الخزائن المكتملة في الوردية. فسرعة القطع وحدها لا تشمل الفرز والثقب ووضع الملصقات وإعادة العمل. عند مقارنة حلول النجارة لمصانع الخزائن، ابدأ بملفات الطلبات الفعلية وتتبّع العمل اللازم لتحويل الألواح الكاملة إلى قطع جاهزة للتجميع.
دع مزيج الطلبات يحدد طريقة القطع
يواجه المصنع الذي ينتج مطابخ حسب الطلب تحديًا مختلفًا في القطع عن مصنع يصنع هياكل خزائن متكررة. فكلاهما يعالج ألواح MDF والخشب الرقائقي والألواح المكسوة بطبقة زخرفية، لكن فرص تجميع القطع في دفعات تختلف اختلافًا كبيرًا.
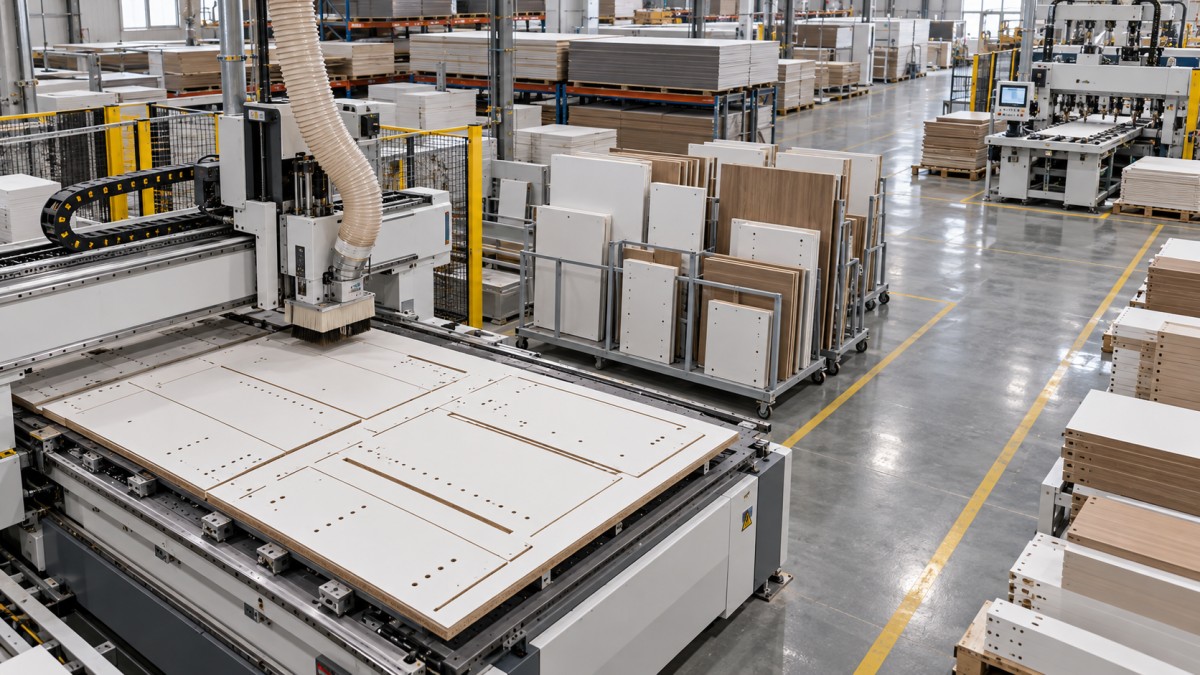
يرتّب التعشيش المكونات على اللوح ويشغّلها باستخدام ماكينة تفريز. ويمكن وضع الرفوف المستطيلة على اللوح نفسه مع الألواح ذات الأشكال الخاصة وفتحات الخدمات والقطع التي تتطلب أخاديد على الوجه. وعندما يتيح تكوين الماكينة تنفيذ العمليات المطلوبة، تتم عمليات القطع والتشغيل على الإعداد نفسه وبمرجع إحداثيات واحد. وهذا يقلل المناولة المنفصلة، إلا أن تغيير الأدوات والثقب يظلان يستهلكان وقت الدورة.
تقطع منشرة العوارض الألواح عبر تسلسلات قطع مستقيمة. وتظهر أكبر ميزة إنتاجية لها عندما يمكن تكديس الألواح المتوافقة وقطعها معًا. ويتطلب ذلك تطابق المادة والسماكة واتجاه التشطيب ونمط القطع. ولا يعني ارتفاع حجم الألواح اليومي تلقائيًا إمكانية تكوين أكوام مجدية؛ إذ قد تؤدي كثرة الديكورات والأبعاد المختلفة إلى تشغيل المنشرة لمعظم الوقت على ألواح مفردة.
كما أن توافق الدفعات له تكلفة على الجدولة. فقد يؤدي انتظار توافر عدد كافٍ من الطلبات المتطابقة لملء كومة إلى تأخير الخزائن العاجلة. قيّم القطع المكدس وفق كميات الإطلاق التي يقبلها المصنع فعليًا، بدلًا من افتراض توافر كل الألواح المتطابقة في الوقت نفسه.
قارن مسار الإنتاج حتى الوصول إلى قطعة جاهزة للتجميع
خذ جانب خزانة يتطلب قطعًا محيطيًا، وثقوبًا لدعامات الرفوف، وأخدودًا للوح الخلفي، وثقوبًا للوصلات في حوافه. يمكن لماكينة CNC للتعشيش مجهزة بأدوات ثقب مناسبة تنفيذ عمليات الوجه التي يمكن الوصول إليها بينما يظل اللوح على الطاولة. وقد تظل ثقوب الحواف بحاجة إلى ماكينة أخرى أو وحدة تشغيل مناسبة. أما السمات الموجودة على الجانب السفلي فتتطلب إعدادًا ثانيًا، ما لم يكن ترتيب الإنتاج مصممًا خصيصًا لمعالجتها.
بعد القطع بمنشرة العوارض، يجب أن يمر جانب الخزانة نفسه بمعدات الثقب وعمل الأخاديد. ويمكن لماكينة ثقب مخصصة تنفيذ هذه العمليات بكفاءة، خصوصًا للمكونات المتكررة، لكن وقت تحميلها وطابورها وطاقتها يجب أن تدخل في المقارنة. فالمنشرة السريعة التي تغذي محطة ثقب مثقلة بالأعمال تزيد الإنتاج قيد التشغيل من دون زيادة إنتاج الخزائن.
لكل عائلة قطع نموذجية، سجّل مسار العمل كاملًا: إخراج اللوح من المخزن، والقطع، والتفريغ، والتعريف بالقطع، والتشغيل الثانوي، والتسليم إلى ماكينة تلبيس الحواف. قِس إشغال الماكينة والعمالة المباشرة معًا. فقد تتطلب دورة القطع الآلية متابعة مستمرة أثناء التفريغ، بينما تتيح دورة تعشيش أطول وقتًا لأعمال أخرى إذا سمح التخطيط وإجراءات العمل الآمنة بذلك.
من السهل خصوصًا التقليل من شأن الفرز. فقد يحتوي اللوح المعشّش على قطع تخص عدة خزائن، بينما تنتج كومة المنشرة قطعًا متكررة يجب فصلها حسب الطلبات. ولا يضمن أي من الترتيبين تدفقًا منظمًا في المراحل اللاحقة. يجب أن تظل الملصقات مقروءة خلال العمليات التالية، وأن تحدد القطعة واتجاهها ووجهتها التالية.
يتغير مردود المواد بحسب الأدوات والمناولة
يمكن لبرامج التعشيش ترتيب الأشكال غير المنتظمة بكفاءة، لكن قطر أداة التفريز يفرض مسافات بين المكونات. وعادةً ما يزيل نصل المنشار شريطًا أضيق من المادة، إلا أن تخطيط القطع تقيده تسلسلات القطع المستقيمة المسموح بها. ولا تتمتع أي من الطريقتين بميزة تلقائية في المردود مع جميع طلبات الخزائن.
قارن نتائج التحسين باستخدام كميات الطلبات وأحجام الألواح وقيود اتجاه العروق وهوامش التشذيب وقواعد البقايا نفسها. وأدرج القطر الفعلي لأداة التفريز أو عرض القطع الذي يزيله المنشار. لا يكون التخطيط الذي يدوّر واجهات الخشب لتحسين نسبة الاستفادة صالحًا إذا كان التصميم يتطلب اتجاهًا موحدًا للعروق.
تحتاج البقايا المقطوعة إلى تعريف واقعي أيضًا. فلا تصبح البقية المستطيلة مخزونًا مفيدًا إلا إذا سُجلت مادتها وسماكتها وأبعادها وموقع تخزينها، وأصبحت متاحة لعمليات التحسين اللاحقة. وإلا فقد يخفي مردود المواد المعلن أكوامًا متزايدة من مواد غير متتبعة. وينبغي تقييم قصاصات التعشيش الصغيرة وشرائط المنشار الضيقة وفق ممارسات إعادة الاستخدام الفعلية في المصنع.
تكشف القطع الصغيرة حدودًا مختلفة للعملية
على طاولة التعشيش، تقل المساحة المتاحة لتثبيت المكون الصغير بالتفريغ. وتؤثر استواء الألواح وحالة لوح التضحية والتسرب ونفاذية المادة وتسلسل إزالة المواد المحيطة، كلها، في ثبات القطعة. وقد تؤدي حركة القطعة قرب نهاية القطع إلى إفساد الأبعاد أو جودة الحافة، حتى عندما يظل تحديد موضع الماكينة دقيقًا.
يمكن لتحسين الثبات ترك طبقة رقيقة من المادة لتمرير نهائي، أو الإبقاء على ألسنة تثبيت، أو تغيير تسلسل القطع. ولكل طريقة مفاضلة: فالتمرير الإضافي يستغرق وقتًا، والألسنة تحتاج إلى إزالة، كما يجب أن يحافظ الفصل النهائي على الحافة المشطبة. اختبر الطريقة باستخدام أصغر القطع المتكررة في مزيج الإنتاج.
في المعالجة بمنشرة العوارض، قيّم مناولة الشرائط الضيقة وأبعاد التثبيت الدنيا والدعم أثناء القطوع النهائية. يجب ألا يتجاوز ارتفاع الكومة حدود تشغيل الماكينة، كما ينبغي إثبات جودة مقبولة عبر كامل الكومة. ولا يثبت الحد الأقصى المعلن لارتفاع القطع أن كل مادة وكل ترتيب للأكوام سيعطيان قطعًا مقبولة الجودة.
اختبر جودة الحواف في ظروف الإنتاج
تفرض الألواح المغطاة بالميلامين والألواح المكسوة بالقشرة والخشب الرقائقي متطلبات مختلفة على الأدوات. وفي ماكينة التفريز للتعشيش، تؤثر هندسة الأداة واتجاه القطع والتغذية وسرعة عمود الدوران وعمق القطع في تقشر السطح وتشطيب الحافة. ويتطلب قاطع الضغط تشغيلًا مناسبًا لهندسة القطع الخاصة به؛ فتركيبه وحده لا يضمن نظافة الأسطح.
وفي منشرة العوارض، يؤثر اختيار النصل ومحاذاة نصل التخديد وضغط القطع ودعم اللوح في النتيجة. افحص السطحين العلوي والسفلي، وخلال تجارب القطع المكدس افحص القطع من مواضع مختلفة في الكومة. فقد يخفي اللوح العلوي النظيف تقشرًا في الألواح تحته.
ينبغي أن يمتد القبول إلى مرحلة تلبيس الحواف. فالحافة المفروزة الخشنة ظاهريًا ليست بالضرورة غير مناسبة، كما أن الحافة المنشورة التي تبدو ناعمة لا تثبت صحة الأبعاد أو التعامد. مرّر قطع التجربة عبر ماكينة تلبيس الحواف المقصودة باستخدام سماحية التشطيب المخطط لها، وقيّم الحافة الناتجة وخط الغراء وفق مواصفات الخزانة.
يجب أن تشمل تجارب الأبعاد الألواح الطويلة والقطع الضيقة والمكونات التي تتطلب إعدادًا ثانيًا. سجّل الأبعاد النهائية والتعامد إلى جانب مواضع الثقوب بالنسبة إلى الحواف. وفي التعشيش، تحقّق من مرجع الحافة النهائية بعد أي تفريز مسبق في ماكينة تلبيس الحواف؛ فالمادة التي تُزال في هذه المرحلة تغيّر العلاقة بين الثقوب المحفورة مسبقًا والحافة النهائية.
موضع المنشار المنزلق ذو الطاولة
يؤدي المنشار المنزلق ذو الطاولة دورًا مختلفًا عن منشرة العوارض الآلية. ففي مصنع يعتمد على التعشيش أو الإنتاج بمنشرة العوارض، يمكن استخدامه لقطع العينات والقطوع المائلة العرضية وإعادة العمل التي من شأنها تعطيل الدفعات المجدولة.
على سبيل المثال، يبلغ الحد الأقصى لطول القطع في ZD3200 3200 mm، ويبلغ عرض القطع بين النصل ومسطرة القطع الطولي 1250 mm، كما يمكن إمالة النصل يدويًا من 45° إلى 90°. ويبلغ الحد الأقصى المحدد لارتفاع القطع 80 mm عند 90° و55 mm عند 45°. وتصف هذه الأبعاد نطاق القطع، لكنها لا تثبت توافر التموضع الآلي أو أداء معالجة الأكوام أو إنتاجية مماثلة لمنشرة العوارض.
يمكن لتخصيص الأعمال العرضية لمنشار منفصل حماية جدول الإنتاج الرئيسي. لكن هذا الترتيب يتطلب أيضًا مساحة كافية لمناولة الألواح بأمان وآلية واضحة لإعادة القطع البديلة إلى الطلب الصحيح.
يمكن للبرمجيات ومساحة أرضية المصنع تغيير الإعداد المفضّل
يتطلب تركيب التعشيش ما هو أكثر من ملفات رسم متوافقة. يجب أن يحافظ الربط بين تصميم الخزائن وقواعد التشغيل وتعريفات الأدوات ومعالج ما بعد المعالجة الخاص بالماكينة على الأبعاد وأعماق الثقب والأخاديد واتجاه القطع. ولا يثبت استيراد الملف بنجاح الكثير إذا كانت سمات التشغيل تتطلب تصحيحًا يدويًا متكررًا.
في إنتاج منشرة العوارض، قيّم تحسين القطع بالاقتران مع بيانات الثقب في المراحل اللاحقة. يجب أن تربط معرّفات القطع قائمة القطع ببرنامج التشغيل الصحيح. وإلا فإن الوقت الذي توفره عملية تحديد المقاسات يضيع في اختيار البرامج والقياس والفرز.
اختبر مراجعة تصميم متأخرة ضمن العرض التوضيحي. غيّر عرض الخزانة أو ترتيب الوصلات، ثم تتبّع التحديث عبر التحسين والملصقات وملفات التشغيل. يحتاج سير العمل إلى طريقة موثوقة لمنع بقاء القطع أو البرامج المستبدلة قيد الإنتاج.
ينبغي أن تستند مقارنات المساحة إلى مخططات تشغيلية فعلية. أدرج تخزين الألواح وإمكانية الوصول للتحميل وطاولات التفريغ وتخزين البقايا ووصلات شفط الغبار وطوابير الانتظار أمام الماكينات الثانوية. يتطلب التعشيش أداءً كافيًا للتفريغ وصيانة لوح التضحية؛ أما تخطيط منشرة العوارض فيحتاج إلى مساحة لمناولة الألواح وترتيب التغذية المختار. تحقّق من متطلبات الكهرباء والهواء المضغوط وشفط الغبار وفق التكوينات المقترحة.
احسم الاختيار بتجربة إنتاجية
تتضمن التجربة المفيدة طلبًا اعتياديًا وطلبًا صعبًا وقطعًا بديلة يُفرج عنها على نحو منفصل. قدّم بيانات المصدر ومعايير القبول نفسها لكل إعداد مقترح. وأدرج ألواحًا ممثلة ومكسوة بطبقة زخرفية أو من الخشب الرقائقي، وأصغر المكونات المتكررة، والقطع الحساسة لاتجاه العروق، وسمات الثقب أو التفريز التي تحدد حجم العمل الثانوي.
سجّل عدد القطع المقبولة في الساعة الفعلية، ووقت العمل المباشر، والمواد المستهلكة، والعمل المتبقي بعد القطع. حدّد سبب إخفاق أي قطعة؛ فالحركة أو التقشر أو البيانات غير الصحيحة أو خطأ الأبعاد أو مشكلات التعريف تتطلب معالجات مختلفة. وأظهر بوضوح في النتائج وقت الإعداد وتغيير الأدوات والتفريغ والفرز.
يصبح الإعداد المشترك مبررًا عندما يتمكن عبء العمل المستطيل المتكرر من إبقاء المنشرة منتجة، بينما تشغل القطع المتنوعة أو كثيفة التشغيل ماكينة CNC للتعشيش. حدّد قاعدة توجيه القطع قبل إضافة الماكينتين، وتأكد من قدرة المراحل اللاحقة على استيعاب إنتاجهما المشترك. ينبغي أن يستند الاختيار النهائي إلى التدفق المثبت للقطع المقبولة عبر المصنع، مع توفير سعة كافية في العملية التالية لتحويل إنتاج القطع إلى خزائن مكتملة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.