


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
عندما يقلل تكامل خط إنتاج الأعمال الخشبية من مناولة المواد
غالبًا ما يُعامل مناولة المواد باعتبارها مسألة ثانوية في مصانع الأعمال الخشبية لأنها لا تقوم مباشرة بقطع اللوح أو ثقبه أو تلبيسه بالحواف أو تشطيبه. ومع ذلك، في إنتاج أثاث الألواح، يمكن أن يستهلك التحميل والتفريغ والتكديس والبحث وإعادة التموضع المتكرر وقتًا أكثر من دورة التشغيل الآلي نفسها. ولا تقتصر التكلفة على العمالة. فكل عملية نقل غير ضرورية تزيد من احتمال تلف السطح، وتوجيه الأجزاء إلى مسار خاطئ، وأخطاء التعريف، وعدم توازن الإنتاج، وتراكم العمل قيد التشغيل.
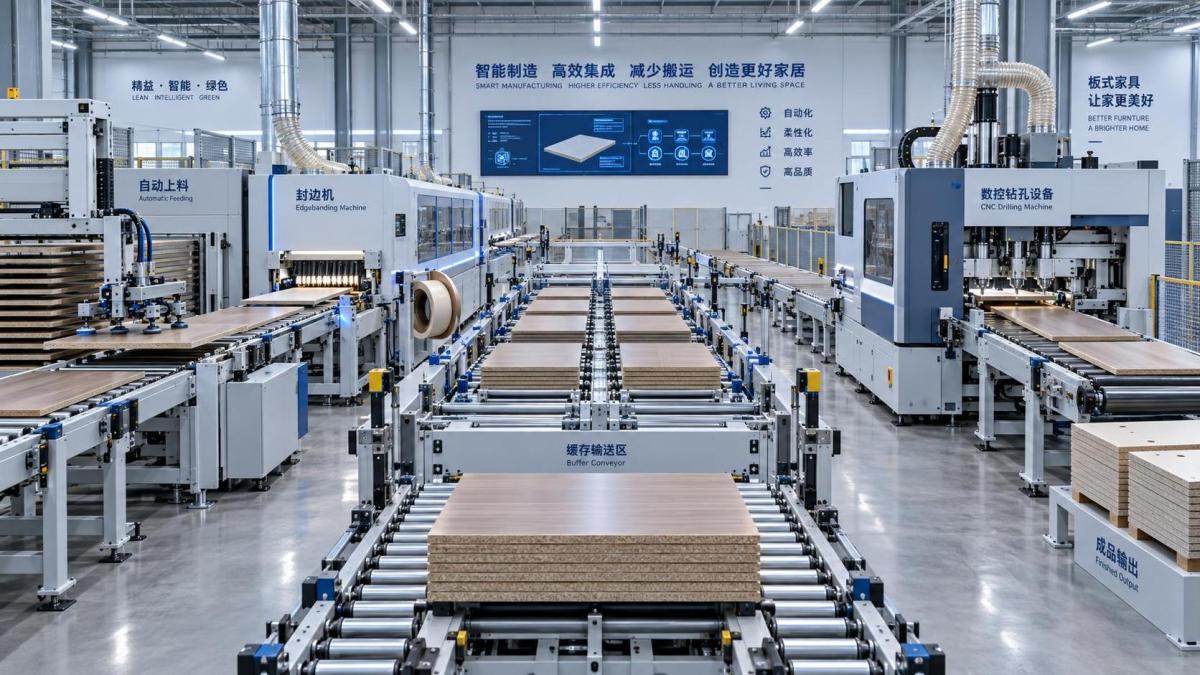
يقلل تكامل خط إنتاج الأعمال الخشبية هذه الخسائر من خلال التعامل مع الآلات وأنظمة النقل والمخازن المؤقتة وبيانات الإنتاج كنظام تشغيل واحد، بدلًا من اعتبارها مشتريات معدات منفصلة. ولا يتمثل الهدف في ربط كل آلة بالناقلات، بل في إزالة خطوات المناولة التي لا تضيف قيمة مع الحفاظ على المرونة اللازمة لتشكيلة المنتجات وحجم الدفعات وتخطيط المصنع.
أين تتراكم مناولة المواد فعليًا
في ورشة غير مترابطة، قد يُنقل اللوح عدة مرات قبل أن يصبح مكوّنًا نهائيًا. بعد القطع، قد يقوم المشغل بفرز الأجزاء حسب الطلب، وتكديسها على عربة، ونقلها إلى تخزين مؤقت، ثم العثور عليها مرة أخرى لتلبيس الحواف، ثم نقلها إلى الثقب أو التفريز. وإذا كانت الآلة التالية مشغولة، تنتظر الأجزاء. وإذا تعرض ملصق للتلف أو تم إنشاء كومة مختلطة، فقد تستقبل العملية التالية مكونات غير مكتملة أو غير صحيحة.
غالبًا ما تُقبل هذه الحركات باعتبارها أمرًا طبيعيًا لأن كل عملية نقل منفردة تبدو بسيطة. وتظهر المشكلة عند قياس المسار بأكمله: زمن المناولة لكل لوح، وزمن الانتظار بين العمليات، وعدد مرات اللمس، والمسافة المقطوعة، وحجم العمل قيد التشغيل الذي يشغل مساحة الأرضية. قد يحتوي الخط على آلات فردية ذات كفاءة، ومع ذلك يعاني من انخفاض الإنتاجية الفعلية لأن المواد لا تصل إلى العملية الصحيحة بالتسلسل الصحيح.
يكون ضغط المناولة مرتفعًا بشكل خاص في إنتاج الخزائن وخزائن الملابس وأثاث المكاتب والألواح المخصصة، حيث قد يتضمن الطلب الواحد العديد من أحجام المكونات ومعالجات الحواف وأنماط الثقوب ومتطلبات التجهيزات. ولا يكون تدفق المواد ببساطة «قطع ثم معالجة». فقد تتطلب الأجزاء المختلفة مسارات مختلفة، وبعض العمليات يجب أن تتم بتسلسل محدد. ويهم التكامل لأنه ينشئ مسارًا مضبوطًا لهذه الأجزاء بدلًا من الاعتماد على الذاكرة اليدوية والفرز البصري.
التكامل هو تصميم للتدفق، وليس مشروع ناقلات
من الأخطاء الشائعة تعريف التكامل بوجود ناقلات التغذية والتفريغ الأوتوماتيكية. يمكن للناقلات أن تقلل من حمل المواد، لكنها لا تعالج مسار إنتاج سيئ التصميم. وإذا تعارض تسلسل الآلات مع التدفق الفعلي للأجزاء، فقد يجعل نظام النقل الآلي الاختناقات تتحرك بسرعة أكبر بدلًا من إزالتها.
يبدأ التكامل الفعّال لخط إنتاج الأعمال الخشبية بمسار قطعة العمل. ولكل عائلة من الأجزاء، يحتاج المصنع إلى تحديد ما يحدث بعد القطع، وأي الحواف تتطلب التلبيس، وما إذا كان الثقب يتم قبل معالجة الحواف أو بعدها، وأين يلزم الفحص، وكيف تُجمع الأجزاء المكتملة للتجميع أو التعبئة. وفقط بعد وضوح هذا المسار يمكن اختيار المستوى المناسب من الأتمتة.
بالنسبة لتشكيلة مستقرة نسبيًا من أثاث الألواح، قد تربط خلية مترابطة بين تقطيع الألواح وطباعة الملصقات وتلبيس الحواف والثقب من خلال معدات التغذية/التفريغ، وأجهزة التقليب، وناقلات الإرجاع، أو التوجيه الآلي. أما في العمليات ذات التنوع الأعلى، فقد يكون الحل الأفضل هو مناطق مخازن مؤقتة مضبوطة وإرسال العمل بالاعتماد على الباركود بدلًا من خط مستمر جامد. والمبدأ واحد: ينبغي أن تتحرك المادة لأن العملية التالية جاهزة، لا لأن المشغل وجد مكانًا مؤقتًا لوضعها.
تأتي أكبر المكاسب عادة من تقليل مرات اللمس
يُناقش تقليل مناولة المواد كثيرًا من حيث توفير العمالة، لكن العمالة ليست سوى عنصر واحد. فاللوح الذي يتعامل معه عدد أقل من الأشخاص والأجهزة يكون أقل عرضة لتلف الزوايا وخدوش الصفائح والتوجيه الخاطئ وفقدان هوية الطلب. وتكون هذه المخاطر ذات أهمية خاصة بعد قطع الأسطح الزخرفية أو تلبيس حوافها أو ثقبها، عندما قد تكون إعادة العمل مكلفة وقد يؤدي الجزء البديل إلى تعطيل مجموعة طلب كاملة.
كما أن تقليل نقاط اللمس يحسن انضباط الإنتاج. فعندما يغادر اللوح منشارًا جسريًا أو خلية تفريز متداخل بمعرّف قابل للقراءة، ويتبعه هذا المعرّف خلال تلبيس الحواف والثقب، يمكن للخط الحفاظ على علاقة أوضح بين الجزء المادي وتعليمات إنتاجه. ولم يعد المشغلون بحاجة إلى الاعتماد فقط على الملاحظات المكتوبة بخط اليد أو موضع التكديس أو تذكر أولويات اليوم.
والنتيجة العملية ليست بالضرورة مصنعًا يعمل دون إشراف كامل. ففي العديد من المنشآت، يظل الأشخاص ضروريين لفحوصات الجودة ومعالجة الاستثناءات وعمليات التحويل والتحكم في الأدوات والإشراف على العمليات. ويغير التكامل كيفية استخدام وقتهم. فبدلًا من نقل الألواح والبحث عن العمل، يمكن تركيز العمالة على المهام التي تتطلب حكمًا وتقديرًا.
يحدد توازن الآلات ما إذا كان التكامل يساعد أم يكشف عن اختناق
يجعل ربط العمليات حالات عدم التوازن أكثر وضوحًا. فإذا كانت طاقة القطع أعلى بكثير من طاقة تلبيس الحواف، فسيؤدي الاتصال المباشر بسرعة إلى إنشاء طابور انتظار. وإذا كان الثقب أبطأ من العملية السابقة، فقد تتراكم الأجزاء في المخازن المؤقتة، ويستبدل المصنع ببساطة الأكوام اليدوية بازدحام آلي.
وهذا ليس سببًا لتجنب التكامل. بل هو سبب لتحديد حجم الخط وفقًا لظروف التشغيل الفعلية بدلًا من مخرجات الآلات الاسمية. فالمقياس ذي الصلة ليس أقصى سرعة تغذية معروضة في مواصفات الآلة، بل المخرج القابل للاستخدام عبر المزيج المقصود من أبعاد الألواح وبرامج الحواف وأنماط الثقوب وفترات الإعداد وتدخلات المشغلين.
غالبًا ما يكون تلبيس الحواف نقطة حرجة لأن زمن المعالجة يتغير حسب طول الحافة ونوع الشريط ونظام الغراء ومتطلبات التشذيب ومعالجة الزوايا وعمليات التنظيف. وقد يختلف الثقب والتفريز أيضًا بشكل كبير وفقًا لعدد الثقوب وعمليات الأخاديد وأنماط التجهيزات واتجاه الجزء. وقد يفشل خط صُمم استنادًا فقط إلى تقديرات عدد الألواح في الساعة عندما يحتوي مزيج منتجات جديد على مكونات ضيقة أكثر، أو تلبيس حواف من أربع جهات أكثر، أو أنماط ثقوب أكثر تعقيدًا.
لذلك، لا تمثل المخازن المؤقتة اعترافًا بسوء التخطيط. فالمخازن المؤقتة المصممة بشكل صحيح تستوعب التباين الطبيعي في التوقيت، وتسمح للآلات بمواصلة العمل خلال الانقطاعات القصيرة، وتحمي المعدات السابقة من التوقف الفوري عندما تحتاج عملية لاحقة إلى اهتمام. والتمييز المهم هو بين مخزن مؤقت مضبوط بسعة محددة وحالة أجزاء قابلة للتتبع، ومنطقة تراكم غير مضبوطة تفقد فيها الألواح تسلسل الطلبات.
تعريف الأجزاء لا يقل أهمية عن النقل المادي
يمكن للأتمتة المادية دون التحكم في المعلومات أن تسبب ارتباكًا مكلفًا. فقد ينقل الناقل جزءًا بسرعة، لكنه لا يستطيع تحديد ما إذا كان ينبغي معالجة ذلك الجزء أو احتجازه أو إعادة تشغيله أو تحويله إلى مسار آخر، ما لم يعرف الخط هويته ومساره.
لذلك تُعد الملصقات والباركود والماسحات الضوئية وبرامج الإنتاج عناصر أساسية في الخط المتكامل. وعلى المستوى الأساسي، يحتاج كل لوح إلى معرّف فريد مرتبط بأبعاده ومادته وتعليمات تلبيس الحواف وبرنامج التشغيل ومرجع الطلب وحالة العملية. ويجب أن يبقى المعرّف قابلًا للقراءة بعد العمليات المتوقع أن يتحملها. ويهم موضع الملصق: فالملصق الموضوع في منطقة ستُلبّس حافتها أو تُثقب أو تُنظف أو تُشذّب قد لا يكون متاحًا عند الحاجة إليه في المراحل اللاحقة.
ينبغي أن يأخذ نظام التحكم في الحسبان الاستثناءات أيضًا. فقد يُرفض لوح بسبب تكسّر الحافة أو تلف السطح أو تلبيس حواف غير صحيح أو عطل تشغيل أو توقف أمان من المشغل. وإذا كان منطق العملية الوحيد يفترض أن كل لوح يتحرك إلى الأمام بصورة طبيعية، فقد يؤدي استثناء واحد إلى كسر تسلسل الطلب. وتتضمن خطة التكامل القابلة للاستخدام مسارات لإعادة العمل وإجراءات تحرير يدوية وطريقة لتحديث سجل الإنتاج عند تصنيع مكوّن بديل.
وهذا أحد الأسباب التي تجعل توافق البرامج يستحق التدقيق نفسه الذي تستحقه واجهات الآلات. فالسؤال الأساسي ليس فقط ما إذا كانت الآلات الفردية تمتلك اتصالات شبكية، بل ما إذا كان تحسين القطع ووضع الملصقات وبرامج الآلات وتتبع المواد وإدارة الطلبات تستخدم بيانات متسقة. إذ يمكن لإعادة الإدخال اليدوي بين الأنظمة أن تعيد الأخطاء ذاتها التي كان التكامل المادي يهدف إلى إزالتها.
لقرارات التخطيط آثار طويلة الأمد
غالبًا ما تبدأ المصانع بمشكلة وضع الآلات: أين يمكن أن تتسع كل وحدة؟ ونقطة البداية الأفضل هي التدفق المقصود للألواح والأجزاء والمشغلين والعربات ووصول الصيانة واستخراج الغبار وتجهيز المكونات النهائية. وقد يصبح من الصعب تشغيل تخطيط يقلل المسافة بين الآلات لكنه يعيق وصول الرافعات الشوكية أو تغيير الأدوات أو أعمال الإصلاح أو الحركة الآمنة للمشغلين.
يُعد تخزين الألواح الخام والقطع عادة نقطتي بداية منطقيتين لتحليل التدفق، لكن نهاية الخط تتطلب اهتمامًا مساويًا. بعد الثقب، أين تنتظر المكونات للتجميع؟ هل تُحفظ الأطقم المكتملة معًا؟ هل يمكن فصل أجزاء الطلبات المختلفة دون الحاجة إلى مساحات تجهيز كبيرة؟ وإذا لم يستطع التجميع أو التعبئة استيعاب المخرجات بالوتيرة نفسها، فقد ينشئ قسم التشغيل المتكامل مشكلة مخزون لاحق أكبر.
ينبغي تضمين المرافق مبكرًا. إذ يمكن أن تؤثر قدرة استخراج الغبار وجودة الهواء المضغوط والحمل الكهربائي وموثوقية الشبكة وحالة الأرضية وترتيبات الحماية من الحرائق ووصول الخدمة، جميعها، في أداء معدات المناولة الآلية. قد تبدو أجهزة النقل بسيطة، لكن توافرها يعتمد على المستشعرات والمحركات ووحدات التحكم والمحاذاة الميكانيكية وظروف التشغيل النظيفة. وقد ينشئ نظام مناولة مواد لا يمكن صيانته دون إيقاف الخط بأكمله مخاطر تشغيلية يمكن تجنبها.
التكامل الجامد ليس دائمًا الإجابة الصحيحة
تكون أقوى مبررات النقل المباشر من آلة إلى آلة عندما تكون مسارات الأجزاء قابلة للتكرار، ويكون الحجم كافيًا لإبقاء العمليات المتصلة نشطة، ويتبع تصميم المنتج منطقًا متسقًا نسبيًا. وفي هذه الظروف، يمكن أن يؤدي تقليل عمليات النقل اليدوي إلى تحسين الإيقاع وقابلية التتبع واتساق المخرجات.
ومع ذلك، قد لا يكون الخط شديد الجمود مناسبًا للعمليات التي تغير مواد الألواح باستمرار، أو تنتج أشكالًا غير منتظمة، أو تشغّل دفعات صغيرة مخصصة، أو تتطلب قدرًا كبيرًا من الحرفية اليدوية بين مراحل التشغيل. وفي هذه الحالات، قد توفر الخلايا المعيارية تحكمًا أفضل. ويمكن لمنشار أو آلة تفريز متداخل تغذية المكونات المعرّفة إلى مخازن مؤقتة منظمة؛ كما يمكن لخلايا تلبيس الحواف والثقب سحب العمل حسب الأولوية؛ ويمكن للعربات أو معدات المناولة المساعدة ربط العمليات التي لا تبرر وجود ناقلات دائمة.
لذلك ينبغي تقييم التكامل باعتباره طيفًا. ففي أحد طرفيه يوجد الانضباط الأساسي للعملية: أجزاء موسومة، وعربات معيارية، ومناطق تجهيز محددة، وقواعد توجيه واضحة. وفي الوسط توجد خلايا مترابطة مزودة بناقلات إرجاع وتغذية/تفريغ آلي ومعالجة موجهة بالباركود. وفي أعلى مستوى توجد أنظمة التخزين الآلي والمناولة الروبوتية والجدولة المركزية للإنتاج وتبادل البيانات في حلقة مغلقة. وتعتمد النقطة المناسبة على تكلفة المناولة وتكلفة الأخطاء وتشكيلة المنتجات والقدرة على استدامة النظام بعد التركيب.
تقييم الاستثمار بما يتجاوز سعر الآلة
ينبغي أن تقارن دراسة الجدوى التكلفة الحالية والمستقبلية للتدفق، لا أن تقارن ببساطة سعر الآلات الفردية بسعر الخط المتكامل. وتشمل الأسئلة المرجعية ذات الصلة: كم مرة يُناوَل المكوّن النموذجي، وكم من الوقت ينتظر بين العمليات، وكم من مساحة الأرضية تشغلها الأكوام الوسيطة، ومدى تكرار إعادة تصنيع الأجزاء بسبب أخطاء التوجيه أو التعريف، وعدد مرات انتظار عملية لعملية أخرى.
ينبغي تقييم السعة على مستوى المكونات المكتملة القابلة للبيع، وليس الألواح المقطوعة أو أمتار الحواف الملبسة. فقد تنتج آلة سابقة عددًا كبيرًا من الأجزاء بينما تكون العمليات اللاحقة مقيدة. وتأتي القيمة التجارية للخط من عدد المكونات الصحيحة والقابلة للتتبع والجاهزة للتجميع التي تُفرج ضمن نافذة الإنتاج المطلوبة.
تشمل تكلفة التنفيذ أيضًا تغييرات التخطيط ووقت التوقف أثناء التركيب وترقيات الكهرباء والاستخراج وتكامل البرامج وتدريب المشغلين وتخطيط قطع الغيار ودعم التشغيل الأولي. ويجري التعامل مع هذه العناصر أحيانًا باعتبارها نفقات هامشية، لكنها تؤثر في وصول النظام إلى تشغيل مستقر. وقد تصبح تكلفة المعدات الأولية الأقل أقل جاذبية إذا تطلبت تدخلًا يدويًا واسعًا، أو افتقرت إلى بنية تحكم قابلة للصيانة، أو لم تستطع التكيف عند تغير برامج المنتجات.
اختبار عملي: تتبع طلب واحد عبر المصنع
الطريقة الأكثر فائدة لتحديد فرص التكامل هي تتبع طلب ممثل من اللوح الخام إلى المكوّن الجاهز للتجميع. سجّل كل حركة، وكل طابور انتظار، وكل نقطة يوضع فيها جزء ثم يُلتقط لاحقًا، وكل حالة يتعين فيها على شخص أن يسأل أين ينتمي المكوّن. ثم ميّز بين المناولة الضرورية والمناولة الناتجة عن التخطيط أو الجدولة أو نقص المعلومات أو عدم توازن الآلات.
غالبًا ما يكشف هذا التمرين أن الأولوية الأولى ليست خطًا مؤتمتًا بالكامل. فقد تكون عملية وضع ملصقات موثوقة، أو ناقل إرجاع في محطة تلبيس حواف عالية التكرار، أو مخزن مؤقت أفضل قبل الثقب، أو تخطيطًا معدلًا يزيل حركة المرور المتقاطعة. وبمجرد فهم هذه القيود، يصبح تكامل خط إنتاج الأعمال الخشبية قرارًا تشغيليًا مستهدفًا بدلًا من طموح واسع للأتمتة.
المقياس الأساسي بسيط: ينبغي أن تقضي المواد وقتًا أطول في التحول ووقتًا أقل في الانتظار أو التنقل أو الفرز أو الاسترداد من الفوضى. وعندما يدعم مسار الإنتاج وطاقة الآلات وتدفق المعلومات والتخطيط هذا الهدف معًا، يمكن للتكامل أن يقلل المناولة دون التضحية بالمرونة التي لا يزال إنتاج الأعمال الخشبية يتطلبها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.