


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تحديد مواصفات خط تغليف ألواح الخشب لمصانع الأثاث ذات الإنتاج الكبير
بالنسبة لمصنع أثاث عالي الإنتاجية، فإن تحديد مواصفات خط التصفيح هو في الأساس مسألة تتعلق بالطاقة الإنتاجية والتحكم. فقد يبدو الخط سريعًا في مخطط المورد، لكنه قد يتحول إلى عنق زجاجة إذا لم تتم موازنة تجهيز الألواح، وتطبيق اللاصق، وزمن المكوث في المكبس، والتحميل، والتفريغ، والتشذيب اللاحق وفق نفس إيقاع الإنتاج.
لذلك، فإن القرار الأول ليس السرعة الاسمية للخط. بل هو ما إذا كان خط تصفيح الألواح الخشبية المقترح قادرًا على إنتاج المزيج المطلوب من الألواح بجودة التصاق مستقرة خلال الورديات العادية، وتغييرات المواد، وفترات الصيانة الروتينية. وفي معظم التقييمات الفنية، تستحق أربعة مجالات الاهتمام الأكبر: نطاق الألواح ومواد الأسطح، وطريقة اللاصق والمعالجة، ونموذج الإنتاجية الفعلي، ومستوى الأتمتة المطلوب للحفاظ على تغذية الخط.
ابدأ بمزيج الإنتاج، وليس بكتالوج المعدات
ينبغي تحديد مواصفات خط التصفيح وفقًا للألواح التي ستعبره فعليًا. فقد تقوم مصانع الأثاث بتصفيح ألواح MDF، وألواح الحبيبات، والخشب الرقائقي، وألواح البلوك بورد، وألواح خلية النحل، أو الركائز المركبة. وتختلف هذه المواد من حيث نعومة السطح، والكثافة، وسلوك الرطوبة، وتفاوت السماكة، وقدرتها على تحمل ضغط الكبس. وقد يحتاج الخط المناسب لألواح MDF المسطحة والمتجانسة إلى تحكم مختلف في الضغط، وتصميم مناولة مختلف، وإعدادات لاصق مختلفة عندما يعالج المصنع أيضًا ألواحًا خفيفة الوزن أو أقل تجانسًا.
وتكتسب مادة السطح القدر نفسه من الأهمية. فالورق الزخرفي، والورق المشبع بالميلامين، وفيلم PVC، وفيلم PET، والقشرة الخشبية، وHPL، ومنتجات الرقائق لا تتصرف بالطريقة نفسها أثناء التغذية، وتطبيق الغراء، والكبس، والتبريد، والتشذيب. ويجب على المصنع الذي يتوقع إضافة أسطح زخرفية جديدة لاحقًا أن يتجنب تحديد خط بشكل ضيق حول سماكة فيلم واحدة أو عرض لفة واحد. ولا تتطلب المرونة المستقبلية كل خيار ممكن، لكنها تتطلب دراسة نطاقات العرض، وأنظمة فك اللفائف، والتحكم في الشد، وإعدادات المكبس، وقدرة الحرارة قبل التركيب.
ينبغي للفريق الفني إعداد مصفوفة للألواح قبل طلب عروض الأسعار من الموردين. ويجب أن تحدد:
- أنواع الركائز، ونطاق السماكة، ونطاق طول وعرض الألواح، والحد الأدنى لحجم اللوح.
- مواد الأسطح المراد تصفيحها، بما في ذلك شكل اللفة أو الصفيحة، والسماكة، وحالة الطبقة الخلفية، وتفاوت العرض.
- متطلبات التصفيح أحادي الجانب أو ثنائي الجانب.
- معايير جودة الألواح النهائية، مثل استواء السطح، وحالة الحواف، والعيوب المرئية، وقوة الالتصاق، وإعادة العمل المسموح بها.
- نسب الإنتاج المتوقعة، وليس فقط المنتج الأعلى حجمًا.
تكشف هذه المصفوفة عن مسألة مهمة: فالإنتاج عالي الحجم يأتي عادة من مجموعة محدودة من المنتجات القابلة للتكرار، بينما ينشأ تعطل الإنتاج غالبًا من الدفعات القصيرة، أو الأحجام غير المعتادة، أو تغييرات الألوان، أو استبدال المواد. وينبغي تحسين الخط لنمط الإنتاج السائد، لكن يجب أن تكون عملية التغيير فيه واقعية بالنسبة للمزيج الثانوي. فقد يفقد النظام الذي يتطلب ضبطًا ميكانيكيًا طويلًا أو تنظيفًا صعبًا بعد كل تغيير للّاصق أو الفيلم جزءًا كبيرًا من ميزته النظرية.
حدد الطاقة الإنتاجية كعملية متوازنة
تكون أرقام السرعة المنشورة مفيدة فقط عندما تكون افتراضات التشغيل الخاصة بها واضحة. فقد يكون الناقل قادرًا على تحريك الألواح بسرعة، بينما يحدد المكبس، أو محطة اللاصق، أو قسم المعالجة، أو خلية التفريغ الإنتاج الفعلي. وينبغي حساب الطاقة الإنتاجية بناءً على أبعاد الألواح، والتباعد بينها، ودورة المكبس أو زمن المكوث في المكبس المستمر، ومزيج المنتجات، والوقت اللازم لعمليات التغيير المخططة.
ينبغي للمقيّمين الفنيين أن يطلبوا من الموردين وصف محطة عنق الزجاجة لكل مجموعة منتجات مقصودة. ويجب أن تميز الإجابة بين السرعة الميكانيكية القصوى وسرعة الإنتاج المستدامة. كما ينبغي أن توضح ما يحدث عندما تصل الألواح بتفاوت أبعاد طبيعي، أو عندما يحتاج المشغل إلى وصل لفة، أو عندما يتطلب تطبيق اللاصق فحصًا وضبطًا.
من أساليب التقييم المفيدة رسم خريطة لتدفق المواد بالكامل:
- تغذية الألواح من الصنفرة أو التخزين أو التشغيل السابق.
- إزالة الغبار وتجهيز السطح قبل تطبيق اللاصق.
- جرعات اللاصق وخلطه وتغذيته وطلاؤه واستعادته عند الاقتضاء.
- فك فيلم أو قشرة اللفائف، والمحاذاة، والقطع، والوضع.
- الكبس، والتسخين أو المعالجة، والتبريد، والتثبيت.
- التكديس، والنقل، والتشذيب، ومعالجة الحواف، والفحص، والتخزين المؤقت.
يجب أن تتمتع كل مرحلة بسعة تخزين مؤقت كافية لاستيعاب التفاوتات العادية دون ترك الألواح تنتظر فترة طويلة بعد تطبيق الغراء. ويُعد الوقت المفتوح للاصق مهمًا بشكل خاص. فإذا كان التراكم في المراحل السابقة قد يترك الألواح المطلية مكشوفة بعد تجاوز فترة العمل الفعالة للاصق، فقد يظهر عدم اتساق في الالتصاق حتى عند عمل المكبس بشكل صحيح.
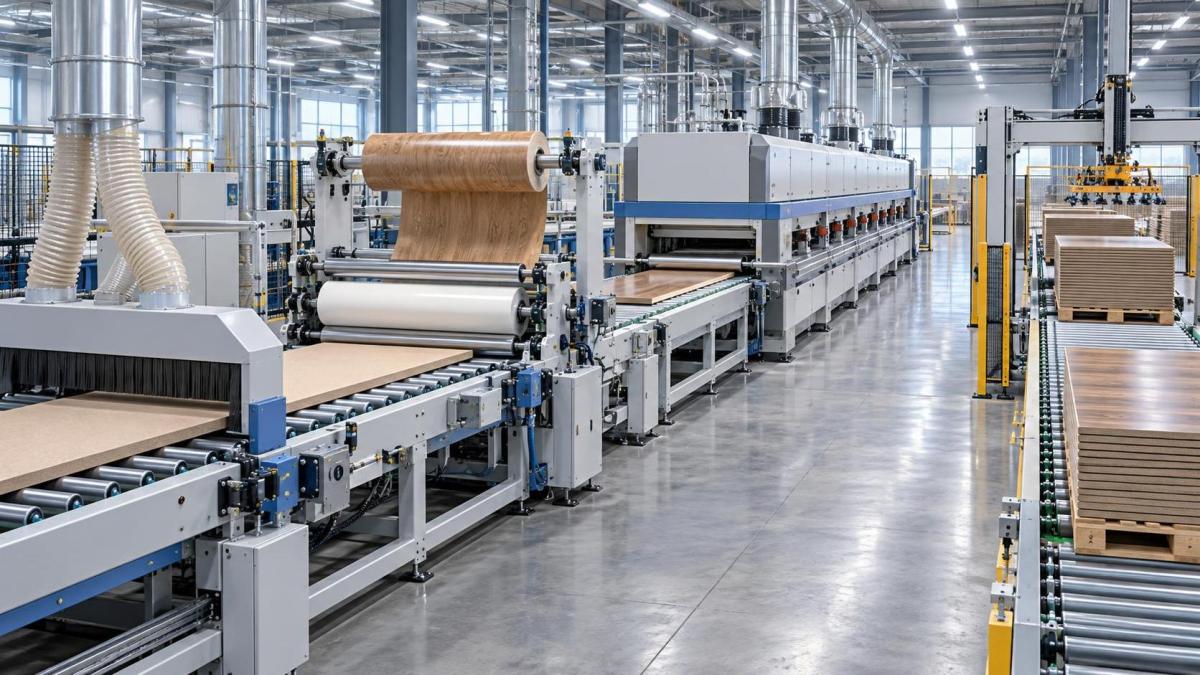
ينبغي أيضًا التحقق من سعة الخط مقابل العمليات اللاحقة. إذ إن خط تصفيح ينتج الألواح أسرع مما يمكن لعمليات التشذيب أو التعشيش باستخدام CNC أو تلبيس الحواف أو مناولة المستودع استيعابه، قد يؤدي إلى مخزون خفي من المنتجات تحت التشغيل. وعلى العكس، قد تؤدي عملية صنفرة أو تنظيف ألواح بطيئة في المرحلة السابقة إلى نقص تغذية خط تصفيح باهظ التكلفة. وغالبًا ما تكون المواصفة الصحيحة تصميم خلية منسقة، وليس شراء مكبس منفصل.
طابق نظام اللاصق مع المنتج والانضباط التشغيلي
يؤثر اختيار اللاصق في جانب كبير من تصميم الخط. فالأنظمة المائية، والمواد اللاصقة المنصهرة الساخنة، والمواد اللاصقة المنصهرة الساخنة التفاعلية، وأنظمة اليوريا-فورمالدهيد، والمواد اللاصقة القائمة على PVAc، والتركيبات الأخرى لها متطلبات مختلفة للتحكم في درجة الحرارة، وإدارة اللزوجة، والوقت المفتوح، وتطور المعالجة، والتنظيف، والتخزين. ويعتمد الاختيار الصحيح على مادة السطح، والركيزة، وخصائص المقاومة المطلوبة، ونوع المكبس، ومتطلبات التشطيب، وبيئة الإنتاج.
من الخطورة التعامل مع اختيار اللاصق باعتباره قرارًا خاصًا بالمواد الاستهلاكية يمكن حسمه بعد تركيب الماكينات. فاللاصق يؤثر في تكوين المضخة، وتسخين الخراطيم، وتصميم أداة التطبيق، واختيار الأسطوانات، ودقة القياس، وترتيبات التنظيف، واحتياجات التهوية، وطول أو منحنى درجة حرارة عملية المعالجة. وقد لا يتحول الخط المصمم لعائلة لاصق واحدة بسهولة إلى عائلة أخرى دون تغييرات في كل من المعدات وإجراءات التشغيل.
لأغراض التقييم الفني، اطلب نطاق عملية واضحًا بدلًا من تصريح عام بأن الماكينة “متوافقة” مع لاصق معين. وينبغي أن يغطي التقييم حالة الركيزة المقبولة، وكمية تطبيق اللاصق، ونطاق درجة الحرارة، ووقت التجميع، وضغط المكبس، ومدة الكبس، وظروف المناولة بعد الكبس. ويُعد نطاق العملية أكثر فائدة من إعداد موصى به واحد لأنه يوضح مقدار المرونة المتاح للمصنع لإدارة التفاوتات العادية في الإنتاج.
تستحق رطوبة الركيزة ونظافة السطح اهتمامًا خاصًا. إذ يمكن للغبار، والألياف السائبة، والتلوث بالزيت، والتفاوت المفرط في الرطوبة، والأسطح سيئة الصنفرة أن تقلل جميعها من موثوقية الالتصاق. وقد يكون قسم إزالة الغبار الأوتوماتيكي مبررًا حيث تولد صنفرة الألواح بقايا كبيرة أو حيث تجعل مواد الأسطح شديدة اللمعان العيوب البسيطة واضحة للغاية. وإذا تم تضمين التنظيف، فينبغي تقييم فعاليته ضمن الخط بالكامل، وليس فقط من خلال وجود فرش أو سكاكين هوائية في المخطط.
يجب أن يتبع تصميم المكبس متطلبات الجودة
المكبس هو المكان الذي تتحول فيه عملية التصفيح الاسمية إلى لوح نهائي. ويجب أن يناسب تصميمه المواد المختارة والمعيار البصري المطلوب. وتشمل الأسئلة المهمة تجانس الضغط عبر عرض العمل الكامل، واستواء ألواح المكبس، واتساق التسخين عند استخدام الحرارة، والاستجابة لتفاوت السماكة، والقدرة على تكرار الإعدادات من عملية إنتاج إلى أخرى.
لا يضمن الضغط وحده التصاقًا قويًا. فقد يدفع الضغط المفرط اللاصق إلى داخل ركيزة مسامية أو يتسبب في تشوه السطح، بينما قد يترك الضغط غير الكافي أو غير المتجانس مناطق ضعيفة الالتصاق، أو فقاعات، أو التصاقًا ضعيفًا عند الحواف. وبالنسبة لألواح الأثاث الكبيرة، قد يسبب التوزيع غير المتساوي للضغط عيوبًا لا تصبح مرئية إلا بعد التشغيل اللاحق أو أثناء المناولة اللاحقة.
لذلك ينبغي ربط اختيار المكبس بطريقة فحص محددة. ويجب أن يقرر المصنع كيفية التحقق من تجانس الطلاء، ومحاذاة الألواح، ومظهر السطح، والاستواء، وسلامة الالتصاق أثناء الإنتاج. وبحسب المواد ومعيار الجودة، قد يشمل ذلك الفحص البصري تحت إضاءة مضبوطة، والتحقق من حواف وزوايا الألواح، وعينات إتلافية روتينية، أو قياس هندسة الألواح بعد التبريد.
ينبغي أن يوضح اقتراح المورد كيفية تخزين إعدادات المكبس واستدعائها وحمايتها من التغييرات غير المصرح بها. وتكون الوصفات ذات قيمة فقط عندما يستطيع المشغلون إعادة إنتاج الظروف المرتبطة بها: نوع اللوح، ومادة السطح، ومعلمات اللاصق، وإعداد المكبس، وسرعة الخط، وأي متطلبات للمعالجة أو التبريد. ولا توفر واجهة تحكم تحتوي على العديد من الوصفات قابلية التكرار بمفردها إذا تم إعداد تلك الوصفات دون تحكم منضبط في المعلمات.
اختر الأتمتة لاستقرار التدفق، وليس للمظهر
غالبًا ما تحتاج مصانع الأثاث عالية الإنتاجية إلى التحميل الأوتوماتيكي، وتوجيه الألواح، والنقل، والتكديس، والاتصال بالناقلات في المراحل السابقة واللاحقة. ومع ذلك، ينبغي اختيار الأتمتة وفقًا للمشكلة التشغيلية التي تحلها. تكون التغذية الأوتوماتيكية مفيدة عندما لا تستطيع المناولة اليدوية الحفاظ على تباعد الألواح، أو عندما تتلف الأسطح الزخرفية، أو عندما تنشئ قيودًا تتعلق ببيئة العمل والموظفين. وتكون المكدسات الأوتوماتيكية وأنظمة الإرجاع مفيدة عندما تمنع تراكم المخرجات وتقلل خطر تلف الألواح بعد التصفيح.
بالنسبة للإنتاج المختلط، قد تكون القدرة على تحديد أبعاد الألواح وتوجيهها بشكل صحيح أكثر أهمية من أعلى معدل دورة أوتوماتيكية ممكن. وبالنسبة للإنتاج المتكرر ذي الدفعات الكبيرة، قد يكون ترتيب مناولة أبسط وأكثر متانة أكثر إنتاجية من نظام شديد التعقيد يتطلب تدخلًا متكررًا.
ينبغي تدوين متطلبات التكامل مبكرًا. وهي تشمل عادة ارتفاع الناقل، واتجاه حركة الألواح، وواجهة الاتصال، ومنطق الإيقاف الطارئ، وتبادل بيانات الباركود أو أوامر الإنتاج، والمساحة الفعلية اللازمة للصيانة. وقد تفرض خطوط الإنتاج القائمة أيضًا قيودًا على مصدر الطاقة الكهربائية، والهواء المضغوط، والشفط، ومسارات الوصول، وحمل الأرضية. وهذه قيود تركيب، لكنها تؤثر مباشرة في قدرة الخط على العمل بطاقته المخططة.
قيّم قابلية الصيانة قبل مقارنة الأسعار
قد يصبح أقل سعر شراء مكلفًا عندما تكون دوائر اللاصق صعبة التنظيف، أو تتطلب الأسطوانات ضبطًا طويلًا، أو يصعب الوصول إلى المكونات الحرجة، أو تكون أوقات توريد قطع التآكل الشائعة طويلة. وتعمل خطوط التصفيح بأفضل أداء عندما تُدمج مهام التنظيف والفحص والاستبدال في إجراءات التشغيل العادية بدلًا من تأجيلها حتى ظهور مشكلات الجودة.
ينبغي أن يطلب التقييم الفني جدول صيانة يفصل الأعمال اليومية والأسبوعية والدورية. ويجب أن يحدد الأجزاء الاستهلاكية، وقطع الغيار الموصى بها، ونقاط التشحيم، وطرق التنظيف، ومساحة الوصول المطلوبة حول الماكينة. وتتطلب المكونات الملامسة للاصق تدقيقًا خاصًا لأن تراكم البقايا يمكن أن يؤثر في اتساق الطلاء ويؤدي في النهاية إلى توقفات يمكن تجنبها.
كما تهم أنظمة التحكم والتشخيص. وينبغي أن تساعد رسائل الأعطال موظفي الصيانة على تحديد ما إذا كانت المشكلة ناتجة عن تغذية المواد، أو الشد، أو تغذية اللاصق، أو التسخين، أو الضغط، أو أقفال الأمان، أو نقل الألواح. وقد يكون الدعم عن بُعد مفيدًا، لكنه لا يحل محل الوثائق، والمخططات الكهربائية، والرسومات الميكانيكية، وخطة قطع الغيار التي يمكن للمصنع استخدامها بشكل مستقل.
استخدم معايير قبول تعكس ظروف المصنع
قبل تقديم الطلب، حوّل التوقعات العامة إلى شروط قبول قابلة للقياس. فهذا يتجنب فجوة شائعة بين عرض توضيحي يستخدم مواد عينات معدة بعناية وإنتاج عادي يستخدم ألواح المصنع وأفلامه ومشغليه وتغييرات منتجاته.
ينبغي أن تحدد خطة القبول تركيبات الألواح والأسطح التي سيتم اختبارها، وحالة المخرجات المطلوبة، ومعايير الفحص، وأنواع العيوب المقبولة، وإجراء توثيق الإعدادات. كما ينبغي أن تحدد ما إذا كان المورد سيبرهن على التغيير، وتجهيز اللاصق، وتنظيف الخط، ووظائف السلامة، وإجراء الاستعادة بعد التوقف.
لا تتطلب المواصفات السليمة أعلى سرعة أو أوسع مقاس أو أكبر قدر من الأتمتة بشكل افتراضي. بل تحدد نطاق الإنتاج الذي يجب على المصنع الحفاظ عليه بشكل موثوق، ثم تختار المعدات وأنظمة التحكم والمناولة ودعم الخدمة القادرة على الحفاظ على ذلك النطاق. وبالنسبة لعمليات الأثاث عالية الإنتاجية، فإن هذا الانضباط هو ما يحول خط تصفيح الألواح الخشبية من مخطط ماكينة واعد إلى أصل إنتاجي موثوق.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.