


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تصميم خط إنتاج لتغليف الحواف لطلبات الخزائن المختلطة
تصميم خط إنتاج تلبيس الحواف لطلبات الخزائن المختلطة
طلبات الخزائن المختلطة هي المجال الذي يثبت فيه قسم تلبيس الحواف قيمته أو يصبح مصدر التأخير اليومي في المصنع. قد يحتاج الخط إلى معالجة أجزاء أدراج ضيقة في الصباح، وألواح جانبية طويلة لخزائن الملابس بعد الظهر، ومكونات مطابخ مقاومة للرطوبة قبل نهاية الوردية. وقد تتغير مواد الألواح من ألواح الجسيمات المغطاة بالميلامين إلى MDF أو الخشب الرقائقي أو الألواح المطلية بالورنيش أو الصفائح المدمجة. كما تتغير معها سماكة شريط الحافة ومتطلبات الغراء وأبعاد الألواح وتوقعات الجودة.
لهذا السبب، فإن تصميم خط إنتاج تلبيس الحواف لطلبات الخزائن المختلطة لا يقتصر ببساطة على شراء أسرع ماكينة تلبيس حواف متاحة. فقد تظل الماكينة عالية السرعة متوقفة إذا كان نظام الإرجاع مرتبًا بشكل سيئ، أو إذا كان فرز الألواح غير واضح، أو إذا قضى المشغلون وقتًا طويلًا في إعادة ضبط الأدلة وتغيير إعدادات اللاصق. الهدف العملي هو تدفق مستقر: تصل الألواح مجهزة، ويتعامل الخط مع التباين دون تدخل مفرط، وتغادر الأجزاء النهائية جاهزة للعملية التالية.
بالنسبة لمدير المشروع، فإن السؤال الأكثر فائدة ليس: «كم لوحًا في الدقيقة يمكن لهذه الماكينة تشغيله؟» بل: «ما مزيج الألواح الذي سيمر عبرها في يوم صعب عادي، وما الذي سيعطل هذا التدفق؟» تحدد الإجابة عادةً التكوين المناسب بدقة أكبر من معدل السرعة المذكور في العنوان.
ابدأ بمزيج الطلبات الفعلي، وليس بهدف الإنتاج المثالي
تبدأ العديد من خطط الخطوط بتقدير للإنتاج الشهري. هذا الرقم مهم، لكنه لا يكشف التعقيد التشغيلي الكامن وراء الإنتاج. يمكن لمصنعين معالجة عدد متشابه من ألواح الخزائن مع الحاجة إلى تصميمي خطوط مختلفين تمامًا. فقد يشغل أحدهما دفعات متكررة من خزائن مطابخ قياسية، بينما يتعامل الآخر مع خزائن ملابس مخصصة ومشاريع تجارية صغيرة وقطع غيار وعدة ألوان للألواح يوميًا. ومن المرجح أن يفقد المصنع الثاني وقتًا أكبر في الفرز وتغيير الأشرطة واختيار البرامج والمناولة اليدوية.
قبل تحديد المعدات، قم برسم خريطة لملف الطلبات خلال فترة ممثلة. راجع نطاقات طول وعرض الألواح، والسماكات، وأنواع أشرطة الحواف، وركائز الألواح، ونسبة الأجزاء ذات الحافة الواحدة والحافتين والأربع حواف. وحدد أيضًا القطع الصعبة: الشرائح الضيقة، والألواح الطويلة جدًا، وأسطح العمل الثقيلة، والأجزاء المنحنية، والألواح ذات الأسطح النهائية الحساسة. غالبًا لا تكون هذه الأجزاء هي الأعلى حجمًا، لكنها ترسم الحدود العملية للخط.
ينبغي أيضًا أن تفصل العمليات ذات الطلبات المختلطة بين «التباين المتكرر» و«التباين الاستثنائي». فإذا كانت الألواح بسماكة 18 mm هي السائدة، لكن أعمال 25 mm تظهر مرة أو مرتين أسبوعيًا، فيجب أن يستوعب الخط كليهما، مع بقاء الإعداد اليومي محسّنًا للعمل السائد. إن تصميم كل محطة حول الأعمال النادرة قد يجعل التدفق الرئيسي مكلفًا ومعقدًا دون داعٍ.
ابنِ التدفق حول الاختناقات التي تحدث فعليًا
نادرًا ما يقتصر اختناق خط تلبيس الحواف على ماكينة تلبيس الحواف وحدها. فكثيرًا ما تظهر الاختناقات قبلها وبعدها. قد تصل الألواح غير مفروزة من منطقة التعشيش أو منشار الألواح. وقد يحتاج المشغلون إلى فحص الملصقات يدويًا لأن الدفعات مختلطة على العربة نفسها. وقد تتراكم الألواح النهائية لأن عمليات الثقب أو التنظيف أو التجميع لا تستطيع استقبالها بالوتيرة نفسها. في هذه الظروف، لا تؤدي إضافة وحدة تشطيب أخرى عالية المواصفات إلى حل المشكلة الحقيقية.
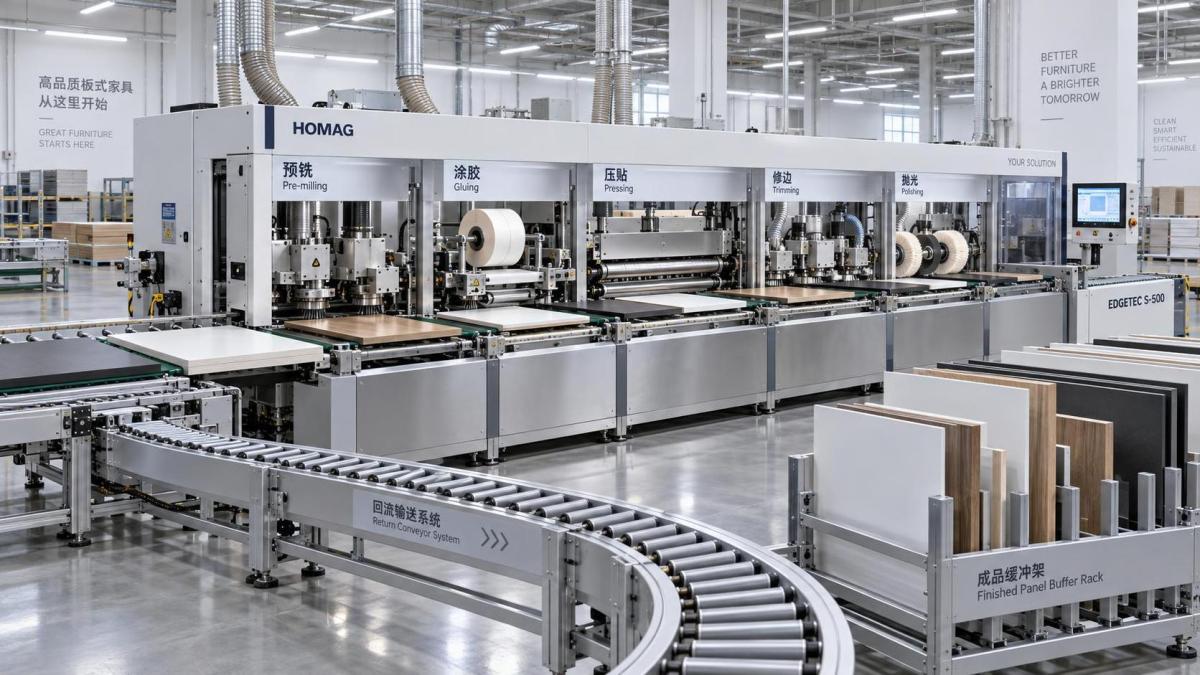
يتضمن سير العمل المنطقي عادةً أربع مناطق مترابطة: تجهيز الألواح وتحديد هويتها، وتلبيس الحواف، ومناولة الإرجاع أو النقل، والتخزين المؤقت اللاحق. يعتمد التخطيط الدقيق على قيود المبنى، لكن يجب أن يظل المنطق واضحًا. لا ينبغي أن تعبر المواد الممر نفسه مرارًا، ولا ينبغي أن يضطر المشغلون إلى المشي حول الماكينة لاستلام كل لوح نهائي. تصبح هذه الحركات الصغيرة مكلفة عند تكرارها مئات المرات خلال الوردية.
بالنسبة لمشغل واحد يعالج دفعات متوسطة الحجم، قد يكون ناقل الإرجاع أكثر قيمة من إضافة وحدة متقدمة نادرًا ما تُستخدم. فهو يسمح للمشغل بتغذية الألواح واستلامها من منطقة عمل محكومة، مما يقلل المشي ويخفض احتمال التقاط اللوح الخطأ. ومع ذلك، فإن نظام الإرجاع ليس الحل الصحيح تلقائيًا. فقد تتطلب الألواح الطويلة جدًا أو الثقيلة أو المرنة دعمًا أكبر أو مساحة دوران أوسع أو شخصًا ثانيًا. يجب مراجعة مسار الإرجاع وفقًا لأكبر قطعة عمل وأقلها استقرارًا، وليس فقط وفقًا لجانب خزانة قياسي.
اختر وظائف الماكينة بناءً على متطلبات التشطيب وعبء التبديل
بالنسبة لإنتاج الخزائن المختلطة، يحتاج تسلسل تلبيس الحواف الأساسي عادةً إلى تفريز مسبق موثوق، وتطبيق الغراء، وبكرات ضغط، وتشذيب الأطراف، وتشذيب علوي وسفلي، وتدوير الزوايا عند الحاجة، وكشط، وتلميع. والمسألة المهمة ليست ما إذا كان يمكن إدراج كل وحدة في عرض ما، بل ما إذا كانت الوحدات تستطيع الحفاظ على تشطيب متسق عبر المواد وأشرطة الحواف المستخدمة في المصنع.
يستحق التفريز المسبق اهتمامًا خاصًا. فقد تؤثر علامات المنشار والتشظي البسيط وحواف الألواح غير المستوية في التصاق الغراء وتجعل مظهر الحافة النهائية غير متسق. في ورشة تعالج ألواحًا مقطوعة جيدًا من عملية سابقة مستقرة، قد يكون التصحيح الأخف كافيًا. أما في بيئة إنتاج تأتي فيها الألواح من مناشير أو ماكينات تعشيش أو موردين مختلفين، فإن قدرة التفريز المسبق الأقوى والأكثر استقرارًا قد تمنع نزاعات الجودة اللاحقة.
ينبغي النظر إلى اختيار الغراء باعتباره قرارًا إنتاجيًا، وليس مجرد اختيار لمادة استهلاكية. يظل لاصق EVA شائعًا في العديد من تطبيقات الخزائن لأنه مألوف وعملي للأعمال القياسية. ويمكن النظر في لاصق PUR عندما تبرر مقاومة الحرارة أو الرطوبة أو ظروف الركائز الصعبة الالتزام الإضافي في العملية. لكن PUR يغير متطلبات الصيانة: إذ تصبح إجراءات التنظيف والتخزين وممارسات الإيقاف وتدريب المشغلين جميعها أكثر أهمية. ولا ينبغي اختياره لمجرد أنه يبدو أكثر تقدمًا.
وبالمثل، يمكن لأنظمة الضبط التلقائي أن تقلل وقت الإعداد عندما تتغير سماكات الألواح ومواصفات الأشرطة كثيرًا. لكن الأتمتة لا تحقق عائدًا إلا عندما تكون بيانات الطلبات وممارسات المشغلين منظمة بما يكفي لاستخدامها باستمرار. وقد يظل المصنع الذي يعاني من ضعف وضع الملصقات وقوائم القطع المعدلة يدويًا عرضة للتوقفات، حتى مع ماكينة مؤتمتة بدرجة عالية. يجب أن يتوافق الخط مع مستوى نضج نظام الإنتاج المحيط به.
لا تقلل من أهمية تعريف الألواح وانضباط الدفعات
تؤدي الطلبات المختلطة إلى مشكلة في إمكانية التتبع. فبمجرد فصل الألواح عن دفعة القطع الخاصة بها، يمكن بسهولة الخلط بين القطع المتشابهة في المظهر. قد يبدو جانب خزانة مزود بحافة PVC بيضاء مطابقًا تقريبًا لجانب آخر مخصص لمشروع مختلف أو نمط ثقب مختلف أو مواصفات تجهيزات مختلفة. وقد يكون تلبيس الحواف صحيحًا، بينما تظل الخزانة النهائية خاطئة.
عادةً ما يكون الحل الأكثر موثوقية بسيطًا: خصص هوية واضحة للوح قبل معالجة الحواف، وحافظ على إمكانية قراءة الهوية بعد ذلك. يمكن أن يكون ذلك ملصقًا مطبوعًا أو سير عمل بالباركود أو طريقة أخرى للتحكم في الإنتاج تناسب برمجيات المصنع وعاداته. المهم هو أن يتمكن مشغل الخط من التحقق من معالجة الحافة المطلوبة دون الاعتماد على الذاكرة أو التعليمات الشفهية.
عمليًا، من المفيد تحديد عدد صغير من عائلات الإنتاج بدلًا من التعامل مع كل طلب باعتباره فريدًا تمامًا. فعلى سبيل المثال، قد تتبع ألواح هياكل الخزائن القياسية، وألواح الأبواب والنهايات الظاهرة، ومكونات المطابخ المقاومة للرطوبة، والأجزاء الزخرفية السميكة، إعدادات أو متطلبات فحص مختلفة. يقلل تجميع العمل بهذه الطريقة التغييرات غير الضرورية مع السماح للطلبات المخصصة بالمرور عبر النظام.
خطط لمراقبة الجودة ضمن الخط بدلًا من وضعها في النهاية
عيب الحافة الذي يُكتشف عند التجميع النهائي مكلف لأن اللوح يكون قد استهلك بالفعل وقت القطع والتشغيل والمناولة، وربما الثقب. لذلك ينبغي وضع فحوص الجودة بالقرب من العملية التي لا يزال التصحيح فيها ممكنًا. يحتاج المشغلون إلى معيار واضح لفحص خطوط الغراء ومحاذاة الحواف وتشطيب الزوايا وخدوش السطح وعلامات التشذيب والتصاق الحواف.
ينبغي أن تعكس طريقة الفحص المنتج. فقد تكون التوقعات البصرية لمكون خزانة خدمات مختلفة عن باب خزانة ملابس شديد اللمعان. وغالبًا ما تجعل الحواف الداكنة والألواح الفاتحة تغير خط الغراء أكثر وضوحًا. وقد يكشف الشريط الرقيق عيوب الركيزة، بينما قد تتطلب حواف ABS أو الأكريليك السميكة تشطيبًا أكثر دقة للزوايا. ليست هذه أسبابًا للمبالغة في مواصفات كل ماكينة؛ بل هي أسباب لتحديد النتيجة المقبولة قبل التركيب والإنتاج التجريبي.
هناك أيضًا جانب صيانة للجودة. إذ يمكن للقواطع الباهتة وأنظمة الغراء الملوثة وأدوات الكشط المضبوطة بشكل سيئ واستخراج الغبار غير الكافي أن تقلل جودة التشطيب تدريجيًا دون التسبب في إنذار فوري للماكينة. قد ينشئ الخط الذي يبدو منتجًا على لوحة المعلومات أعمال إعادة تشغيل على طاولة العمل. يجب أن تكون الفحوصات الروتينية لحالة الأدوات وتطبيق الغراء والأنظمة الهوائية وأداء الاستخراج جزءًا من خطة التشغيل منذ اليوم الأول.
اترك مجالًا للتوسع، لكن تجنب شراء تعقيد غير مستخدم
تعد قابلية التوسع مهمة في إنتاج الخزائن لأن أنماط الطلبات تتغير. قد تبدأ الشركة بماكينة تلبيس حواف مدمجة وناقل إرجاع بسيط، ثم تضيف لاحقًا تحميلًا تلقائيًا أو نقل الألواح أو مناولة مواد أكثر تكاملًا. إن التخطيط المسبق لتوصيلات المرافق ومساحة الأرضية ومسارات الوصول وواجهات التحكم يمكن أن يجعل هذا التوسع اللاحق أقل تعطيلًا بكثير.
ومع ذلك، لا ينبغي أن يتحول التخطيط للتوسع إلى شراء قائم على التكهنات. فالخط الأكبر يحتاج إلى مساحة أرضية أكبر وتنظيف أكثر وانضباط أكبر في الإعداد وقدرات فنية أكبر من فريق الصيانة. إذا كانت الطلبات الحالية شديدة التباين لكن إجمالي الإنتاجية لا يزال معتدلًا، فقد تكون المرونة وسهولة الضبط أكثر قيمة من نظام آلي واسع النطاق. عادةً ما يكون أفضل خط هو الذي يزيل القيود الفعلية الحالية مع الحفاظ على خيارات منطقية للمرحلة التالية.
هنا يمكن لمورد آلات ذي خبرة أن يساهم بما يتجاوز مواصفات الماكينة. تتعامل Qingdao Zhongding Machinery Co., Ltd.، بخبرة تزيد على 20 عامًا في تصنيع وتصدير آلات النجارة، مع تخطيط الخط باعتباره رابطًا بين المعدات وتدفق المواد والدعم الفني وتوافر قطع الغيار وظروف الإنتاج الفعلية للعميل. بالنسبة لمشاريع الطلبات المختلطة، ينبغي أن تشمل مناقشة التركيب رسومات التخطيط وعينات الألواح والتباين المتوقع في المواد ومستويات مهارات المشغلين وروابط العمليات المستقبلية، وليس تكوين الماكينة فقط.
أسئلة تستحق الحسم قبل طلب الخط
- ما أحجام الألواح وسماكاتها وموادها التي تمثل معظم الإنتاج اليومي، وأي الأجزاء الصعبة تحدد حد التشغيل الفعلي؟
- كم مرة سيتغير شريط الحافة أو نوع الغراء أو سماكة اللوح أو اللون خلال وردية عادية؟
- هل تستطيع عملية القطع السابقة توفير ألواح بحواف نظيفة ومتسقة بما يكفي للتشطيب المطلوب؟
- هل سيتولى مشغل واحد أو مشغلان أو نظام مناولة آلي عمليات التحميل والتفريغ؟
- أين ستنتظر الألواح عندما تكون عمليات الثقب أو التجميع اللاحقة أبطأ مؤقتًا من معالجة الحواف؟
- ما المتطلبات المحلية المتعلقة بالكهرباء والاستخراج والسلامة والتركيب التي تحتاج إلى تأكيد قبل الشحن والتشغيل؟
قد تبدو هذه الأسئلة تشغيلية وليست استراتيجية، لكنها بالضبط المواضع التي تنجح أو تفشل فيها خطوط الإنتاج. إن التخطيط الذي يتجاهل الوصول إلى الصيانة أو تجهيز الألواح أو تجميع الغبار يمكن أن يخلق مشكلات متكررة لن يصلحها أي إعداد برمجي لاحقًا.
ينبغي تصميم خط الطلبات المختلطة للتباين المنضبط
الهدف ليس إزالة التباين؛ فتصنيع الخزائن المخصصة سيحتوي عليه دائمًا. الهدف هو جعل التباين قابلًا للتنبؤ بما يكفي كي لا يعطل الورشة بأكملها. يجمع خط إنتاج تلبيس الحواف المصمم جيدًا بين وحدات التشطيب المناسبة وتعريف الألواح الواضح ومناولة المواد العملية والمخازن المؤقتة المخططة وإجراءات الصيانة التي تحمي جودة التشطيب.
قبل الالتزام بتخطيط معين، مرر ألواحًا ممثلة عبر العملية المقترحة على الورق، وحيثما أمكن أثناء اختبار الماكينة: أصغر شريط، وأطول لوح جانبي، وأكثر الأسطح الظاهرة تطلبًا، والمادة التي تتطلب أشد أداء لاصق صرامة. إذا كان الخط يستطيع التعامل مع هذه الأجزاء دون حلول التفافية غير مريحة، فمن المرجح بدرجة أكبر أن يدعم مزيج الخزائن اليومي بمفاجآت أقل.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.