

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تقلل معدات معالجة الخشب الرقائقي من هدر القشرة في إنتاج الخزائن
نادرًا ما تنتج فاقد القشرة الخشبية في إنتاج الخزائن عن عطل كبير واحد. وغالبًا ما تتراكم نتيجة خسائر صغيرة: بدلات تشذيب زائدة، وحواف متكسرة، وألواح مقطوعة باتجاه خاطئ للصفائح، وأوجه زخرفية غير متحاذية، وأجزاء تالفة أثناء النقل، وألواح مغلفة مرفوضة. وبالنسبة لمدير المشروع، تؤثر هذه الخسائر في أكثر من تكلفة المواد؛ فهي تستهلك وقت الماكينات، وتعطل التجميع في المراحل اللاحقة، وتعقد عمليات الشراء، وتجعل مواعيد التسليم أقل موثوقية.
ماكينات معالجة الخشب الرقائقي تقلل الفاقد عندما تُعامل كنظام إنتاج مترابط بدلًا من مجموعة ماكينات منفصلة. إذ تتيح الدقة في تجهيز الألواح، والمناولة المستقرة، والكبس المتحكم به، وبيانات الإنتاج القابلة للاستخدام، للمصنع تحويل نسبة أكبر من كل لوح قشرة خشبية إلى مكونات خزائن مقبولة. ولا يقتصر الهدف على القطع بسرعة أكبر، بل يتمثل في منع تحول اللوح إلى خردة بعد أن تكون قد أضيفت إليه قيمة بالفعل.
ابدأ بفصل الفاقد وفقًا لموضع حدوثه
قبل اختيار المعدات أو تغيير تخطيط الخط، صنّف المواد المرفوضة حسب مرحلة الإنتاج. فهذا يمنع خطأً شائعًا يتمثل في شراء ماكينة قطع أدق، بينما تحدث الخسارة الرئيسية فعليًا أثناء التلصيق أو مناولة الألواح.
يغير هذا التصنيف أيضًا طريقة تقييم المشروع. فقد تُظهر حسابات تحسين القطع إنتاجية ممتازة للمواد على الورق، لكن هذه النتيجة لا تكون ذات قيمة كبيرة إذا رُفضت الألواح لاحقًا بسبب تلف سطحها الزخرفي أو ضعف التصاقه. والإنتاجية القابلة للاستخدام هي نسبة المواد التي تصل إلى التجميع بحالة مقبولة، وليست المساحة النظرية المتبقية بعد القطع.
دقة القطع مهمة، لكن انضباط التعشيش أهم
غالبًا ما تحتوي مكونات الخزائن على مزيج من الألواح الجانبية الكبيرة، والرفوف، والقضبان الضيقة، والأبواب، وواجهات الأدراج، وقطع الحشو. وعندما تتعامل خطة الإنتاج مع كل طلب باعتباره مهمة قطع مستقلة، تميل القطع المتبقية إلى أن تصبح غير قابلة للاستخدام. ويتمثل النهج الأفضل في تجميع الأجزاء حسب سُمك الركيزة، والتشطيب الزخرفي، واتجاه العروق، وجودة الحواف المطلوبة قبل إصدار جدول المنشار.
ثم تجعل دقة الماكينة هذه الخطة قابلة للتكرار. تحتاج عملية منشار الألواح أو التعشيش باستخدام CNC إلى مرجعية موثوقة، وحالة أدوات صحيحة، وتثبيت مستقر، وبرنامج قطع يحافظ على اتجاه العروق ومتطلبات الوجه المرئي. ولا تستطيع الماكينة الدقيقة التعويض عن قائمة أجزاء تتجاهل اتجاه القشرة الخشبية أو عن استبدال المشغلين للمواد يدويًا دون قاعدة واضحة.
تستحق بدلات التشذيب اهتمامًا خاصًا. إذ تُستخدم البدلات الزائدة أحيانًا كاحتياط أمان للتغذية غير المستقرة أو أبعاد الألواح غير المتسقة. وقد تمنع حدوث مكوّن صغير الحجم أحيانًا، لكنها تجعل كل جزء مصدرًا لقصاصات غير ضرورية. والإجراء التصحيحي الأفضل هو تحديد سبب عدم موثوقية الحافة المرجعية: تعامد اللوح، أو محاذاة الرصّة، أو معايرة المنشار، أو حركة اللوح أثناء القطع. وبمجرد التحكم في المصدر، يمكن تقليل البدل دون خلق خطر جديد على الجودة.
احمِ الوجه المرئي خلال كل عملية نقل
يمكن أن تتضرر أسطح القشرة الخشبية والورق الزخرفي قبل وقت طويل من الفحص النهائي. فقد يظل جانب الخزانة المخدوش سليمًا من الناحية الهيكلية، لكنه غالبًا ما يصبح غير قابل للاستخدام عندما يكون العيب على وجه مكشوف. ويؤدي النقل اليدوي بين محطات القطع والتنظيف والكبس والتكديس إلى نقاط تلامس غير متسقة ويزيد احتمال سحب لوح فوق آخر.
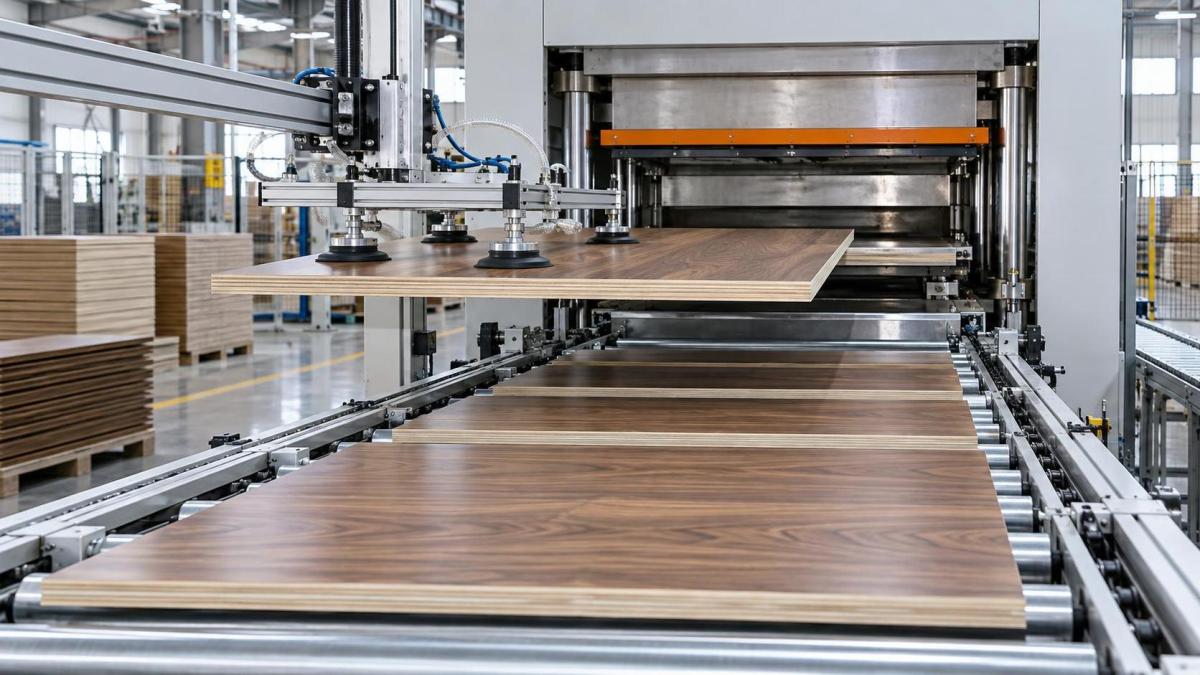
تكون عمليات التحميل والتفريغ الآلية مفيدة هنا لأكثر من مجرد تقليل العمالة. إذ تقلل الرافعات الفراغية، ومغذيات الألواح، ومحطات المحاذاة، وأنظمة التكديس المتحكم بها من المناولة غير المنضبطة. وهي مهمة بشكل خاص عندما تكون الألواح كبيرة المقاس، أو ذات أوجه منتهية، أو في الإنتاج المتكرر بكميات كبيرة. وفي الأعمال ذات الحجم الأقل، قد لا تكون حزمة الأتمتة الكاملة مبررة، إلا أن قواعد النقل الواضحة، والطاولات المحمية، وأسطح الدعم المناسبة لا تزال تمنع حالات الرفض التي يمكن تجنبها.
التلصيق مصدر رئيسي لفقد القشرة الخشبية الخفي
قد يبدو اللوح المغلف مقبولًا فور خروجه من الكبس، ثم يفشل لاحقًا أثناء التشذيب أو التشغيل أو التركيب. ويكون ضعف الالتصاق، والهواء المحبوس، واللمعان غير المتساوي، وطبعات السطح، وحركة القشرة الخشبية مكلفة جميعها، لأن الركيزة والطبقة الزخرفية والعمالة ووقت الماكينة قد تم استثمارها بالفعل.
لذلك ينبغي تقييم مرحلة الكبس كنقطة لمراقبة الجودة، لا كنقطة للإنتاجية فقط. ويساعد تجانس الحرارة والضغط على امتداد مساحة لوح الكبس في تحقيق التصاق متسق. وتقلل دورات الإغلاق والكبس المتحكم بها احتمال تحرك القشرة الخشبية أو ورق الميلامين قبل استقرار اللوح. كما أن المحاذاة الدقيقة قبل الكبس مهمة بالقدر نفسه؛ فلا يمكن لأي نظام ضغط تصحيح لوح يدخل خارج المركز.
بالنسبة لخطوط إنتاج الخزائن التي تغلف كميات كبيرة من الألواح بورق مشبع بالميلامين، يمكن أن تكون مكبس الدورة القصيرة جزءًا من استراتيجية التحكم في الفاقد. إنماكينة الكبس الحراري لتصفيح ورق الميلامين بدورة قصيرة لألواح MDF وألواح الحبيبات والخشب الرقائقي مصممة لتطبيقات القشرة الخشبية على الوجهين، وتستخدم تحكم PLC وشاشة لمس، ومناطق تحكم منفصلة في درجة الحرارة لألواح التسخين العلوية والسفلية، وسرعة قابلة للضبط للإدخال والإخراج. وتهدف ألواح التسخين المصقولة بدقة ووسائد التبطين المصنوعة من الفولاذ المقاوم للصدأ إلى دعم تشطيب سطحي متساوٍ.
ولا يعني ذلك أن مكبسًا عالي السعة هو الحل المناسب لكل عمليات إنتاج الخزائن. وتكون قيمته أكبر عندما يبرر مقاس اللوح وبرنامج التشطيب وحجم الإنتاج عملية تلصيق متحكم بها وقابلة للتكرار. وقد تستفيد ورشة الإنتاج التي تنتج دفعات صغيرة متكررة مع تغييرات كثيرة في التشطيبات بدرجة أكبر من إجراءات إعداد منضبطة، وأساليب تبديل أسرع، وتعريف أفضل للمواد، بدلًا من اختيار سعة تتجاوز عبء العمل العملي.
اختر الأتمتة وفقًا للاختناق الفعلي
من السهل الإفراط في الاستثمار في الماكينة الأكثر وضوحًا على الخط. فقد ينشئ منشار أسرع طابورًا أكبر عند المكبس. وقد ينتظر المكبس الآلي لأن تجهيز المواد غير متسق. والسؤال المفيد ليس «أي ماكينة هي الأكثر تقدمًا؟» بل «عند أي نقطة تتوقف المادة عن أن تكون قابلة للاسترداد؟»
إذا كان تكسّر الحواف والمقاسات غير الصحيحة هما المشكلة السائدة، فأعطِ الأولوية لمرجعية القطع وصيانة الأدوات والتحكم في التعشيش. وإذا كانت الألواح الجيدة تُخدش أو تتكسر بين المحطات، فأعطِ الأولوية للمناولة والتكديس. وإذا رُفضت الألواح بعد تشطيب السطح، فافحص اتساق الحرارة وتوزيع الضغط وتجهيز الورق أو القشرة الخشبية والتنظيف والمحاذاة قبل زيادة سرعة الإنتاج.
ينبغي لفرق المشروع أيضًا فحص الواجهات بين الماكينات. إذ يجب أن تعمل مقاسات الألواح واتجاه التغذية وارتفاع الرصّة وزمن الدورة وسعة المخزون الوسيط معًا. ويمكن لخط يحتوي على ماكينات فردية قادرة تقنيًا أن يهدر المواد مع ذلك عندما يجبر توقيت النقل المشغلين على الاستعجال أو تكديس الألواح بطريقة غير صحيحة أو تجاوز خطوات المحاذاة للحفاظ على استمرار الإنتاج.
تسلسل عملي لبدء التشغيل
يسهل الحفاظ على خفض الفاقد عندما يُدمج في بدء التشغيل والتحكم اليومي بدلًا من التعامل معه كمشروع تحسين عرضي. ومن التسلسلات المفيدة:
- سجّل حالات الرفض حسب نوع العيب ومرحلة الإنتاج لطلبات خزائن ممثلة.
- أكد الأجزاء التي تتطلب مطابقة العروق، وحماية جانب الوجه، والتفاوتات البُعدية الدقيقة، أو التشطيبات الممتازة.
- ضع خطط القطع حول إنتاجية الألواح الكاملة والقصاصات القابلة لإعادة الاستخدام، مع الحفاظ على اتجاه العروق ومتطلبات تلبيس الحواف.
- تحقق من كل واجهة بين الماكينات باستخدام مقاسات الألواح الفعلية، لا الأبعاد الاسمية المعروضة فقط في رسومات التخطيط.
- ضع إعدادات معتمدة لكل نوع من الألواح والتشطيبات، بما في ذلك ظروف التغذية وفحوصات المحاذاة ومعلمات الكبس عند الاقتضاء.
- افحص الألواح الأولى بعد القطع وبعد التلصيق وبعد التشذيب النهائي. إن اكتشاف الانحراف مبكرًا يحمي بقية الدفعة.
- راجع العيوب المتكررة مع الصيانة والإنتاج معًا. فقد تظهر أداة قطع بالية، أو دليل غير مستقر، أو لوح كبس ملوث، أو التقاط فراغي ضعيف على أنها «خطأ المشغل» إذا لم يتم تتبع نمط العطل.
يوفر هذا النهج أيضًا أساسًا أوضح لاتخاذ القرارات في الشراء وتخطيط الإنتاج. فبدلًا من تقييم الماكينات بناءً على السعة المقدرة فقط، قارنها بتكلفة الألواح النهائية المرفوضة، وانقطاعات مناولة المواد، واستقرار الإعداد، وتوافر قطع الغيار، والدعم المطلوب للحفاظ على موثوقية المعايرة وأدوات التحكم بمرور الوقت.
لا تخلط بين الدورات السريعة والاستخدام الفعال للمواد
يمكن أن تقلل الدورة الأقصر التعرض لتلف المناولة وتخفض المخزون قيد التشغيل، لكن السرعة وحدها لا تقلل فاقد القشرة الخشبية. فإذا كانت المغذية تقدم ألواحًا غير محاذية أو كانت مادة السطح مجهزة بشكل سيئ، فإن الدورة الأسرع تنتج العيوب بسرعة أكبر فحسب. ويجب أن تكون العملية مستقرة قبل تسريعها.
وينطبق المبدأ نفسه على الأتمتة. إذ يمكن للتحميل والمحاذاة والتغذية والتكديس الآلي بالفراغ تحسين الاتساق عندما تتوافق مع مقاس الألواح وإيقاع الخط. وقد تكون أقل فائدة عندما تتباين المواد الواردة على نطاق واسع، أو يكون انضباط الصيانة ضعيفًا، أو لا تُدار تغييرات الإعداد المتكررة بالشكل الصحيح. وينبغي أن تزيل الأتمتة مصدرًا معروفًا للتباين، لا أن تخفي مشكلة عملية لم تُحل.
ما يجب تأكيده قبل اعتماد خطة الماكينات
في مشروع إنتاج خزائن، يتمثل القرار المبكر الأكثر قيمة في تحديد تدفق المواد من استلام الألواح إلى المكوّن النهائي. أكد الحدين الأقصى والأدنى لمقاسات الألواح، وأنواع الركائز، ومتطلبات تشطيب القشرة الخشبية أو الورق، وقواعد اتجاه العروق، ومزيج الدفعات المتوقع، وبدل التشذيب المسموح به، والنقطة التي تُفحص عندها الألواح. وتحدد هذه التفاصيل ما إذا كان ينبغي أن تركز المعدات على المرونة أو الإنتاج المستمر أو حماية السطح أو اتساق الكبس.
أكد أيضًا من سيحافظ على دقة المرجعية بعد التركيب. إذ تؤثر سهولة الوصول إلى المعايرة، وأدوات تحكم المشغل، ودعم قطع الغيار، والاستجابة للأعطال في الفاقد طوال عمر الخط. توفر Qingdao Zhongding Machinery Co., Ltd. ماكينات النجارة والحلول المتكاملة لورش الأثاث والخطوط الصناعية، مع دعم فني وخدمة قطع غيار باعتبارهما جزءًا من القيمة التشغيلية طويلة الأمد. وبالنسبة للمشاريع التي أصبح فيها فقد المواد تكلفة متكررة، يكون هذا الدعم المستمر ذا صلة لأن الأداء المستقر يعتمد على أكثر من مواصفات الماكينة الأولية.
إن البرنامج الأكثر فعالية لتقليل فاقد القشرة الخشبية لا يكون عادةً شراء معدة واحدة. بل هو تدفق إنتاج تحافظ فيه خطط القطع على المواد القابلة للاستخدام، وتحمي المناولة الأوجه المرئية، ويحقق الكبس التصاقًا موثوقًا، ويلتقط الفحص التباين قبل أن تتأثر دفعة كاملة. وعندما تعمل هذه الضوابط معًا، يصل جزء أكبر من كل لوح إلى خط تجميع الخزائن كمكوّن قابل للاستخدام بدلًا من مغادرة المصنع على شكل خردة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.