

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تعمل ماكينات CNC للتعشيق من الطرفين على تحسين إنتاجية أجزاء الإطارات
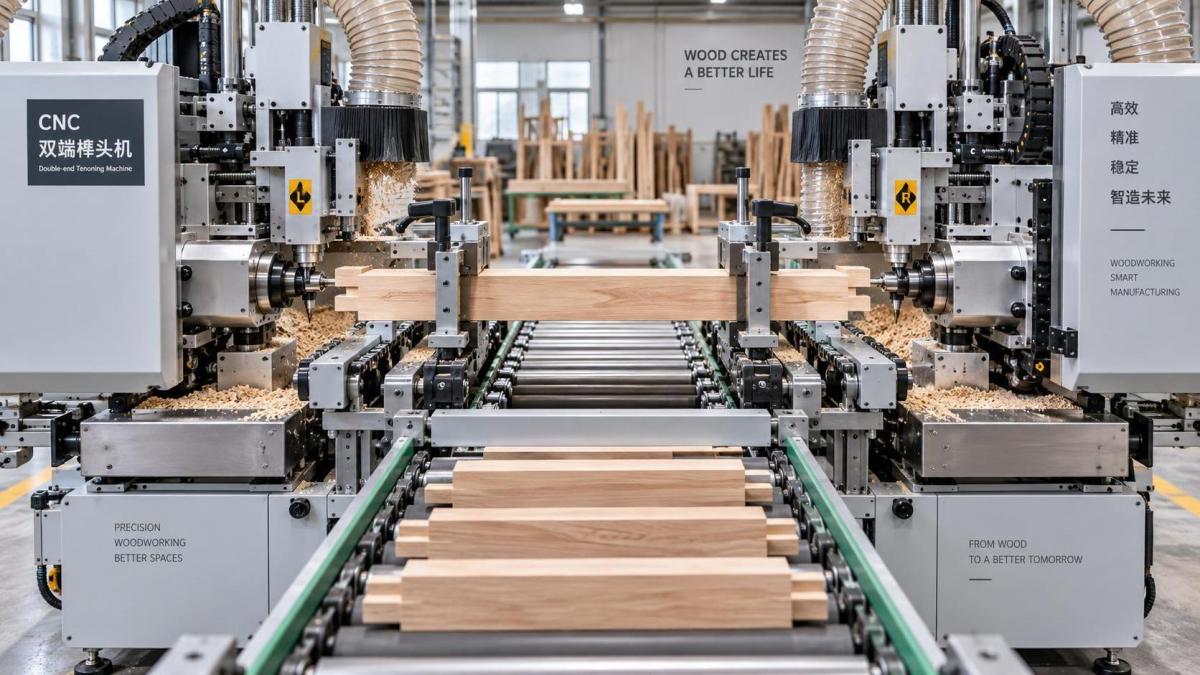
نادراً ما يقتصر معدل إنتاجية أجزاء الإطار على سرعة القطع وحدها. فالقيد الأكبر هو تراكم التأخيرات والتفاوتات الصغيرة حول عملية القطع: تحميل عارضة واحدة في كل مرة، وإعادة تحديد مرجع قطعة العمل، وتغيير المصدات، وتصحيح فروق الطول من طرف إلى طرف، وفرز الأجزاء التي لا تتجمع بشكل سليم. تعمل ماكينة التعشيق ذات الطرفين CNC على تحسين الإنتاج لأنها تعالج هذه الفاقدات كنظام متكامل. فهي تشغّل الطرفين من مرجع مشترك في تمريرة واحدة، بحيث يتم التحكم في طول الجزء وهندسة اللسان وموضع الكتف ومعالجة الأطراف معاً بدلاً من عمليات منفصلة.
بالنسبة للعارضات والقوائم وأجزاء الأدراج ومكونات الأسرّة وإطارات الأبواب والأجزاء المشابهة، يُحدث هذا التغيير أثراً عملياً على تدفق الإنتاج. يتعامل المشغّل مع قطعة العمل مرات أقل، وتصبح إعدادات الماكينة قائمة على الوصفات بدلاً من المصدات، وتقل احتمالية إنتاج طرفين مقبولين كلٌّ على حدة لكنهما لا يتطابقان معاً. والنتيجة ليست مجرد عدد أكبر من القطع في الساعة، بل تدفق أكثر قابلية للتنبؤ من الأجزاء الجاهزة للتجميع.
لماذا تفقد عملية إنتاج أجزاء الإطار الوقت بين الماكينات
قد يتضمن التسلسل التقليدي قطع الفراغات عرضياً، وتشغيل أحد الطرفين، وقلب الجزء أو إعادة تحميله، وتشغيل الطرف المقابل، ثم التحقق مما إذا كانت القطعة النهائية لا تزال تحقق الطول الإجمالي المطلوب. حتى عندما تكون الماكينات الفردية سريعة، يتضمن التسلسل وقت مناولة لا يمكن إزالته بزيادة سرعة دوران المغزل. وتكون العارضات الطويلة صعبة التعامل بشكل خاص لأن قلبها يتطلب مساحة وعناية ودعماً ثابتاً. أما المكونات الصغيرة فتسبب مشكلة مختلفة: فقد تكون سريعة القطع لكنها بطيئة في التموضع بدقة وأمان.
غالباً ما يكون الفاقد الخفي هو انتقال التفاوتات. فإذا تمت الإشارة إلى الطرف الأول من مصد يدوي والطرف الثاني من إعداد آخر، يعتمد الطول النهائي على العلاقة بين هذين المرجعين. يمكن لخطأ بسيط في المصد، أو رايش محصور أمام محدد الموضع، أو موضع تحميل غير متسق أن يزحزح كتفاً أو يقصّر أحد المكونات. وفي الإطار، تظهر هذه الفروق الصغيرة عند التجميع: إذ تصل الألسنة إلى القاع مبكراً، أو لا تنغلق الأكتاف، أو تنفتح الوصلات المترية، أو يجب إجبار الإطار ليصبح مربعاً.
تغيّر ماكينة التعشيق ذات الطرفين CNC منطق المرجع. إذ تُثبت قطعة العمل وتُنقل بين محطتي تشغيل. وتحدد المسافة بين رؤوس التشغيل الطول النهائي المتحكم به، بينما يُشغّل الطرفان في الدورة نفسها. ويكون ذلك ذا قيمة خاصة عندما تعتمد الوصلة على أكتاف متطابقة، مثل عارضات الأبواب ذات وصلة النقرة واللسان، وأحزمة الطاولات، وأجزاء إطارات الخزائن، وركائز الأثاث المنجد.
دورة واحدة تنشئ علاقة أبعادية مشتركة
تأتي الميزة الرئيسية في الإنتاجية من معالجة الطرفين في وقت واحد، لكن الميزة الهندسية الأهم هي الدقة العلائقية. فجزء الإطار ليس مجرد لوح مقطوع إلى طول معين. يجب أن ترتبط خصائصه ببعضها بصورة صحيحة: الأكتاف اليمنى واليسرى، وسماكة اللسان، وموضع جانبه، وموقع اللسان الجزئي، واتجاه البروفيل، والطول النهائي، كلها يجب أن تدعم الوصلة النهائية.
عند معالجة الطرفين من إعداد ماكينة واحد، لا يحاول المشغّل تكرار العملية الأولى بعد نقل الجزء. إذ تتحكم الماكينة في العلاقة مباشرة. إذا كانت الوصفة تتطلب عارضة نهائية بطول 600 mm، تعمل محطتا التشغيل لإنشاء هذا البعد في التمريرة نفسها. وهذا يقلل الحاجة إلى القياس الوسيط ويخفض خطر تغيير تكرار المناولة لخط المرجع.
لا يعني ذلك إمكانية تحميل كل فراغ دون تحضير. فلا تزال المادة الواردة تحتاج إلى وجه وحافة مرجعيين موثوقين. وقد تُثبت المواد المقوسة أو الملتوية أو متفاوتة السماكة بطريقة مختلفة من قطعة لأخرى، مما يؤثر في كيفية دخول القواطع إلى قطعة العمل. تستطيع الماكينة ذات الطرفين التحكم بعلاقة التشغيل بكفاءة عالية، لكنها لا تستطيع تحويل المواد الخام غير المستقرة إلى مكون مستقر بالبرمجيات وحدها.
نظام تثبيت قطعة العمل مهم بقدر أهمية رؤوس القطع
يركز المشغّلون أحياناً على عدد المغازل أو أقصى سرعة تغذية عند تقييم الإنتاج. وهذه المواصفات مهمة، لكن نظام تثبيت العمل والنقل غالباً ما يحدد ما إذا كانت الماكينة قادرة على الحفاظ على وتيرة إنتاجها المقدرة. يجب أن تبقى أجزاء الإطار في موضعها بينما تزيل القواطع المواد من الطرفين. وإذا تحرك الجزء أو اهتز أو ارتفع أثناء التشغيل، فقد يظهر العيب الناتج على شكل عدم اتساق في الطول، أو كتف متضرر، أو اهتزازات على جانب اللسان، أو عدم تطابق في البروفيل.
يعتمد الإعداد المستقر عموماً على عدة شروط عملية:
- يجب أن تكون الحافة المرجعية مستقيمة بما يكفي لضمان التسجيل الجانبي الموثوق.
- يجب أن تثبت أجهزة الضغط الجزء دون سحق الخشب اللين أو المواد المكسوة بالقشرة أو المقاطع الجانبية الضيقة المشكلة.
- يجب أن تكون سيور التغذية والسلاسل والوسادات والأسوار نظيفة ومحاذاة وخالية من الراتنج أو الغبار المتراكم.
- يجب أن يتناسب ضغط التثبيت العلوي مع سماكة المادة وحالة سطحها بدلاً من اعتباره إعداداً ثابتاً.
- يجب أن تتوافق ترتيبات الدعم مع أقصر وأضيق مكون متوقع في الدفعة.
تستحق المكونات القصيرة اهتماماً خاصاً. فقد تكون الماكينة قادرة على إنتاج نطاق واسع من الأطوال، لكن الحد الأدنى العملي يعتمد على تباعد المشابك، والتحميل الآمن، وخلوص القاطع، وما إذا كانت قطعة العمل تظل مدعومة بالكامل أثناء القطع. يجب ألا يفترض المشغّلون أن الجزء الذي يحقق مواصفة الحد الأدنى الاسمية للطول سيعمل تلقائياً بشكل جيد إذا كان ذا مقطع ضيق أو بروفيل هش أو يتطلب إزالة كمية كبيرة من المادة عند الأطراف.
تتحسن الإنتاجية عندما تصبح عمليات التبديل محكومة
غالباً ما تتضمن أعمال الإطارات كبيرة الحجم عائلات متكررة من المكونات بدلاً من جزء واحد متطابق طوال اليوم. قد يتضمن برنامج الأبواب قوائم و عارضات علوية و عارضات أقفال و عارضات سفلية وأجزاء وسيطة. وقد يتناوب خط الأثاث بين العارضات الأمامية والعارضات الجانبية والعارضات الخلفية والروابط. في هذه البيئة، يكون إعداد CNC مفيداً لأن الأبعاد وأنماط التشغيل يمكن تخزينها كبرامج بدلاً من إعادة إنشائها عبر إعادة التموضع اليدوي.
ومع ذلك، لا يختصر البرنامج المخزن وقت التبديل إلا عندما يكون الإعداد المادي منضبطاً بالقدر نفسه. يجب تعريف مجموعات القواطع بشكل صحيح، وتركيب الأدوات في مواضعها المخصصة، ويجب على المشغّل تأكيد تعويض الأداة قبل إطلاق أجزاء الإنتاج. يمكن لإزاحة خاطئة أن تنتج مئات المكونات غير الصحيحة بشكل متسق بسرعة أكبر مما يمكن لماكينة يدوية إنتاجه.
لذلك، لا يتعلق روتين التبديل العملي بالعجلة بقدر ما يتعلق بمنع تحول إعادة التشغيل إلى حدث هدر. يجب فحص أول جزء معتمد للتحقق من الطول الإجمالي، وعلاقة الكتف إلى الكتف، وسماكة اللسان، وعرض اللسان، وأي تفاصيل للبروفيل أو التشكيل تؤثر في التجميع. وعندما يكون اتجاه اليمين واليسار مهماً، يجب أن يتحقق الفحص أيضاً من توافق البرنامج واتجاه الجزء. قد يحقق الجزء الرسم الأبعادي ومع ذلك يكون غير قابل للاستخدام إذا كان وجهه المشغّل معكوساً.
ينبغي أن تعكس تسمية البرامج واقع الإنتاج. فقد تسبب الأسماء القائمة فقط على مقاس عام التباساً عندما تشترك عارضتان في الطول لكنهما تستخدمان سماكات لسان أو بروفيلات أو سماكات مواد مختلفة. إن التعريف الواضح المرتبط برمز الجزء والمقطع والطول والمادة وإصدار الوصلة يجعل من الأسهل منع اختيار البرنامج غير الصحيح أثناء عمليات التبديل المتكررة.
يجب مواءمة سرعة التغذية مع جودة القطع، لا التعامل معها كهدف
تعد زيادة سرعة التغذية الطريقة الأكثر وضوحاً للسعي إلى إنتاج أعلى، لكنها ليست دائماً التعديل الأول الصحيح. في عملية التعشيق، يتفاعل معدل التغذية مع سرعة المغزل وقطر القاطع وعدد السكاكين ونوع الخشب وحالة الرطوبة وحدّة القاطع وكمية المادة المزالة. إذا كانت التغذية عالية جداً بالنسبة لظروف القطع، فقد تظل الماكينة تكمل الدورة، لكن قد تتشظى الأكتاف، وقد تتمزق الألياف الطرفية، وقد تظهر علامات تشغيل على جوانب الألسنة تضعف تلامس الغراء أو تتطلب إعادة عمل.
بالنسبة لمكونات الإطار، تُعد الأكتاف النظيفة مهمة بشكل خاص. فالكتف هو سطح الإغلاق المرئي والإنشائي لوصلة النقرة واللسان. وقد يترك الكتف الخشن أو المتشظي خطاً ظاهراً بعد التجميع حتى لو كان اللسان نفسه مناسباً. ينبغي للمشغلين تقييم تغييرات التغذية بالنظر إلى أسطح الوصلة النهائية ونتيجة التجميع، وليس فقط بقراءة زمن الدورة.
تؤثر حالة الأداة مباشرة في الإنتاجية. تزيد القواطع الباهتة من حمل القطع ويمكن أن تسبب تلميعاً أو تمزقاً أو زغباً أو أبعاداً غير متسقة مع تغير مقاومة المادة. قد يبدو الاستمرار باستخدام أداة متآكلة تجنباً لوقت التوقف، لكنه قد يؤدي لاحقاً إلى انقطاع أكبر بسبب الصنفرة أو الرفض أو مشكلات التركيب أو إنذارات الماكينة المتعلقة بالأداة. ويُعد فاصل صيانة الأدوات المتحكم به استناداً إلى المادة وحمل القطع وجودة التشطيب المرئية أكثر موثوقية من الانتظار حتى تصبح العيوب واضحة.
تحضير المواد يحدد قدرة الماكينة على التكرار
يكون التشغيل ذو الطرفين أكثر فعالية عندما تصل الفراغات بأبعاد مقطع متسقة. ويُعد تفاوت السماكة مصدراً شائعاً لاختلاف الوصلات لأنه يغير العلاقة بين وجوه المادة وموضع القاطع. وإذا تمت الإشارة إلى الأجزاء من وجه واحد لكن سماكة المواد الواردة تتذبذب، فقد يكون اللسان خارج المركز أو قد لا يتوافق البروفيل مع المكونات المجاورة.
لذلك ينبغي اعتبار تحضير السطح جزءاً من حل التعشيق، وليس نشاطاً منفصلاً في مرحلة سابقة. بالنسبة للمواد التي تحتاج إلى معايرة السماكة وتحضير التشطيب قبل تشغيل الأطراف، يمكن أن تدعم ماكينة تسوية وصنفرة حالة إدخال أكثر استقراراً من خلال الجمع بين تسوية السماكة والصنفرة. والسؤال ذو الصلة ليس ما إذا كانت الصنفرة تجعل الجزء يبدو أفضل قبل التعشيق؛ بل ما إذا كانت العملية توفر سماكة وتسطحاً وأسطحاً مرجعية متجانسة بما يكفي لتكرار برنامج تشغيل الأطراف بدقة.
تزداد أهمية هذه النقطة مع الخشب الصلب. إذ يمكن لحركة الرطوبة واتجاه الألياف والعقد والإجهاد الداخلي أن تؤثر في سلوك الفراغ بعد تسوية سطحه أو قطعه. وإذا تقوست عارضة بعد التحضير، فقد لا تستقر بشكل متسق على مرجع الماكينة. وبالنسبة إلى هذه المواد، قد يكون فرز المواد حسب الجودة أو إتاحة وقت لاستقرار المواد المكيّفة أكثر إنتاجية من تمرير الفراغات المتفاوتة بالقوة عبر ماكينة التعشيق وتصحيح النتيجة في المراحل اللاحقة.
يجب فحص جودة الوصلة عند التجميع، وليس فقط عند مخرج الماكينة
قد يبدو اللسان النهائي نظيفاً لكنه لا يزال ينتج إطاراً رديئاً. والاختبار الحقيقي هو كيفية تصرف المكون مع النُّقرة أو البروفيل المتزاوج معه. قد يؤدي اللسان السميك جداً إلى شق العضو ذي النُّقرة أو منع انغلاق الكتف. وقد يضعف اللسان المرتخي جداً المحاذاة وجودة خط الغراء. وقد يصل اللسان الطويل جداً إلى القاع قبل انغلاق الكتف. وقد يسحب الكتف غير المتعامد الإطار خارج المحاذاة حتى عندما يكون اللسان مناسباً.
لهذا السبب، ينبغي أن يتضمن الفحص اختبار تجميع مضبوطاً كلما تم إدخال دفعة جديدة أو مجموعة أدوات أو سماكة مادة أو مراجعة برنامج. ولا يلزم أن يبطئ هذا الفحص كل دورة إنتاج. فهو يحدد ما إذا كانت أبعاد التشغيل صالحة ضمن نظام الوصلة بدلاً من أن تكون صالحة بمعزل عنه. كما يمكن لمقياس قبول/رفض بسيط لسماكة اللسان وموضع الكتف أن يكتشف الانحراف بين عمليات فحص القطعة الأولى الرسمية.
ينبغي للمشغّل التمييز بين العيوب القابلة للتكرار والعيوب العشوائية. يشير خطأ الطول القابل للتكرار إلى بيانات البرنامج أو إعداد موضع الرأس أو التعويض. وقد يشير تفاوت الطول العشوائي إلى تثبيت غير مستقر أو مرجعية مواد رديئة أو مخلفات على سطح تموضع أو هندسة فراغ غير متسقة. لن يحل استبدال الأداة مشكلة نقل، كما أن زيادة ضغط التثبيت لن تصحح برنامجاً أبعادياً غير صحيح.
المجالات التي تحقق فيها الماكينة أوضح فوائد الإنتاج
يتجلى أفضل توافق في الإنتاج المتكرر للأجزاء التي تتطلب خصائص طرفية دقيقة ومتطابقة: أبواب الخزائن ذات الإطار، والأبواب الداخلية، وكراسي الطعام، وقواعد الطاولات، وألواح الأثاث الشبيهة بالنوافذ، وإطارات الأدراج، والعارضات الإنشائية للأثاث. تجمع هذه التطبيقات بين حجم كافٍ وحساسية كافية للوصلات، بحيث يُحدث تقليل المناولة والتشغيل بمرجع مشترك فرقاً واضحاً.
تكون الفائدة أقل يقيناً في الأعمال المخصصة شديدة التباين أو الدفعات القصيرة للغاية أو المكونات التي تحتاج إلى تركيب يدوي كبير لأن المادة نفسها غير منتظمة. لا يزال من الممكن استخدام ماكينة التعشيق ذات الطرفين CNC في هذه الظروف، لكن ميزتها تعتمد على مقدار قابلية تكرار الإعداد التي يمكن الحفاظ عليها بين الأعمال. وإذا احتاج كل جزء إلى تموضع فريد أو تغييرات متكررة للقواطع أو تصحيح يدوي بعد التشغيل، فإن عنق الزجاجة ينتقل ببساطة إلى مكان آخر.
ومن المهم أيضاً عدم الخلط بين السعة والإنتاجية القابلة للاستخدام. فقد تعالج الماكينة الأجزاء بسرعة، ومع ذلك يبقى إنتاج الخط مقيداً إذا لم تُحضّر الفراغات في الوقت المناسب، أو لم تُعتمد البرامج بشكل صحيح، أو كان شفط الغبار غير كافٍ، أو تراكمت الأجزاء النهائية دون فحص وفرز. يحافظ الترتيب الأكثر إنتاجية على حركة المواد في تسلسل مضبوط: فراغات مستقرة تدخل، وأطراف مشغلة بشكل صحيح تخرج، ومكونات متحقق منها تُسلّم إلى التجميع دون حلقة تركيب منفصلة.
الانضباط التشغيلي يحول السرعة إلى إنتاج موثوق
تحسن ماكينة التعشيق ذات الطرفين CNC إنتاجية أجزاء الإطار من خلال إزالة التموضع المكرر والحفاظ على الطرفين ضمن علاقة أبعادية واحدة. ولا تتحقق قيمتها إلا عندما تدعم العملية المحيطة هذه الدقة. أسطح المرجع النظيفة، وسماكة المواد المتسقة، وضغط تثبيت العمل الصحيح، والأدوات الحادة، والوصفات المتحقق منها، وفحوصات وصلة القطعة الأولى ليست مهام ثانوية. بل هي الشروط التي تسمح لدورة سريعة بإنتاج أجزاء جاهزة للتجميع بدلاً من إعادة عمل سريعة.
عندما تتوافر هذه الظروف، تفعل الماكينة أكثر من تقصير زمن التشغيل. فهي تجعل جدولة الإنتاج وفحصه ونقله إلى العملية التالية أسهل. وبالنسبة لإنتاج الإطارات، فهذا هو التعريف العملي للإنتاجية الأعلى: مزيد من الأجزاء تغادر مرحلة التشغيل بالطول والاتجاه وهندسة الوصلة وجودة السطح اللازمة للتجميع دون تأخير.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.