


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يحدد جودة الحواف في معدات معالجة الألواح المكسوة؟
تبدأ جودة الحواف قبل وحدة تلصيق الحواف
تتحدد جودة الحواف في معالجة الألواح المصفحة من خلال تفاعل بنية المادة، وصلابة الماكينة، وحالة الأدوات، ومعلمات القطع، والتحكم في الغبار. ولا تنتج الحافة ذات المظهر النظيف ببساطة عن استخدام قاطع حاد أو تشغيل ماكينة تلصيق حواف متطورة. بل تعتمد على ما إذا كان اللوح مدعومًا بشكل صحيح، وما إذا كانت قوى القطع تظل مستقرة، وما إذا كانت الرايش تُزال قبل ضغطها مجددًا داخل السطح.
بالنسبة لمديري مراقبة الجودة والسلامة، يهم هذا الأمر لأن الحافة الرديئة نادرًا ما تكون عيبًا تجميليًا فقط. فقد يؤدي التهشيم إلى كشف مادة اللب للرطوبة. وقد يضعف التمزق حول الثقوب قوة تثبيت الأجهزة. كما أن شريط الحواف غير المشذب أو ضعيف الالتصاق قد يسبب نقاط تماس حادة، ويقلل المتانة، ويؤدي إلى إعادة العمل في مرحلة متأخرة من الإنتاج. وفي إنتاج الأثاث بكميات كبيرة، تجعل هذه العيوب أيضًا من الصعب التمييز بين مشكلة معزولة لدى مشغل وبين حالة ماكينة أصبحت غير آمنة أو غير موثوقة.
لذلك، فإن السؤال العملي ليس ما إذا كانت معدات معالجة الألواح المصفحة تستطيع قطع لوح أو تلصيق شريط حواف له. بل هو ما إذا كان الجمع الكامل بين الماكينة والعملية قادرًا على إنتاج حافة متسقة عبر دفعات الألواح المختلفة، وسرعات الإنتاج، ومراحل عمر الأداة.
سطح اللوح ولبه يحددان نقطة البداية
لا تتصرف الألواح المصفحة مثل الخشب الصلب. فقد يكون السطح الزخرفي ورق ميلامين، أو HPL، أو قشرة خشبية، أو فيلم PVC، أو فيلم مطلي، أو طبقة تغطية أخرى ملتصقة بلب من ألواح الجسيمات أو MDF أو الخشب الرقائقي أو المواد المركبة. تستجيب كل طبقة بشكل مختلف لضغط القطع. وقد يتشظى السطح الصلب والهش عند نقطة خروج المنشار أو الفريزة. وقد يتفتت لب لوح الجسيمات منخفض الكثافة تحت طبقة مصفحة تبدو سليمة. ويمكن للوح ذي الفراغات الداخلية أو الكثافة غير المتجانسة أن ينتج حافة نظيفة في منطقة ما وحافة غير مقبولة بعد عدة مئات من المليمترات.
لهذا السبب، ينبغي تقييم عيوب الحواف باعتبارها مسألة مرتبطة بالمادة والعملية، بدلًا من نسبتها فورًا إلى الماكينة. إذا ظهرت التشققات باستمرار على سطح واحد فقط، فإن الأسباب المحتملة تختلف عن عيب يظهر على كلا الوجهين. وقد يشير الضرر على الطبقة المصفحة العلوية إلى دعم الجانب العلوي، أو عمل شفرة التخديد، أو هندسة المنشار، أو عدم كفاية التحكم بالضغط. وقد يدل الضرر على الوجه السفلي على ضعف دعم اللوح، أو إسقاط شفرة غير صحيح، أو عدم توافق بين اتجاه التغذية ودوران القاطع.
يؤثر تباين المواد أيضًا في الإعدادات التي تبقى مستقرة أثناء وردية العمل. فقد تؤدي عملية مضبوطة للوح MDF كثيف إلى حرارة زائدة أو تلييف أو تكسر عند التحويل إلى لوح جسيمات أقل كثافة. وعلى العكس، قد تؤدي الإعدادات المختارة لتجنب سحق لب ضعيف إلى عدم توفير دعم كافٍ للوح مصفح أكثر صلابة أثناء التشغيل.
لا يلزم أن يتحول الفحص الوارد إلى مختبر مواد كامل ليكون مفيدًا. بل ينبغي أن يحدد ما إذا كان سمك اللوح واستواءه وحالة سطحه ومظهر كثافة اللب والتصاق الطبقة المصفحة متسقة بدرجة كافية للعملية المعتمدة. عند إدخال مورد جديد أو ديكور جديد أو تركيب جديد للوح، تكون تجربة قصيرة مضبوطة أكثر فائدة من افتراض أن الألواح ذات السمك الاسمي نفسه ستتصرف بصورة متطابقة.
استقرار القطع أهم من السرعة القصوى للماكينة
في قطع المناشير، والتفريز CNC، والثقب، والتشذيب، يجب أن تحافظ الماكينة على علاقة مستقرة بين الأداة واللوح. يمكن أن يؤدي انحراف دوران المغزل، والمحامل البالية، والتثبيت الضعيف، وبكرات الضغط التالفة، والارتخاء في الموجهات، كل منها إلى نمط عيوب متكرر. وقد يستجيب المشغل بتقليل معدل التغذية، لكن خفض السرعة لا يخفي المشكلة الأساسية إلا في بعض الحالات. فهو لا يصحح مغزلًا لم يعد يدور بشكل متحد المركز أو نظام ضغط يسمح باهتزاز اللوح.
تُعد حالة الأدوات مهمة بالقدر نفسه، لكن كلمة «حاد» ليست معيار فحص كافيًا. يجب أن تتناسب هندسة الأداة مع المادة والعملية. يؤثر عدد الأسنان وزاوية الخطاف وعرض القطع والطلاء وقطر القاطع وشكل الحشوة في تكوّن الرايش وتوليد الحرارة. قد تزيل شفرة مخصصة للأخشاب الصلبة المادة بعنف كافٍ لإتلاف طبقة مصفحة هشة. ويمكن لقاطع ذي هندسة غير مناسبة أن ينتج حافة مصقولة لكنها متأثرة بالحرارة، مما قد يعيق لاحقًا ترطيب اللاصق أو التصاق شريط الحافة.
ينبغي إدارة تآكل الأدوات بناءً على جودة المخرجات وحمل العملية، وليس فقط على وقت التشغيل المنقضي. فقد تبدو الأداة سليمة مع أنها تولد قوة وحرارة وغبارًا وتلفًا أكبر لحواف الألواح. تشمل علامات التحذير ارتفاع معدل التشققات الصغيرة، أو ازدياد خشونة اللب المكشوف، أو زيادة حمل المحرك، أو الحاجة المتكررة إلى ضبط المعلمات، أو ظهور تلميع حراري قرب خطوط القطع. وينبغي أن تؤدي هذه التغيرات إلى فحص قبل وصول العيوب إلى التجميع أو التعبئة.
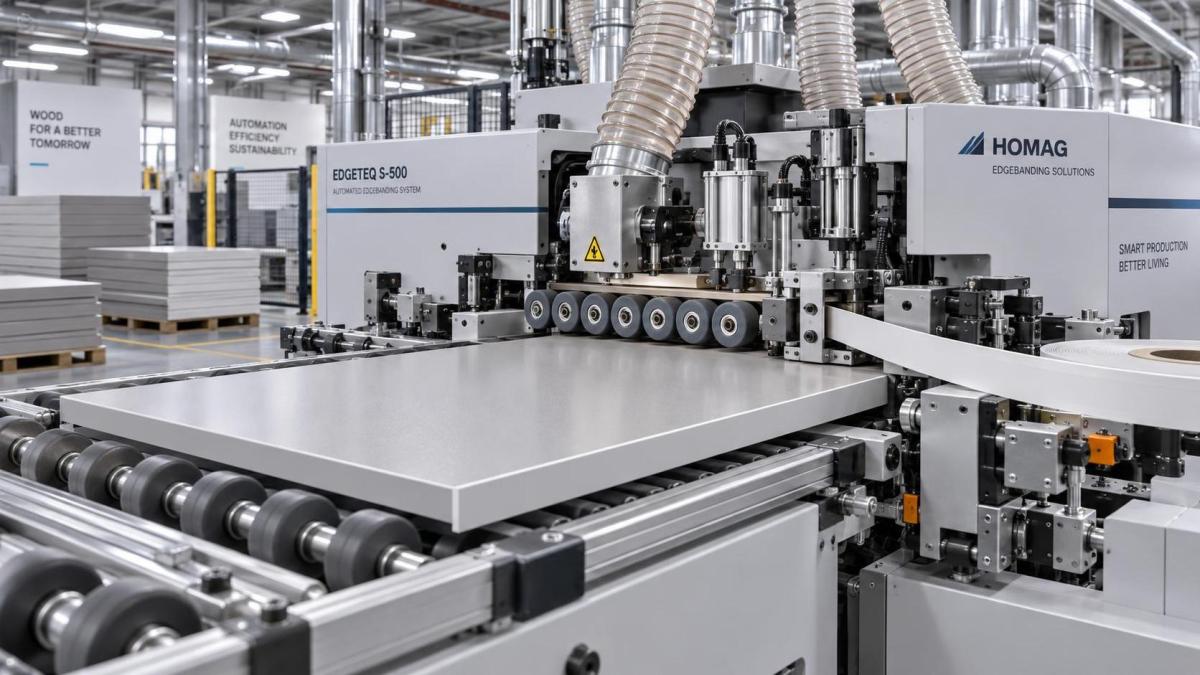
في معدات معالجة الألواح المصفحة، غالبًا ما يُستهان بتقييد حركة اللوح. لا يمكن لإطار ماكينة صلب أن يعوض لوحًا يرتفع أو يلتوي أو يتحرك أثناء المعالجة. يجب أن تتناسب أجهزة التثبيت العلوي، وعوارض الضغط، ومناطق التفريغ، وسيور النقل، والموجهات الجانبية، والمصدات المرجعية مع حجم اللوح والعملية. وتكون المكونات الصغيرة معرضة للخطر بشكل خاص لأن مساحة التلامس المتاحة محدودة. فالقطعة التي تتحرك قليلًا فقط أثناء التشذيب يمكن أن تنتج أنصاف أقطار غير متسقة، أو بروزًا غير متساوٍ لشريط الحافة، أو زاوية حادة لن تُزال بالكامل في محطة التشطيب.
يجب أن يعمل معدل التغذية وسرعة الأداة والاتجاه معًا
تتأثر جودة الحافة بشدة بحمل الرايش: أي كمية المادة التي تزيلها كل حافة قطع خلال كل تمريرة. وعلى الرغم من أن فرق الإنتاج تضبط سرعة التغذية أولًا في كثير من الأحيان، لا يمكن التعامل مع معدل التغذية بمعزل عن سرعة المغزل وعدد الأسنان وقطر القاطع ونوع المادة. قد يؤدي حمل الرايش الزائد إلى اقتلاع أجزاء من الطبقة المصفحة أو سحق اللب. وقد يؤدي حمل الرايش المنخفض جدًا إلى احتكاك بدلًا من قطع مضبوط، مما يرفع درجة الحرارة ويترك حافة مزججة أو متغيرة اللون.
لذلك، فإن الإعداد الصحيح هو نطاق تشغيل مستقر، وليس رقمًا عالميًا واحدًا. ضمن هذا النطاق، يكون القطع نظيفًا، وحمل الماكينة قابلًا للتنبؤ، ولا ترتفع حرارة الأداة بشكل مفرط. وخارج هذا النطاق، يمكن أن تتغير العيوب بسرعة. فقد تؤدي زيادة التغذية التي تبدو غير ضارة على لوح ميلامين عادي إلى تكسر الحافة عند معالجة سطح ذي ملمس أو طبقة مصفحة أرق.
اتجاه القطع مهم أيضًا. يمكن أن يترك القطع المتسلق والقطع التقليدي حواف مختلفة بشكل واضح، لا سيما عند تفريز الأسطح المصفحة. قد يقلل أحد الاتجاهين تكسر السطح لكنه يزيد ميل قطعة العمل إلى الحركة إذا كان التثبيت غير كافٍ. يجب أن تراعي الاستراتيجية المختارة كلاً من جودة التشطيب والتحكم الآمن في قطعة العمل. إن تغيير اتجاه الدوران أو تسلسل العملية دون التحقق من ظروف التقييد قد يخلق مشكلة سلامة إضافة إلى مشكلة جودة.
بالنسبة لمناشير الألواح، غالبًا ما يكون التخديد العامل الحاسم للحصول على سطح سفلي مصفح خالٍ من التشققات. يجب محاذاة شفرة التخديد مع الشفرة الرئيسية وضبطها على العرض والارتفاع المناسبين لعرض القطع الفعلي. إذا كان مسار التخديد أضيق من القطع الرئيسي، فقد تظل الشفرة الرئيسية تمزق السطح. وإذا كان أعرض من اللازم، فقد يبقى أخدود ظاهر خارج خط القطع المقصود. ينبغي التحقق من المحاذاة بعد تغيير الشفرات أو أعمال الصيانة أو أي عيب متكرر يتركز على أحد وجهي اللوح.
تعتمد جودة تلصيق الحواف على حافة القطع التي تستقبلها
يُتعامل أحيانًا مع تلصيق الحواف باعتباره عملية تشطيب منفصلة، لكن نتيجته ترتبط مباشرة بجودة القطع السابقة. لا يستطيع اللاصق التعويض بشكل موثوق عن ركيزة مسحوقة أو مغبرة أو مرتفعة الحرارة أو غير مستوية. قد تمتص حافة لوح الجسيمات الخشنة اللاصق بشكل غير متساوٍ. وقد تقلل حافة MDF الملمعة حراريًا من قابلية الترطيب. ويمكن للألياف والرايش المفككة أن تشكل قنوات تظهر لاحقًا كفجوات أو مناطق ضعيفة أو خطوط لاصق مرئية.
يجب أن تحافظ وحدة تلصيق الحواف أيضًا على توجيه مستقر للوح. فتطبيق الغراء، ووضع الشريط، وقوة بكرات الضغط، والتشذيب، والكشط، والتلميع عمليات متسلسلة. وقد يبقى خطأ تموضع صغير عند المدخل ظاهرًا حتى نهاية اللوح. إذا لم يُرجع اللوح باستمرار إلى موضعه المرجعي، فقد تتلقى إحدى الحواف بروزًا غير متساوٍ للشريط، مما يؤدي إلى تشذيب مفرط من جانب وتنظيف غير كافٍ من الجانب الآخر.
ينبغي لفرق الجودة فحص الحافة النهائية كنظام متكامل بدلًا من قصر الفحوصات على بقاء الشريط ملتصقًا. وتشمل الملاحظات ذات الصلة:
- تشقق السطح أو كسوره بجوار الحافة الملصقة بالشريط؛
- خطوط غراء مفتوحة أو مناطق جافة أو خروج زائد للاصق؛
- فجوات عند الطرفين الأمامي والخلفي؛
- شريط حواف بارز أو غائر أو مشذب بشكل غير متساوٍ؛
- زوايا حادة أو علامات سكاكين أو مادة لب مكشوفة؛
- التباين بين الألواح الأولى والوسطى والأخيرة في دفعة الإنتاج.
قد يرتبط عيب موضعي عند النهاية بضغط المدخل أو تشذيب الأطراف أو مناولة القطعة. أما العيب المستمر على طول الحافة بالكامل، فمن الأرجح أن يتعلق بحالة القطع أو تطبيق الغراء أو بكرات الضغط أو حالة اللوح. يساعد هذا التمييز على منع إجراء تعديلات واسعة على الماكينة عندما يكون السبب محصورًا في محطة واحدة.
استخراج الغبار له تأثير مباشر على الجودة والسلامة
غالبًا ما يُقيّم استخراج الغبار أساسًا كمتطلب بيئي ومتطلب للنظافة والترتيب. وفي تشغيل الألواح المصفحة، يمثل أيضًا وظيفة للتحكم في العملية. يمكن للغبار الناعم المتبقي في شق المنشار أو على حافة مفرزة أن ينضغط داخل السطح، ويتداخل مع تلامس اللاصق، ويحجب عيبًا آخذًا في التطور، ويزيد الحرارة حول القاطع. وقد تُسحب الرايش الأكبر على طبقة مصفحة منتهية وتترك خدوشًا قد لا تصبح واضحة إلا تحت إضاءة الفحص.
يمكن أن يجعل الاستخراج غير الكافي التشخيص غير موثوق أيضًا. فقد تبدو الحافة الخشنة المغطاة بالغبار مقبولة عند الماكينة، بينما لا يظهر التمزق الحقيقي إلا بعد المسح أو التجميع اللاحق. لذلك ينبغي أن تحدد إجراءات الفحص كيفية تنظيف الحافة قبل القبول البصري. إن فحص الألواح بينما لا يزال الغبار موجودًا يؤدي إلى أحكام غير متسقة بين الورديات.
من منظور السلامة، لا ينبغي الاستدلال على أداء الاستخراج فقط من ظهور القنوات متصلة. فالانسدادات والخراطيم البالية والأغطية الموضوعة بشكل غير صحيح والأختام التالفة وأنظمة التجميع المحملة فوق طاقتها يمكن أن تقلل الالتقاط عند منطقة القطع، بينما تبدو الماكينة عاملة بصورة طبيعية. وقد تكون النتيجة تعرضًا أكبر للغبار المحمول جوًا، وتراكمًا حول المكونات المتحركة، وانخفاض الرؤية للمشغلين. عندما تتدهور جودة الحافة وظروف الغبار معًا، فإن التعامل معهما كمشكلتي صيانة منفصلتين قد يؤخر التصحيح الفعلي.
كيفية تحويل عيوب الحواف إلى إشارات مفيدة للعملية
تعمل المعايير البصرية بأفضل صورة عندما تصف موقع العيب وشدته بعبارات واضحة. عبارة «حافة رديئة» واسعة جدًا بحيث لا تدعم إجراءً تصحيحيًا. يميز سجل الفحص العملي بين تشققات السطح العلوي، وتشققات السطح السفلي، وتكسر اللب، والحواف الليفية، والاحتراقات، وفجوات الشريط، والحواف الحادة، والانحرافات البعدية. كما ينبغي أن يحدد الماكينة والعملية ومجموعة الأدوات ونوع اللوح واتجاه اللوح والوقت ضمن التشغيل.
ليس الغرض من هذا النوع من السجلات إلقاء اللوم على مشغل أو قسم. بل هو تحديد ما إذا كان العيب يتكرر حسب اتجاه اللوح أو موضع الأداة أو دفعة المادة أو الفاصل الزمني أو محطة الماكينة. والتكرار دليل ذو قيمة. قد يشير العيب الذي يحدث على فترات منتظمة إلى تلف في الأداة أو مشكلة في مكوّن دوار. وقد يشير العيب الذي يبدأ بعد تغيير الأداة إلى الإعداد أو المحاذاة أو مواصفة الأداة. أما العيب المحصور في دفعة ألواح واحدة، فينبغي أن يستدعي عزل المادة ومراجعة نطاق المعالجة قبل تعديل الماكينة على نطاق واسع.
الاستجابة المضبوطة أفضل من التعديل المتكرر
عندما تنخفض جودة الحافة، غالبًا ما تغير فرق الإنتاج عدة إعدادات دفعة واحدة: تخفض سرعة التغذية، وترفع سرعة المغزل، وتزيد الضغط، وتغير درجة حرارة اللاصق، وتستبدل أداة. قد يعيد ذلك المظهر مؤقتًا، لكنه يلغي القدرة على تحديد السبب. كما قد يسبب مخاطر جديدة، مثل الحرارة الزائدة، أو تلف اللوح بسبب الضغط المفرط، أو انخفاض الإنتاجية دون تحسن قابل للقياس في الجودة.
تبدأ الاستجابة الأكثر موثوقية بتحديد العيب وعزل العملية المتأثرة. تأكد من نوع اللوح واتجاهه، وافحص الأداة ونظام التقييد، وتحقق من استخراج الغبار عند نقطة القطع، وقارن النتيجة بعينة مضبوطة. غيّر متغيرًا ذا صلة واحدًا في كل مرة عندما تسمح ظروف الإنتاج بذلك. وينبغي توثيق الإعداد النهائي مع تركيب اللوح وتهيئة الأداة اللذين تم التحقق منهما.
تُنتج الحواف النظيفة من خلال عملية مضبوطة، وليس بفعل أي مواصفة منفردة للماكينة. فالمغزل الصلب، والأداة المناسبة، والتغذية المستقرة، والتثبيت العلوي الفعال، ونظام التخديد المحاذى، وسطح القطع النظيف، ونظام الاستخراج العامل، كلها تعزز بعضها بعضًا. بالنسبة لمديري الجودة والسلامة، فإن أقوى نقطة تحكم هي عملية تجعل التدهور ظاهرًا مبكرًا، قبل أن يتحول تلف الحافة البسيط إلى عيب متكرر في المنتج أو مشكلة تشغيلية أوسع.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.