


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لآلات تصنيع المنتجات الخشبية المؤتمتة تقليل أخطاء المناولة؟
يمكن للأتمتة تقليل أخطاء المناولة، ولكن فقط عندما تتحكم في نقاط التسليم المعرّضة للأخطاء
يمكن لآلات التصنيع الآلي للمنتجات الخشبية أن تقلل أخطاء المناولة بشكل كبير، لا سيما عندما تمر الألواح والقشور والأبواب أو المكونات المصفحة عبر خطوات متكررة من القطع والتغذية والكبس والتكديس والنقل. ولا تأتي الفائدة ببساطة من استبدال المشغلين بالمحركات أو الناقلات، بل من جعل الحركة والاتجاه والتوقيت وظروف العملية قابلة للتكرار.
لذلك، بالنسبة لمدير المشروع، يكون السؤال المفيد أكثر تحديدًا: ما أخطاء المناولة التي تسبب خسائر في الخط الحالي، وهل يمكن للأتمتة إزالة القرار أو الإجراء المادي الذي يسببها؟ قد يعاني الخط من اتجاه غير صحيح للألواح، أو تجاوز الوقت المفتوح للمادة اللاصقة، أو التحميل خارج المركز، أو التلف أثناء النقل، أو خلط الدُفعات، أو التكديس غير المتسق. ولكل منها سبب جذري مختلف. وقد تحسن المعدات التي تؤتمت نقطة نقل واحدة الإنتاجية دون أن تحل الأخطاء الناشئة في المراحل السابقة بسبب ضعف تعريف المواد أو عدم استقرار جودة الألواح الواردة.
تظهر أفضل النتائج عادةً عندما تكون المناولة اليدوية متكررة، وتكون قطعة العمل كبيرة أو صعبة التعامل، ويؤثر انحراف بسيط في الموضع على العملية التالية. ويندرج إنتاج الألواح، وتصفيح القشور، وأعمال الخشب الرقائقي، والألواح المغطاة بالميلامين، والألواح الزخرفية، وتصنيع الأبواب ضمن هذا النمط. وفي هذه العمليات، يمكن للتحميل الآلي والنقل الموجّه والتغذية المضبوطة ودورات الكبس المبرمجة تقليل التباين الذي يصعب التحكم فيه عبر تدريب المشغلين وحده.
مصادر أخطاء المناولة في خط النجارة
غالبًا ما تُعامل المناولة كنشاط دعم بسيط بين الآلات التي تضيف قيمة. لكن عمليًا، هي التي تحدد ما إذا كانت الآلة تستقبل المادة الصحيحة بالحالة الصحيحة. ولا يمكن لمنشار دقيق أو راوتر CNC أو آلة تلصيق الحواف أو مكبس أن يعوض بشكل موثوق عن لوح يصل مائلاً أو تالفًا أو غير مطابق أو خارج نطاق العملية المخطط له.
يمكن تجميع أخطاء المناولة الشائعة في أربع فئات عملية.
- أخطاء الموضع والاتجاه: يُحمّل اللوح خارج المركز أو بالعكس أو بشكل مائل أو مع تقديم حافة مرجعية خاطئة.
- أخطاء هوية المواد: تختلط القشور أو القلوب أو الأسطح الزخرفية أو دُفعات الألواح، ما ينتج عنه عدم تطابق قد لا يظهر إلا بعد الكبس أو التشطيب.
- أخطاء التوقيت: تنتظر المكوّنات وقتًا طويلًا بعد وضع المادة اللاصقة، أو تُغذّى إلى المحطة التالية مبكرًا جدًا، أو تُنقل قبل أن تبرد أو تستقر بالقدر الكافي.
- التلف المادي: تتشظى الزوايا، أو تُخدش الأسطح، أو تنزاح القشور، أو تنثني الألواح أثناء الرفع أو التكديس أو النقل عبر الناقل.
لا يؤدي العمل اليدوي تلقائيًا إلى هذه المشكلات. فلا يزال المشغلون المهرة ضروريين في العديد من مهام الإنتاج منخفض الحجم وعالي التباين والإصلاح والفحص. وتنشأ الصعوبة عندما تعتمد العملية على تكرار الأشخاص لنفس إجراء التموضع أو النقل تحت ضغط إنتاج متغير. فالإرهاق وتغير الورديات والانقطاعات وتباين المواد تخلق فرصًا لعدم الاتساق. وتكون الأتمتة أكثر فاعلية عندما تزيل حكمًا متكررًا لا ينبغي أن يلزم اتخاذه مرارًا في المقام الأول.
على سبيل المثال، إذا كان يجب أن تدخل الألواح إلى مكبس التصفيح بشكل متعامد مع صفيحة الكبس، فقد يكون نظام التحميل الموجّه واستراتيجية المرجع الثابت أكثر موثوقية من مطالبة المشغلين بمحاذاة كل لوح بصريًا. وإذا كانت المشكلة تلف السطح الناتج عن حركة الرافعة الشوكية بين المحطات، فقد يوفر المخزن المؤقت الآلي ومسار الناقل تحسنًا أوضح من تسريع المناولة اليدوية. وتتمثل المهمة الأولى في ربط سجل العيوب بنقطة النقل أو التحميل الدقيقة التي يدخل منها الخطأ إلى العملية.
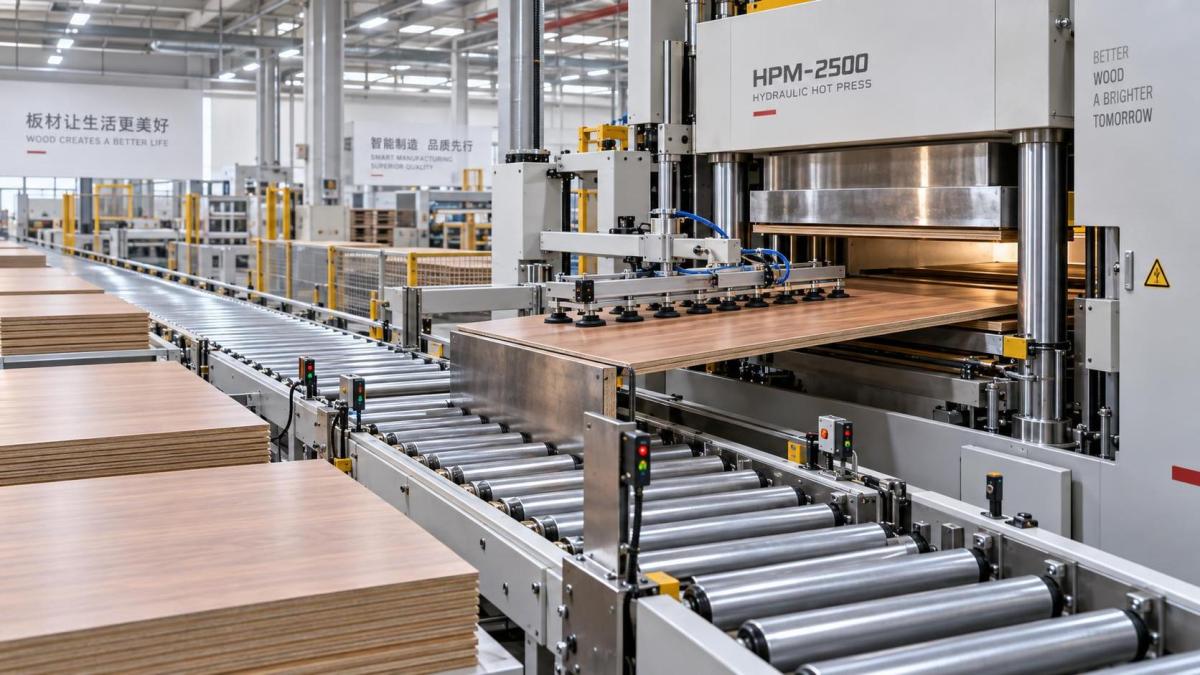
تحسن الأتمتة الاتساق عند نقاط الربط، وليس فقط في محطات الآلات
خط التصنيع عبارة عن سلسلة من نقاط الربط: من التخزين إلى وحدة التغذية، ومن وحدة التغذية إلى الآلة، ومن الآلة إلى المخزن المؤقت، ومن المخزن المؤقت إلى المكبس، ومن المكبس إلى التفريغ، ومن التفريغ إلى التعبئة أو التشطيب. وغالبًا ما تحدث أخطاء المناولة عند هذه النقاط لأن مسؤولية القطعة تصبح غير واضحة. فقد تكون إحدى الآلات قد أكملت دورتها، لكن الآلة التالية ليست جاهزة؛ فيتدخل المشغل؛ وتنتظر المادة؛ ويضيع التسلسل الأصلي.
تقلل آلات التصنيع الآلي للمنتجات الخشبية هذا التعرض عبر وضع قواعد متوقعة للحركة. ويمكن للمستشعرات التحقق من وجود لوح. كما يمكن للمصدات والأدلة وأجهزة التفريغ والبكرات وآليات المحاذاة تثبيت الموضع. ويمكن لمنطق التحكم منع النقل حتى تصبح الآلة المستقبلة جاهزة. ويمكن للتعليمات القائمة على الوصفة ربط أمر الإنتاج بالأبعاد أو زمن الكبس أو درجة الحرارة أو ترتيب الطبقات أو التوجيه اللاحق.
ويكون هذا المستوى من التحكم ذا صلة خاصة بعمليات الكبس والتصفيح. فغالبًا ما يُنظر إلى المكبس على أنه آلة عملية مستقلة، إلا أن نتيجة جودته تعتمد على ما يحدث قبل إغلاق صفيحة الكبس: إعداد اللوح، وحالة المادة اللاصقة، وتسلسل الرص، ومحاذاة التحميل، والتحكم في زمن المكوث. ويمكن لمكبس هيدروليكي آلة مكبس ساخن مزود بفتح تلقائي لصفيحة الكبس أن يدعم سير عمل مضبوطًا، لكن مفهوم المناولة يجب أن يضمن أيضًا دخول اللوح نظيفًا ومستقيمًا وفي مرحلة العملية المطلوبة.
في التكوين متعدد الفتحات، تصبح متطلبات المناولة أكثر صعوبة. إذ يمكن لسعة الطبقات الأعلى أن تزيد الإنتاجية، لكنها تزيد أيضًا من عواقب تسلسل التحميل غير الصحيح. وينبغي لفرق المشروع دراسة كيفية تغذية كل فتحة، وما إذا كان يمكن التعرف الإيجابي على الألواح قبل التحميل، وكيف يمنع النظام العامل أو جهاز النقل من وضع قطعة العمل الخاطئة في الطبقة الخاطئة. فالدورات الأسرع دون تحكم موثوق في التدفق قد تنتج ببساطة عيوبًا أكثر في وقت أقل.
توضح أتمتة المكبس الفرق بين قابلية التكرار والسعة
لننظر إلى مكبس ساخن يُستخدم لتصفيح القشور أو إنتاج الألواح الهندسية. فالضغط المنتظم والتسخين المستقر مهمان، لكنهما ليسا سوى جزء من النظام. ويمكن لمكبس ذي إطار صلب ونظام هيدروليكي قوي وتسخين مضبوط وحجم صفيحة كبس مطابق لقطعة العمل أن يجعل دورة الكبس قابلة للتكرار. كما يمنح الفتح التلقائي معدات مناولة المواد نقطة تحرير أكثر اتساقًا من التسلسل اليدوي.
بالنسبة إلى آلة مثل سلسلة ZD214x8/12، المحددة بضغط إجمالي 1200 KN، وصفائح كبس مسخنة بمقاس 1300 x 2500 x 42 mm، ونطاق فتح من 80-150 mm، ومن طبقة عمل واحدة إلى أربع طبقات، فإن دلالة ذلك على المشروع لا تقتصر على إمكانية معالجة عدد أكبر من الألواح. بل يجب على مصمم الخط تأكيد ما إذا كانت طريقة التحميل والتفريغ المختارة قادرة على دعم هندسة المكبس وزمن الدورة دون فرض تصحيح يدوي في كل دورة.
قد يكون من السهل إغفال عدم التوافق أثناء الشراء. فقد يُغلق المكبس بسرعة محددة، بينما يستغرق نظام المناولة السابق وقتًا أطول لبناء الرص ووضعه. أو قد تقوم وحدة التغذية الآلية بتسليم الألواح بسرعة، لكن المنطقة اللاحقة تفتقر إلى مخزن مؤقت آمن للمواد الساخنة المكبوسة حديثًا. وفي كلتا الحالتين، يعود المشغلون إلى الخط للحفاظ على استمرار الإنتاج. وغالبًا ما يعيد هذا التدخل مخاطر المحاذاة والتوقيت والتلف التي كان من المتوقع أن يلغيها الاستثمار.
الأخطاء التي لن تحلها الأتمتة وحدها
من السهل المبالغة في قيمة الأتمتة بافتراض أن كل عيب مرتبط بالمناولة سببه المناولة البشرية. فبعض العيوب هي في الواقع مشكلات في المواد أو التحكم بالعملية. فاللوح الذي يتقوس بسبب اختلال توازن الرطوبة قد لا يتحرك بشكل صحيح عبر محمل آلي. وقد تتغلب القشور ذات الأبعاد غير المتسقة على روتين تموضع مصمم حول حافة مرجعية مستقرة. ويمكن لتحضير المادة اللاصقة بشكل سيئ أن ينتج عيوب ترابط حتى عندما يكون التحميل دقيقًا وقابلًا للتكرار.
يمكن للأتمتة أيضًا أن تجعل العملية غير المحددة بوضوح أقل ظهورًا. فإذا لم يكن لدى الخط طريقة موثوقة لتحديد أوامر العمل أو درجات الألواح أو اتجاه السطح قبل أول عملية نقل آلية، فقد ينقل النظام القطعة الخاطئة عبر عدة محطات باتساق مثير للإعجاب. ويكون الخطأ الناتج أكثر تكلفة لأنه يُكتشف لاحقًا، بعد استهلاك العمالة والطاقة والمادة اللاصقة ووقت الآلة.
ومن القيود الأخرى التباين في مزيج المنتجات. فالمنشأة التي تنتج نطاقًا محدودًا من أحجام الألواح وأنواع البناء وأنماط التوجيه تكون عادةً أنسب للأتمتة الثابتة من ورشة تتعامل مع أحجام مخصصة متكررة ودُفعات قصيرة. ولا يعني ذلك أن الأتمتة ليس لها مكان في العمليات ذات التنوع العالي. بل يعني أنه ينبغي اختيار المعدات لمرونة مضبوطة: أدلة قابلة للضبط، وإعدادات يسهل الوصول إليها، وإدارة الوصفات، والتبديل السريع، ومسار واقعي للاستثناءات اليدوية.
كما تفشل المشاريع عندما تُحدد معدات النقل الآلي بشكل مستقل عن الآلات التي تخدمها. ويجب التعامل مع عرض الناقل ونمط الإمساك بالتفريغ وارتفاع الرصة وفتحة صفيحة الكبس ووزن اللوح وحساسية السطح والخلوص الآمن باعتبارها مشكلة تدفق مواد واحدة. فقد يوفر المورد آلات فردية قادرة، لكن الخط سيظل يتطلب تصحيحًا يدويًا إذا لم تُهندس هذه نقاط الربط معًا.
كيفية تقييم ما إذا كان الاستثمار يستهدف المشكلة الصحيحة
قبل اختيار المعدات، ينبغي لمديري المشاريع رسم مسار إنتاج تمثيلي من تحرير المواد حتى الرصة النهائية. ويجب أن يوضح المخطط كل عملية تسليم، وكل قرار يتخذه المشغل، وكل موضع يمكن أن تنتظر فيه القطعة، وكل نقطة يمكن أن تختلط فيها بطلب آخر. وهذا أكثر فائدة من قياس عدد العمالة وحده.
ثم صَنّف المشكلة. فإذا تركز الهدر حول عمليات الرص المائلة، فيجب إعطاء أولوية لمحاذاة التحميل والتموضع الإيجابي. وإذا حدث التلف أثناء الحركة بين المحطات، فركز على أسطح النقل وطرق الإمساك وتصميم المخزن المؤقت ومسار الحركة. وإذا نتجت إعادة العمل عن خلط الألواح أو الأسطح، فأدخل تعريف القطع والتحكم في الطلبات قبل زيادة سرعة الآلة. وإذا كانت التأخيرات ناتجة عن اضطرار المشغلين إلى إزالة الانسدادات أو التعويض عن الإمداد غير المتسق، فابحث في استقرار العملية السابقة قبل أتمتة المحطة اللاحقة.
ينبغي أن تحدد المواصفة السلوك المقبول عندما لا يعمل الخط بصورة طبيعية. وينبغي أن تغطي اكتشاف الانسدادات، وعدم محاذاة الألواح، وغياب المواد، وإيقافات الطوارئ، وإجراءات إعادة التشغيل، والوضع اليدوي، والقطع المرفوضة. وقد تبدو هذه التفاصيل ثانوية أثناء مناقشة السعة، لكنها تحدد ما إذا كان الخط يظل تحت السيطرة أثناء انقطاعات الإنتاج الفعلية. إن النظام الذي يعمل فقط في الظروف المثالية المتواصلة لا يقدم تقليلًا موثوقًا لأخطاء المناولة.
مقاييس أكثر فائدة من مقارنة بسيطة للعمالة
قد يكون توفير العمالة جزءًا من المبرر، لكنه لا يكشف ما إذا كانت الأتمتة تحسن التحكم. فمراجعة المشروع الأفضل تتتبع تكرار وموقع العيوب المرتبطة بالمناولة، وعدد التدخلات اليدوية لكل وردية، والألواح المرفوضة حسب السبب، ووقت الانتظار غير المخطط له بين العمليات، ونسبة القطع التي تتطلب إعادة عمل بعد النقل أو الكبس. وتشير هذه المقاييس إلى آلية التحسن بدلًا من نتيجته المالية فقط.
ومن المنطقي أيضًا وضع خط أساس قبل التشغيل التجريبي. فدون سجل واضح لأنواع العيوب وتأخيرات النقل، قد يرى الفريق إنتاجية أعلى بعد التركيب لكنه يظل غير قادر على تحديد ما إذا كانت جودة المناولة قد تحسنت بالفعل أو ما إذا كانت العيوب قد انتقلت فقط إلى مرحلة أخرى. والهدف ليس إنشاء تمرين تقارير معقد، بل الاحتفاظ بأدلة كافية لضبط الأدلة ومواضع المستشعرات والوصفات وحدود المخزن المؤقت وإجراءات المشغلين بعد بدء تشغيل الخط.
ما شكل تسلسل التنفيذ العملي
تكون أتمتة المناولة عادةً أكثر موثوقية عند إدخالها حول الجزء الأكثر استقرارًا وقابلية للتكرار من العملية. فعلى سبيل المثال، قد تكون خلية تحميل وتفريغ المكبس هدفًا أوليًا أقوى من محاولة أتمتة كل حركة عبر المصنع دفعة واحدة. إذ يمكن في كثير من الأحيان تحديد مدخلاتها ومخرجاتها وأحداث دورتها ومتطلبات الجودة الخاصة بها بوضوح. وبمجرد أن تعمل الخلية بصورة متوقعة، يمكن ربط التغذية السابقة والتكديس اللاحق بقدر أقل من عدم اليقين.
أثناء التصميم، أصرّ على إجراء تجارب باستخدام النطاق الفعلي لقطع العمل المهمة للمشروع: ألواح رقيقة مكسوة بالقشور، وخشب رقائقي أثقل، وMDF، وألواح حبيبية، وأسـطح زخرفية، وأي قطع ذات حساسية أعلى للخدوش أو أبعاد غير معتادة. فحجم اللوح الاسمي وحده لا يكفي. إذ تؤثر احتكاكات السطح واستواء اللوح وتوزيع الوزن وحالة الحواف وجودة الرصة في سلوك نظام النقل.
ينبغي أن يشمل التشغيل التجريبي حالات الاستثناء التي سيواجهها المشغلون: لوح يصل مائلاً، ولوح مفقود، وزاوية تالفة، ومكبس متوقف، ودورة تفريغ متأخرة، وتغيير في المهمة. والهدف هو التحقق من أن النظام يكتشف الحالة ويحمي المادة ويحافظ على التتبع حيثما أمكن ويمنح المشغل مسار استعادة واضحًا. وهنا تتحول الآلة السليمة تقنيًا إلى نظام إنتاج قابل للتطبيق.
وبالتالي، تُعد المناولة الآلية وسيلة موثوقة لتقليل الأخطاء في تصنيع المنتجات الخشبية، شريطة أن يُبنى المشروع حول آلية الخطأ الفعلية. وهي تحقق أكبر قيمة عندما تُصمم هوية المواد والمحاذاة المادية وتوقيت العملية وإجراءات الاستعادة معًا. وبالنسبة للفرق التي تقيّم خطًا جديدًا أو ترقية خلية مكبس، فإن الخطوة التالية الأكثر إنتاجية هي تحديد نقاط التسليم التي تتطلب حاليًا أكبر قدر من التصحيح اليدوي وتحديد ما إذا كان يمكن استبدال هذه التصحيحات بطريقة تحكم محددة وقابلة للتكرار.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.