


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تقلل آلات معالجة ألواح خلية النحل من سحق اللب
كيف تقلل آلات معالجة ألواح خلية النحل من سحق اللب
يُعد سحق اللب أحد أكثر العيوب إحباطًا في إنتاج ألواح خلية النحل، لأنه غالبًا ما يُكتشف بعد استثمار المواد والعمالة والمواد اللاصقة ووقت تشغيل الماكينة بالفعل. قد يبدو اللوح مقبولًا للوهلة الأولى، لكنه قد يُظهر مناطق ضعيفة أو خلايا ظاهرة تحت السطح أو سماكة غير متساوية أو ترابطًا ضعيفًا أو تلفًا في الحواف أثناء التشغيل اللاحق. بالنسبة للمشغلين، قد تبدو المشكلة الفورية مشكلة قطع أو إعدادات مكبس. إلا أن السحق يبدأ عادةً في مرحلة أبكر، نتيجة مزيج من المناولة غير المناسبة أو التغذية غير المستقرة أو التوزيع غير الصحيح للضغط أو الأدوات الباهتة أو ضعف التنسيق بين مراحل العملية.
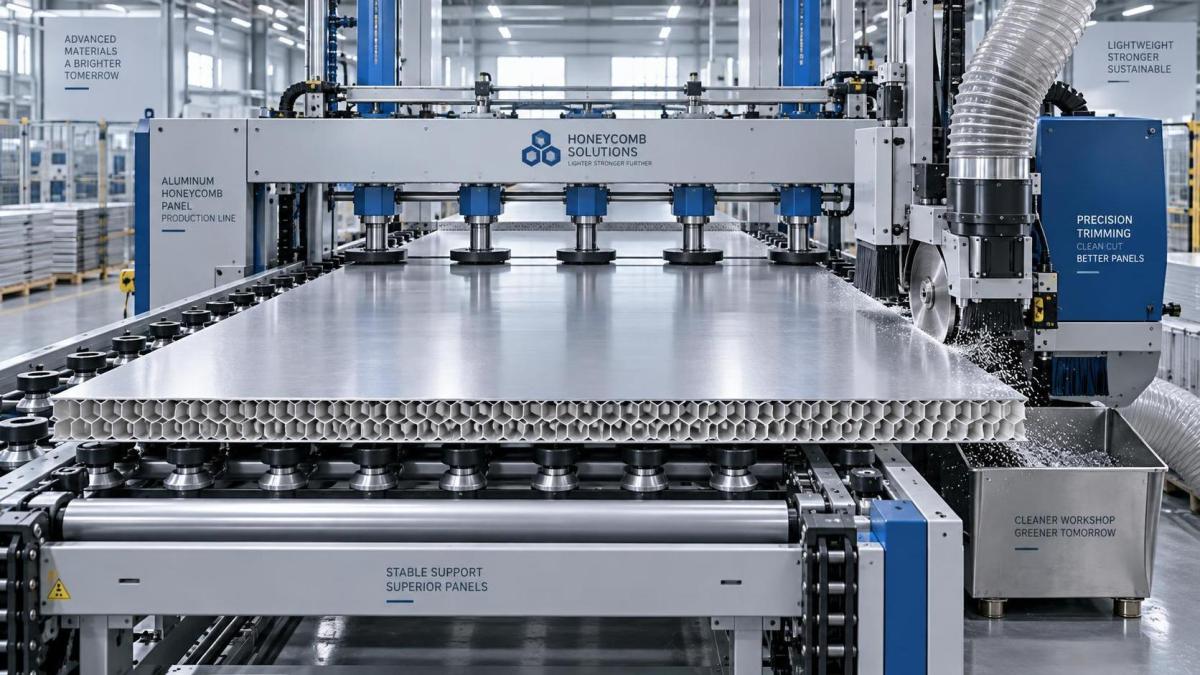
صُممت آلات معالجة ألواح خلية النحل لإدارة هذه المخاطر بصورة أكثر اتساقًا مقارنةً بسير العمل الارتجالي أو المعدات متعددة الأغراض. ولا يقتصر الهدف على تشغيل الألواح بسرعة أكبر، بل يتمثل في نقل المواد الساندويتشية خفيفة الوزن وقطعها ولصقها وكبسها وتشذيبها وتكديسها دون السماح للقوة المركزة بإتلاف اللب الخلوي الرقيق. وعندما تكون الآلات وإعداد المواد وممارسات التشغيل اليومية متوافقة، يمكن للمشغلين تحقيق حواف أنظف وأبعاد أكثر استقرارًا وعدد أقل من الألواح المرفوضة.
لماذا تُسحق لُبّات خلية النحل بسهولة
يتصرف لوح خلية النحل بطريقة مختلفة تمامًا عن اللوح الصلب. فقد تكون صفائح الوجه صلبة، لكن البنية الداخلية تحتوي على جدران رقيقة مرتبة لتوفير القوة بوزن منخفض. وتكون هذه البنية فعالة عندما تتوزع الأحمال بصورة صحيحة، لكنها أقل تحمّلًا بكثير عندما تطبق أسطوانة أو مشبك أو قاطع أو عارضة ضغط أو مشغل قوة على مساحة صغيرة. ويمكن للحمل الموضعي أن يثني جدران الخلايا قبل أن تصبح المشكلة مرئية على السطح الخارجي.
يزداد الخطر عندما لا يكون اللوح مدعومًا بالكامل. إذ يمكن لقطعة عمل متدلية أن تنثني تحت وزنها الذاتي. وقد يلامس اللوح الذي يدخل الماكينة بزاوية أحد الجانبين أولًا ويتلقى ضغطًا غير متساوٍ. وأثناء القطع، قد يتسبب الاهتزاز في أن تسحب الأداة مادة الوجه بدلًا من قصها بشكل نظيف. وإذا كان ترابط اللب غير متسق أو لم تكن صفيحة الوجه مثبتة بشكل صحيح، فقد يؤدي حتى إعداد العملية المقبول عادةً إلى تلف.
ولهذا ينبغي للمشغلين تجنب اعتبار اللب المسحوق عطلًا في ماكينة واحدة. فقد ينشأ العيب أثناء التحميل أو إعداد السطح أو اللصق أو الكبس أو النشر أو التفريز أو تشطيب الحواف أو التفريغ أو التخزين. ويتحكم خط الإنتاج الموثوق باللوح من مرحلة إلى أخرى بدلًا من تحسين كل ماكينة بصورة منفصلة.
الدعم والتغذية هما خط الحماية الأول
تبدأ كثير من مشكلات السحق قبل أن تلامس الأداة اللوح. فقد تنحرف الألواح خفيفة الوزن أو تترهل أو تلتوي أثناء انتقالها عبر طاولة أو ناقل. وإذا كانت الماكينة تدعم الحواف فقط بينما يظل الوسط بلا دعم، فقد تنحرف صفيحة الوجه وتنقل الحمل إلى اللب. وينطبق ذلك بشكل خاص على الألواح كبيرة المقاس وقطع العمل ذات اللب منخفض الكثافة.
تستخدم آلات معالجة ألواح خلية النحل المصممة جيدًا أسطح مرجعية ثابتة ونقاط دعم موضوعة بشكل مناسب وأنظمة تغذية مضبوطة للحفاظ على استواء قطعة العمل. وينبغي أن تتوافق سرعة الناقل مع العملية المنفذة. فقد تؤدي التغذية الزائدة إلى تلامس مفاجئ عند نقاط الانحشار أو الموجهات؛ بينما قد تزيد التغذية البطيئة جدًا الاحتكاك أو التقاط المواد اللاصقة أو الحرارة في بعض عمليات القطع. ويعتمد الإعداد الأمثل على تركيب اللوح ومادة الوجه والسماكة وحالة الأداة والعملية المحددة.
ينبغي للمشغلين مراقبة مسار اللوح بدلًا من التركيز على شاشة التحكم فقط. إذ قد تشير حركة جانبية طفيفة أو ارتطام متكرر بموجه أو ارتفاع مؤقت عند الحافة الأمامية إلى مشكلة في الإعداد. وغالبًا ما تنذر هذه الأحداث الصغيرة بعيوب أكبر لاحقًا أثناء التشغيل.
وفي التحميل اليدوي، تكون المناولة المتسقة بالقدر نفسه من الأهمية. ينبغي رفع الألواح مع توفير دعم كافٍ عبر مساحتها بدلًا من سحبها من زاوية واحدة. كما أن التكديس على ارتفاع كبير أو وضع جسم ثقيل على لوح غير مدعوم أو ترك الصفائح مائلة لفترات طويلة قد يسبب تشوهًا قبل بدء المعالجة.
الضغط المتحكم فيه أهم من الضغط الأقصى
يُعد الكبس ضروريًا في العديد من عمليات ألواح خلية النحل، ولا سيما عندما يجب ربط صفائح الوجه أو الملحقات أو الإطارات أو مكونات الحواف بمجموعة اللب. ومع ذلك، فإن الكبس هو أيضًا المرحلة التي يمكن أن يتضرر فيها لوح جيد بشكل دائم. فالضغط الأكبر ليس أكثر أمانًا تلقائيًا، كما أنه ليس بالضرورة حلًا أفضل لمخاوف الترابط.
والسؤال المهم هو ما إذا كان الضغط موزعًا بالتساوي عبر اللوح. فقد يسبب سطح مكبس غير متوازٍ أو لوح ضغط ملوث أو لوح توزيع غير مستوٍ أو فاصل موضوع بشكل غير صحيح مناطق ضغط مرتفع. وتضغط هذه المناطق الخلايا موضعيًا مع ترك مناطق أخرى ذات ترابط غير كافٍ. وقد تكون النتيجة لوحًا يحتوي على أجزاء مسحوقة وعدم اتساق في الترابط معًا.
يجب النظر إلى الضغط ومدة التثبيت وسلوك المادة اللاصقة ودرجة حرارة اللوح واستواء السطح معًا. وينبغي تحديد التركيبة المناسبة بناءً على إرشادات عملية مورد المادة اللاصقة وتصميم اللوح، ثم تأكيدها من خلال تجارب الإنتاج. وإذا ظهرت مشكلة في الترابط، فإن زيادة قوة الكبس دون فحص توزيع الغراء أو الوقت المفتوح أو حالة الرطوبة أو محاذاة لوح الضغط قد تخفي مشكلة ببساطة عبر خلق مشكلة أخرى.
من الممارسات العملية فحص الألواح المكبوسة في عدة مواضع، وليس عند الزوايا فقط. ويمكن للمشغلين البحث عن عدم انتظام السطح أو تفاوت السماكة أو المناطق اللينة أو آثار الطباعة الظاهرة. وعندما تتبع العيوب نمطًا متكررًا، مثل ظهورها في الموضع نفسه على كل لوح، فإن السبب غالبًا ما يكون محاذاة ميكانيكية أو سطح دعم متضررًا وليس تباينًا عشوائيًا في المواد.
القطع والتشذيب دون تمزيق اللب
تكون حواف الألواح عرضة للتلف لأن اللب يكون مكشوفًا أو مدعومًا جزئيًا فقط بالقرب من خط القطع. ويمكن للنشر والتفريز والحفر والتشذيب أن تسحق الخلايا عندما تكون قطعة العمل مثبتة بشكل غير جيد أو تكون حافة القطع باهتة أو يؤدي اتجاه القطع إلى سحب صفيحة الوجه إلى الأعلى. ويستجيب المشغلون أحيانًا بزيادة قوة التثبيت لأسفل. وقد يثبت ذلك اللوح، لكن التثبيت المفرط يمكن أن يترك علامات الضغط ذاتها التي يحاولون تجنبها.
والنهج الأفضل هو التقييد المتوازن. يحتاج اللوح إلى دعم كافٍ لمنع الاهتزاز والارتفاع، في حين ينبغي أن توزع أسطح التلامس الحمل على مساحة واسعة. كما أن الأداة الحادة والمناسبة لا تقل أهمية. ويعتمد اختيار الأداة على ما إذا كانت صفيحة الوجه خشبية الأساس أو صفائحية زخرفية أو من الألومنيوم أو مادة مركبة أو ركيزة أخرى. ولا توجد هندسة قاطع عامة تناسب كل تركيب ساندويتشي.
كما تساعد شفط المخلفات بكفاءة. إذ يمكن لتراكم الغبار حول موجه أو قاطع أو طاولة أن يغير موضع مرجعية اللوح ويُحدث صدمات صغيرة. وفي الإنتاج، قد يظهر ذلك على شكل جودة حواف غير متسقة بدلًا من سحق واضح. ولذلك يُعد التنظيف المنتظم جزءًا من مراقبة الجودة، وليس مجرد ترتيب للمكان.
ما يجب التحقق منه عند ظهور حواف مسحوقة
لا يمكن لإعدادات الماكينة التعويض عن المواد غير المتسقة
حتى الآلات المتطورة لها حدود. تختلف لُبّات خلية النحل حسب المادة وهندسة الخلايا والسماكة والكثافة وحالة التمدد وطريقة الترابط. وقد تختلف صفائح الوجه في الصلابة وحالة السطح. كما يمكن لمكونات الإطار والملحقات وتقويات الحواف أن تخلق انتقالات يتغير فيها الضغط وسلوك القطع بصورة مفاجئة. وقد يحتاج إعداد إنتاج يعمل جيدًا مع تركيب واحد إلى تعديل لتركيب آخر.
ولهذا تستحق عمليات التبديل اهتمامًا أكبر مما تتلقاه غالبًا. قبل إدخال نوع جديد من الألواح إلى دفعة إنتاج روتينية، ينبغي للمشغل التحقق من أبعاد قطعة العمل وترتيب الدعم ومسار التغذية ونقاط تلامس الضغط والأدوات ومعايير الفحص. وعادةً ما تكون تجربة قصيرة مضبوطة أكثر فائدة من اكتشاف عدم التوافق بعد معالجة كمية كبيرة.
وينطبق المبدأ نفسه عند تغيير المواد اللاصقة أو مواد الوجه. فإذا تغير تصميم اللوح، فقد تتغير معه نافذة العملية. إن الاحتفاظ بسجل داخلي واضح للإعدادات المثبتة والعيوب الملحوظة والإجراءات التصحيحية يمنح الفريق نقطة بداية أكثر موثوقية للمهام المستقبلية.
الصيانة اليومية تحمي جودة الألواح
يُنسب سحق اللب أحيانًا إلى تقنية المشغل عندما يكون السبب الأساسي هو التآكل التدريجي للماكينة. فقد تؤدي الموجهات المفكوكة وأسطح النواقل المتآكلة والبكرات غير المستوية ووسادات الضغط التالفة وألواح الضغط الملوثة والمحامل المتدهورة إلى حدوث اهتزاز أو تحميل غير متساوٍ. وقد لا توقف هذه الحالات الماكينة، لكنها يمكن أن تزيد معدلات الرفض تدريجيًا.
يتضمن الروتين اليومي المفيد التحقق من أن الموجهات مثبتة بإحكام، وأن أسطح الدعم نظيفة، وأن البكرات تدور بسلاسة، وأن أجهزة السلامة تعمل بصورة صحيحة، وأن أدوات القطع خالية من التلف الظاهر أو التراكمات. وينبغي لفريق الصيانة أيضًا التحقيق في التغيرات في الضوضاء أو الاهتزاز أو التتبع أو حركة الألواح. وغالبًا ما تكون هذه إشارات تحذير مبكرة، خاصة عند معالجة الهياكل المركبة خفيفة الوزن.
ويُعد توفر قطع الغيار مهمًا في هذا السياق. فقد يبدو شريط الضغط أو مكون الموجه المتآكل أمرًا بسيطًا، لكن تأخير الاستبدال قد يحول بند صيانة يمكن التحكم فيه إلى خسائر متكررة في المواد. وبالنسبة للمصنعين الذين يشغلون خطوطًا مختلطة لمعالجة الأخشاب والألواح، يمكن أن يكون الدعم الفني السريع والوصول إلى قطع الخدمة مهمين بقدر مواصفات الماكينة الأصلية.
اختيار المعدات وفقًا لسير عمل الألواح الفعلي
عند تقييم آلات معالجة ألواح خلية النحل، لا يتمثل السؤال الرئيسي ببساطة في أي ماكينة تمتلك أطول قائمة من الميزات. بل في ما إذا كانت المعدات قادرة على دعم تركيب اللوح والتسلسل الفعلي للعمل على أرضية المصنع. ضع في الاعتبار أبعاد اللوح ومواد الوجه ونوع اللب وعمليات الحواف المطلوبة والتباين المتوقع بين الدفعات وطريقة التحميل والمساحة الأرضية المتاحة ومستوى المهارة اللازم للإعداد والصيانة.
ومن المفيد أيضًا مناقشة واجهات الربط بين الآلات. فقد يتسبب مكبس مستقر يتبعه طاولة نقل سيئة في إتلاف الألواح. ولن توفر محطة قطع دقيقة نتائج متسقة إذا تركت العملية السابقة الألواح مقوسة أو غير مترابطة بشكل كامل. ولهذا السبب، ينبغي أن يتمكن الموردون من مناقشة الخط كعملية متكاملة، بما في ذلك مناولة التغذية الداخلة والخارجة، بدلًا من التعامل مع كل وحدة كعملية شراء منفصلة.
طورت شركة Qingdao Zhongding Machinery Co., Ltd. خبرتها في آلات النجارة على مدى أكثر من 20 عامًا، حيث نمت من ورشة صغيرة إلى مؤسسة تصنيع حديثة تخدم إنتاج الأثاث وورش النجارة والخطوط الصناعية في الأسواق العالمية. وفي التطبيقات المتعلقة بخلايا النحل، تكون هذه الخلفية العملية أكثر فائدة عندما تُطبق على التفاصيل التي تؤثر في التشغيل اليومي: بنية الماكينة المستقرة، والضبط الدقيق، والصيانة السهلة، والتواصل الفني، والدعم المستمر لقطع الغيار. ولا يزال يتعين مطابقة التهيئة المناسبة مع هيكل لوحة العميل ومتطلبات العملية الخاصة به.
تُبنى عملية أقل سحقًا خطوة بخطوة
لا يعتمد تقليل سحق اللب على تعديل واحد كبير. بل يأتي من الحفاظ على الدعم أثناء النقل، وتطبيق الضغط بالتساوي، واستخدام أدوات مناسبة ومصانة جيدًا، والتحكم في سلوك التغذية، وفحص العيوب مبكرًا بما يكفي لتتبع سببها. توفر الآلات قابلية التكرار، لكن المشغلين يظلون أساسيين لأنهم يرون أولى علامات حركة اللوح أو علامات السطح أو تدهور الحواف أو تفاوت السماكة.
قبل اختيار خط أو تعديله، وثّق الألواح التي تسبب أكبر الصعوبات، ومواقع حدوث العيوب، والمرحلة التي تظهر فيها لأول مرة. ثم راجع الدعم المطلوب وتوزيع القوة وإمكانية الوصول إلى الأدوات ومسار المناولة وفقًا لتلك الظروف الفعلية. ويسهّل هذا النهج تحديد مواصفات الآلات التي تحمي اللب بدلًا من مجرد معالجة اللوح.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.