


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
منشار ألواح CNC بالتحميل الخلفي: كيف يؤثر تصميم التغذية التلقائية في تخطيط الورشة ومناولة المواد في عام 2026
منشار العارضة CNC بالتحميل الخلفي: لماذا يحدد اتجاه التغذية كفاءة سير العمل في ورش التصنيع الحديثة
غالبًا ما يقلّل مديرو المشاريع المشرفون على خطوط تصنيع المعادن أو الأخشاب الإنشائية من تقدير مدى تأثير اتجاه تحميل آلة واحدة في إعادة تشكيل تخطيط أرضية الورشة، وتوزيع العمالة، وتدفق المواد. إن منشار العارضة CNC بالتحميل الخلفي ليس مجرد تكوين بديل، بل هو التزام مكاني. وعلى خلاف الأنواع ذات التحميل الأمامي أو الجانبي، ينقل التحميل الخلفي الواجهة الرئيسية بين المشغل والمواد الخام ومحور الآلة إلى الجزء الخلفي من الوحدة. ويؤدي هذا التحول إلى تأثيرات متتابعة على عرض الممرات، وعمق منطقة التجهيز، ونصف قطر دوران الرافعة الشوكية، وحتى خلوص الرافعات المثبتة بالسقف.
في عام 2026، أصبح هذا الأمر أكثر أهمية من أي وقت مضى، ليس لأن التحميل الخلفي جديد، بل لأن تخطيطات الورش لم تعد ثابتة. إذ تتطلب خلايا الإنتاج المعيارية، وتسليم المواد في الوقت المناسب، والتشغيل بنظام الورديتين دورات مناولة يمكن التنبؤ بها وقابلة للتكرار. ويفرض التصميم ذو التحميل الخلفي اتخاذ قرارات مبكرة بشأن مكان دخول العوارض الجاهزة للقطع إلى الخط، ومكان خروج القصاصات، ومقدار المساحة العازلة المطلوبة بين الآلات المتجاورة. وهذه ليست تفضيلات تخطيطية، بل قيود على الإنتاجية مدمجة في البصمة المكانية.
التغذية التلقائية لا تتعلق بالسرعة فقط، بل باليقين المكاني
تبدو «التغذية التلقائية» وكأنها ترقية في الأداء. لكنها عمليًا تحدد علاقة الآلة بالخدمات اللوجستية السابقة لها. لا يلغي منشار العارضة CNC بالتحميل الخلفي المزود بتغذية تلقائية مدمجة التدخل اليدوي، بل يعيد توزيع موضعه. فلم يعد المشغلون يدفعون العوارض أو يضبطون محاذاتها يدويًا من الأمام. وبدلًا من ذلك، يديرون بكرات التغذية، ويتحققون من ارتفاع الرصة، ويراقبون مستشعرات المحاذاة من محطة ثابتة خلف الآلة. وهذا يغير أنماط التوظيف: إذ يمكن لمشغل واحد الإشراف على وحدتي تحميل خلفي إذا كانت مناطق التغذية مصطفة وتتم مراقبتها مركزيًا.
لكن الأتمتة لا توفر اليقين المكاني إلا إذا كانت الظروف السابقة مضبوطة. وتعتمد موثوقية التغذية على ثلاثة مدخلات غير قابلة للتفاوض:
- اتساق الرصة: يجب تكديس العوارض ببروز موحد (عادةً ≤15 mm خارج حافة المنصة) وبأقل انحراف جانبي (<3 mm). وتتسبب الرصات غير المنتظمة في انزلاق بكرات التغذية أو سوء قراءة المستشعرات.
- صلابة المنصة: تنثني المنصات الخشبية القياسية تحت الحمل. وتتطلب أنظمة التغذية الخلفية منصات فولاذية صلبة أو منصات مركبة مقواة، أو تكديسًا مباشرًا على الأرض مع تفاوت استواء ≤1.5 mm عبر منطقة التغذية بأكملها.
- مسار الخلوص: يجب أن يظل مسار الاقتراب الخلفي خاليًا من العوائق لمسافة لا تقل عن 3.2 m، وهي مساحة كافية لرافعة شوكية قياسية لوضع حزمة عوارض كاملة دون إعادة تموضع.
هذه المتطلبات ليست إضافات اختيارية. فهي تظهر في قوائم التحقق الخاصة بتشغيل المعدات وتؤثر في رسومات الهندسة المدنية الخاصة بتعزيز البلاطات وتفاوتات استواء الأرضية (ISO 1101 Grade M1).
كيف يغير التحميل الخلفي تدفق المواد، وما تكلفة تجاهله
قارن بين إعدادين شائعين:
يوضع منشار بتحميل أمامي بمحاذاة جدار. تصل العوارض بواسطة رافعة شوكية من الجانب، ويتقدم المشغلون لوضع كل قطعة في مكانها، وتسقط مخلفات القطع بالقرب من محطة المشغل، مما يتطلب إزالتها بشكل متكرر.
يوضع منشار بتحميل خلفي على بعد 1.8 m من الجدار. تصل العوارض مباشرة من ناقل أو رف منصات خلفه. وتخرج المخلفات عبر مجرى مخصص أسفل الطاولة الخلفية. ولا يدخل أي مشغل إلى مسار التغذية أثناء الدورة.
يقلل الإعداد الثاني انقطاع الدورة بنسبة 22–35% في عمليات موثقة متعددة الورديات، ليس بسبب سرعة قطع أعلى، بل نتيجة إزالة التموضع اليدوي وإزالة المخلفات والتوقفات المرتبطة بالسلامة. لكن هذا المكسب يتطلب قبول بعض المقايضات: إذ تستهلك المنطقة الخلفية مساحة أرضية يمكن أن تستضيف تشغيلًا ثانويًا، كما يجب أن توفر المرافق المثبتة بالسقف، مثل مجاري الهواء والإضاءة والرافعات، خلوصًا لارتفاع مسار التغذية (بحد أدنى 4.1 m للعوارض القياسية بطول 12-m).
ينبغي لمديري المشاريع الذين يقيّمون التحميل الخلفي رسم مسار المواد بالكامل، وليس فقط من المنصة إلى المنشار، بل من المنشار إلى العملية التالية. فإذا كانت محطات اللحام أو الحفر اللاحقة تبعد 15 m، فقد تحتاج عارضة محملة من الخلف وتخرج إلى الخلف إلى طاولة دوارة أو عربة نقل قبل دخول الخلية التالية. ويضيف ذلك تعقيدًا وتكلفة ونقاط فشل محتملة. أما الوحدات ذات التحميل الأمامي، فغالبًا ما تغذي مباشرة إلى الناقلات الأسطوانية المحاذية للمحطات اللاحقة. ونادرًا ما يفعل التحميل الخلفي ذلك.
ما الذي يجب على مديري المشاريع التحقق منه قبل اعتماد التخطيط النهائي
قبل الموافقة على مخططات الأساسات أو طلب الدعامات الفولاذية الإنشائية، تأكد من هذه العناصر الأربعة:
- مواصفات أرضية منطقة التغذية: يجب أن يحقق تشطيب الخرسانة Fmin ≥ 45 (ASTM E1155)، وليس مجرد الدرجة الصناعية العامة. وتتسبب الأرضيات غير المستوية في انحراف العوارض أثناء التغذية، مما يزيد انحراف عرض القطع ويتطلب إعادة محاذاة يدوية في منتصف الدورة.
- توجيه الطاقة والهواء: تركز وحدات التحميل الخلفي وحدات الطاقة الهيدروليكية ومحركات بكرات التغذية والمشابك الهوائية في الخلف. ويجب أن تنتهي القنوات ونقاط إسقاط الهواء المضغوط ضمن 0.8 m من لوحة الوصول الخلفية، وليس على طول الجدران الجانبية.
- خطوط رؤية المشغل: تُثبت لوحة التحكم عادةً على الجانب الأيسر. ومع التغذية الخلفية، يواجه المشغلون بعيدًا عن المواد الواردة. وتصبح أنظمة الرؤية، مثل وسائل المساعدة على المحاذاة المعتمدة على الكاميرات، ضرورية وليست اختيارية إذا كان التحقق من العارضة يعتمد على التأكيد البصري.
- وصول الصيانة: تتطلب آليات التغذية الخلفية فحصًا ربع سنوي لأحزمة التشغيل وعجلات المرمّزات ومستشعرات القرب. ويجب أن تسمح مسارات الصيانة بخلوص قدره 0.9 m خلف الآلة، حتى عند تركيب معدات مجاورة.
لا يُعد أي من هذه العناصر «مواصفات للآلة». بل هي شروط تنفيذ خاصة بالموقع تحدد ما إذا كان التحميل الخلفي سيقدم الكفاءة الموعودة، أم سيتحول إلى عنق زجاجة متخفٍ في صورة أتمتة.
التمييز بين التغذية التلقائية الحقيقية والتحميل بمساعدة يدوية
يطلق العديد من الموردين تسمية «التغذية التلقائية» على أي نظام مزود ببكرات تعمل بالطاقة. وهذا مضلل. إذ تدمج التغذية التلقائية الخلفية الحقيقية ثلاث وظائف:
- الكشف المستمر عن العارضة (بالليزر أو بالموجات فوق الصوتية) قبل ملامسة بكرات التغذية؛
- مطابقة ديناميكية للسرعة بين بكرات التغذية وحركة عربة المنشار؛
- تصحيح فوري للانحراف الجانبي باستخدام أدلة جانبية محكومة بمحركات مؤازرة.
من دون الوظائف الثلاث جميعها، سيظل النظام يتطلب تدخل المشغل بعد كل 3–5 عوارض لإعادة التوسيط أو إعادة بدء التغذية. وهذا يلغي معظم مزايا التخطيط. ويوضح عرض فيديو لتسلسل التغذية، يُظهر الحركة المتواصلة من وضع المنصة حتى القطع الأول، ما إذا كان النظام يفي بهذا الحد.
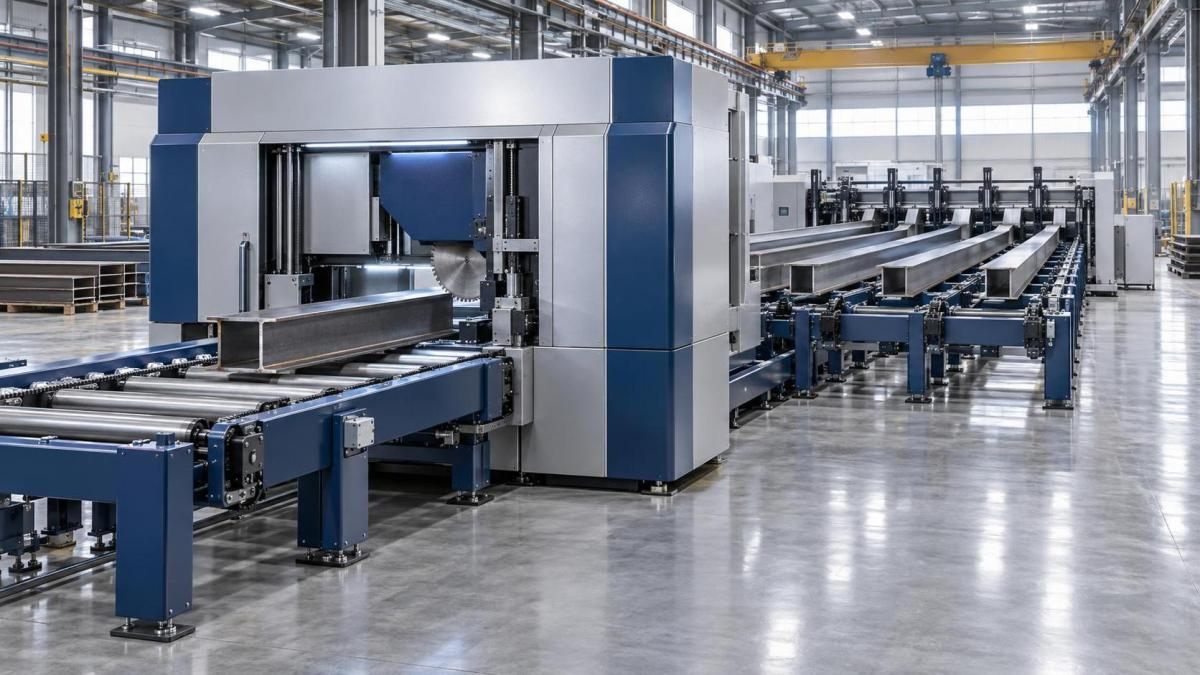
قارن ذلك بالتغذية اليدوية بالدفع: يستخدم المشغل ذراعًا أو دواسة قدم لتقديم العارضة تدريجيًا. ويختلف زمن الدورة تبعًا لإرهاق المشغل ووزن العارضة واحتكاك السطح. ولا يوجد التقاط للبيانات، ولا قابلية للتكرار، ولا تكامل مع جدولة MES. والفرق ليس تدريجيًا، بل هو فلسفة تشغيلية.
اختيار منشار عارضة CNC بالتحميل الخلفي للإنتاج المتكامل
عندما تقيّم فرق المشتريات النماذج، ينبغي التركيز بدرجة أقل على أقصى سرعة للقطع وبدرجة أكبر على مقاييس قابلية تكرار التغذية: دقة تموضع ±0.3 mm على مسافة حركة 6 m، وتسارع/تباطؤ التغذية ≤0.8 g، ومتوسط الوقت بين التدخلات المرتبطة بالتغذية (>120 hours تحت التشغيل المستمر). وتعكس هذه القيم الاستقرار في ظروف التشغيل الفعلية، وليس القمم في ظروف المختبر.
أحد النماذج التي تفي بهذه المعايير في بيئات الإنتاج الحالية هومنشار العارضة CNC بالتحميل الخلفي. ويشمل طرازه ZD330 بروتوكولًا موثقًا للتحقق من التغذية يغطي تفاوت ارتفاع الرصة وحدود انحراف المنصة وحدود استواء الأرضية، وهي تفاصيل تُحذف عادةً من الكتيبات العامة لكنها ضرورية للتخطيط على مستوى المشروع.
بالنسبة إلى مديري المشاريع، لا يتمثل القرار في ما إذا كان التحميل الخلفي يناسب الورشة، بل في ما إذا كان يمكن هندسة الورشة لتناسب التحميل الخلفي. فالآلة لا تتكيف مع القيود القائمة، بل تحددها. وهذا يجعل تصميم التغذية ليس اختيارًا لميزة، بل قرارًا أساسيًا في التخطيط، يثبت منطق مناولة المواد طوال عمر التركيب.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.