

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تخطيط خط إنتاج أثاث لتلبية طلبات الخزائن المصممة حسب الطلب
يجب التخطيط لخط إنتاج الأثاث المخصص للخزائن بناءً على نطاق الطلبات التي يتعين عليه معالجتها، لا بناءً على إنتاج أسرع آلة فيه. فقد يقطع الخط الألواح بسرعة، لكنه يظل عاجزًا عن الالتزام بمواعيد التسليم إذا انتظرت القطع دورها في تلبيس الحواف، أو كانت معلومات الثقب غير مكتملة، أو تعذر مطابقة المكونات النهائية بالطلب الصحيح.
ابدأ بتحديد مزيج الطلبات المتوقع، ووقت الإنتاج المتاح، ومتطلبات العملاء للجودة. ثم ارسم مسار المعلومات والمواد عبر المصنع. ويسهّل هذا التسلسل تحديد المواضع التي ستفيد فيها الأتمتة، والأعمال التي يظل تنفيذها يدويًا عمليًا، والطاقة الإنتاجية التي يمكن للعملية بأكملها توفيرها.
حدّد طبيعة العمل قبل اختيار الآلات
يصبح حجم إنتاج الخزائن مقياسًا أكثر فائدة للتخطيط عندما يُترجم إلى حجم العمل المطلوب لكل طلب. فالخزانة البسيطة ذات الألواح المستطيلة القليلة تفرض متطلبات مختلفة على الخط مقارنة بوحدة تضم عدة أدراج ورفوفًا قابلة للتعديل وتشطيبات خاصة وتجهيزات غير قياسية.
راجع الطلبات الممثلة وسجّل الخصائص المؤثرة في المعالجة:
- الأبعاد المعتادة والقصوى للألواح، بما في ذلك القطع الطويلة جدًا أو الضيقة.
- مواد الألواح وسماكاتها وتشطيبات أسطحها ومتطلبات تلبيس الحواف.
- نسبة الخزائن القياسية إلى المقاسات والتصاميم المنفردة.
- أنماط الثقب الشائعة وأنواع التجهيزات والأخاديد وغيرها من عمليات التشغيل.
- مواعيد التسليم المطلوبة وتغييرات الطلبات وتوقعات جودة المنتج النهائي.
افصل هياكل الخزائن عن الأبواب ومكونات الأدراج وأي عناصر من الخشب الصلب أو مطلية. فقد تتطلب هذه العناصر معدات وعمليات تشطيب مختلفة. ويمكن لخط معالجة الألواح إنتاج العديد من مكونات الخزائن، لكنه لا يغطي تلقائيًا جميع العمليات اللازمة لتنفيذ طلب كامل.
حدّد أيضًا الأعمال التي ستُنفّذ خارج المصنع. فإذا كنت تشتري أبوابًا مطلية أو مكونات متخصصة، فيجب إدراج مهل توريدها وطرق تعريفها ضمن جدول الإنتاج. وإلا فقد ينتج الخط الداخلي الفعال طلبات غير مكتملة تشغل مساحة أرضية قيّمة أثناء انتظار الأجزاء المشتراة من الخارج.
حوّل الطلبات إلى هدف عملي للطاقة الإنتاجية
قدّر الطلب بوحدات الألواح أو القطع، إلى جانب الخزائن المكتملة. واستخدم مزيج الطلبات المتوقع لتحديد حجم أعمال القص وتلبيس الحواف والثقب والتجميع والتعبئة التي يجب إنجازها خلال وقت العمل المتاح. أدرج الإعداد ومناولة المواد والصيانة الدورية وفحوصات الجودة والاستراحات والانقطاعات المعتادة. فمن الصعب تحقيق رقم للطاقة الإنتاجية يستند فقط إلى التشغيل المستمر للآلة في ورشة تنتج حسب الطلب.
لكل عملية رئيسية، قارن حجم العمل المطلوب بالوقت المتاح للمعدات والمشغلين. واهتم خصوصًا بالعملية ذات أقل هامش من الطاقة الفائضة؛ إذ تميل إلى تحديد وتيرة الخط. وقد يتغير عنق الزجاجة بحسب مزيج الطلبات. فقد تؤدي عمليات تلبيس الحواف المعقدة إلى إبطاء دفعة، بينما تفرض الخزائن التي تتطلب تجهيزات كثيرة ضغطًا أكبر على الثقب والتجميع.
اختبر الخطة خلال فترة ذروة إلى جانب أسبوع اعتيادي. وإذا كان الطلب متقلبًا، ففكّر فيما إذا كان العمل الإضافي أو الوردية الثانية أو الاستعانة بمقاولين من الباطن أو الاحتفاظ بمخزون احتياطي محدود من المكونات المُجهّزة أفضل من شراء معدات صُممت لذروة نادرة الحدوث. ويجب أن يكون أي مخزون احتياطي قابلًا للتتبع إلى طلب ومُحمى من التلف؛ وإلا فقد يتحول إلى أعمال قيد التنفيذ في غير موضعها.
ارسم تدفق المواد والمعلومات معًا
يمتد المسار المعتاد لخزائن الألواح من تخزين الألواح والقص، مرورًا بوضع الملصقات وتلبيس الحواف والثقب أو التشغيل باستخدام CNC والفحص والتجميع والتعبئة. ويتحدد الترتيب الدقيق بحسب الآلات وتصميم القطع. وقد تحتاج بعض المكونات إلى العودة لإجراء عملية ثانية، بينما يمكن إدخال الأبواب والتجهيزات المشتراة في مرحلة قريبة من التجميع.
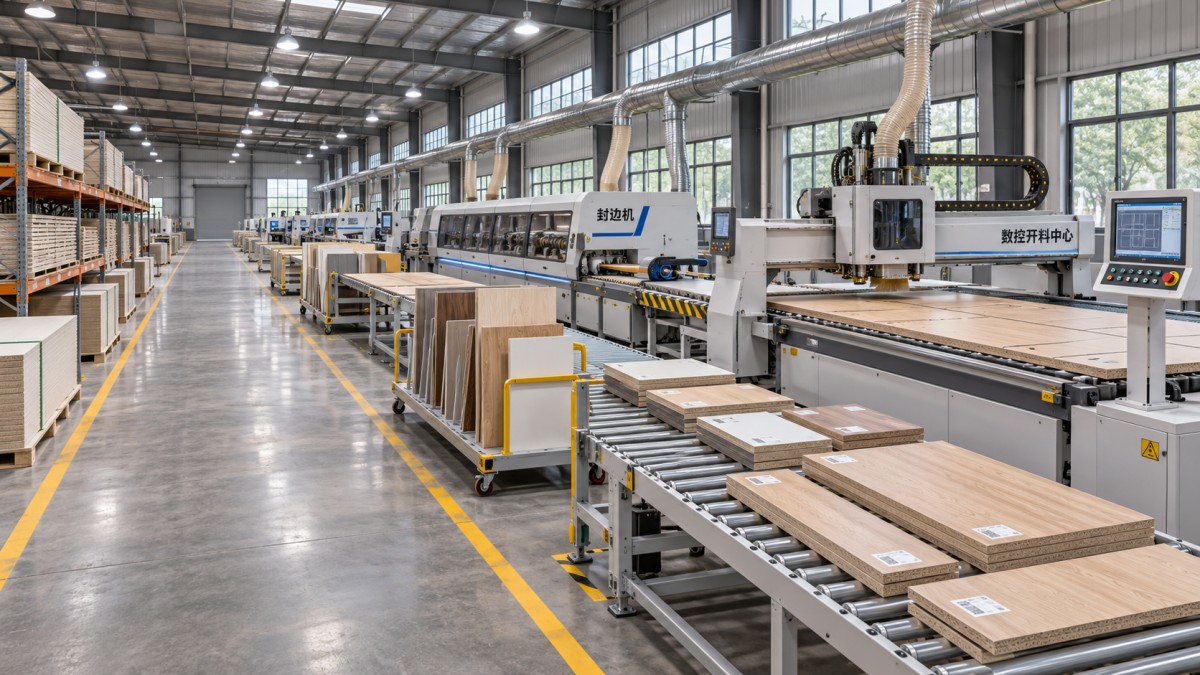
ارسم المسار المقترح على مخطط أرضية المصنع الفعلي، مع تضمين مواقع التحميل والتفريغ ومساحة المناورة للألواح الكبيرة وإمكانية وصول الرافعات الشوكية أو العربات ومناطق تخزين الأعمال بين المحطات. تجنب التخطيطات التي تجبر القطع المكتملة على عبور مسار الألواح الواردة. واترك مساحة كافية حول الآلات للتشغيل الآمن والتنظيف والصيانة وإزالة الغبار والقصاصات.
بعد ذلك، تتبّع معلومات الطلب على المسار نفسه. يجب أن ترتبط كل قطعة على نحو موثوق بطلبها ومادتها وأبعادها ومعالجة حوافها وتعليمات تشغيلها والخزانة النهائية. وينبغي أن تظل الملصقات أو أي نظام تعريف آخر مقروءًا خلال المعالجة، وأن توضع في موضع لا يتلف سطحًا ظاهرًا. واتفق على طريقة تعريف القطع المرفوضة أو المعاد تصنيعها حتى تعود إلى الطلب الصحيح.
للبرمجيات أهمية لأن الخطأ قد ينتقل بسرعة عبر خط مؤتمت. حدّد من يعتمد التصميم للإنتاج، وكيفية ضبط المراجعات، وما إذا كان من الممكن إيقاف تغيير بعد قص القطع. وتحقق من قدرة أنظمة التصميم والتعشيق أو القص وبرمجة الآلات ووضع الملصقات وتتبع الإنتاج على تبادل المعلومات المطلوبة دون إدخالها يدويًا مرارًا. ويكون العرض التوضيحي باستخدام ملفات خزائن ممثلة أكثر فائدة من مجرد تصريح عام بتوافق الأنظمة.
اختر المعدات وفقًا للقطع ومزيج الطلبات
قص الألواح والتعشيق
قد تكون منشار العارضة مناسبًا للعمليات التي تعالج كميات كبيرة من الألواح المتشابهة، وتستطيع تنظيم القص بكفاءة وفقًا لمقاسات الألواح الشائعة. وقد يكون راوتر التعشيق CNC خيارًا ملائمًا عندما تتضمن الطلبات قطعًا كثيرة بأحجام مختلفة وتتطلب عمليات مثل القص وتشغيل التفاصيل ضمن إعداد واحد. ويتوقف الاختيار على مناولة المواد وهندسة القطع والتشطيب المطلوب والبرمجة وطريقة عمل بقية الخط.
لا يلغي أي من الخيارين الحاجة إلى التعامل مع القطع الصغيرة أو غير الملائمة. اسأل عن كيفية تثبيتها ووضع الملصقات عليها وتفريغها ونقلها دون إتلافها. وتحقق مما إذا كانت عملية القص المخططة توفر جودة حواف مناسبة للعملية التالية وكيفية تعريف القصاصات لإعادة استخدامها.
تلبيس الحواف
يؤثر تلبيس الحواف تأثيرًا كبيرًا في المظهر والإنتاجية في كثير من خطوط خزائن الألواح. اختر آلة تناسب الألواح ومواد التلبيس ونطاقات السماكة والتشطيبات وعدد مرات التغيير اليومي التي يجب أن تتعامل معها. وخذ في الحسبان وحدات المعالجة اللازمة للنتيجة المطلوبة، بما في ذلك كيفية تعامل الخط مع الحواف الظاهرة والزوايا والقطع التي تحتاج إلى معالجات مختلفة.
لا تقدم الآلة عالية السرعة فائدة تُذكر إذا اضطر المشغلون إلى إيقافها مرارًا لتغيير المواد، أو إذا وصلت القطع بترتيب غير صحيح. وفي المقابل، قد تكفي ماكينة تلبيس حواف مدمجة عندما تكون الكميات محدودة ويتيح جدول الطلبات وقتًا للتعديل. وفي كلتا الحالتين، اختبر ألواحًا ومواد تلبيس ممثلة، بما فيها التشطيبات الحساسة، وافحص جودة الالتصاق والأسطح الظاهرة بعد المعالجة.
الثقب والتشغيل
يعتمد تجميع الخزائن على دقة مواضع ثقوب المفصلات ومجاري الأدراج والرفوف والوصلات وغيرها من التجهيزات. ويمكن لمركز ثقب أو تشغيل CNC تقليل أعمال التخطيط اليدوي عندما تُنشأ البرامج بدقة ويبرر مزيج الطلبات استخدامه. أما في الإنتاج الأبسط أو الأقل حجمًا، فقد تكون معدات الثقب المخصصة وتجهيزات التثبيت المضبوطة جيدًا خيارًا أنسب.
تحقق من إمكانية الوصول إلى كل وجه وحافة مطلوبة من القطعة. فقد تتطلب بعض التصاميم إعادة وضع القطعة أو إجراء عملية منفصلة، ما يؤثر في وقت المناولة ومخاطر أخطاء الاتجاه. وينبغي أن تنعكس مواصفات التجهيزات في بيانات الإنتاج؛ فتغيير أحد التجهيزات قد يغيّر نمط التشغيل حتى إن بقيت أبعاد الخزانة كما هي.
خطّط للعمل بين الآلات
غالبًا ما تحدد المناولة اليدوية ما إذا كان الخط المحدد جيدًا سيحقق هدفه. تحتاج الألواح الكبيرة إلى ترتيبات تحميل مناسبة، بينما تحتاج الألواح المكتملة إلى دعامات تمنع الخدوش وتكسّر الحواف والانحناء. فكّر في وسائل الرفع المساعدة والطاولات الأسطوانية والعربات ومناطق التجهيز المحددة بوضوح باعتبارها جزءًا من نطاق المشروع، لا ملحقات تضاف بعد التركيب.
حدّد كيفية تجميع القطع. قد يقلل التشغيل بحسب المادة أو نوع الحافة من تغييرات الآلات، لكن التجميع قد ينتظر حين تتوزع المكونات على عدة دفعات. أما التشغيل بحسب الطلب فيسهل التتبع والتسليم، رغم احتمال زيادة مرات تغيير الإعداد. يوازن الجدول العملي بين هذه الاعتبارات ويضع حدًا لكمية الأعمال غير المكتملة التي يمكن أن تتراكم بين المحطات.
يستحق التجميع والتعبئة الاهتمام نفسه الذي يحظى به التشغيل. خصص مساحة للتجهيزات والفحوصات وإعادة العمل وحماية الأسطح النهائية. وإذا كانت الخزائن ستُشحن مفككة ومعبأة، فحدّد كيفية تجميع القطع والتجهيزات ووضع الملصقات عليها. أما إذا كانت ستُشحن مركبة، فأدرج مساحة المناولة والتخزين الإضافية اللازمة للوحدات المكتملة.
ضع ميزانية لنظام التشغيل الكامل، لا لأسعار الآلات وحدها
لا يمثل عرض أسعار المعدات سوى جزء واحد من الاستثمار. وينبغي أن تشمل ميزانية المشروع أيضًا التركيب وإمدادات الكهرباء والهواء المضغوط عند الحاجة واستخراج الغبار ومناولة المواد والبرمجيات والأدوات والمواد الاستهلاكية والتدريب والمساحة اللازمة للصيانة والتخزين. وقد تؤثر ظروف الموقع تأثيرًا كبيرًا في التكلفة والتخطيط؛ لذا أشرك موردي الآلات والمرافق المعنيين بينما لا تزال الخطة قابلة للتعديل.
تختلف تكاليف التشغيل أيضًا بحسب العملية المختارة. فقد يتطلب القص الأسرع نظام استخراج ومناولة أكثر قدرة، وقد تعتمد خلية مؤتمتة بدرجة عالية على موظفين مدربين في البرمجة والصيانة. قارن الخيارات وفقًا لحجم العمل المتوقع واحتياجات العمالة والمواد الاستهلاكية وترتيبات الصيانة وتبعات التوقف عن العمل. ومن غير المرجح أن تحل الطاقة الإنتاجية التي لا يمكن تزويدها بالمواد أو إبقاؤها قيد التشغيل مشكلة التسليم.
ينبغي مناقشة إمكانية الحصول على الصيانة وقطع الغيار قبل الشراء. توفر Qingdao Zhongding Machinery آلات النجارة وحلولًا متكاملة، وتشمل خدماتها المعلنة الدعم الفني وقطع الغيار. وعند تقييم أي مورد، اسأل عن الدعم المتاح للتجهيز المقترح، وكيفية تدريب المشغلين وموظفي الصيانة، وطريقة توريد قطع الغيار إلى موقع التركيب.
حدّد معايير القبول قبل وصول المعدات
استخدم القطع والمواد الممثلة نفسها التي اخترتها أثناء التخطيط لتحديد فحوصات القبول. أدرج الطلبات الاعتيادية والأبعاد المتنوعة والألواح ذات التشطيبات الظاهرة وأي متطلبات صعبة للثقب أو تلبيس الحواف. واتفق على كيفية تقييم الأبعاد وجودة الحواف ومواضع الثقوب وحالة السطح ووضع الملصقات والإنتاجية، إلى جانب ظروف التشغيل أثناء الاختبار.
أدرج مراحل الانتقال بين الآلات في الاختبار. فقد تعمل آلة القص على نحو سليم بمفردها، بينما تتسبب الملصقات أو البرامج أو اتجاه القطع في أخطاء عند الثقب أو التجميع. مرّر طلبًا كاملًا حتى التعبئة، وسجّل الانقطاعات وأعمال إعادة التشغيل، وحدد المسؤول عن معالجة المسائل العالقة قبل بدء الإنتاج الكامل.
اترك مجالًا للتوسع عندما يكون له غرض تشغيلي واضح، مثل مساحة إضافية للتجهيز أو جهاز مناولة مستقبلي أو آلة ثانية عند نقطة يُرجح أن تصبح عنق زجاجة. واجعل التجهيز الأولي متوافقًا مع الطلبات التي يتوقع المصنع معالجتها. وتسهّل الخطة المرحلية تبرير التوسع عندما يبيّن حجم العمل الفعلي المواضع التي تحتاج إلى طاقة إنتاجية إضافية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.