

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
دمج منشار ألواح أوتوماتيكي في خط إنتاج الخزائن
يمكن للمنشار الأوتوماتيكي للألواح تحسين إنتاج الخزائن فقط عندما تتوافق دورة القطع فيه مع تدفق الألواح إلى الماكينة وخروج القطع منها. فالمنشار الأسرع لا يحل الاختناق في وضع الملصقات أو الفرز أو تلبيس الحواف أو التشغيل باستخدام CNC؛ بل قد يؤدي إلى تكوين طوابير أكبر ويجعل التعرف على القطع أكثر صعوبة.
لذلك، يبدأ قرار الدمج بمزيج الإنتاج والمسار المحدد لكل لوح، لا بأقصى سرعة قطع للمنشار. ويجب تنسيق تخطيط الموقع وبيانات البرامج واستخراج الغبار والسلامة ومدة التوقف اللازمة للتركيب ومعايير القبول باعتبارها أجزاء من المشروع نفسه.
حدّد تدفق الإنتاج قبل تثبيت مواصفات الماكينة
تعمل خطوط تصنيع الخزائن في ظل قيود مختلفة. فالخط الذي ينتج مكونات متكررة لهياكل الخزائن من تشكيلة محدودة من الألواح يمكنه الاستفادة من دفعات أكبر وأنماط قطع مستقرة. أما خط الإنتاج حسب الطلب فقد يعالج ألوانًا وسماكات متعددة للألواح وتكوينات مختلفة للخزائن ضمن دفعات قصيرة. وفي هذه البيئة، قد تكون القدرة على إبقاء القطع معرّفة ومجمّعة للعمليات اللاحقة بأهمية حجم الإنتاج الخام نفسه.
ارسم تسلسلًا نموذجيًا للإنتاج، بدءًا من تخزين الألواح وحتى محطة المعالجة التالية. أدرج استلام الألواح أو تجهيزها، والتحميل، والقطع، ووضع الملصقات، والتفريغ، والفرز، وتلبيس الحواف، والثقب أو التفريز، والتخزين المؤقت. حدّد المواضع التي يتغير فيها اتجاه الألواح، والمواضع التي يتعامل فيها المشغلون مع القطع الفردية، والأماكن التي تنتظر فيها الطلبات توفر المعدات أو التعليمات.
استخدم سجلات الإنتاج الفعلية حيثما توفرت، بما في ذلك مقاسات الألواح وسماكاتها، وأنواع المواد، والأبعاد المعتادة للقطع، والطلب اليومي أو لكل وردية، وأحجام الدفعات، ونسبة الطلبات المختلطة. ينبغي أن تشمل العينة النموذجية الأعمال الصعبة، لا أن تقتصر على نمط الإنتاج الكبير الأسهل. فالقطع الصغيرة والأسطح المزخرفة واتجاه العروق والقطع التي تتطلب عمليات لاحقة مختلفة، كلها عوامل قد تغيّر أوقات المناولة وخطط القطع.
في خط إنتاج قائم، حدّد موضع الاختناق الحالي قبل تحديد هدف إنتاج للمنشار. فإذا كان تلبيس الحواف يعمل بالفعل بالقرب من طاقته العملية، فقد تؤدي زيادة إنتاج القطع من دون توفير مساحة فرز إضافية أو طاقة أكبر للعمليات اللاحقة إلى زيادة العمل قيد التنفيذ فحسب. وعلى العكس، إذا كان القطع يؤخر التجميع، فينبغي أن يراعي المشروع الأفراد والمعدات اللازمة لإزالة القطع وتوجيهها بالمعدل الجديد.
حدّد السعة بناءً على إنجاز المهام كاملةً، لا على أسرع عملية قطع
لا تعادل سرعة القطع المعلنة للماكينة أو معدل دوراتها النظري سعة الإنتاج القابلة للاستخدام. إذ تشمل دورة العمل أيضًا التحميل، وتحديد الموضع، وتغيير أنماط القطع، والتفريغ، ووضع الملصقات، ومناولة البقايا، وفترات التوقف. ويتوقف التوازن على تكوين المنشار ومزيج الإنتاج.
ينبغي التعبير عن الطلب في تخطيط السعة بوحدة تتوافق مع القرار المراد اتخاذه. وقد يساعد عدد الألواح في الوردية على تقدير متطلبات التحميل، لكن عدد القطع في الوردية ومزيج أحجامها أكثر فائدة لفهم المناولة في العمليات اللاحقة. فقد يستغرق لوح معقد ينتج عددًا كبيرًا من المكونات الصغيرة وقتًا أطول في منطقة التفريغ ووضع الملصقات مقارنة بلوح ينتج بضعة ألواح كبيرة، حتى لو تطلب كلاهما تحميل لوح واحد.
أنشئ تقديرًا للسعة باستخدام أنماط قطع نموذجية وترتيبات العمالة المخطط لها. سجّل مدة الوردية المفترضة، ووقت الإنتاج الفعلي، وطريقة التحميل، وعدد المشغلين، وطريقة تجهيز المواد، وكيفية التعامل مع البقايا. إذا كان من المقترح إجراء القطع بالتكديس، فتحقق من أن نوع اللوح وارتفاع الرصة وحماية السطح والدقة المطلوبة وحدود الماكينة التي يحددها المورد تدعم هذه الخطة. فحساب السعة استنادًا إلى رصة لا يمكن استخدامها مع مزيج الإنتاج الفعلي سيبالغ في تقدير الإنتاج.
احتسب الصيانة المخططة والتوقفات المعتادة في الإنتاج بشكل منفصل عن دورة القطع. ثم قارن الإنتاج الممكن بسعة التحميل ووضع الملصقات والفرز وعملية المعالجة التالية التي تمثل الاختناق. وليس الهدف أن تكون سعة كل محطة متطابقة، بل توضيح المخازن المرحلية الناتجة واحتياجات العمالة.
صمّم التخطيط حول دخول الألواح وخروج القطع
لا تشغل الماكينة وحدها كامل المساحة المطلوبة. إذ تحتاج الألواح كاملة الحجم إلى مسار عملي من التخزين إلى موضع التحميل، مع توفير مساحة كافية للدوران والرفع. كما تحتاج القطع الجاهزة إلى مساحة لإزالتها بأمان والتعرف عليها وفحصها ووضعها على العربات أو المنصات أو الناقلات. ويجب أن تظل مساحات الوصول اللازمة لتغيير الشفرات والتنظيف والخزائن الكهربائية والصيانة متاحة بعد تركيب المعدات المحيطة.
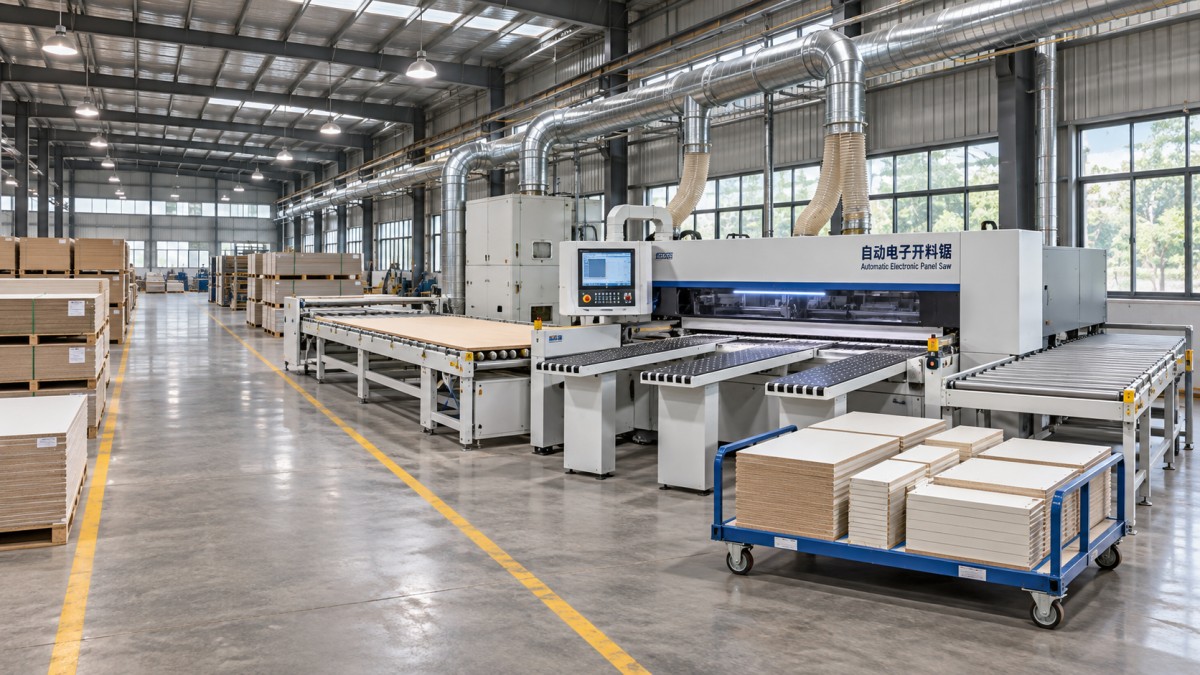
ارسم التخطيط باستخدام أكبر مقاس للألواح وأطول القطع المراد مناولتها، بدلًا من الاعتماد على مخطط حدود الماكينة وحده. حدّد مسارات الرافعات الشوكية والمشاة، ومواضع المشغلين، ومناطق الصيانة، وتوصيلات شفط الغبار، ومواقع أزرار التوقف الطارئ ومفاتيح العزل. وتحقق مما إذا كان مسار التسليم أو الإزالة يمر عبر منطقة تشغيل المنشار أو يحجب الوصول إلى الماكينات المجاورة.
ينبغي أن تعكس طريقة التحميل حجم الألواح ومزيج المواد معًا. وقد يكون التحميل اليدوي مناسبًا عندما يكون معدل الإنتاج متوسطًا وتتكرر تغييرات الألواح، شريطة معالجة وزن الألواح ومخاطر مناولتها. ويمكن لأدوات الرفع أو التحميل الآلي تقليل المناولة اليدوية، لكنها تتطلب تجهيز المواد بوضوح ومساحة كافية ونهجًا محددًا للتعامل مع اختلاف مقاسات الألواح والألواح الملتوية وحماية الأسطح. وينبغي تقييم الفائدة المتوقعة في ضوء تدفق العمل كاملًا، بما في ذلك سرعة إخلاء القطع المقطوعة.
عند مخرج الماكينة، قرر ما إذا كان الفرز سيتم حسب الخزانة أو طلب العميل أو المادة أو متطلبات تلبيس الحواف أو الماكينة التالية. ولكل قاعدة عواقب مختلفة على المساحة والمناولة. فقد يقلل الفرز حسب الطلب مباشرةً من البحث لاحقًا، لكنه قد يتطلب تخصيص مواقع أكثر بجوار المنشار. وقد يسهّل الفرز حسب العملية التالية النقل، لكنه يستلزم إعادة تجميع المكونات في مرحلة لاحقة. وينبغي اختبار الطريقة المختارة على مزيج نموذجي من الطلبات قبل تحديد المساحة والعربات نهائيًا.
اربط بيانات القطع بالتعريف المادي للقطع
لا يقتصر التكامل مع برامج الإنتاج على معرفة ما إذا كان نظامان يستطيعان تبادل ملف. بل يجب أن تظل البيانات قابلة للاستخدام من خطة القطع وحتى المكوّن النهائي. وتبدأ السلسلة المعتادة من تصميم الخزانة أو نظام الطلبات، وتمر عبر قائمة القطع أو تطبيق تحسين القص، وتنتهي بتعليمات الماكينة وملصقات القطع. ويجب تحديد المسؤول عن كل عملية تسليم، وآلية اكتشاف الأخطاء.
تحقق من النظام الذي ينشئ أنماط القطع، وتنسيقات الملفات والحقول المدعومة، وطريقة نقل البرامج واعتمادها. ويجب توحيد تعريفات رموز المواد والأبعاد النهائية وسماكة اللوح واتجاه العروق ومعرّفات القطع وتعليمات تلبيس الحواف. ووضّح ما إذا كانت الأبعاد في كل نظام تشير إلى القطعة قبل المعالجة أو إلى القطعة النهائية بعد المعالجة اللاحقة؛ فقد يؤدي اختلاف غير ملحوظ إلى إنتاج قطع يتعذر تصحيحها في المراحل اللاحقة.
يمثل توقيت وضع الملصق قرارًا تشغيليًا، إلى جانب كونه ميزة برمجية. فالملصق الذي يوضع على الوجه الصحيح وفي الوقت المناسب يمكن أن ينقل هوية القطعة إلى مرحلتي تلبيس الحواف والتشغيل الآلي. أما الملصق الذي يحجب سطحًا مرجعيًا أو يتلف تشطيبًا زخرفيًا أو يسقط أو يوضع بعد اختلاط القطع، فقد يقوّض إمكانية التتبع. وإذا كانت الملصقات تتضمن رموزًا شريطية، فتحقق من قدرة الماسحات والبرامج في المراحل اللاحقة على قراءة المعرّف نفسه.
اتفق على إجراء للتعامل مع الحالات الاستثنائية قبل بدء الإنتاج. وينبغي أن يشمل قطعة تالفة أو ملصقًا غير صحيح أو لوحًا مفقودًا أو لوحًا جزئيًا أو إعادة تصنيع قطعة. ويجب أن يعرف المشغل ما إذا كان من الممكن إعادة استخدام البرنامج الأصلي، وكيفية تعريف القطعة البديلة، وكيفية تسجيل نظام الإنتاج لهذا التغيير. ومن دون هذا الإجراء، قد ينتج المنشار المتصل بالبرامج قطعًا يتعذر تتبعها ماديًا.
عالج متطلبات المرافق والسلامة قبل التسليم
ينبغي التحقق من جاهزية الموقع بالرجوع إلى وثائق تركيب المعدات المختارة، لا إلى مخصصات عامة للمرافق. ويجب أن تتوافق التغذية الكهربائية والحماية والتأريض والهواء المضغوط عند الحاجة وتوصيلات الشبكة مع متطلبات الماكينة والتركيب المحلي. أكّد مواقع التوصيل والجهة المسؤولة عن الأعمال خارج حدود الماكينة، بما فيها مفاتيح العزل والكابلات والأنابيب ودعم التشغيل الأولي.
يتطلب شفط الغبار تنسيقًا خاصًا. إذ يجب أن يخدم نظام الشفط نقاط التوصيل ومتطلبات التشغيل المحددة للمنشار، مع مراعاة بقية المنشأة ومسارات مجاري الهواء وتأثير تشغيل الماكينات الأخرى في الوقت نفسه. فالتوافق المادي للتوصيلة لا يثبت كفاية أداء الالتقاط. حدّد الجهة التي ستقيّم نظام الشفط وكيفية التحقق من أدائه في ظروف التشغيل.
يجب النظر إلى حواجز الماكينة وأجهزة الحماية بالتزامن مع تدفق المواد المحيط بها. فالتخطيط الذي يوفر مساحة لناقل لكنه يتطلب من الأفراد مد أيديهم إلى منطقة خطرة غير مقبول. وينبغي إدارة التغييرات في الحواجز أو أدوات التحكم أو أنظمة التعشيق بالتنسيق مع الموردين المعنيين وتقييمها وفقًا لمتطلبات السلامة المحلية المعمول بها. كما يلزم اتباع إجراء عزل مضبوط عند إزالة الانحشارات وإجراء الصيانة؛ فزر التوقف الطارئ لا يغني عن عزل مصادر الطاقة.
تشمل فحوصات الموقع الأخرى حالة الأرضية وسعة تحملها ومتطلبات التثبيت والخلوص اللازم للسقف والرفع وإمكانية الوصول للتسليم والظروف البيئية المحددة للمعدات. عالج أي اختلافات بينما لا يزال تعديل الرسومات ممكنًا، بدلًا من الانتظار حتى وصول الماكينة.
جدول التركيب وفقًا لمتطلبات الإنتاج المترابطة
يحدد جدول التنفيذ العملي أكثر من مواعيد التسليم والتركيب. فهو يربط المتطلبات المسبقة بالجهات المسؤولة عنها: الاعتماد النهائي للتخطيط، وأعمال الأساسات أو الأرضية عند الحاجة، واستكمال المرافق، وتركيب نظام الشفط، وتهيئة البرامج، وتسليم المعدات، والتركيب الميكانيكي والكهربائي، وفحوصات السلامة، والتدريب، وتجارب الإنتاج.
في مصنع قيد التشغيل، حدّد موعد الانتقال وعواقب التأخير. فقد يلزم إبقاء المعدات الحالية متاحة إلى أن يثبت المنشار الجديد قدرته على معالجة أعمال نموذجية. وإذا استدعت قيود المساحة إزالة المنشار القديم أولًا، فينبغي أن يتضمن الجدول خطة بديلة لسعة القطع، مثل إعداد مخزون مخطط له أو مسار معالجة بديل. ويجب أن تراعي هذه الخطة توافر المواد ومساحة التخزين اللازمة للأعمال المنجزة جزئيًا.
غالبًا ما يمكن إنجاز استعدادات البرامج والملصقات قبل وصول الماكينة، شريطة حسم مواصفات الواجهة. نظّف رموز المواد، واتفق على قواعد التسمية، وأعد مهامًا تجريبية، وتحقق مسبقًا من محتوى الملصقات. يقلل ذلك خطر اكتمال التركيب الميكانيكي بينما تظل بيانات الإنتاج غير قابلة للاستخدام.
احتفظ بسجل موحد للواجهات التي تشمل قراراتها حدود المورد والموقع. وينبغي أن يسجل المعلومات المطلوبة والجهة المسؤولة وتاريخ الاستحقاق والحالة الراهنة وتأثير المسألة غير المحسومة. وتشمل البنود المعتادة وصلة شفط الغبار الدقيقة وتنسيق ملفات البرامج وارتفاع التسليم إلى الناقل وإمكانية الوصول إلى الشبكة والمسؤولية عن إزالة مخلفات التركيب. وقد تؤثر هذه التفاصيل في المسار الحرج حتى عندما يتم تسليم المنشار في الموعد المحدد.
اقبل العملية المتكاملة، لا الماكينة وحدها
ينبغي الاتفاق على معايير القبول قبل الشراء، مع التمييز بين اختبار الماكينة واختبار خط الإنتاج. ويمكن لاختبار المصنع، عند تضمينه، التحقق من وظائف الماكينة وقطع عينات قبل الشحن. أما القبول في الموقع فيجب أن يشمل أيضًا المرافق المركبة وتدفق المواد الفعلي ونقل البيانات البرمجية ووضع الملصقات ووظائف السلامة وجاهزية المشغلين. واجتياز أحد الاختبارين لا يعني تلقائيًا اجتياز الآخر.
اختر مهام اختبار تمثل عبء العمل المقصود: ألواحًا بسماكات وتشطيبات مختلفة، ومكونات كبيرة وصغيرة، وقطعًا تتأثر باتجاه العروق، ونمطًا واحدًا على الأقل لطلبات مختلطة إذا كان ذلك جزءًا من الإنتاج المعتاد. واتفق على طريقة القياس وحجم العينة وسماحات الأبعاد وجودة الحواف المقبولة لهذه المهام. ويجب أن تتوافق الحدود مع مواصفات الماكينة واحتياجات العمليات اللاحقة على حد سواء.
نفّذ الاختبار باستخدام ترتيبات التحميل والتفريغ المخطط لها. سجّل الوقت المستغرق وفترات التوقف، وتحقق أيضًا من إمكانية تعريف كل قطعة وفرزها ونقلها من دون اللجوء إلى حلول مؤقتة. وإذا لم يحقق المنشار هدف القطع إلا عند تخصيص عمال إضافيين مؤقتًا لإخلاء مخرج الماكينة، فلا ينبغي اعتبار النتيجة دليلًا على أن نموذج العمالة المخطط له سيحافظ على ذلك الإنتاج.
افصل بين العيوب التي تمنع التشغيل الآمن أو الإنتاج والبنود الطفيفة المعلقة، وحدّد موعدًا ومسؤولًا لمعالجة كل منها. وينبغي أن يشمل التدريب اختيار البرامج والتحقق من المواد والملصقات والفحص الدوري وإجراءات تغيير الشفرات والإبلاغ عن الأعطال والتعامل الآمن مع التوقفات. كما يحتاج أفراد الصيانة إلى الوصول إلى الوثائق ومعلومات قطع الغيار والإجراءات المطلوبة للتكوين المركب.
بعد التسليم، قارن نتائج الإنتاج بالافتراضات التي بُرّر التركيب على أساسها. وإذا كان الإنتاج أقل من المخطط، فافحص أوقات الانتظار عند التحميل ومخرج الماكينة وتأخيرات الفرز وتوافر البرامج والازدحام في العمليات اللاحقة قبل عزو الفجوة إلى سرعة القطع. ويتمثل المقياس المفيد للتكامل في وصول القطع المعرّفة على نحو صحيح إلى العملية التالية بالمعدل والجودة المطلوبين، ضمن سير عمل يستطيع المصنع الحفاظ عليه.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.